ຂໍ້ມູນທົ່ວໄປຂອງຜະລິດຕະພັນ
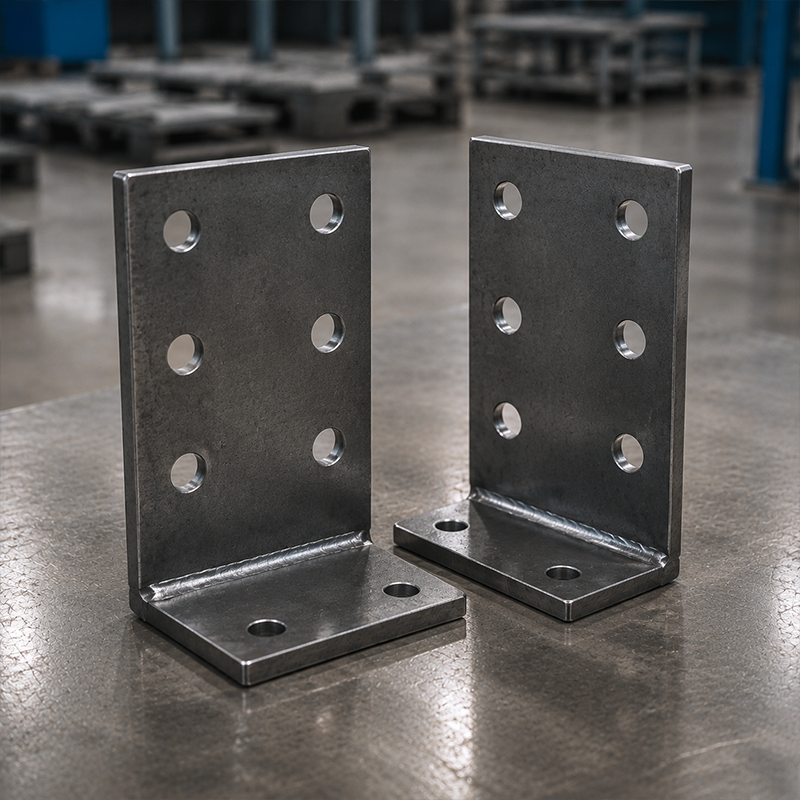
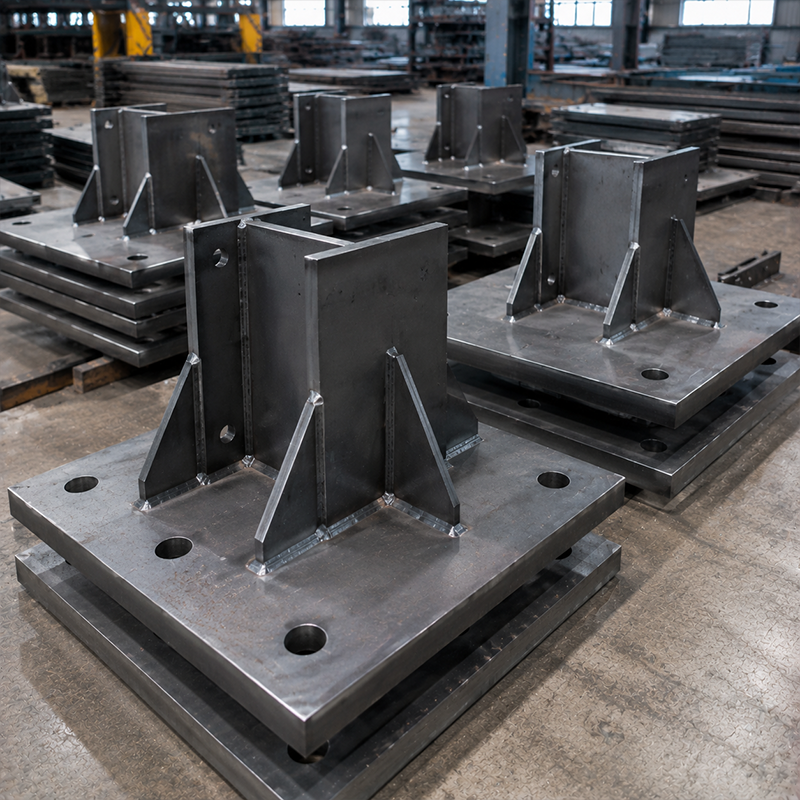
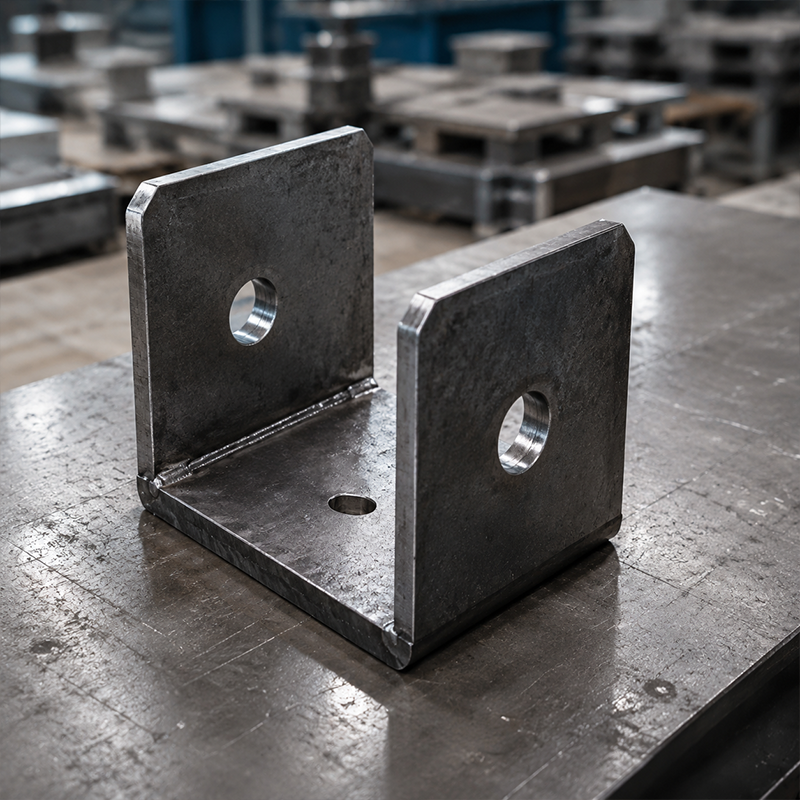
ຕົວເຊື່ອມຕໍ່ໂຄງສ້າງເຫຼັກທີ່ຖືກຕັດດ້ວຍເຄື່ອງ CNC ເປັນສ່ວນທີ່ຜະລິດຂຶ້ນເພື່ອເຊື່ອມຕໍ່ໂລຫະເຫຼັກທີ່ໃຊ້ເປັນສ່ວນຫຼັກ ແລະ ສ່ວນທີສອງ ຫຼື ເພື່ອສ້າງຈຸດເຊື່ອມຕໍ່ທີ່ກຳນົດໄວ້ທີ່ສ່ວນຖານ. ສິ່ງທີ່ເປັນຕົວຢ່າງທົ່ວໄປປະກອບດ້ວຍແຜ່ນຖານ, ແຜ່ນເຊື່ອມຕໍ່, ແຜ່ນເຊື່ອມຕໍ່ຮູບຕົວ L, ແຜ່ນເຊື່ອມຕໍ່ຮູບຕົວ U ແລະ ຊຸດເຊື່ອມຕໍ່ທີ່ເຊື່ອມດ້ວຍການເຊື່ອມ. JND ສະເໜີສ່ວນເຫຼົ່ານີ້ໃນວັດສະດຸ Q355B, Q235B ແລະ ASTM A572 Grade 50 ດັ່ງລາຍການດ້ານລຸ່ມນີ້, ໂດຍຮູບຮ່າງອີງຕາມແຜນຜົງໂຄງການທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວ.
ສ່ວນເຊື່ອມຕໍ່ມີບົດບາດໂດຍກົງຕໍ່ການຕິດຕັ້ງໂຄງສ້າງເຫຼັກ, ແຕ່ຄວາມສາມາດຂອງມັນບໍ່ໄດ້ຖືກກຳນົດພຽງແຕ່ຈາກຄວາມໜາຂອງແຜ່ນເທົ່ານັ້ນ. ກຸ່ມຂອງສະກູ, ລັກສະນະການເຊື່ອມ, ສ່ວນເສີມຄວາມແໜ່ນ, ກຳລັງທີ່ເກີດຂື້ນຈາກຊິ້ນສ່ວນ, ການຈັດແບ່ງຂອງເຂົ້າເສີບ, ການອອກແບບຖານ ແລະ ວິທີການຕິດຕັ້ງຕ້ອງເຮັດວຽກຮ່ວມກັນ. ຕົວເຊື່ອມຕໍ່ໂຄງສ້າງເຫຼັກທີ່ຖືກຕັດດ້ວຍເຄື່ອງ CNC ດັ່ງນັ້ນຈຶ່ງຄວນເລືອກ ແລະ ອອກແບບສ່ວນເຫຼົ່ານີ້ໂດຍວິສະວະກອນໂຄງການທີ່ຮັບຜິດຊອບ, ແລ້ວຈຶ່ງອະນຸມັດໃຫ້ເລີ່ມການຜະລິດຕາມແຜນຜົງທີ່ໄດ້ຮັບການຢືນຢັນ.
ຄຸນສົມບັດທີ່ສຳຄັນ
ຮູບຮ່າງທີ່ຕັດດ້ວຍ CNC
ການຕັດດ້ວຍເລເຊີ CNC ແລະ ການຕັດດ້ວຍພາສມາຄວາມຈືດສູງສາມາດຜະລິດຮູບຮ່າງຂອງແຜ່ນ, ສ່ວນທີ່ເປັນຮູ, ສ່ວນທີ່ເປັນຊ່ອງ, ແລະ ການຈັດຕັ້ງເຂົ້າຂອງດ້ານຂອງແຜ່ນໄດ້ຢ່າງຊັດເຈນ. ສິ່ງນີ້ຊ່ວຍໃຫ້ການຜະລິດຊ້ຳຄືນໄດ້ຢ່າງຖືກຕ້ອງຕາມຊຸດຂອງແຜນຜັງທີ່ໄດ້ຮັບການອະນຸມັດ. ຄ່າຄວາມຄາດເຄື່ອນ ±0.5 ມມ ທີ່ລະບຸໄວ້ນີ້ ອ້າງອີງຕໍ່ການຈັດຕັ້ງຂອງກຸ່ມບອລ໌ດທີ່ມີຄວາມແຂງແຮງສູງ; ຄ່າຄວາມຄາດເຄື່ອນທີ່ໃຊ້ໄດ້ສຳລັບແຕ່ລະຊິ້ນສ່ວນຄວນຖືກລະບຸໄວ້ໃນເອກະສານຂອງໂຄງການ.
ການປະກອບທີ່ເຊື່ອມຕໍ່ດ້ວຍການເຊື່ອມແລະເສີມແຂງ
ໃນກໍລະນີທີ່ການປະກອບຕ້ອງການ, ສາມາດເພີ່ມສ່ວນທີ່ເຮັດໃຫ້ແຂງແຮງຂຶ້ນ ແລະ ສ່ວນທີ່ເປັນແຖວເສີມເພື່ອສະໜັບສະໜູນເສັ້ນທາງຂອງແຮງທີ່ຕັ້ງໃຈຈະໃຊ້. ການເຊື່ອມແບບເຊື່ອມຢູ່ໃຕ້ຄື້ນ (Submerged arc welding) ແມ່ນລະບຸໄວ້ເປັນທາງເລືອກດ້ານການຜະລິດ. ວິທີການເຊື່ອມ, ຂະໜາດຂອງບ່ອນເຊື່ອມ, ລະດັບການກວດສອບ ແລະ ຂໍ້ກຳນົດການຮັບຮອງ ຕ້ອງເປັນໄປຕາມການອອກແບບການເຊື່ອມທີ່ໄດ້ຮັບການອະນຸມັດ ແລະ ເອກະສານສັນຍາ.
ຕົວເລືອກການປ້ອງກັນພື້ນຜິວ
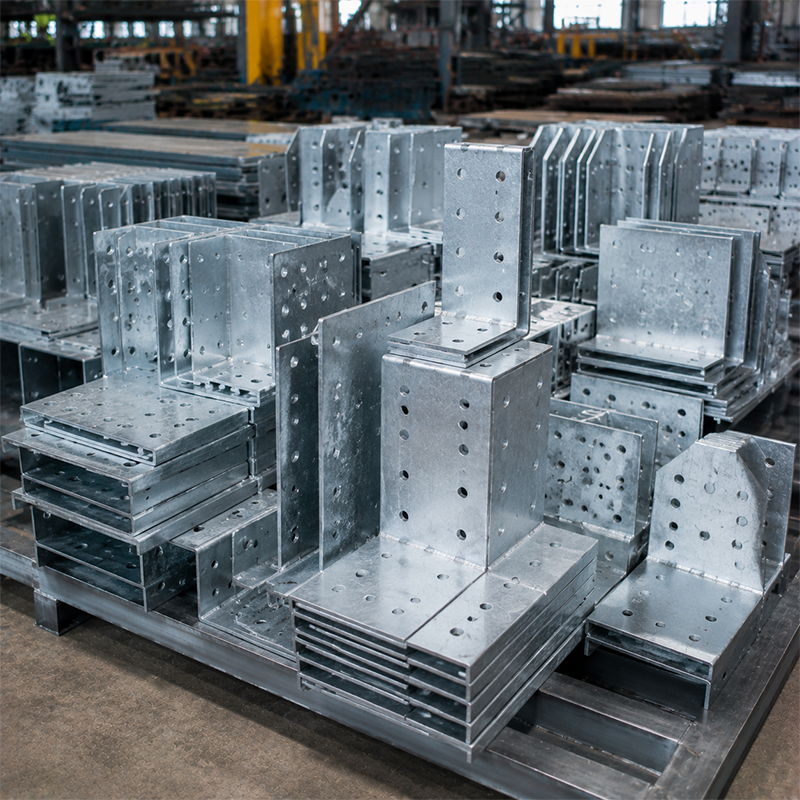
ການຊຸບສັງกะສີຮ້ອນ (Hot-dip galvanizing) ຕາມມາດຕະຖານ ISO 1461 ແລະ ຊັ້ນສີ Z275 ແມ່ນລະບຸໄວ້ເປັນທາງເລືອກດ້ານພື້ນໜ້າ. ລະບົບການປ້ອງກັນທີ່ເລືອກຄວນເຫມາະສົມກັບສະພາບແວດລ້ອມການໃຊ້ງານຈິງ, ຂໍ້ກຳນົດກ່ຽວກັບການກຽມພ້ອມພື້ນໜ້າ, ແຜນການຈັດການ ແລະ ບັນທຶກການກວດສອບທີ່ລະບຸໄວ້.
ຂໍ້ດີທາງດ້ານເຕັກນິກ
ການເຊື່ອມຕໍ່ທີ່ຖືກຕັດໃນໂຮງງານສາມາດຊ່ວຍປະສານງານການເຊື່ອມຕໍ່ດ້ານໂຄງສ້າງກ່ອນທີ່ເຫຼັກຈະເຂົ້າມາຢູ່ໃນສະຖານທີ່. ຮູບແບບຂອງຮູທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວສາມາດຈັບຄູ່ກັບການເຊື່ອມຕໍ່ດ້ວຍສະກຣູ, ໃນຂະນະທີ່ຮູບຮ່າງຂອງແຜ່ນທີ່ຢູ່ດ້ານລຸ່ມທີ່ຖືກບັນທຶກໄວ້ສາມາດຖືກກວດສອບຕໍ່ກັບແມ່ພິມສະກຣູເຊື່ອມຕໍ່ແລະແຜນຜັງຮາກຖານ. ສິ່ງນີ້ບໍ່ໄດ້ເອົາການສຳຫຼວດສະຖານທີ່, ການຄວບຄຸມການຕິດຕັ້ງ, ຫຼືການກວດສອບການຕິດຕັ້ງສະກຣູອອກ, ແຕ່ມັນໃຫ້ທີມງານພື້ນຖານທີ່ຊັດເຈນຂຶ້ນເພື່ອການກຽມພ້ອມ.
ສຳລັບເຫຼັກທີ່ມີຄວາມສັບສົນ ຕົວເຊື່ອມຕໍ່ໂຄງສ້າງເຫຼັກທີ່ຖືກຕັດດ້ວຍເຄື່ອງ CNC ສາມາດປະສົມປະສານການຕັດ, ການເຈาะຮູ, ການຈັດເຕີມເຫຼັກທີ່ຈະເຊື່ອມຕໍ່, ແລະການເຊື່ອມເສີມດ້ວຍການເຊື່ອມຕໍ່ໃນຂອບເຂດການຜະລິດດຽວກັນ. ສິ່ງນີ້ສາມາດງ່າຍດາຍການຈັດຊື້ເມື່ອໂຄງການມີການປ່ອຍແຜນຜັງທີ່ກຳນົດໄວ້ຢ່າງຊັດເຈນ. ມັນສຳຄັນທີ່ຈະແຍກຄວາມຖືກຕ້ອງໃນການຜະລິດອອກຈາກຄວາມເປີດກວ້າງທັງໝົດຂອງໂຄງສ້າງ: ສະພາບການໃນສະຖານທີ່, ຕຳແໜ່ງຂອງສະກຣູເຊື່ອມຕໍ່, ການຈັດລຽງຂອງຊິ້ນສ່ວນ, ແລະລຳດັບການຕິດຕັ້ງຍັງຄົງຕ້ອງໄດ້ຮັບການກວດສອບໂດຍທີມງານທີ່ຮັບຜິດຊອບຢູ່ສະຖານທີ່.
ສະເພກເທີຟິເຄີສດ້ານເຕັກນິກ
| ຄ່າພາລາມິເຕີ |
ລາຍລະອຽດ |
| ປະເພດເຫຼັກ |
ເຫຼັກທີ່ມີຄວາມຕຶດສູງ Q355B / Q235B / ASTM A572 Grade 50 |
| ຄວາມໜາ |
5 ມີລີແມັດ – 100 ມີລີແມັດຂຶ້ນໄປ (ປັບແຕ່ງຕາມຄວາມຕ້ອງການສຳລັບພາລະບັນທຸກໂຄງສ້າງໜັກ) |
| ຂະບວນການຜະລິດ |
ເຄື່ອງຕັດດ້ວຍເລເຊີ CNC / ເຄື່ອງຕັດດ້ວຍພາສີທີ່ມີຄຸນນະພາບສູງ / ການເຊື່ອມຕໍ່ດ້ວຍວິທີ SAW |
| ສະຖານະການແຈ້ວ |
ຄວາມຕ້ອງການດ້ານເທັກນິກສຳລັບຄຸນນະພາບຕາມມາດຕະຖານ ISO 3834-2 |
| ຄວາມທົນທານ |
ຄວາມແທ້ຈິງ ±0.5 ມີລີແມັດ ສຳລັບການຈັດຕັ້ງຂອງກຸ່ມບູລິມີທີ່ມີຄວາມແຂງແຮງສູງ |
| ໜ້າເນື້ອ |
ການຊຸບສັງกะສີຮ້ອນ (ISO 1461) / ຊັ້ນຫຸ້ມ Z275 |
| ປະລິມານສັ່ງຊື້ຂັ້ນຕ່ຳ |
100 ໜ່ວຍ ຫຼື 1 ໂຕນ (ສາມາດປັບແຕ່ງຕາມກຸ່ມ) |
| ເວລາຈັດສົ່ງ |
10 – 20 ວັນເຮັດວຽກ |
ຕາຕະລາງນີ້ຮັກສາຂໍ້ກຳນົດທີ່ໃຫ້ໄວ້. ຄວາມໜາ, ຂະບວນການ, ຊັ້ນຫຸ້ມ, ຈຳນວນ ແລະ ການຈັດສົ່ງສຸດທ້າຍຄວນຢືນຢັນໃນການທົບທວນດ້ານເທັກນິກ ແລະ ການອ້າງອີງດ້ານລາຄາ
ວັດສະດຸ ແລະ ການຕິດຕັ້ງ
ປະເພດເຫຼັກ ແລະ ຄວາມໜາຂອງແຜ່ນຄວນເປີດຕາມການຄຳນວນການເຊື່ອມຕໍ່ ແລະ ຮູບຮ່າງທີ່ອອກ. ສາມາດເລືອກ Q355B ເມື່ອຕາລາງວັດຖຸທີ່ໄດ້ຮັບການອະນຸມັດຕ້ອງການ, ໃນຂະນະທີ່ Q235B ຫຼື ASTM A572 Grade 50 ອາດຖືກກຳນົດສຳລັບຂອບເຂດໂຄງການອື່ນໆ. ເອກະສານຕິດຕາມວັດຖຸ ແລະ ເອກະສານການກວດສອບຄວນຖືກຮ້ອງຂໍຕາມຄວາມຕ້ອງການຂອງການສັ່ງຊື້ທີ່ຕົກລົງກັນ
ໃນສະຖານທີ່ ແຜ່ນເບື້ອງລຸ່ມ ແລະ ຕົວເຊື່ອມຕໍ່ທີ່ກ່ຽວຂ້ອງ ມັກຈະຖືກຈັດຕັ້ງໃຫ້ເຂົ້າກັນກັບລະດັບຮາກຖານ ແບບແທມເປີລົງເຄື່ອງຢືດ ກຸ່ມສະລັອດ ແລະ ລຳດັບການຕິດຕັ້ງ. ການເຊື່ອມຕໍ່ດ້ວຍສະລັອດທີ່ປົກກະຕິ ຕ້ອງໃຫ້ສ່ວນຕ່າງໆຢູ່ໃນຕຳແໜ່ງທີ່ຖືກຕ້ອງ ຕິດຕັ້ງສະລັອດທີ່ກຳນົດໄວ້ ແລະ ປັບໃຫ້ແນ່ນຕາມຂັ້ນຕອນຂອງໂຄງການ. ບໍ່ຄວນເຫັນຕົວເຊື່ອມຕໍ່ໃດໆເປັນສ່ວນທີ່ໃຊ້ໄດ້ທົ່ວໄປ: ການອອກແບບເຄື່ອງຢືດ ຊະນິດຂອງສະລັອດ ຄວາມແນ່ນທີ່ຕ້ອງການ ແລະ ພື້ນທີ່ທີ່ຕ້ອງເຊື່ອມແຕ່ລະໂຄງການແຕກຕ່າງກັນ.
ການນຳໃຊ້ ແລະ ມູນຄ່າເຊີງການຄ້າ
|
🔩 ການເຊື່ອມຕໍ່ຂອງໂຄງສ້າງເຫຼັກ
ຕົວເຊື່ອມຕໍ່ໂຄງສ້າງເຫຼັກທີ່ຖືກຕັດດ້ວຍເຄື່ອງ CNC ເໝາະສຳລັບຮາກຖານຂອງໂຄງສ້າງປະຕູ ທີ່ຕັ້ງຂອງເສົາ ການເຊື່ອມຕໍ່ຂອງຄານ ຈຸດທີ່ເຊື່ອມຕໍ່ຂອງຄານເທິງ ໂຄງສ້າງເຫຼັກທີ່ກ່ຽວຂ້ອງກັບສະພານ ແລະ ໂຄງສ້າງຕຶກທີ່ເຮັດເປັນບ່ອນປະກອບ. ສາມາດຈັດສົ່ງເປັນແຜ່ນເດີ່ยว ຫຼື ເປັນຊຸດທີ່ກຳນົດໄວ້ເມື່ອແຜນຜັງບອກຮູບຮ່າງ ແລະ ຂະບວນການທີ່ຕ້ອງການ.
|
📦 ມູນຄ່າດ້ານການຄ້າ
ສຳລັບທີມງານຈັດຊື້, ການເຊື່ອມຕໍ່ໂຄງສ້າງເຫຼັກທີ່ຖືກຕັດດ້ວຍເຄື່ອງ CNC ແມ່ນເປັນວິທີທີ່ຈະລວມການຕັດຕາມແຜນຜັງ, ການຂຸດຮູ, ການເຊື່ອມ, ແລະ ການປົກປ້ອງພື້ນຜິວໄວ້ໃນການຈັດສົ່ງເຫຼັກ. ຜູ້ຊື້ສາມາດຊີ້ແຈງເຖິງຂອບເຂດການຜະລິດກ່ອນຈະສັ່ງຊື້ ໂດຍການສະເໜີແຜນຜັງການເຊື່ອມຕໍ່, ຊະນິດຂອງວັດສະດຸ, ຄວາມໜາຂອງແຜ່ນ, ລາຍການຮູ, ຂໍ້ກຳນົດການເຊື່ອມ, ການປົກຄຸມພື້ນຜິວ, ຈຳນວນ, ຈຸດປະສົງ, ແລະ ຄວາມຕ້ອງການເອກະສານ. ສິ່ງນີ້ຊ່ວຍໃຫ້ການແບ່ງແຍກໝາຍເຫດຜົນທີ່ຊັດເຈນລະຫວ່າງວິສະວະກອນ, ຜູ້ຜະລິດ, ຜູ້ຮັບເໝາ, ແລະ ທີມງານຕິດຕັ້ງ.
|
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
| ການເຊື່ອມຕໍ່ສາມາດຜະລິດຈາກແຜນຜັງທີ່ປັບແຕ່ງໄດ້ຫຼືບໍ? |
| ແມ່ນ. ແຜ່ນເຊື່ອມພື້ນຖານ, ແຜ່ນເຊື່ອມເສີມ, ປະເພດ L, ປະເພດ U, ແລະ ຊຸດທີ່ເຊື່ອມແລ້ວສາມາດຜະລິດຈາກແຜນຜັງທີ່ຢືນຢັນແລ້ວ. |
| ການຕັດດ້ວຍເຄື່ອງ CNC ສາມາດແທນການກວດສອບທີ່ສະຖານທີ່ໄດ້ຫຼືບໍ? |
| ບໍ່. ຄວາມຖືກຕ້ອງຂອງການຜະລິດຈະສະໜັບສະໜູນລາຍລະອຽດທີ່ໄດ້ຮັບການອະນຸມັດ, ໃນຂະນະທີ່ທີມງານທີ່ສະຖານທີ່ຍັງຄົງຕ້ອງກວດສອບເຄື່ອງຢືດ, ການຈັດຕັ້ງ, ວັດສະດຸເຊື່ອມ, ແລະ ສະພາບການຕິດຕັ້ງ. |
| ມີການປົກຄຸມພື້ນຜິວໃດແດ່? |
| ການຊຸບສັງກະສີດ້ວຍຄວາມຮ້ອນຕາມມາດຕະຖານ ISO 1461 ແລະ ການຫຸ້ມເຄືອບ Z275 ແມ່ນເປັນທາງເລືອກທີ່ມີໃຫ້. ການເລືອກຄວນອີງຕາມສະພາບແວດລ້ອມຂອງໂຄງການ ແລະ ຂໍ້ກຳນົດກ່ຽວກັບການຫຸ້ມເຄືອບ. |
| ຕ້ອງການຫຍັງເພື່ອໃຫ້ໄດ້ລາຄາອ້າງອີງ? |
| ໃຫ້ແຜນຜັງ, ຊະນິດຂອງເຫຼັກ, ຄວາມໜາ, ລູກສູບ (ຮູ), ລາຍລະອຽດການເຊື່ອມ, ພື້ນຜິວທີ່ຕ້ອງການ, ຈຳນວນ ແລະ ຈຸດປາຍທາງ. |

 EN