خلاصه ی محصول
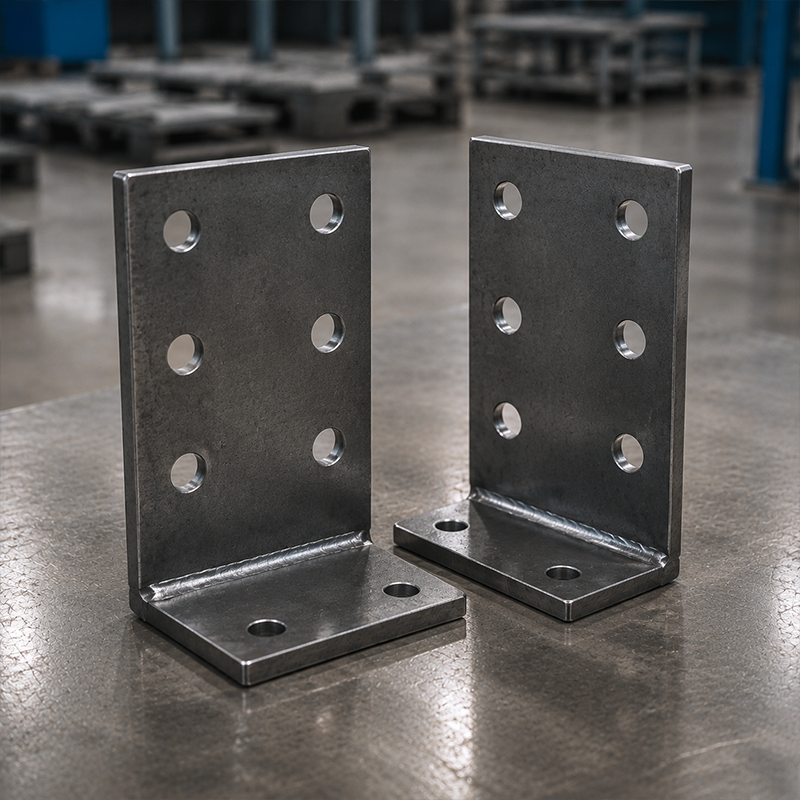
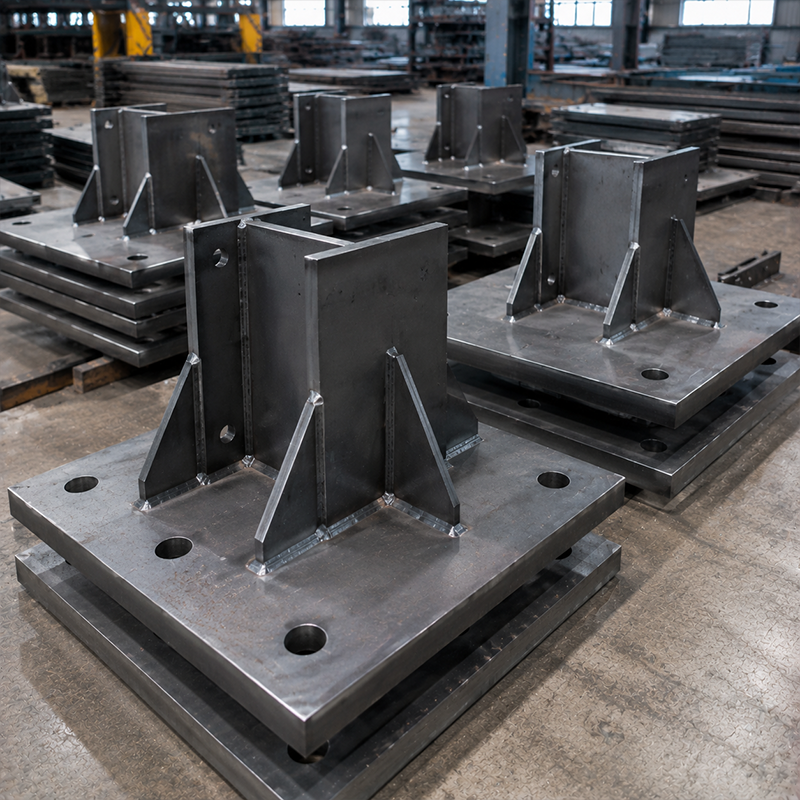
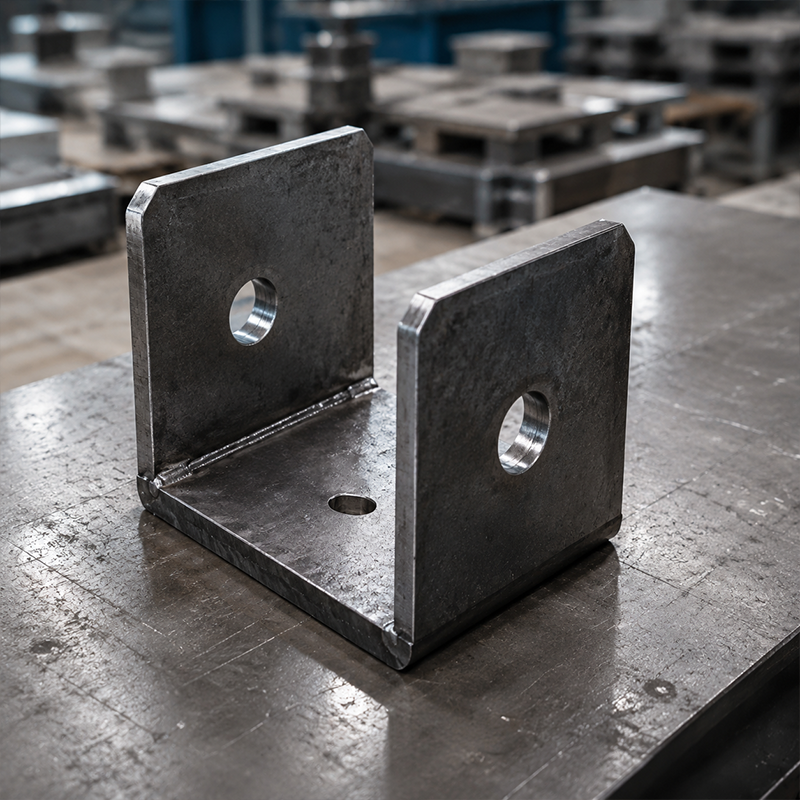
اتصالدهندههای سازهای فولادی با برش CNC این قطعات ساختهشده برای اتصال سازههای فولادی اصلی و فرعی یا ایجاد رابطهای مشخص در پیها بهکار میروند. اقلام معمول شامل صفحههای پایه، صفحههای اتصالی، صفحههای بالهدار، براکتهای نوع L، اتصالدهندههای نوع U و مجموعههای جوشخورده ترکیبی هستند. شرکت JND این قطعات را در گریدهای Q355B، Q235B و ASTM A572 Grade 50 که در زیر فهرست شدهاند، عرضه میکند؛ هندسه این قطعات بر اساس نقشههای تأییدشده پروژه تعیین میشود.
قطعات اتصال نقش مستقیمی در نحوه نصب قاب فولادی دارند، اما ظرفیت آنها تنها با ضخامت صفحه تعیین نمیشود. گروههای پیچ، پیکربندی جوش، تقویتکنندهها، نیروهای عضو، چیدمان لنگرهای اتصال، طراحی پی و روش نصب باید بهصورت هماهنگ عمل کنند. اتصالدهندههای سازهای فولادی با برش CNC بنابراین، انتخاب و جزئیاتدهی این قطعات باید توسط مهندس مسئول پروژه انجام شود و سپس از طریق نقشههای تأییدشده برای ساخت آزاد شوند.
ویژگیهای کلیدی
هندسه برشخورده توسط دستگاههای کنترل عددی
بریدن لیزری سیانسی و برش پلاسما با وضوح بالا میتوانند محیطهای صفحه، سوراخها، شیارها و آمادهسازی لبهها را تولید کنند. این امر ساخت تکرارپذیر از مجموعهٔ نقشههای تأییدشده را تسهیل میکند. دقت ذکرشدهٔ ±۰٫۵ میلیمتر به همترازی گروههای پیچهای با استحکام بالا مربوط میشود؛ دقت قابل اعمال برای هر قطعه باید در اسناد پروژه مشخص شود.
مجموعههای جوشخورده و تقویتشده
در مواردی که یک مجموعه نیازمند آن باشد، تقویتکنندهها و تیرهای سختکننده میتوانند برای حمایت از مسیر بار طراحیشده گنجانده شوند. جوشکاری قوس زیرپوششی بهعنوان یک گزینهٔ فرآیندی ذکر شده است. رویهٔ جوشکاری، اندازهٔ جوش، محدودهٔ بازرسی و الزامات پذیرش باید مطابق با طرح اتصال تأییدشده و اسناد قرارداد باشد.
گزینههای محافظت از سطح
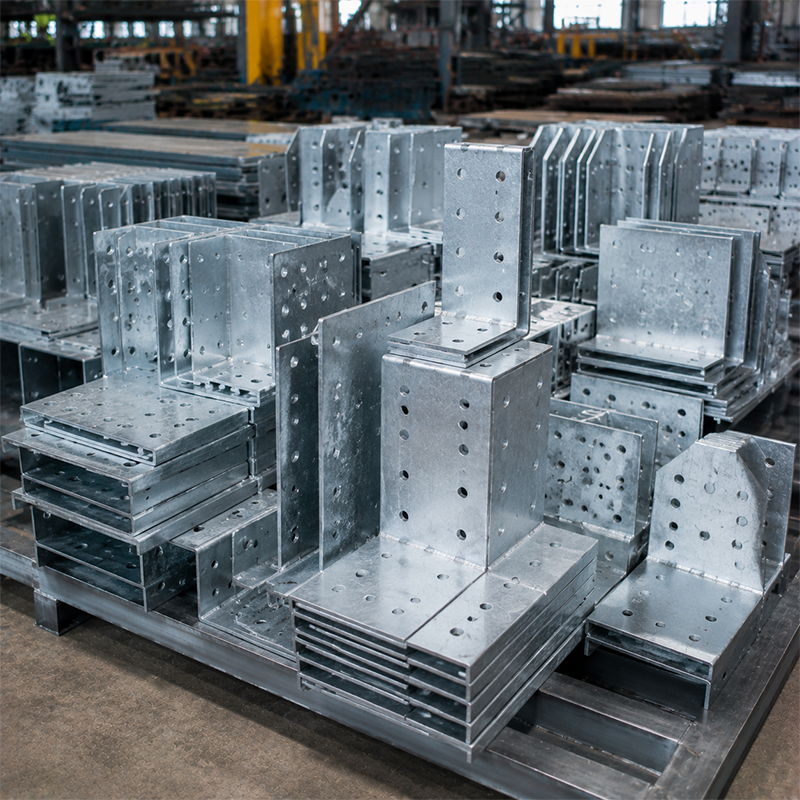
گالوانیزهکردن غوطهوری گرم به استاندارد ایزو ۱۴۶۱ و پوشش Z275 بهعنوان گزینههای محافظت از سطح ذکر شدهاند. سیستم محافظت انتخابشده باید با محیط واقعی کاربرد، الزامات آمادهسازی سطح، برنامهٔ حملونقل و سوابق بازرسی مشخصشده مرتبط باشد.
مزایا فنی
اتصالدهندههای برشخورده در کارخانه میتوانند به هماهنگسازی رابطهای سازهای پیش از رسیدن فولاد به محل ساخت کمک کنند. الگوی تأییدشده سوراخها قابل تطبیق با اتصالات پیچی است، در حالی که هندسه مستند صفحه پایه قابل بررسی در برابر الگوهای پیچهای لنگر و نقشههای پیبندی است. این امر نیاز به بررسی محلی، کنترل نصب یا بازرسی نصب پیچها را از بین نمیبرد، اما پایهای شفافتر برای آمادهسازی به تیمها میدهد.
برای سازههای فولادی پیچیده، اتصالدهندههای سازهای فولادی با برش CNC میتواند برش، سوراخکاری، آمادهسازی لبههای شیبدار و تقویت جوشی را در یک دامنه ساخت یکپارچه کند. این امر زمانی که طرحهای پروژه بهصورت مشخصی منتشر شدهاند، خرید را سادهتر میکند. تمایز بین دقت ساخت و تحمل کلی قاب اهمیت دارد: شرایط محلی، موقعیت پیچهای لنگر، تراز اعضای سازهای و ترتیب نصب همچنان نیازمند بازرسی توسط تیم مسئول محل ساخت هستند.
مشخصات فنی
| پارامتر |
جزئیات |
| درجه فولاد |
فولاد با مقاومت بالا Q355B / Q235B / ASTM A572 درجه ۵۰ |
| ضخامت |
۵ میلیمتر تا ۱۰۰ میلیمتر به بالا (سفارشیسازیشده برای بارهای سازهای سنگین) |
| پردازش |
جوشکاری SAW / پلاسما با وضوح بالا / لیزر CNC |
| استاندارد جوشکاری |
نیازمندیهای فنی کیفیت ایزو ۳۸۳۴-۲ |
| تحمل |
دقت ±۰٫۵ میلیمتر برای ترازسازی گروه پیچهای با استحکام بالا |
| سطح |
گالوانیزهشدن غوطهوری گرم (ایزو ۱۴۶۱) / پوشش Z275 |
| حداقل سفارش |
۱۰۰ واحد یا ۱ تن (پشتیبانی از سفارشیسازی دستهای) |
| زمان تحویل |
۱۰ تا ۲۰ روز کاری |
جدول مشخصات ارائهشده را حفظ میکند. ضخامت نهایی، فرآیند، پوشش، مقدار و زمان تحویل باید در بررسی فنی و پیشفاکتور تأیید شوند.
مواد و نصب
درجه فولاد و ضخامت ورق باید مطابق محاسبات اتصال و نقشههای منتشرشده باشد. در مواردی که برنامه مواد تأییدشده به آن نیاز دارد، میتوان از Q355B استفاده کرد؛ در حالی که برای دیگر محدودههای پروژه ممکن است Q235B یا ASTM A572 Grade 50 تعیین شود. اسناد ردیابی مواد و بازرسی باید مطابق نیازهای توافقشده سفارش درخواست شوند.
در محل، صفحات پایه و اتصالدهندههای مربوطه معمولاً با سطوح پی، قالبهای نگهدارنده، گروههای پیچ و ترتیب نصب هماهنگ میشوند. برای یک اتصال پیچی معمولی، قطعات باید تراز شوند، فستنرها مطابق مشخصات نصب گردند و سفتکردن طبق رویهٔ پروژه انجام شود. هیچ اتصالدهندهای نباید بهعنوان قطعهای جهانی در نظر گرفته شود: طراحی نگهدارندهها، درجهٔ پیچها، نیازمندیهای گشتاور و محدودهٔ جوشکاری همگی وابسته به پروژه هستند.
کاربردها و ارزش تجاری
|
🔩 اتصالات قاب فولادی
اتصالدهندههای سازهای فولادی با برش CNC برای پیهای قاب دروازهای، پایههای ستون، اتصالات تیرها، اتصالات شیبدارها، سازههای فولادی مرتبط با پلها و قابهای ساختمانهای ماژولار مناسب هستند. این اتصالات میتوانند بهصورت صفحات جداگانه یا بهصورت مجموعههای تعریفشده ارسال شوند، زمانی که نقشهها هندسهٔ مورد نیاز و فرآیند پردازش را مشخص کردهاند.
|
📦 ارزش تجاری
برای تیمهای تأمین، اتصالدهندههای سازهای فولادی که با دستگاههای کنترل عددی (CNC) برشخوردهاند، راهی برای ادغام فرآیندهای برش مبتنی بر نقشه، پردازش سوراخها، جوشکاری و اعمال پوشش محافظ در داخل بستهبندی فولادی فراهم میکنند. خریداران میتوانند مرز ساخت را پیش از سفارش با ارائه نقشههای اتصال، درجه ماده، ضخامت ورق، برنامه سوراخها، نیازمندیهای جوشکاری، پوشش، تعداد، مقصد و الزامات اسنادی روشن کنند. این امر به تقسیم شفافتر مسئولیتها بین مهندس، سازنده، پیمانکار و تیم نصب کمک میکند.
|
پرسشهای رایج
| آیا اتصالدهندهها را میتوان بر اساس نقشههای سفارشی ساخت؟ |
| بله. صفحات پایه، صفحات تقویتی، اتصالدهندههای نوع L، نوع U و مجموعههای جوشخورده را میتوان بر اساس نقشههای تأییدشده تولید کرد. |
| آیا برش CNC جایگزین بررسیهای محلی میشود؟ |
| خیر. دقت ساخت از جزئیات تأییدشده حمایت میکند، در حالی که تیمهای محلی همچنان لنگرهای نگهدارنده، ترازبندی، پیچومهرهها و شرایط نصب را بررسی میکنند. |
| کدام پوشش سطحی در دسترس است؟ |
| گالوانیزهکردن غوطهوری گرم به استاندارد ایزو ۱۴۶۱ و پوشش Z275 گزینههایی هستند که در فهرست آمدهاند. انتخاب باید مطابق با شرایط قرارگیری پروژه و الزامات پوشش انجام شود. |
| برای ارائه نقلقول چه چیزی لازم است؟ |
| نقشهها، درجه فولاد، ضخامت، الگوی سوراخها، جزئیات جوشکاری، سطح پرداخت، مقادیر و مقصد را ارائه دهید. |

 EN