Buod ng Produkto
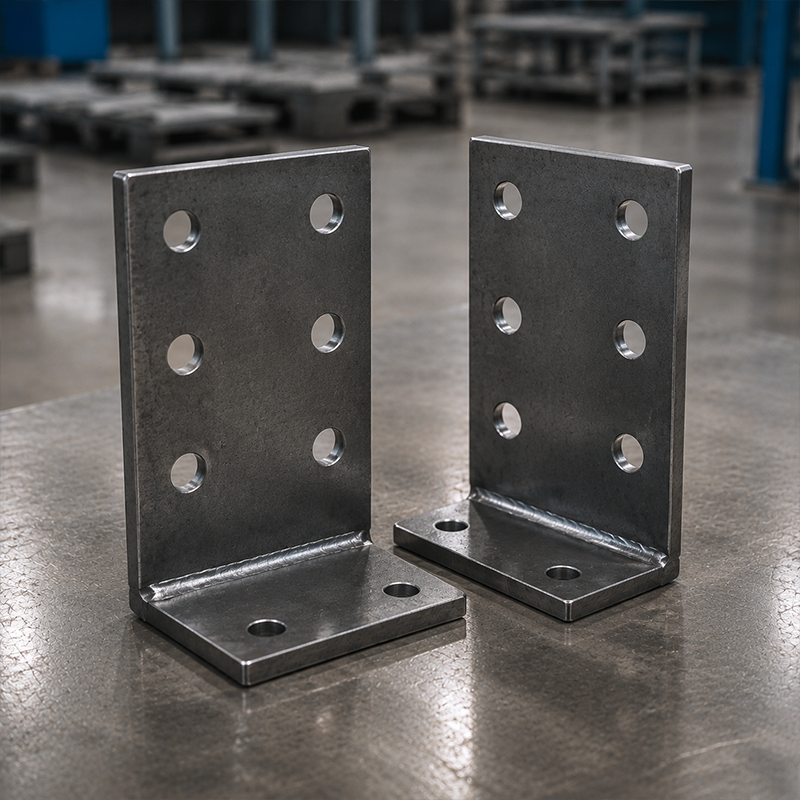
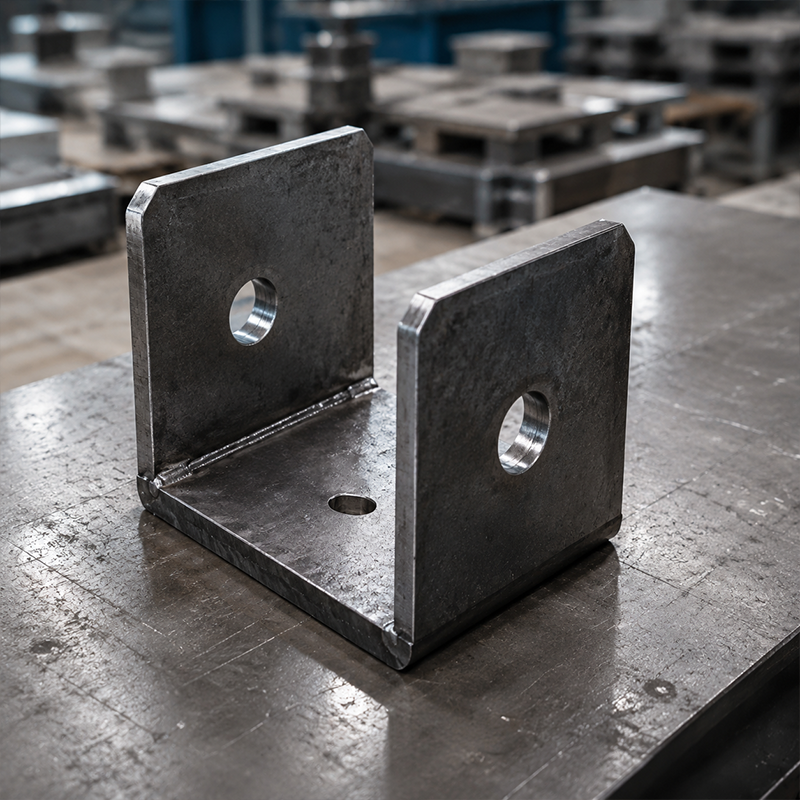
CNC-cut steel structural connectors ito ay mga bahaging nabuo upang i-konekta ang pangunahing at pangalawang bakal o upang likhain ang mga tiyak na interface sa mga pundasyon. Kasama sa karaniwang mga item ang mga base plate, mga gusset plate, mga fin plate, mga bracket na hugis-L, mga konektor na hugis-U, at mga built-up welded assembly. Ang JND ay nagbibigay ng mga bahaging ito sa mga opsyon na Q355B, Q235B, at ASTM A572 Grade 50 na nakalista sa ibaba, na may geometriya batay sa kumpirmadong mga drawing ng proyekto.
Ang mga bahaging pang-koneksyon ay may direktang papel sa paraan ng pagkakabit ng bakal na frame, ngunit ang kanilang kapasidad ay hindi natutukoy ng kapal ng plato lamang. Ang mga grupo ng bolt, konfigurasyon ng welding, stiffener, puwersa ng miyembro, layout ng anchor, disenyo ng pundasyon, at proseso ng pag-installa ay dapat magtulungan. CNC-cut steel structural connectors dapat kaya silang piliin at ilarawan ng responsableng inhinyero ng proyekto, at saka ipagkaloob para sa paggawa gamit ang mga pinapayagan na drawing.
Mga Pangunahing Tampok
Geometriyang Hinugot Gamit ang CNC
Ang CNC laser cutting at high-definition plasma cutting ay nakakapagproduksyon ng mga tiyak na kontur ng plato, mga butas, mga puwang, at paghahanda sa gilid. Ito ay sumusuporta sa paulit-ulit na paggawa mula sa naaprobahang set ng mga drawing. Ang nakalista na ±0.5mm na toleransya ay tumutukoy sa pagkakalign ng grupo ng mataas na lakas na bolt; ang angkop na toleransya para sa bawat bahagi ay dapat na nasa dokumentasyon ng proyekto.
Mga Welded at Reinforced Assemblies
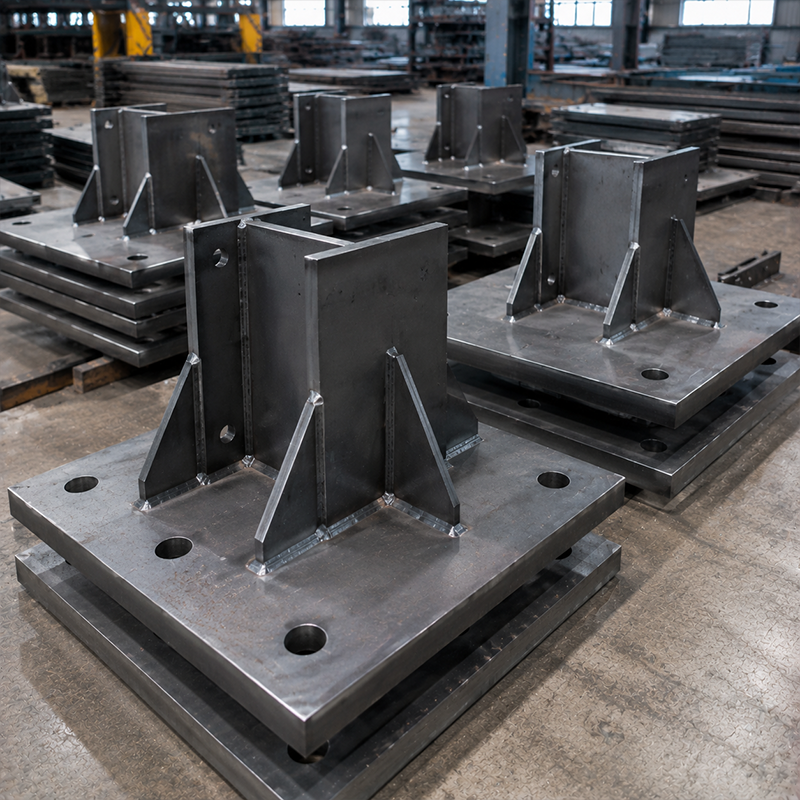
Kung kinakailangan ng isang assembly, ang mga stiffener at ribs ay maaaring isama upang suportahan ang inilaang load path. Ang submerged arc welding ay nakalista bilang opsyon sa proseso. Ang welding procedure, sukat ng weld, saklaw ng inspeksyon, at mga kailangan sa pag-approba ay dapat sumunod sa naaprobahang connection design at mga dokumentong kontrata.
Mga Opisyon sa Proteksyon ng Surface
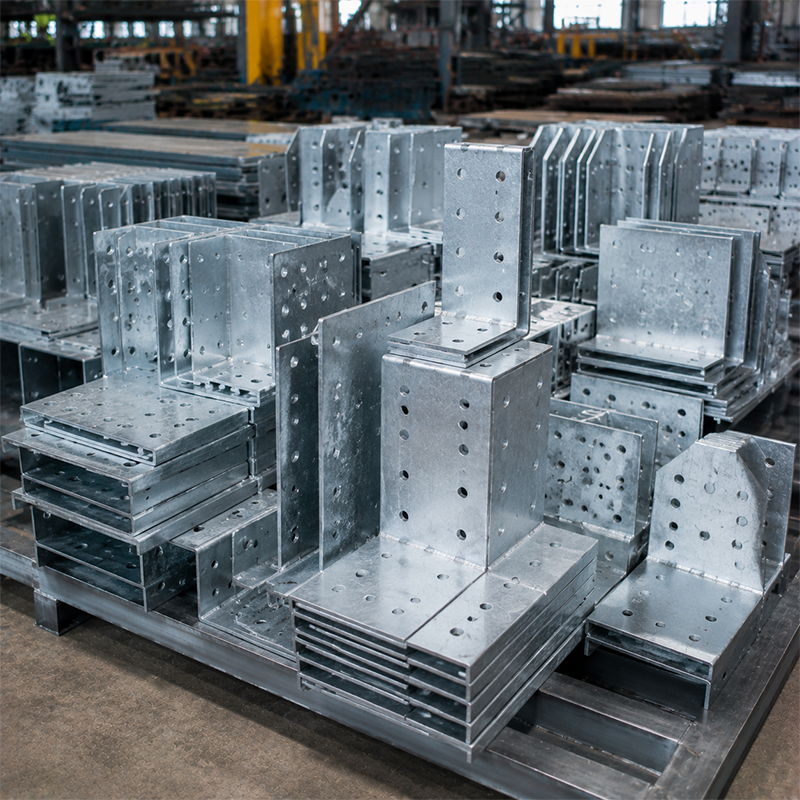
Ang hot-dip galvanizing na sumusunod sa ISO 1461 at Z275 coating ay nakalista bilang mga opsyon sa proteksyon ng surface. Ang napiling sistema ng proteksyon ay dapat na kaugnay ng aktwal na service environment, mga kailangan sa surface preparation, plano sa paghawak, at mga nakatakda na record ng inspeksyon.
Mga Teknikal na Kawastuan
Ang mga konektor na pinutol sa pabrika ay makakatulong na i-coordinate ang mga istruktural na interface bago dumating ang bakal sa lugar ng proyekto. Ang isang kumpirmadong pattern ng butas ay maaaring i-match sa isang bolted connection, habang ang isang na-dokumentong base-plate geometry ay maaaring suriin laban sa mga template ng anchor-bolt at mga drawing ng pundasyon. Hindi ito tatanggalin ang pangangailangan para sa site survey, erection control, o mga pagsubok sa instalasyon ng bolt, ngunit nagbibigay ito ng mas malinaw na batayan para sa paghahanda.
Para sa kumplikadong bakal na gawaan, CNC-cut steel structural connectors maaaring pagsamahin ang pagputol, pagpuputol ng butas, paghahanda ng bevel, at welded reinforcement sa isang saklaw ng paggawa. Maaari itong mapadali ang procurement kapag may tiyak na drawing release ang proyekto. Mahalaga ang pagkakaiba ng accuracy sa paggawa at ng buong-frame tolerance: ang mga kondisyon sa field, posisyon ng anchor, alignment ng mga miyembro, at pagkakasunod-sunod ng erection ay nangangailangan pa rin ng verification mula sa responsableng site team.
Mga Teknikal na Espesipikasyon
| Parametro |
Mga Detalye |
| Baitang ng Bakal |
High-Tensile Q355B / Q235B / ASTM A572 Grade 50 |
| Kapal |
5mm – 100mm+ (Customized para sa matitigas na istruktural na karga) |
| Proseso |
CNC Laser / High-Definition Plasma / SAW Welding |
| Pamantayan sa Pagtatahi |
ISO 3834-2 Mga Teknikal na Pamantayan sa Kalidad |
| Toleransya |
kasaklaw ng kahalagahan na ±0.5 mm para sa pagkakahanay ng grupo ng mataas na lakas na bolt |
| Ibabaw |
Hot-Dip Galvanizing (ISO 1461) / Z275 Coating |
| Minimum na order |
100 na Yunit o 1 Tonelada (suporta sa pagpapasadya ayon sa batch) |
| Panahon ng paghahanda |
10 hanggang 20 na araw ng paggawa |
Ang talahanayan ay nananatiling sumusunod sa mga ipinagkaloob na teknikal na detalye. Ang huling kapal, proseso, coating, dami, at iskedyul ng paghahatid ay dapat kumpirmahin sa teknikal na pagsusuri at quote.
Mga Materyales at Pag-install
Ang klase ng bakal at kapal ng plato ay dapat sumunod sa mga inilabas na kalkulasyon ng koneksyon at mga drawing. Maaaring piliin ang Q355B kung ang pinapayagan na listahan ng materyales ay nangangailangan nito, samantalang ang Q235B o ASTM A572 Grade 50 ay maaaring itakda para sa iba pang saklaw ng proyekto. Ang dokumento para sa pagsubaybay sa materyales at inspeksyon ay dapat hilingin ayon sa kasunduang mga kinakailangan ng order.
Sa lugar ng proyekto, ang mga base plate at kaugnay na konektor ay karaniwang inaayos kasama ang mga antas ng pundasyon, mga template ng anchor, mga grupo ng bolt, at ang pagkakasunod-sunod ng pagtatayo. Ang isang karaniwang koneksyon na nakabolt ay nangangailangan na ang mga bahagi ay i-align, ang mga nakaspecify na fastener ay i-install, at ang pagpapakatigas ay kumpletuhin ayon sa prosedura ng proyekto. Walang konektor ang dapat tratuhin bilang isang pangkalahatang komponente: ang disenyo ng anchor, ang grado ng bolt, ang mga kinakailangan sa torque, at ang saklaw ng welding ay partikular sa bawat proyekto.
Mga Aplikasyon at Komersyal na Halaga
|
🔩 Mga Koneksyon ng Bakal na Frame
CNC-cut steel structural connectors angkop para sa mga pundasyon ng portal-frame, mga base ng haligi, mga splice ng beam, mga interface ng rafter, mga gawaing bakal na may kinalaman sa tulay, at mga frame ng modular na gusali. Maibibigay ang mga ito bilang mga indibidwal na plate o bilang mga tinukoy na assembly kapag ang mga drawing ay nagtutukoy sa kinakailangang heometriya at proseso.
|
📦 Komersyal na Halaga
Para sa mga koponan ng pagbili, ang mga konektor na gawa sa bakal na hinugot gamit ang CNC ay nagbibigay ng paraan upang pagsamahin ang paghugot batay sa mga drawing, pagproseso ng butas, pag-weld, at panghuling proteksyon sa loob ng pakete ng bakal. Ang mga bumibili ay maaaring linawin ang hangganan ng paggawa bago mag-order sa pamamagitan ng pagbibigay ng mga drawing ng koneksyon, grado ng materyales, kapal ng plato, iskedyul ng mga butas, mga kinakailangan sa pag-weld, coating, dami, destinasyon, at mga kailangan sa dokumentasyon. Ito ay sumusuporta sa mas malinaw na paghahati ng mga responsibilidad sa pagitan ng inhinyero, tagagawa, kontratista, at koponan ng pag-install.
|
Mga Madalas Itanong
| Maaari bang gawin ang mga konektor mula sa pasadyang mga drawing? |
| Oo. Ang mga base plate, gusset plate, L-type, U-type, at mga welded assembly ay maaaring gawin mula sa mga kumpirmadong drawing. |
| Napapalitan ba ng CNC cutting ang mga pagsusuri sa lugar? |
| Hindi. Ang kumpirmadong kumpirmasyon ng paggawa ay sumusuporta sa awtorisadong detalye, habang ang mga koponan sa lugar ay nananatiling nagsusuri ng mga anchor, alignment, fastener, at kondisyon ng pagtayo. |
| Aling surface finish ang available? |
| Ang hot-dip galvanizing ayon sa ISO 1461 at ang Z275 coating ay nakalista bilang mga opsyon. Ang pagpili ay dapat sumunod sa exposure ng proyekto at sa mga kinakailangan sa coating. |
| Ano ang kailangan para sa isang quotation? |
| Magbigay ng mga drawing, steel grade, kapal, mga pattern ng butas, mga detalye ng welding, surface finish, dami, at destinasyon. |

 EN