Огляд продукту
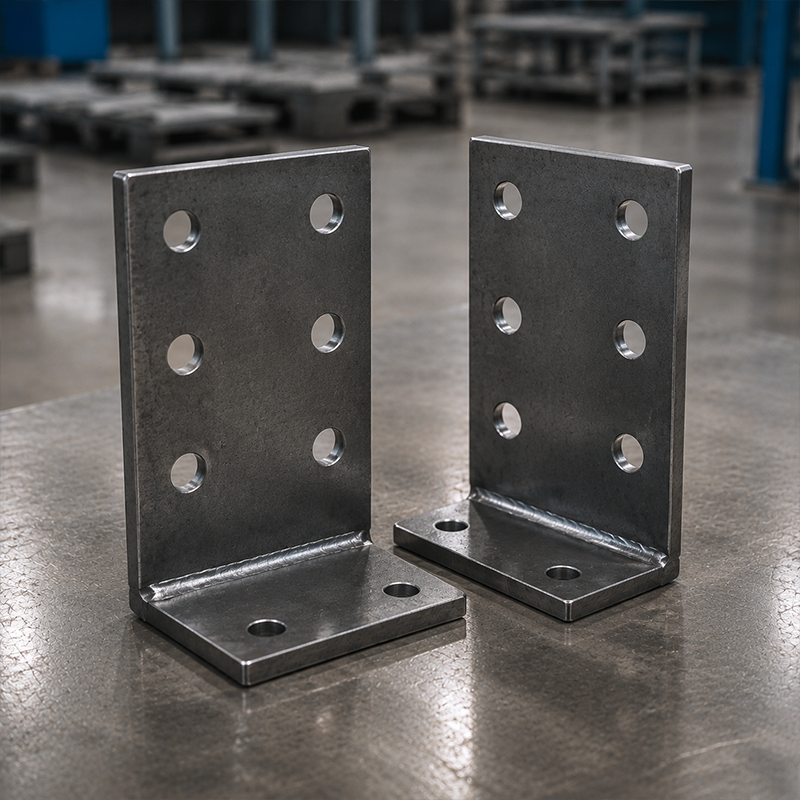
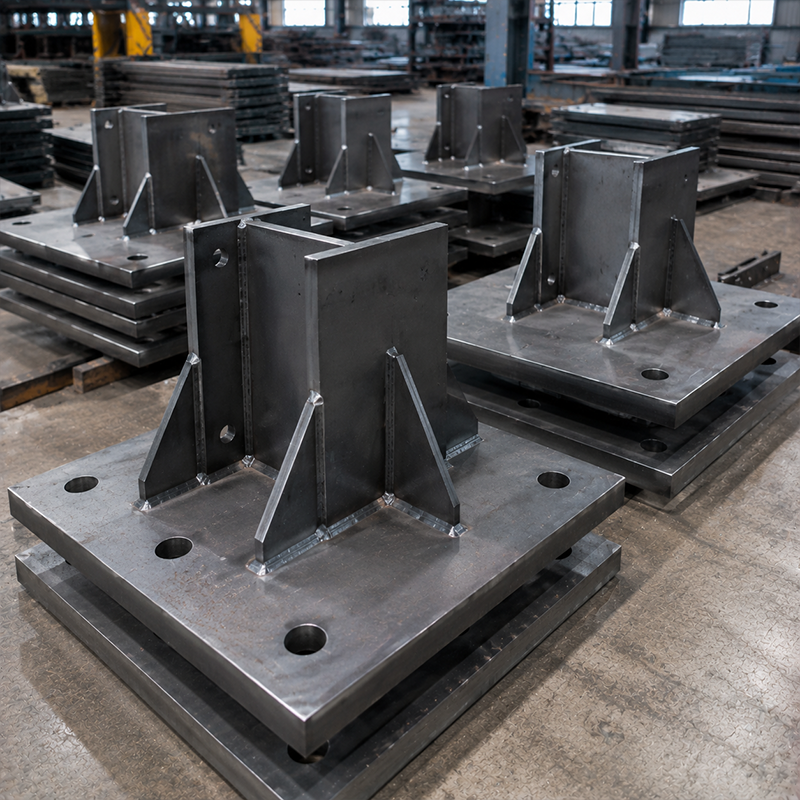
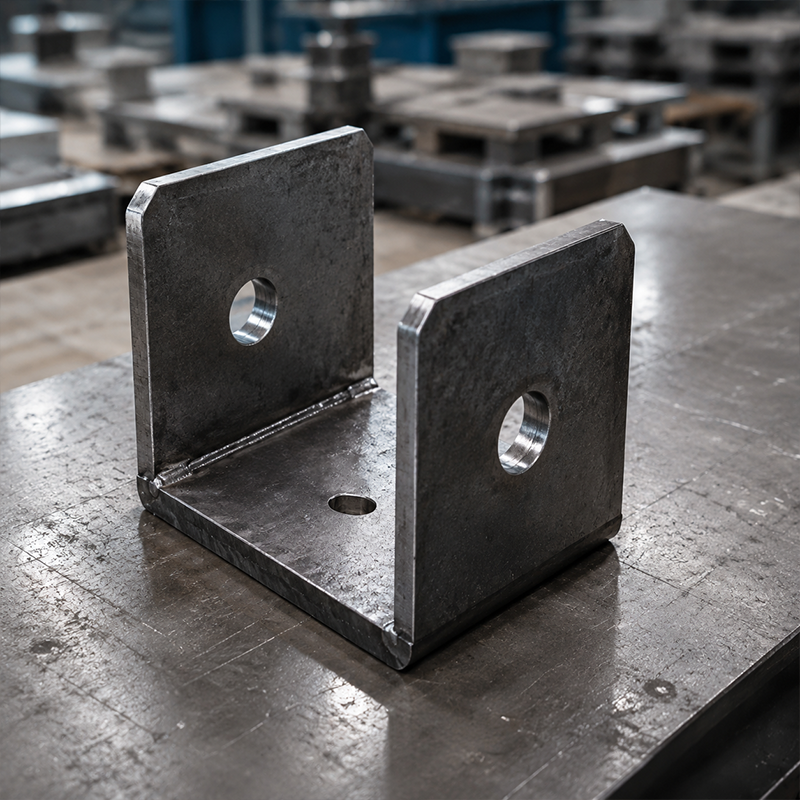
Структурні сталеві з’єднувальні елементи, виготовлені за технологією ЧПУ це виготовлені деталі, які використовуються для з’єднання первинних та вторинних сталевих конструкцій або для формування чітко визначених меж на фундаментах. До типових деталей належать базові плити, косинці, плити-ребра, L-подібні кронштейни, U-подібні з’єднувачі та зварні збірні конструкції. JND постачає ці деталі зі сталі марок Q355B, Q235B та ASTM A572 Grade 50, перелічених нижче, з геометрією, що відповідає затвердженим робочим кресленням проекту.
З’єднувальні деталі безпосередньо впливають на порядок монтажу сталевого каркасу, проте їх несуча здатність визначається не лише товщиною плити. Необхідно забезпечити узгоджену роботу груп болтів, конфігурації зварних швів, ребер жорсткості, зусиль у елементах, розташування анкерів, проектування фундаменту та технології монтажу. Структурні сталеві з’єднувальні елементи, виготовлені за технологією ЧПУ тому їх слід вибирати та деталізувати відповідальним інженером проекту, після чого передавати на виготовлення за затвердженими кресленнями.
Ключові характеристики
Геометрія, вирізана за допомогою ЧПК
Лазерне різання з ЧПК та високоточне плазмове різання дозволяють отримувати чіткі контури плит, отвори, пази та підготовку кромок. Це забезпечує повторюваність виготовлення за затвердженим комплектом креслень. Зазначена допускова похибка ±0,5 мм стосується вирівнювання груп високоміцних болтів; допустима похибка для кожної деталі має бути вказана в проектній документації.
Зварні та підсилені зборки
У разі потреби в зборці можна використовувати ребра жорсткості та підсилювачі для забезпечення заданого напрямку передачі навантаження. Підводне дугове зварювання вказано як один із варіантів обробки. Процедура зварювання, розмір шва, обсяг контролю та вимоги до прийнятності мають відповідати затвердженому проекту з’єднань та договірній документації.
Варіанти захисту поверхні
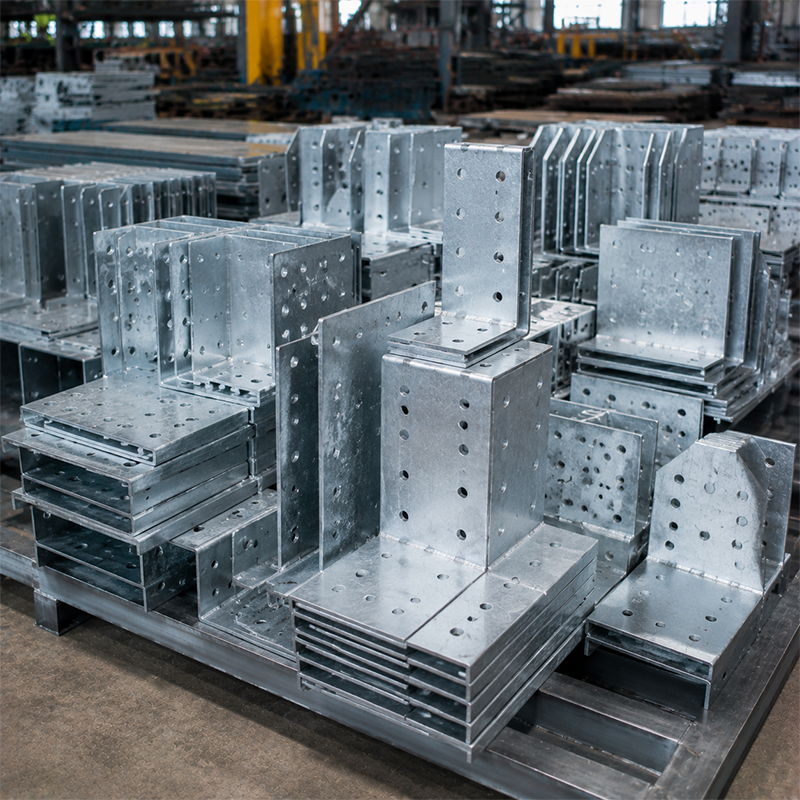
Як варіанти захисту поверхні вказано гаряче цинкування за ISO 1461 та покриття Z275. Обрана система захисту має відповідати реальним умовам експлуатації, вимогам до підготовки поверхні, плану обробки та встановленим вимогам щодо записів інспектування.
Технічні переваги
З'єднувачі, вирізані на заводі, можуть сприяти узгодженню структурних інтерфейсів до того, як сталь надійде на будмайданчик. Підтверджений шаблон отворів можна зіставити з болтовим з'єднанням, а задокументовану геометрію базової плити — перевірити за допомогою шаблонів анкерних болтів та креслень фундаменту. Це не скасовує потреби в польовому обстеженні, контролі монтажу чи перевірці встановлення болтів, але надає командам чіткішої основи для підготовки.
Для складних сталевих конструкцій Структурні сталеві з’єднувальні елементи, виготовлені за технологією ЧПУ можна поєднати різання, свердлення, підготовку кромок під зварювання та зварне пісилання в одному циклі виготовлення. Це може спростити закупівлі, коли проект має визначений графік видачі креслень. Важливо розрізняти точність виготовлення від допусків у цілісній рамі: польові умови, положення анкерів, вирівнювання елементів та послідовність монтажу все ще вимагають перевірки відповідальною монтажною бригадою.
Технічні характеристики
| Параметр |
Деталі |
| Марка сталі |
Високоміцна сталь Q355B / Q235B / ASTM A572 класу 50 |
| Товщина |
5 мм – понад 100 мм (індивідуальні рішення для важких конструктивних навантажень) |
| Обробка |
Лазерне CNC-різання / плазмове різання високої роздільної здатності / зварювання під шаром флюсу |
| Стандарт сварювання |
Технічні вимоги щодо якості за ISO 3834-2 |
| Допуск |
точність ±0,5 мм для вирівнювання групи високоміцних болтів |
| Поверхня |
Гаряче цинкування (ISO 1461) / покриття Z275 |
| Мінімальна кількість замовлення |
100 одиниць або 1 тонна (підтримка партійного налаштування) |
| Термін виконання замовлення |
10–20 робочих днів |
У таблиці збережено надані специфікації. Остаточну товщину, технологію, покриття, кількість та графік поставки слід підтвердити під час технічного огляду та у комерційній пропозиції.
Матеріали та монтаж
Марка сталі та товщина листа мають відповідати затвердженим розрахункам з’єднань та кресленням. Марку сталі Q355B можна обрати там, де затверджений матеріальний план цього вимагає, а для інших обсягів проекту може бути вказано марку Q235B або ASTM A572 Grade 50. Документи щодо відстежуваності матеріалів та інспекції слід запитати згідно з домовленими вимогами до замовлення.
На місці монтажу базові плити та пов’язані з’єднувальні елементи зазвичай узгоджуються з рівнями фундаменту, шаблонами анкерів, групами болтів і послідовністю монтажу. Типове болтове з’єднання вимагає вирівнювання деталей, встановлення вказаних кріпильних елементів та завершення затягування згідно з процедурою проекту. Жоден з’єднувальний елемент не слід вважати універсальним: проект анкерів, клас болтів, вимоги до моменту затягування та обсяг зварювальних робіт є специфічними для кожного проекту.
Застосування та комерційна цінність
|
🔩 З’єднання сталевих каркасів
Структурні сталеві з’єднувальні елементи, виготовлені за технологією ЧПУ підходять для фундаментів портальних каркасів, опорних плит колон, стиків балок, з’єднань крокв і сталевих конструкцій мостів, а також каркасів модульних будівель. Їх можна поставляти як окремі плити або як визначені зборні одиниці, якщо креслення вказують необхідну геометрію та технологічні вимоги.
|
📦 Комерційна вартість
Для команд з закупівель з’єднувальні елементи зі сталі, виготовлені методом ЧПУ-фрезерування, надають можливість об’єднати у пакеті сталевих конструкцій різання за кресленнями, обробку отворів, зварювання та нанесення захисного покриття. Покупці можуть уточнити межі виготовлення до замовлення, надавши креслення з’єднань, марку матеріалу, товщину листа, розкладку отворів, вимоги до зварювання, тип покриття, кількість одиниць, пункт призначення та вимоги до документації. Це сприяє чіткішому розподілу обов’язків між інженером, виробником, підрядником та бригадою монтажу.
|
Поширені запитання
| Чи можна виготовити з’єднувальні елементи за індивідуальними кресленнями? |
| Так. Опорні плити, косинки, L-подібні та U-подібні елементи, а також зварні зборки можна виготовити за затвердженими кресленнями. |
| Чи замінює фрезерування методом ЧПУ перевірки на місці? |
| Ні. Точність виготовлення забезпечує відповідність затвердженому деталізованому кресленню, тоді як бригади на місці все ще перевіряють анкери, вирівнювання, кріплення та умови монтажу. |
| Які види поверхневого покриття доступні? |
| Гаряче цинкування за стандартом ISO 1461 та покриття Z275 є доступними варіантами. Вибір має ґрунтуватися на умовах експлуатації проекту та вимогах до покриття. |
| Що потрібно для розрахунку ціни? |
| Надайте креслення, марку сталі, товщину, розташування отворів, деталі зварювання, тип поверхневого відділення, кількість одиниць та кінцеве призначення. |

 EN