
EN
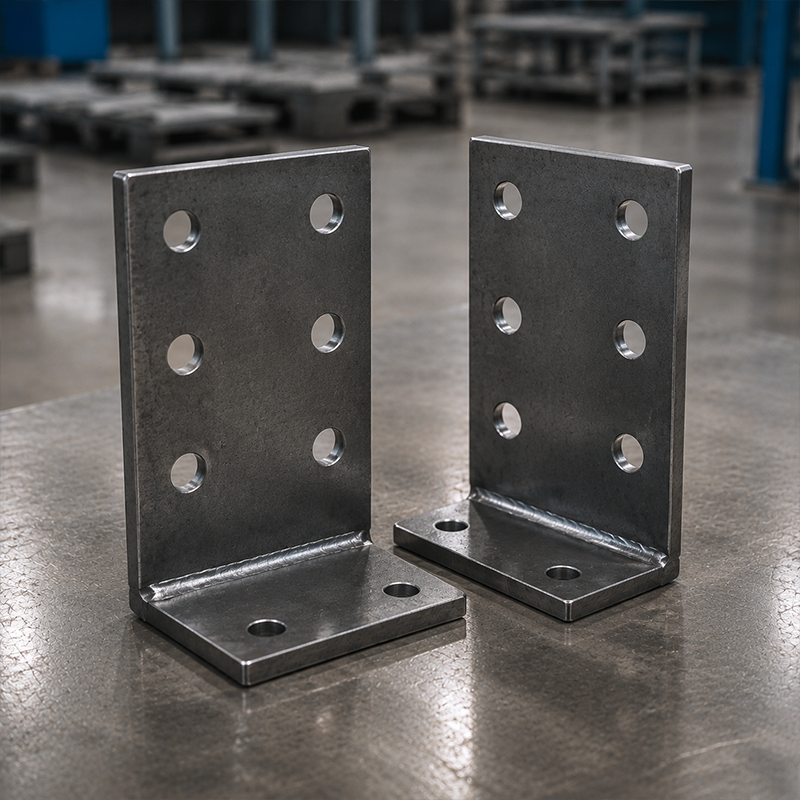
CNC加工による鋼製構造用接合金具 工業用鋼構造において、柱・梁・二次フレームおよび基礎部材間の明確なインターフェースを提供します。JND社では、指定された鋼種および板厚範囲内で、ベースプレート、ガセットプレート、L形およびU形部品、およびプロジェクトに応じた溶接組立品を供給しています。図面仕様書に応じて、CNCレーザー切断、高精細プラズマ切断、サブマージドアーク溶接のいずれかを選択できます。穴配置、補強材、塗装仕様および溶接範囲は、承認済み接合部設計、材料表、施工手順および適用される構造要件に基づき確認してください。
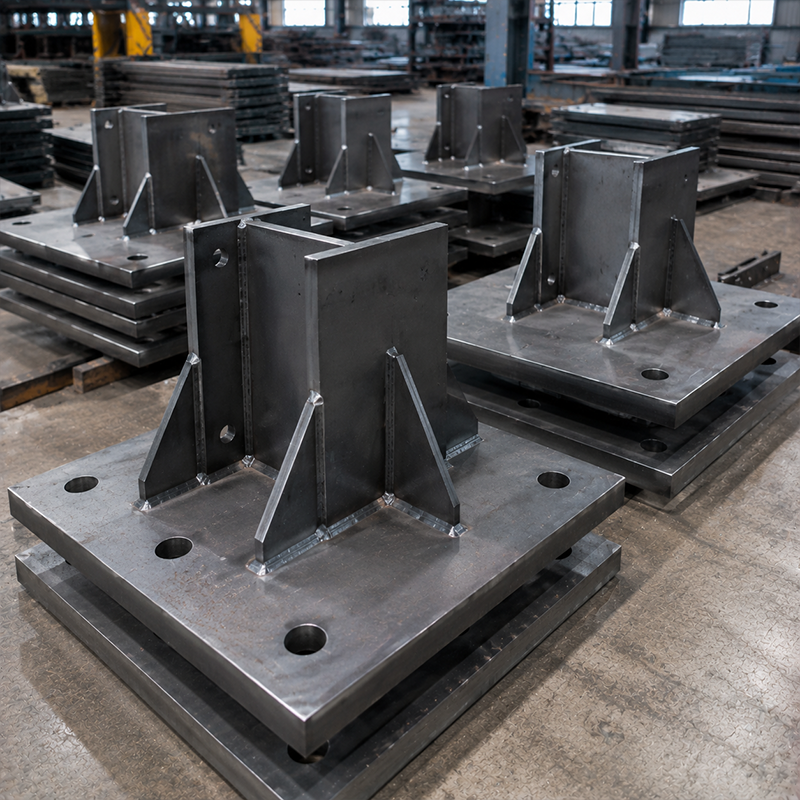
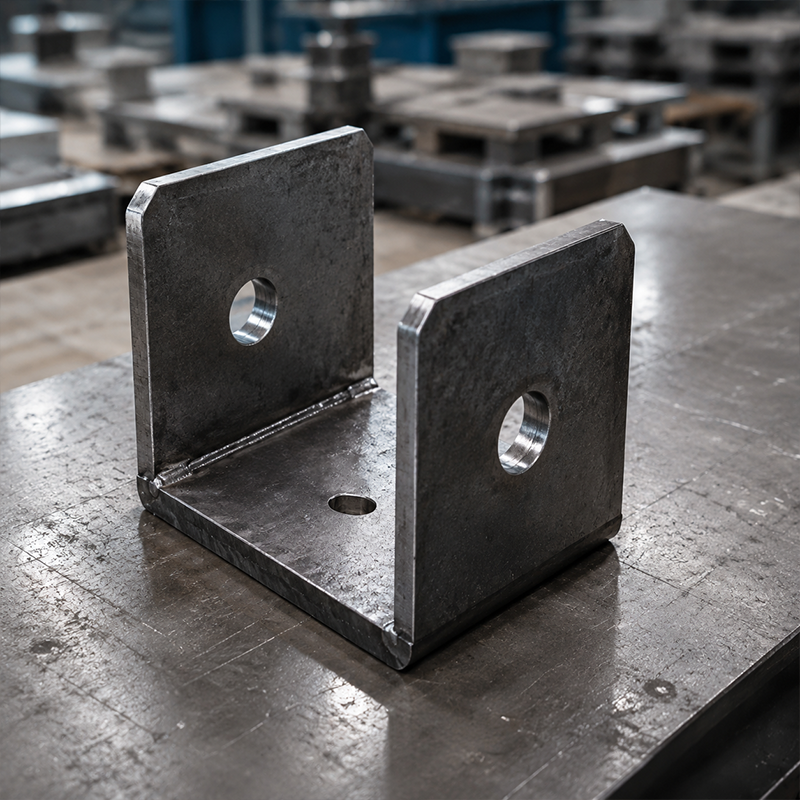
CNC加工による鋼製構造用接合金具 これらの部品は、一次および二次の鋼構造材を接合する、あるいは基礎部における規定されたインターフェースを形成するために使用される加工部品です。代表的なものにはベースプレート、補強板(ガセットプレート)、フィンプレート、L字型ブラケット、U字型コネクタ、および溶接組立構造体があります。JNDでは、以下に示すQ355B、Q235B、ASTM A572グレード50の材質からご選択いただけます。形状は、確定済みのプロジェクト図面に基づいて製作されます。
接合部品は、鋼構造フレームの施工方法に直接影響を与えますが、その耐荷重性能は単にプレート厚さによって決まるものではありません。ボルト群、溶接配置、補強材、部材に作用する力、アンカーパターン、基礎設計、および施工手順が、相互に整合して機能する必要があります。 CNC加工による鋼製構造用接合金具 したがって、これらの部品は、当該プロジェクトの責任技術者が選定・詳細設計を行い、承認済み図面に基づき製作指示を出す必要があります。
CNCレーザー切断および高精細プラズマ切断により、プレートの外形、穴、スロット、およびエッジ処理を正確に加工できます。これにより、承認済み図面セットに基づく再現性の高い製作が可能になります。記載の±0.5mmの公差は、高強度ボルト群の位置合わせに関するものであり、各部品に適用される公差は、プロジェクト文書に明記する必要があります。
組立品の構造要件に応じて、剛性補強材(スタイフナー)およびリブを導入し、想定される荷重伝達経路をサポートします。サブマージドアーク溶接(SAW)を加工方法の一つとして記載しています。溶接手順、溶接サイズ、検査範囲および合格基準は、承認済み接合部設計および契約書類に従う必要があります。
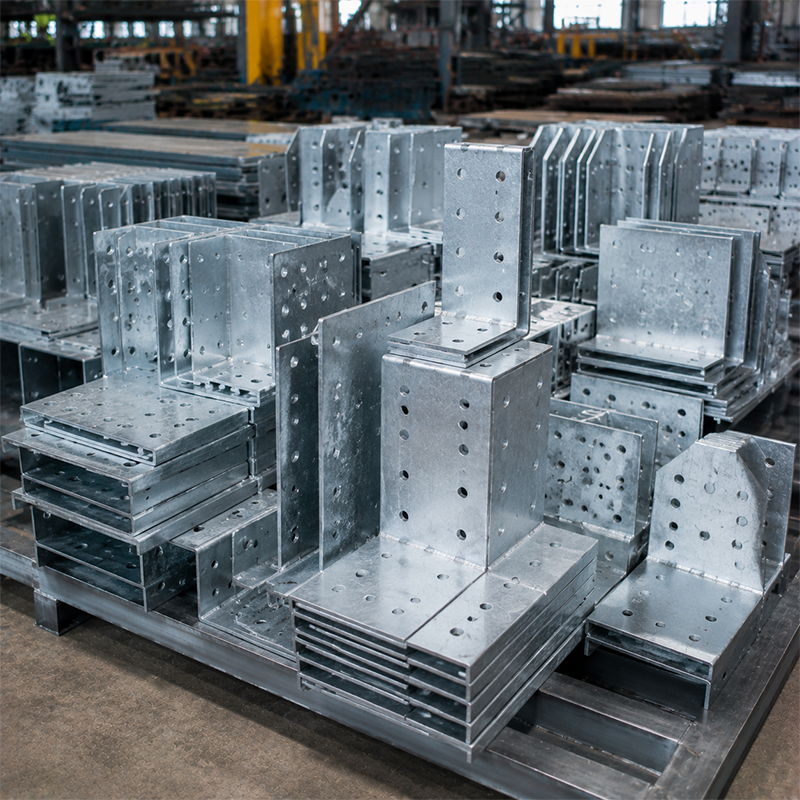
表面処理オプションとして、ISO 1461およびZ275被覆規格に準拠した熱浸漬亜鉛めっきを記載しています。選択される防食システムは、実際の使用環境、表面前処理要件、取扱い計画および規定された検査記録と整合する必要があります。
工場で切断されたコネクタは、鋼材が現場に到着する前に構造インターフェースの調整を支援します。確認済みの穴配置はボルト接合に適合させることができ、文書化されたベースプレート形状はアンカーボルト用テンプレートおよび基礎図面と照合できます。ただし、現地測量、建方管理、およびボルト設置の検査が必要なくなるわけではなく、あくまで準備段階における明確な基準を提供するものです。
複雑な鋼構造物においては、 CNC加工による鋼製構造用接合金具 切断・穴開け・ビベル加工・溶接補強を一括した製作範囲として実施できます。これにより、設計図面の発行時期が明確なプロジェクトでは調達が簡素化されます。ただし、製作精度と全体フレームの許容誤差は区別して考える必要があります。現場の状況、アンカー位置、部材の整列状態、建方順序については、責任ある現場チームによる検証が引き続き必要です。
| 仕様 | 詳細 |
|---|---|
| 鋼種 | 高張力鋼 Q355B/Q235B/ASTM A572 グレード50 |
| 厚さ | 5mm~100mm以上(重厚構造荷重向けにカスタマイズ可能) |
| 加工 | CNCレーザー/高精細プラズマ/SAW溶接 |
| 溶接基準 | ISO 3834-2 技術的品質要求 |
| 公差 | 高強度ボルト群の位置決め精度:±0.5 mm |
| 表面 | 溶融亜鉛めっき(ISO 1461)/Z275 被膜 |
| 最小発注数量(MOQ) | 100個または1トン(ロット単位でのカスタマイズ対応) |
| 納期 | 10~20営業日 |
本表はご提供いただいた仕様をそのまま反映しています。最終的な板厚、製造工程、被膜種別、数量および納期については、技術レビューおよび見積書にてご確認ください。
鋼材の等級および板厚は、承認済みの接合計算書および図面に従って選定してください。承認済みの材料表でQ355Bが指定されている場合は、当該鋼種を選定します。その他の工事範囲では、Q235BまたはASTM A572 グレード50が指定される場合があります。材料のトレーサビリティおよび検査証明書については、ご発注時の合意内容に基づき、必要に応じてご請求ください。
現場では、ベースプレートおよび関連コネクタは通常、基礎レベル、アンカーテンプレート、ボルト群、および建方順序と調整されます。典型的なボルト接合では、部品の位置合わせ、規定のファスナーの取り付け、およびプロジェクト手順に従った締め付け完了が必要です。どのコネクタも汎用部品として扱ってはならず、アンカー設計、ボルトの等級、トルク要件、溶接範囲はすべてプロジェクト固有の仕様となります。
|
🔩 鋼構造フレーム用接合部材
CNC加工による鋼製構造用接合金具 ポータルフレーム基礎、柱脚、梁継手、母屋接合部、橋梁関連鋼構造物、モジュール式建築物のフレームなどに適しています。図面に必要な形状および加工内容が明記されている場合、個別のプレートまたは定義済みのアセンブリとして納入可能です。
|
📦 商業的価値
調達チームにとって、CNC加工による鋼構造用接合金物は、図面に基づく切断・穴開け・溶接・防食処理を鋼構造工事パッケージ内に一括化する手法を提供します。発注前に接合部の製作範囲を明確にするため、発注者は接合部図面、材質規格、板厚、穴配置表、溶接仕様、塗装仕様、数量、納入先および提出書類要件を提示してください。これにより、設計者、製作業者、施工会社、設置作業チーム間での責任分界が明確になります。
|
| オリジナル図面に基づく接合金物の製作は可能ですか? |
| はい。ベースプレート、ガセットプレート、L字形・U字形金物および溶接組立品は、確定済み図面に基づき製作可能です。 |
| CNC加工は現場確認を代替しますか? |
| いいえ。製作精度は承認済み詳細図に基づいて担保されますが、アンカー位置、アライメント、緊結部品および据付条件の確認は、引き続き現場作業チームが行います。 |
| 対応可能な表面処理は何がありますか? |
| ISO 1461規格およびZ275コーティングによる溶融亜鉛めっきが選択可能です。選定にあたっては、プロジェクトの使用環境およびコーティング要件に従ってください。 |
| お見積りに必要な情報は何ですか? |
| 図面、鋼材の種類、板厚、穴パターン、溶接仕様、表面処理、数量、納入先をご提供ください。 |
CNC加工による鋼製構造用接合金具 工業用鋼構造において、柱・梁・二次フレームおよび基礎部材間の明確なインターフェースを提供します。JND社では、指定された鋼種および板厚範囲内で、ベースプレート、ガセットプレート、L形およびU形部品、およびプロジェクトに応じた溶接組立品を供給しています。図面仕様書に応じて、CNCレーザー切断、高精細プラズマ切断、サブマージドアーク溶接のいずれかを選択できます。穴配置、補強材、塗装仕様および溶接範囲は、承認済み接合部設計、材料表、施工手順および適用される構造要件に基づき確認してください。


 EN







