Məhsulun Ümumi Baxışı
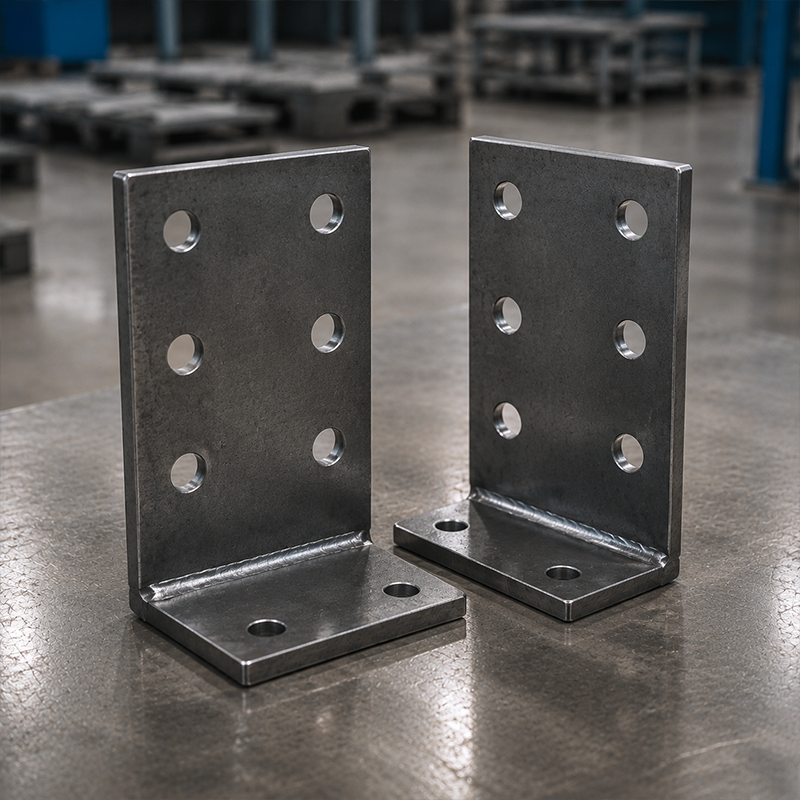
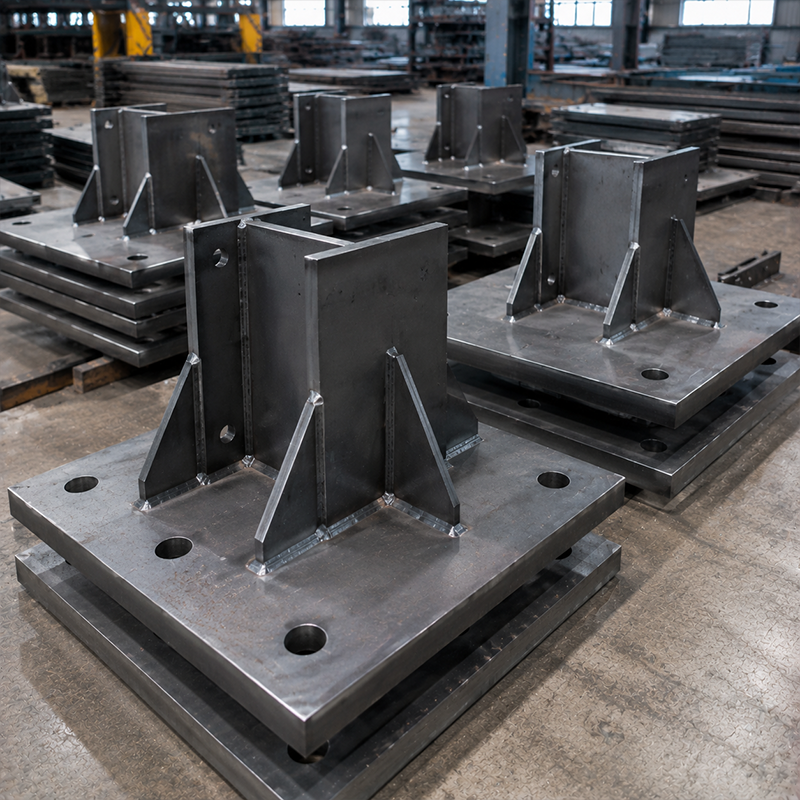
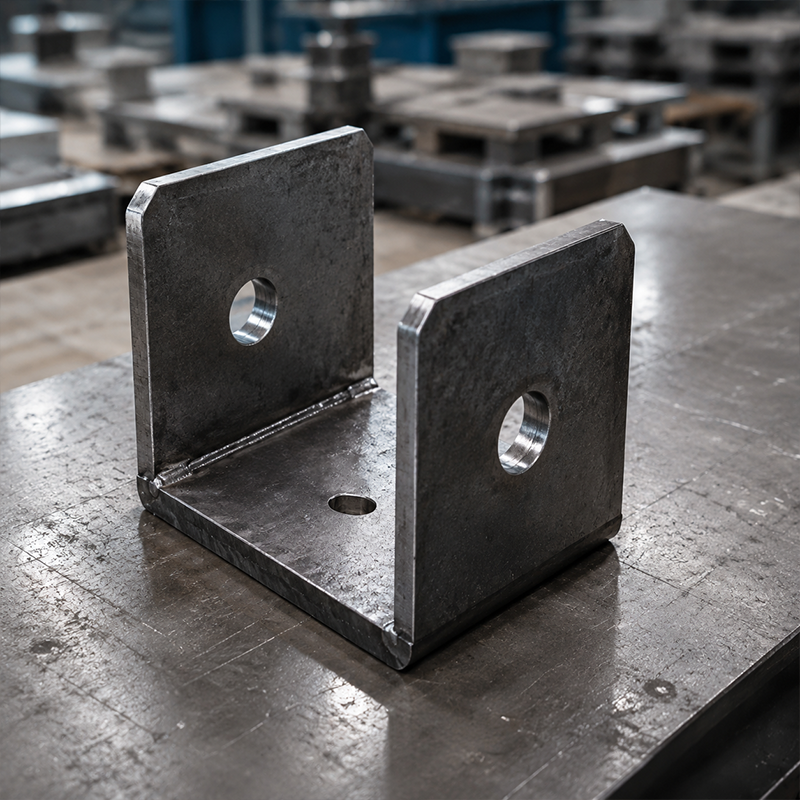
CNC kəsilməsi olan polad struktur birləşdiriciləri birincili və ikincili polad konstruksiyaları birləşdirmək və ya fundamentlərdə müəyyən edilmiş interfeyslər yaratmaq üçün istifadə olunan hazırlanmış hissələrdir. Tipik məhsullar bazalı lövhələr, qoşma lövhələr, fin lövhələri, L şəkilli kronsuzlar, U şəkilli birləşdiricilər və qaynaqlanmış toplanmış assambleylərdir. JND bu hissələri aşağıda sadalanan Q355B, Q235B və ASTM A572 Grade 50 variantlarında təmin edir; həndəsi formalar təsdiqlənmiş layihə çertyojlarına əsaslanır.
Birləşdirici hissələrin polad karqasın necə qurulduğunu birbaşa təyin etməsi onların tutumunun yalnız lövhə qalınlığı ilə müəyyən edilməməsini nəzərdə tutur. Qısa millər, qaynaq konfiqurasiyası, sərtləşdiricilər, element qüvvələri, ankrların yerləşdirilməsi, fundament dizaynı və quraşdırma proseduru birgə işləməlidir. CNC kəsilməsi olan polad struktur birləşdiriciləri buna görə də onlar məsuliyyətli layihə mühəndisi tərəfindən seçilməli və detallandırılmalı, sonra təsdiqlənmiş çertyojlarla istehsal üçün buraxılmalıdır.
Əsas xüsusiyyətlər
CNC ilə kəsilmiş həndəsi formalı
CNC laser kəsmə və yüksək dəqiqlikli plazma kəsmə ilə müəyyən edilmiş lövhə konturları, dəliklər, çentiklər və kənarların hazırlanması mümkündür. Bu, təsdiqlənmiş çertyoj dəstindən təkrarlanan istehsalatı dəstəkləyir. Göstərilən ±0,5 mm tolerans yüksək möhkəmlikli bolt qruplarının uyğunluğuna aiddir; hər bir hissə üçün tətbiq olunan tolerans layihə sənədlərində göstərilməlidir.
Qaynaqlanmış və gücləndirilmiş montajlar
Montajın tələb etdiyi hallarda yüklərin ötürülməsi yollarını dəstəkləmək üçün sərtləşdiricilər və qabarıqlıqlar daxil edilə bilər. Dərin qaynaq (submerged arc welding) emal üsulu kimi göstərilir. Qaynaq proseduru, qaynaq ölçüsü, yoxlama əhatəsi və qəbul tələbləri təsdiqlənmiş birləşmə dizaynı və müqavilə sənədlərinə uyğun olmalıdır.
Səthi Qoruma Seçimləri
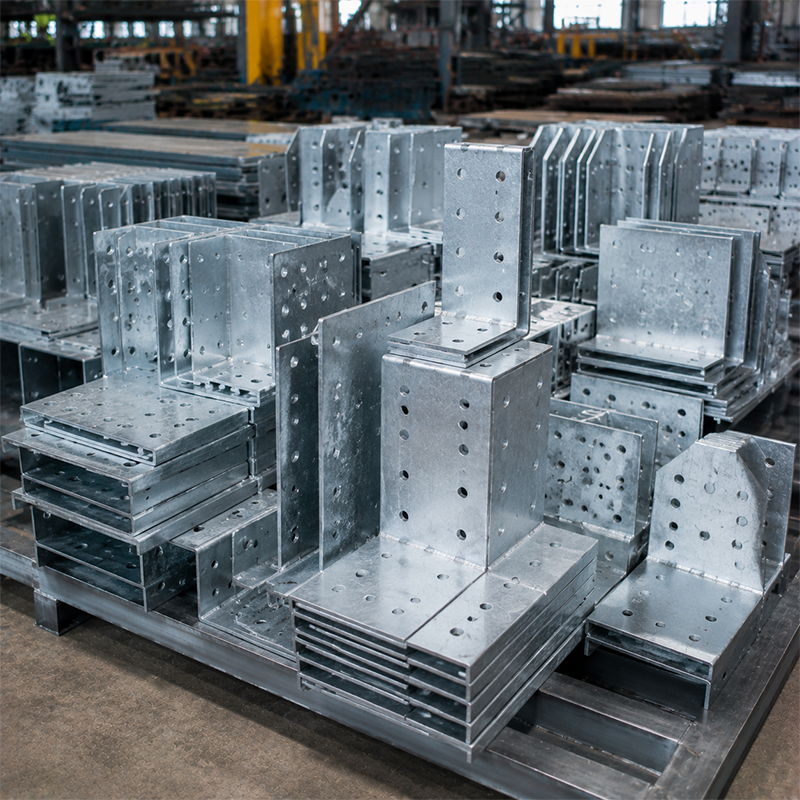
ISO 1461 standartına uyğun isti-daldırma qalvanizasiyası və Z275 örtüyü səth variantları kimi göstərilir. Seçilən qoruma sistemi faktiki istismar mühitinə, səth hazırlığı tələblərinə, daşınma planına və təyin edilmiş yoxlama qeydlərinə uyğun olmalıdır.
Texniki üstünlüklər
Fabrikda kəsilən konnektorlar, poladın sahəyə çatmasından əvvəl struktur interfeyslərin koordinasiyasına kömək edə bilər. Təsdiqlənmiş dəlik nümunəsi boltlu birləşməyə uyğunlaşdırıla bilər, sənədləşdirilmiş bazal plitə həndəsəsi isə ankir-bolt şablonları və fondament çertyojlarına yoxlanıla bilər. Bu, sahə tədqiqatı, quraşdırma nəzarəti və ya boltların quraşdırılmasının yoxlanılması ehtiyacını aradan qaldırmır, lakin komandalar üçün hazırlıq üçün daha aydın əsas yaradır.
Mürəkkəb polad konstruksiyalar üçün CNC kəsilməsi olan polad struktur birləşdiriciləri kəsmə, delmə, meylli kənar hazırlığı və qaynaqlanmış gücləndirməni bir yaratma həcmində birləşdirə bilər. Bu, layihənin müəyyən edilmiş çertyoj buraxılışı olması halında satınalma prosesini sadələşdirə bilər. Yaratma dəqiqliyini tam çərçivə toleransından ayırmaq vacibdir: sahə şəraiti, ankirlərin yerləşməsi, elementlərin uyğunlaşdırılması və quraşdırma ardıcıllığı hələ də cavabdeh sahə komandası tərəfindən yoxlanılmalıdır.
Texniki xüsusiyyətlər
| Parametr |
Ətraflı məlumat |
| Polad markası |
Yüksək möhkəmlikli Q355B / Q235B / ASTM A572 Grade 50 |
| Qalınlıq |
5 mm – 100 mm+ (Ağır struktur yükü üçün fərdiləşdirilmiş) |
| Emal etmə |
CNC Lazer / Yüksək Dəqiqlikli Plazma / SAW Qaynağı |
| Söndürmə Standartı |
ISO 3834-2 Texniki Keyfiyyət Tələbləri |
| Tolerans |
yüksək möhkəmlikli bolt qruplarının hizalanması üçün ±0,5 mm dəqiqlik |
| Səth |
Qızdırılmış Qalvanizasiya (ISO 1461) / Z275 örtük |
| Ən az sifariş miqdarı |
100 ədəd və ya 1 ton (partiya əsasında fərdiləşdirilmiş dəstək) |
| Çatdırılma müddəti |
10 – 20 iş günü |
Cədvəl təqdim olunan spesifikasiyalara uyğun qalır. Son qalınlıq, proses, örtük, miqdar və çatdırılma tarixi texniki nəzərdən keçirmə və təklifdə təsdiqlənməlidir.
Materiallar və Quraşdırma
Polad markası və lövhə qalınlığı buraxılmış birləşmə hesablamaları və sxemlərə uyğun olmalıdır. Təsdiqlənmiş material cədvəli bu tələbi tələb edərsə, Q355B seçilə bilər; başqa layihə sahələri üçün isə Q235B və ya ASTM A572 Grade 50 göstərilə bilər. Material izlənilməsi və yoxlama sənədləri razılaşdırılmış sifariş tələblərinə uyğun olaraq tələb edilməlidir.
Tətbiq sahəsində əsas lövhələr və bağlı konektorlar adətən fondament səviyyələri, ankir şablonları, bolt qrupları və quraşdırma ardıcıllığı ilə koordinasiya olunur. Tipik bir boltlu birləşmə üçün hissələrin uyğunlaşdırılması, müəyyən edilmiş sürətləndirici elementlərin quraşdırılması və layihə proseduruna uyğun olaraq sıxılma əməliyyatının tamamlanması tələb olunur. Heç bir konektor universal komponent kimi qəbul edilməməlidir: ankir dizaynı, bolt sinfi, moment tələbləri və qaynaq həcmi layihəyə xas xüsusiyyətlərdir.
Tətbiqlər və Kommerciya Dəyəri
|
🔩 Polad Çerçivə Birləşmələri
CNC kəsilməsi olan polad struktur birləşdiriciləri portal çərçivə fondamentləri, kolonun oturacağı, kirəmit kirişlərinin birləşməsi, döşəmə elementlərinin birləşməsi, körpülərlə əlaqəli polad konstruksiyalar və modul tikililər üçün uyğundur. Çertyojlarda tələb olunan həndəsi formalı və emal olunmuş hissələr göstərildikdə, bu birləşmələr ayrı-ayrı lövhələr və ya müəyyən edilmiş yığılmış strukturlar şəklində təchiz oluna bilər.
|
📦 Kommerciya Dəyəri
Təchizat komandaları üçün CNC ilə kəsilmiş polad konstruktiv birləşdiricilər, polad konstruksiyalar paketi daxilində çertyoj əsaslı kəsmə, dəlik emalı, qaynaq və qoruyucu bitirici işləri bir yerə toplamağa imkan verir. Alıcılar, birləşdirmə çertyojlarını, materialın markasını, lövhənin qalınlığını, dəlik cədvəlini, qaynaq tələblərini, örtükü, miqdarı, təyinat yeri və sənədləşmə tələblərini təqdim edərək sifariş verərkən istehsal sərhədini aydınlaşdıra bilərlər. Bu, mühəndis, istehsalçı, müqaviləçi və quraşdırma komandası arasında məsuliyyətlərin daha aydın bölünməsinə kömək edir.
|
Tez-tez Verilən Suallar
| Birləşdiricilər xüsusi çertyojlar əsasında hazırlanıla bilərmi? |
| Bəli. Dayaq lövhələri, qüvvət lövhələri, L növü, U növü və qaynaqlanmış assambleylər təsdiqlənmiş çertyojlar əsasında istehsal edilə bilər. |
| CNC kəsmə sahədə yoxlamaları əvəz edirmi? |
| Xeyr. İstehsal dəqiqliyi təsdiqlənmiş detalları dəstəkləyir, lakin sahə komandaları hələ də ankrları, uyğunluğu, bağlayıcıları və quraşdırma şəraitini yoxlayır. |
| Hansı səth bitiricisi mövcuddur? |
| ISO 1461 və Z275 örtük standartlarına uyğun qızdırılmış banyo qalvanizasiyası variantlar siyahısında göstərilir. Seçim layihənin təsir dərəcəsi və örtük tələblərinə əsasən aparılmalıdır. |
| Təklif üçün nə lazımdır? |
| Çertyojlar, poladın markası, qalınlığı, dəlik nümunələri, qaynaq detalları, səth emalı, miqdarlar və təyinat yeri təqdim edin. |

 EN