ထုတ်ကုန်အကြောင်းအရာ
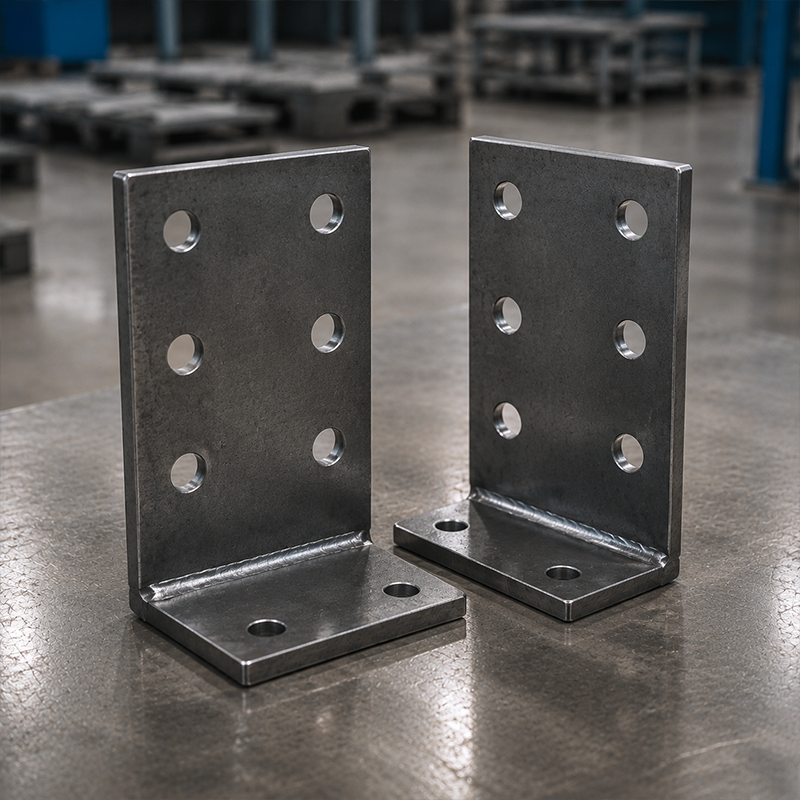
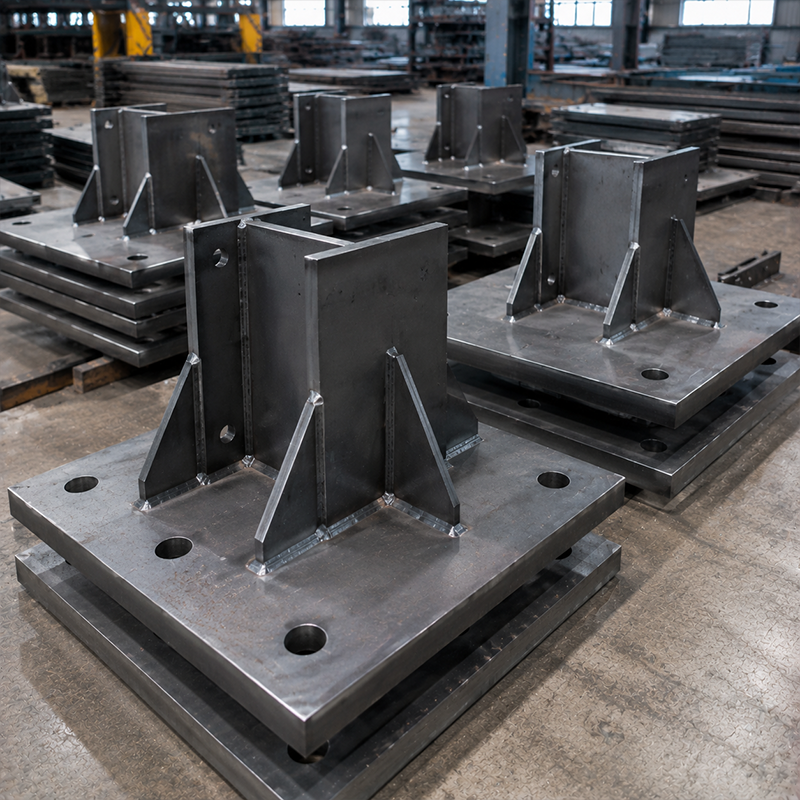
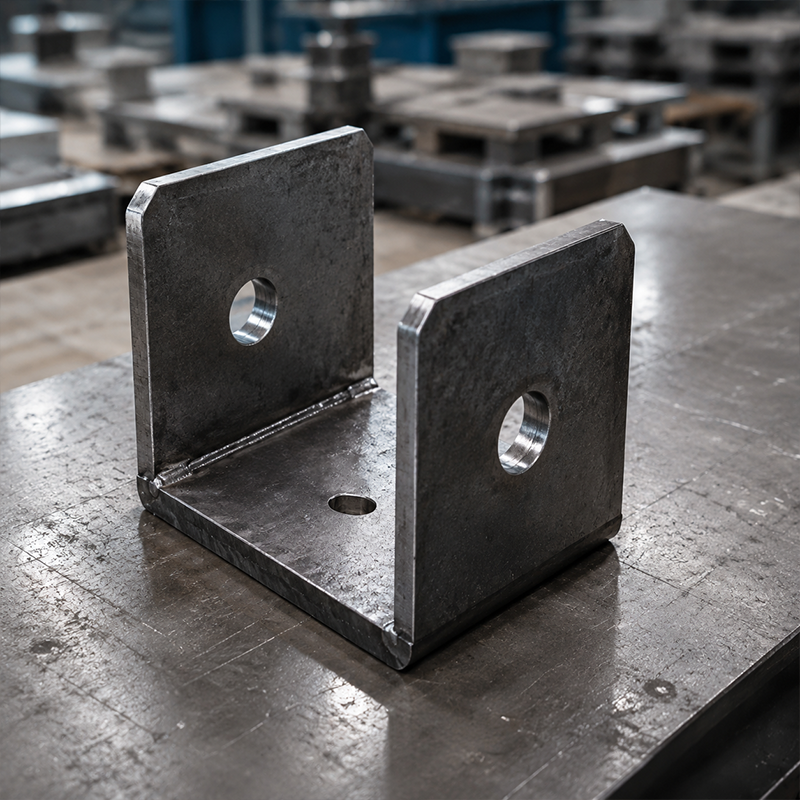
CNC ဖြတ်ထားသော သံမှုန်ဖွဲ့စည်းပေါင်းစပ်မှုများ အဓိကနှင့် ဒုတိယ သံမဏိ အစိတ်အပိုင်းများကို ချိတ်ဆက်ရန် သို့မဟုတ် အောက်ခြေများတွင် သတ်မှတ်ထားသော အဆက်အသွယ်များကို ဖန်တီးရန် အသုံးပြုသော ဖန်တီးထားသော အစိတ်အပိုင်းများဖြစ်သည်။ အများအားဖြင့် အောက်ခြေ ပလိတ်များ၊ ဂပ်စက်ပလိတ်များ၊ ဖင်ပလိတ်များ၊ အက်လ်အမျိုးအစား ဘရက်ကက်များ၊ ယူအမျိုးအစား ချိတ်ဆက်မှုများနှင့် ပေါင်းစပ်ထားသော ချေ weld လုပ်ထားသော အစိတ်အပိုင်းများ ပါဝင်သည်။ JND သည် အောက်ပါတွင် ဖော်ပြထားသည့် Q355B၊ Q235B နှင့် ASTM A572 Grade 50 ရွေးချယ်မှုများဖြင့် ဤအစိတ်အပိုင်းများကို ပေးပို့ပေးပါသည်။ ပုံစံသည် အတည်ပြုထားသော စီမံကိန်း ပုံများအရ ဖော်ပြထားသည်။
ချိတ်ဆက်မှု အစိတ်အပိုင်းများသည် သံမဏိ ဖရိမ်းကို မည်သို့တောင်ဆောက်မည်ကို တိုက်ရိုက်သွင်းပေးသော အခန်းကဏ္ဍရှိသည်။ သို့သော် ၎င်းတို့၏ စွမ်းအားကို ပလိတ်အထူသာဖြင့် ဆုံးဖြတ်ခြင်းမရှိပါ။ ဘော်လ်ট်အုပ်စုများ၊ ဝယ်လ်ဒ် ပုံစံများ၊ စတိုင်ဖန်နာများ၊ အစိတ်အပိုင်းများ၏ အားများ၊ အောက်ခြေ ချိတ်ဆက်မှု စီမံချက်များ၊ အောက်ခြေ ဒီဇိုင်းများနှင့် တပ်ဆင်မှု လုပ်ထုံးလုပ်နည်းများသည် အတူတက် အလုပ်လုပ်ရမည်ဖြစ်သည်။ CNC ဖြတ်ထားသော သံမှုန်ဖွဲ့စည်းပေါင်းစပ်မှုများ ထို့ကြောင့် တာဝန်ရှိသည့် ပရောဂျက်အင်ဂျင်နီယာမှ ရွေးချယ်ပြီး အသေးစိတ်ဖော်ပြရမည်ဖြစ်ပြီး အတည်ပြုထားသည့် ပုံပေများဖြင့် ထုတ်လုပ်ရန် စီစဥ်ရမည်။
အဓိက လက္ခဏာများ
CNC ဖြတ်ထားသည့် ပုံစံ
CNC လေဆူးကြောင်းဖြတ်ခြင်းနှင့် အမြင့်အရည်အသွေးပါ ပလာစမာဖြတ်ခြင်းတို့ဖြင့် ပုံစံသတ်မှတ်ထားသည့် ပြားများ၏ အနားများ၊ အပေါက်များ၊ အကွက်များနှင့် အနားများကို ပြင်ဆင်နိုင်ပါသည်။ ထိုသို့သော လုပ်ဆောင်မှုများသည် အတည်ပြုထားသည့် ပုံပေများအရ ထုတ်လုပ်မှုများကို ထပ်ခါထပ်ခါ လုပ်ဆောင်နိုင်ရန် အထောက်အကူပေးပါသည်။ ဖော်ပြထားသည့် ±၀.၅မီမီ အတိုင်းအတာသည် အားကောင်းသည့် ဘော်လ်ট်များ စုစည်းမှုအတွက် ဖြစ်ပြီး အစိတ်အပိုင်းတစ်ခုချင်းစီအတွက် အသုံးပြုရမည့် အတိုင်းအတာများကို ပရောဂျက်စာရွက်စာတမ်းများတွင် ဖော်ပြရမည်။
ချောင်းကြောင်းပေါင်းစပ်မှုများနှင့် အားကောင်းအောင် ပြုလုပ်ထားသည့် အစိတ်အပိုင်းများ
အစိတ်အပိုင်းများကို ပေါင်းစပ်ရာတွင် လိုအပ်ပါက အားကောင်းစေရန် အားကောင်းသည့် အစိတ်အပိုင်းများနှင့် အမြှောင်များကို ထည့်သွင်းနိုင်ပါသည်။ ရေအောက်တွင် ချောင်းကြောင်းပေါင်းစပ်ခြင်းကို လုပ်ဆောင်မှုနည်းလမ်းအဖြစ် ဖော်ပြထားပါသည်။ ချောင်းကြောင်းပေါင်းစပ်မှု နည်းလမ်း၊ ချောင်းကြောင်းအရွယ်အစား၊ စစ်ဆေးမှုအကျယ်အဝန်းနှင့် လက်ခံမှုလိုအပ်ချက်များသည် အတည်ပြုထားသည့် ချောင်းကြောင်းပေါင်းစပ်မှုဒီဇိုင်းနှင့် စာချုပ်စာတမ်းများနှင့် ကိုက်ညီရမည်။
မျက်နှာပုံအကာအကွယ်ရွေးချယ်စရာများ
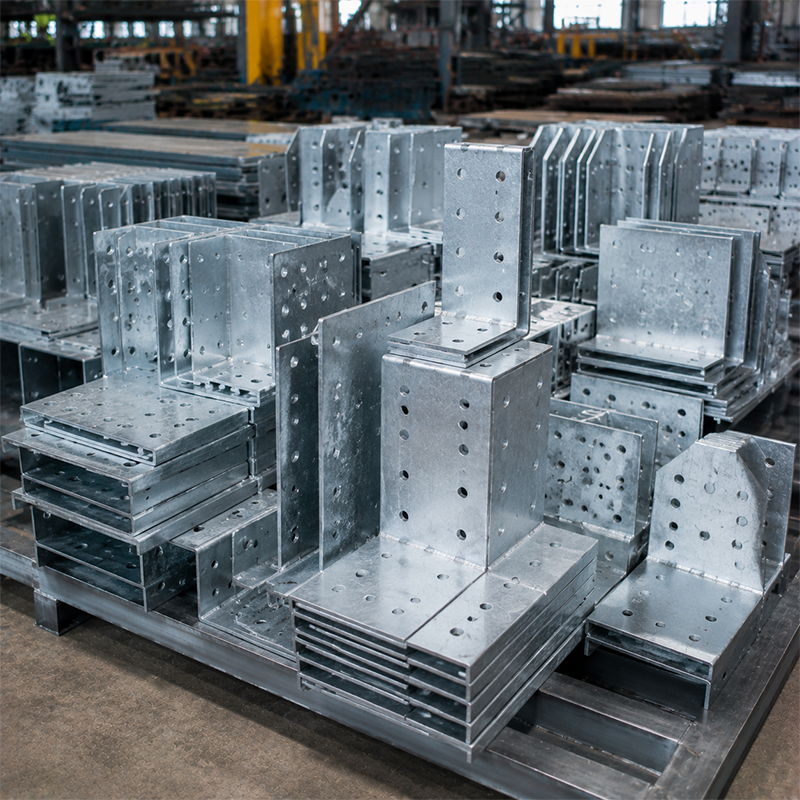
ISO 1461 နှင့် Z275 ကော်တင်းမှုအတွက် ဟော့-ဒစ်ပ် ဂလဲဗနီဆိုင်ဇင်းဖြင့် ဖုံလွှမ်းခြင်းသည် မျက်နှာပုံအများအားဖြင့် ရွေးချယ်စရာများတွင် ပါဝင်ပါသည်။ ရွေးချယ်ထားသော ကာကွယ်ရေးစနစ်သည် လက်တွေ့အသုံးပုံအခြေအနေ၊ မျက်နှာပုံပြင်ဆင်မှုလိုအပ်ချက်များ၊ ကိုင်တွယ်မှုအစီအစဉ်နှင့် သတ်မှတ်ထားသော စစ်ဆေးမှုမှတ်တမ်းများနှင့် သက်ဆိုင်ရပ်များ ဖြစ်ပါသည်။
နည်းပညာအကျိုးကျေးဇူးများ
စက်ရုံတွင် ဖြတ်ထားသော ကူးပေးသောအစိတ်အပိုင်းများသည် သံမှုန်သံမှုန်များ နေရာရောက်ရှိမှုမှီ ဖွဲ့စည်းပုံဆိုင်ရာ အဆက်အသွယ်များကို ညှိနှိုင်းပေးနိုင်ပါသည်။ အတည်ပြုထားသော အပေါက်ပုံစံကို ဘော်လ်တ်ဖွဲ့စည်းမှုနှင့် ကိုက်ညီစေနိုင်ပါသည်။ အသေးစိတ်ဖော်ပြထားသော အခြေခံပြားပုံစံကို အင်ခ်ဘော်လ်တ်မှုပုံစံများနှင့် အခြေခံအဆောက်အအုံများ၏ ပုံများနှင့် နှိုင်းယှဉ်စစ်ဆေးနိုင်ပါသည်။ သို့သော် နေရာတွင် စစ်ဆေးခြင်း၊ တူးဖော်မှုထိန်းချုပ်မှု သို့မဟုတ် ဘော်လ်တ်တပ်ဆင်မှုစစ်ဆေးခြင်းတို့ကို ဖျက်သိမ်းခြင်းမှာ မဟုတ်ပါ။ သို့သော် အဖွဲ့များအတွက် ပြင်ဆင်မှုအတွက် ပိုမိုရှင်းလင်းသော အခြေခံအားဖြင့် ပေးစေပါသည်။
ရှုပ်ထွေးသော သံမှုန်အဆောက်အအုံများအတွက် CNC ဖြတ်ထားသော သံမှုန်ဖွဲ့စည်းပေါင်းစပ်မှုများ အထုပ်တစ်ခုတွင် ဖြတ်တောက်ခြင်း၊ သို့မဟုတ် အနက်ဖောက်ခြင်း၊ အနားမှုန်းပေးခြင်းနှင့် ချောင်းဆက်ခြင်းတို့ကို ပေါင်းစပ်နိုင်ပါသည်။ ဒီဇိုင်းများ အတည်ပြုပြီးသည့်အခါ ဝယ်ယူရေးလုပ်ငန်းများကို ရှင်းလင်းစေပါသည်။ ဖောက်စဲမှုအတိအကျမှုနှင့် အပေါ်ယံအစိတ်အပိုင်းအားလုံး၏ အတိအကျမှုကို ခွဲခြားသိရှိရန် အရေးကြီးပါသည်။ လုပ်ကိုင်မှုနေရာတွင် အခြေအနေများ၊ ချောင်းဆက်မှုနေရာများ၊ အစိတ်အပိုင်းများ ညှိနေရာများနှင့် တပ်ဆင်မှုအစဥ်များကို လုပ်ကိုင်မှုနေရာမှ တာဝန်ရှိသူများက အတည်ပြုရန် လိုအပ်ပါသည်။
နည်းပညာဆိုင်ရာ သတ်မှတ်ချက်များ
| ပါရာမီတာ |
အသေးစိတ် |
| သံမဏိအတန်းအစား |
အထွက်အားမြင့် Q355B / Q235B / ASTM A572 Grade 50 |
| ထူး |
၅မီလီမီတာမှ ၁၀၀မီလီမီတာအထက် (အလေးချိန်များသော ဖွဲ့စည်းမှုအတွက် အထူးပြုထားသည်) |
| အလုပ်လုပ်ခြင်း |
CNC Laser / High-Definition Plasma / SAW Welding |
| ဆေးခြားခြင်း စီမံခန်း |
ISO 3834-2 နည်းပညာအရ အရည်အသွေးလိုအပ်ချက်များ |
| စိတ်ရှည်ခံမှု |
အထွက်အားမြင့် ဘော်လ်တ်အုပ်စုများ ညှိနေရာအတိအကျမှု ±၀.၅မီလီမီတာ |
| မျက်နှာပုံ |
Hot-Dip Galvanizing (ISO 1461) / Z275 Coating |
| MOQ |
၁၀၀ခု သို့မဟုတ် ၁တန် (အမှုအများအတွက် အထူးပြုထားသည့် အမှုအများအတွက် အထောက်အပံ့ပေးနိုင်ပါသည်) |
| ရှေ့ဆက်မှု အချိန် |
၁၀ရက်မှ ၂၀ရက်အထိ အလုပ်လုပ်သည့်ရက်များ |
ဇယားတွင် ပေးထားသော အသေးစိတ်အချက်များကို ထိန်းသိမ်းထားပါသည်။ နောက်ဆုံးအထူ၊ လုပ်ငန်းစဉ်၊ အလွှာများ၊ အရေအတွက်နှင့် ပို့ဆောင်ရေးအချိန်ဇယားများကို နည်းပညာအကဲဖြတ်မှုနှင့် စျေးနှုန်းအကြောင်းအများအတွက် အတည်ပြုရန် လိုအပ်ပါသည်။
ပစ္စည်းများနှင့် တပ်ဆင်ခြင်း
သံမဏေအမျိုးအစားနှင့် ပလူတ်အထူသည် ထုတ်ပေးထားသော ချိတ်ဆက်မှုတွက်ချက်မှုများနှင့် ပုံများနောက်လိုက်ရမည်။ အတည်ပြုထားသော ပစ္စည်းစီမီမှုတွင် Q355B ကို ရွေးချယ်နိုင်ပါသည်။ အခြားသော စီမံကုန်များအတွက် Q235B သို့မဟုတ် ASTM A572 Grade 50 ကို သတ်မှတ်နိုင်ပါသည်။ စီမံကုန်အတိုင်း ပစ္စည်းများ၏ အရင်ဆုံးမှုနှင့် စစ်ဆေးမှုစာရွက်များကို အောက်ပါအတိုင်း တောင်းဆိုရမည်။
လုပ်ကွက်တွင် အခြေခံပလူတ်များနှင့် သက်ဆိုင်ရာ ချိတ်ဆက်မှုများကို အများအားဖြင့် အခြေခံအဆင့်များ၊ အက်ခ်ခ််လ်တံပိုးများ၊ ဘော်လ်ট်အုပ်စုများနှင့် တပ်ဆင်မှုအစီအစဥ်များနှင့် ညှိနှိုင်းပါသည်။ ပုံမှန်ဘော်လ်တ်ချိတ်ဆက်မှုတွင် အစိတ်အပိုင်းများကို ညှိပေးပြီး သတ်မှတ်ထားသော အမှုန်များကို တပ်ဆင်ကာ စီမံကုန်လုပ်ထုံးအတိုင်း ကြိတ်ခြင်းကို ပြီးမြောက်ရမည်။ ချိတ်ဆက်မှုအစိတ်အပိုင်းတစ်ခုကိုမှ စံနှုန်းအတိုင်း အသုံးပြုနိုင်သည့် အစိတ်အပိုင်းအဖြစ် မသတ်မှတ်ရ။ အက်ခ်ခ်လ်ဒီဇိုင်း၊ ဘော်လ်တ်အမျိုးအစား၊ ကြိတ်အားလိုအပ်ချက်များနှင့် ချော်ချိတ်မှုအကူအညီများသည် စီမံကုန်အလိုက် ကွဲပါသည်။
အသုံးပြုမှုများနှင့် စီးပွားရေးတန်ဖိုး
|
🔩 သံမဏေအဆောက်အဦးချိတ်ဆက်မှုများ
CNC ဖြတ်ထားသော သံမှုန်ဖွဲ့စည်းပေါင်းစပ်မှုများ တံခါးခုံအုတ်မြစ်များ၊ တိုင်အုတ်မြစ်များ၊ အုတ်တိုင်အက်စ်ပလစ်များ၊ ဘက်ထရီအက်စ်ပလစ်များ၊ တံတားနှင့် ဆက်စပ်သော သံမဏိလုပ်ငန်းများနှင့် မော်ဂျူးအဆောက်အအုံအုတ်များအတွက် သင့်တော်သည်။ ၎င်းတို့ကို သီးခြားပြားများအဖြစ် သို့မဟုတ် လိုအပ်သော ဂျီသြမေတြီနှင့် ထုတ်လုပ်မှုကို ပုံကြမ်းများတွင် သတ်မှတ်ထားသော အစုအဝေးများအဖြစ် ပို့ဆောင်နိုင်သည်။
|
📦 ကုန်သွယ်ရေးတန်ဖိုး
ဝယ်ယူရေးအဖွဲ့များအတွက် CNC ဖြတ်ထားသော သံမဏိ တည်ဆောက်မှု ချိတ်ဆက်ပစ္စည်းများသည် သံမဏိလုပ်ငန်းအစုအဝေးအတွင်း ပုံဆွဲမှုအခြေခံဖြတ်တောက်ခြင်း၊ အပေါက်ပြုပြင်ခြင်း၊ ရေနွေးထွေးခြင်းနှင့် ကာကွယ်ရေးအဆုံးသတ်ခြင်းတို့ကို ပေါင်းစည်းနိုင်သည့် နည်းလမ်းတစ်ခုဖြစ်သည်။ ဝယ်ယူသူများသည် ဝယ်ယူရန် မတိုင်မီ ချိတ်ဆက်ရေး ပုံကြမ်းများ၊ ပစ္စည်းအမျိုးအစား၊ ပလတ်အထူ၊ အပေါက် အစီအစဉ်၊ ရော်ထားမှု လိုအပ်ချက်များ၊ အကာအကွယ်၊ ပမာဏများ၊ ရည်ရွယ်ချက်နှင့် မှတ်တမ်းလိုအပ်ချက်များကို ပေးပို့ခြင်းဖြင့် ထုတ်လုပ်မှု နယ်နိမိတ်ကို ရှင်းလင်းနိုင် အဲဒါဟာ အင်ဂျင်နီယာ၊ ထုတ်လုပ်သူ၊ လက်အောက်ခံ လုပ်ငန်းရှင်နဲ့ တပ်ဆင်ရေး အဖွဲ့တွေကြား တာဝန်တွေကို ပိုရှင်းလင်းစွာ ခွဲဝေပေးရန် ထောက်ကူပေးပါတယ်။
|
မေးလေ့ရှိသောမေးခွန်းများ
| ချိတ်ဆက်ပစ္စည်းတွေကို ပုံတွေအတိုင်း လုပ်လို့ရလား။ |
| ဟုတ်တယ်နော် အခြေခံပြားများ၊ ဂတ်စ်ချ်ပြားများ၊ L-type၊ U-type နှင့် welded assemblies များကို အတည်ပြုထားတဲ့ ပုံကြမ်းများမှ ထုတ်လုပ်နိုင်သည်။ |
| စီင်စီ ကတ်တင်မှုသည် နေရာတွင် စစ်ဆေးခြင်းကို အစားထိုးပါသလား။ |
| မဟုတ်ပါ။ ဖက်ဘရီကေးရှင်း တိကျမှုသည် အတည်ပြုထားသော အသေးစိတ်အချက်များကို ထောက်ပံ့ပေးပါသည်။ နေရာတွင် အလုပ်လုပ်သော အဖွဲ့များသည် အင်ခ်များ၊ အမျှတ်များ၊ ချောင်းများနှင့် တပ်ဆင်ရေးအခြေအနေများကို ဆက်လက်စစ်ဆေးပါမည်။ |
| ဘယ်လို မျက်နှာပုံပေါ်မျက်နှာပုံကို ရရှိနိုင်ပါသနည်း။ |
| ISO 1461 နှင့် Z275 အထ пок်များအတိုင်း ပူပေါင်းသော ဂဲလ်ဗနိုင်ဇီင်မှုသည် ရနိုင်သော ရွေးချယ်စရာများတွင် ပါဝင်ပါသည်။ ရွေးချယ်မှုသည် ပရောဂျက်၏ ထောက်ပံ့မှုနှင့် အထ пок်လုပ်ဆောင်မှုလိုအပ်ချက်များနောက်တွင် လိုက်နာရပါမည်။ |
| ကုန်စည်စျေးနှုန်း အက်စ်တိမေးတ်အတွက် ဘာတွေလိုအပ်ပါသနည်း။ |
| ပုံများ၊ သံမှုန်အမျိုးအစား၊ အထူ၊ အပေါက်ပုံစံများ၊ ချောင်းချိတ်ချိတ်များ၊ မျက်နှာပုံပေါ်မျက်နှာပုံ၊ အရေအတွက်များနှင့် ပို့ဆောင်ရေးနေရာကို ပေးပေးပါ။ |

 EN