Termék áttekintése
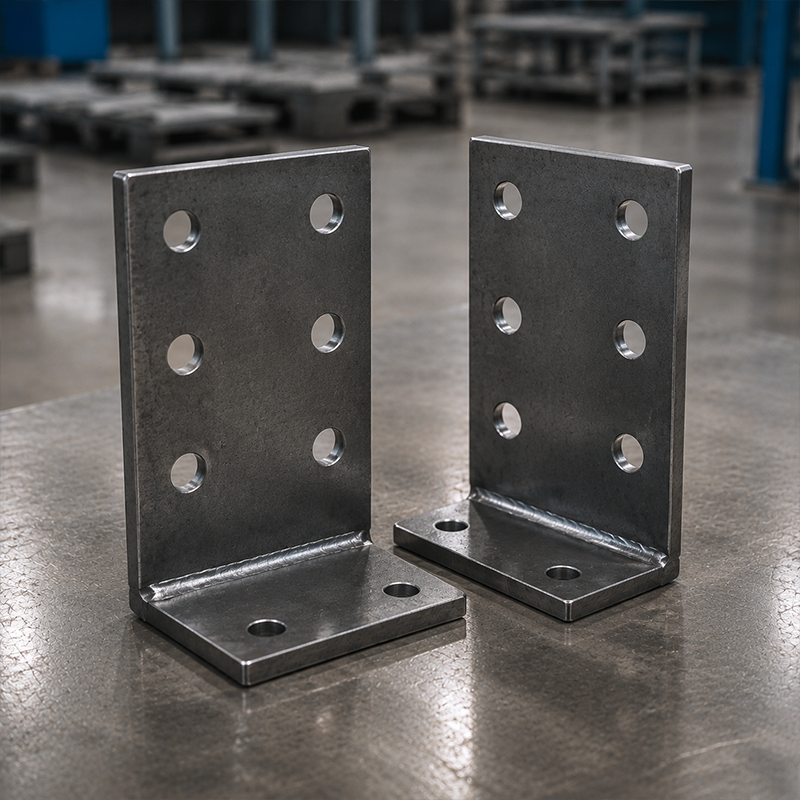
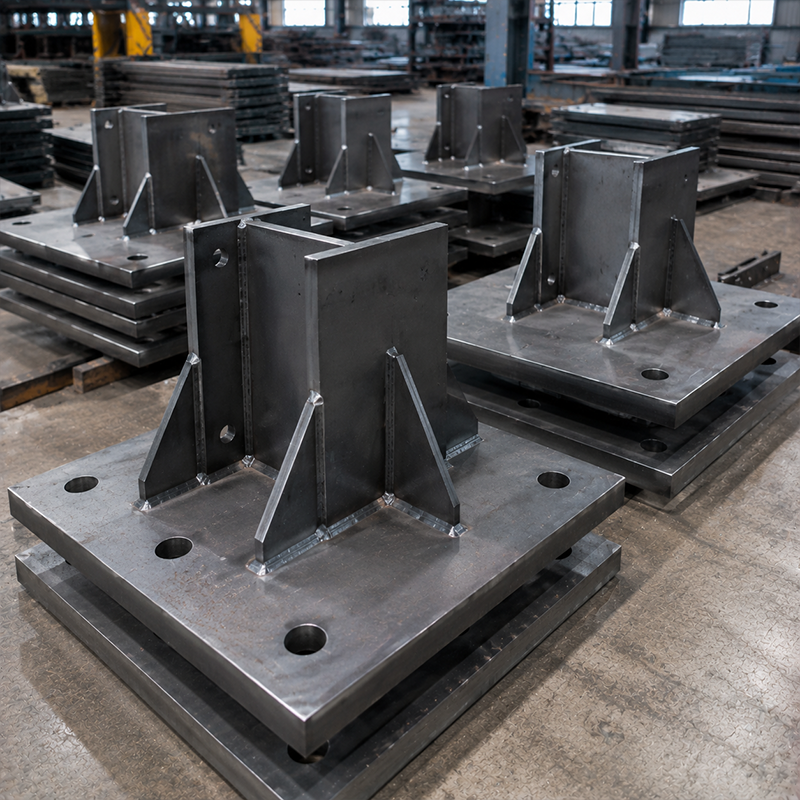
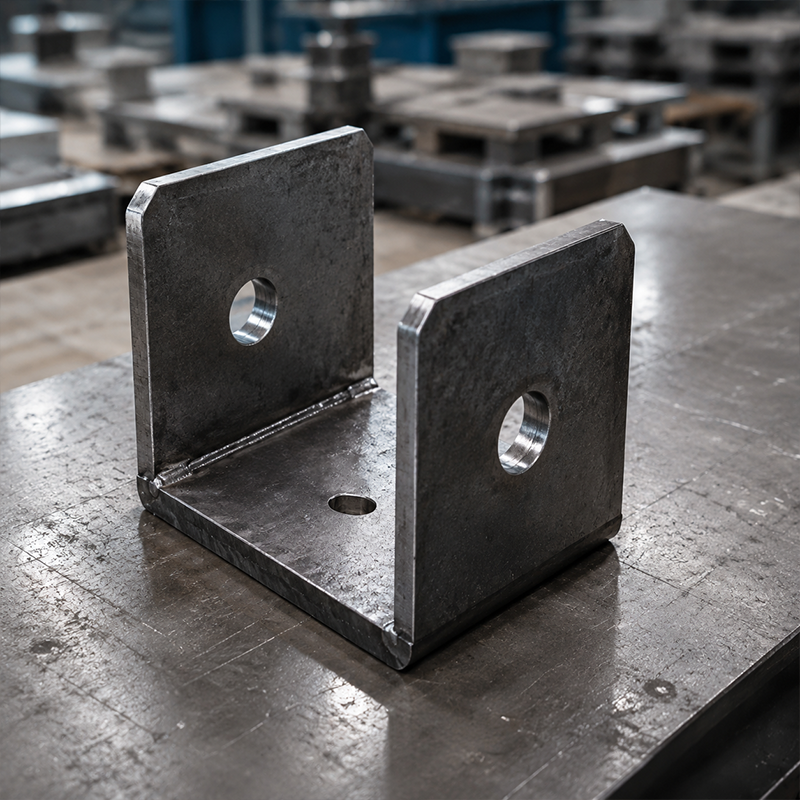
CNC-vel vágott acél szerkezeti kapcsolóelemek olyan gyártott alkatrészek, amelyeket az elsődleges és másodlagos acélszerkezetek összekapcsolására vagy az alapozásoknál meghatározott határfelületek kialakítására használnak. Tipikus példák: alaplemezek, merevítő lemezek, fin lemezek, L-alakú konzolok, U-alakú kapcsolóelemek és hegesztett összeállítások. A JND ezen alkatrészeket a lent felsorolt Q355B, Q235B és ASTM A572 50-es osztályú anyagválasztásokban kínálja, geometriájuk a jóváhagyott projekttervek alapján készül.
A csatlakozóelemek közvetlen szerepet töltenek be az acélszerkezet felállításában, de teherbírásuk nem csupán a lemezvastagságtól függ. A csavarcsomók, a hegesztési kialakítás, a merevítők, a szerkezeti elemek igénybevétele, az ankerelrendezés, az alapozástervezés és a telepítési eljárás egymással összhangban működő rendszert kell alkossanak. CNC-vel vágott acél szerkezeti kapcsolóelemek ezért a felelős projektmérnöknek kell kiválasztania és részleteznie őket, majd jóváhagyott rajzok alapján engedélyezni a gyártásukat.
Főbb jellemzők
CNC-megmunkált geometria
A CNC lézeres és a nagy felbontású plazmavágás meghatározott lemezkontúrokat, lyukakat, horpadásokat és élszegély-előkészítést tud létrehozni. Ez támogatja az ismételhető gyártást az elfogadott rajzcsomag alapján. A felsorolt ±0,5 mm-es tűrés a nagy szilárdságú csavaros csoportok igazítására vonatkozik; minden egyes alkatrészre vonatkozó tűrést a projekt dokumentációban kell megadni.
Hegesztett és megerősített szerelvények
Amennyiben egy szerelvény ezt igényli, merevítőket és bordákat lehet beépíteni az elvárt terhelési útvonal támogatására. A hegesztési eljárásként a fedett ívhegesztés szerepel a felsorolásban. A hegesztési eljárás, a hegesztési varrat mérete, a vizsgálat környezete és az elfogadási követelmények az elfogadott kapcsolati terveknek és a szerződési dokumentumoknak megfelelően kerülnek alkalmazásra.
Felületvédelmi lehetőségek
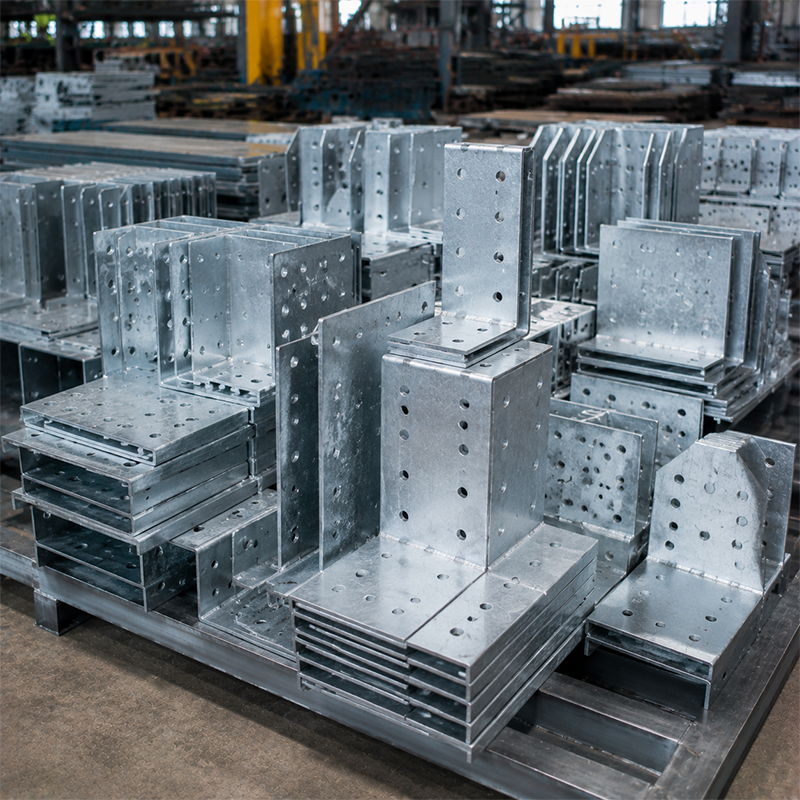
A forró-merítéses cinkbevonat (ISO 1461 szerint) és a Z275-es bevonat szerepel a felületkezelési lehetőségek között. A kiválasztott védőrendszernek az aktuális üzemeltetési környezetre, a felület-előkészítési követelményekre, a kezelési tervre és a megadott vizsgálati nyilvántartásokra kell vonatkoznia.
Technikai előnyök
A gyári vágású csatlakozók segíthetnek a szerkezeti felületek összehangolásában, még mielőtt az acél anyag a helyszínre érkezne. Egy megerősített furatmintát illeszthető egy csavarozott kapcsolathoz, míg egy dokumentált alaplemez-geometriát ellenőrizni lehet a rögzítőcsavar-sablonokkal és az alapozási rajzokkal. Ez nem szünteti meg a helyszíni felmérés, a szerelési ellenőrzés vagy a csavarok beépítésének ellenőrzésének szükségességét, de egyértelműbb alapot biztosít a csapatok számára a felkészüléshez.
Összetett acélszerkezetek esetén CNC-vel vágott acél szerkezeti kapcsolóelemek a vágás, fúrás, lekerekítés-előkészítés és hegesztett megerősítés egyetlen gyártási körbe is beilleszthető. Ez egyszerűsítheti a beszerzést, ha a projektnek meghatározott rajzkiadási ütemterve van. Fontos megkülönböztetni a gyártási pontosságot a teljes keret tűréshatáraitól: a helyszíni körülmények, a rögzítőcsavarok pozíciói, az elemek igazítása és a szerelési sorrend továbbra is a felelős helyszíni csapat ellenőrzését igénylik.
Műszaki adatok
| Paraméter |
Részletek |
| Acélminőség |
Nagy szilárdságú Q355B / Q235B / ASTM A572 50-es osztály |
| Vastagság |
5 mm – 100 mm+ (testreszabható nehéz szerkezeti terhelésekhez) |
| Feldolgozás |
CNC lézer / nagyfelbontású plazma / SAW hegesztés |
| Hegesztési szabvány |
ISO 3834-2 Műszaki minőségi követelmények |
| Tűrés |
±0,5 mm pontosság nagy szilárdságú csavarhalmazok igazításához |
| Felület |
Meleg–merítéses cinkbevonat (ISO 1461) / Z275 bevonat |
| Minimális rendelési mennyiség (MOQ) |
100 darab vagy 1 tonna (tömeggyártási testreszabás támogatása) |
| Gyártási idő |
10–20 munkanap |
A táblázat a megadott műszaki adatokat tartalmazza. A végső vastagság, gyártási eljárás, bevonat, mennyiség és szállítási ütemterv megerősítésre kerül a műszaki felülvizsgálat és az árajánlat készítése során.
Anyagok és felszerelés
Az acélminőségnek és lemezvastagságnak meg kell felelnie a kiadott kapcsolati számításoknak és rajzoknak. A Q355B anyagot akkor lehet kiválasztani, ha az elfogadott anyaglista ezt előírja, míg más projektkörök esetében Q235B vagy ASTM A572 50-es osztályú anyag is megadható. Az anyag nyomon követhetőségére és ellenőrzési dokumentumaira az egyeztetett rendelési feltételek szerint kell igényt tartani.
A helyszínen az alaplemezeket és a kapcsolódó csatlakozókat általában az alapozási szintekkel, rögzítő sablonokkal, csavar csoportokkal és a szerelési sorrenddel koordinálják. Egy tipikus csavart csatlakozás esetén a részeket egymáshoz kell igazítani, a megadott rögzítőelemeket be kell szerelni, és a meghúzást a projekt eljárása szerint kell elvégezni. Egyetlen csatlakozó sem tekinthető univerzális komponensnek: a rögzítők tervezése, a csavar minősége, a nyomaték követelményei és a hegesztési körzet projekt-specifikus.
Alkalmazások és kereskedelmi érték
|
🔩 Acélvázszerkezet-csatlakozások
CNC-vel vágott acél szerkezeti kapcsolóelemek alkalmazhatók kapuzatos alapozásokhoz, oszlopalapokhoz, tartók illesztéseire, gerendacsomópontokhoz, hídépítéshez kapcsolódó acélszerkezetekhez és moduláris épületvázszerkezetekhez. Szállíthatók egyedi lemezként vagy meghatározott összeállításként, ha a rajzok tartalmazzák a szükséges geometriát és feldolgozási előírásokat.
|
📦 Kereskedelmi érték
A beszerzési csapatok számára a CNC-vel vágott acél szerkezeti kapcsolóelemek lehetővé teszik a rajzalapú vágás, lyukfúrás, hegesztés és védőfelület-előállítás egyesítését az acélszerkezeti csomagban. A vásárlók a megrendelés előtt tisztázhatják a gyártási határt úgy, hogy megadnak kapcsolódási rajzokat, anyagminőséget, lemezvastagságot, lyukütemtervet, hegesztési követelményeket, bevonatot, mennyiségeket, szállítási célt és dokumentációs igényeket. Ez hozzájárul az építész, gyártó, kivitelező és felszerelési csapat közötti felelősségi körök egyértelműbb meghatározásához.
|
Gyakran Ismételt Kérdések
| Készíthetők-e a kapcsolóelemek egyedi rajzok alapján? |
| Igen. Alaplemezek, merevítőlemezek, L-alakú, U-alakú és hegesztett összeállítások készíthetők jóváhagyott rajzok alapján. |
| Helyettesíti-e a CNC-vágás a helyszíni ellenőrzéseket? |
| Nem. A gyártási pontosság támogatja a jóváhagyott részletezést, de a helyszíni csapatok továbbra is ellenőrzik az ankererősítéseket, az igazítást, a rögzítőelemeket és a felszerelési feltételeket. |
| Milyen felületi bevonat érhető el? |
| A forró-mázas cinkbevonat (ISO 1461 szerint) és a Z275 bevonati osztály lehetőségek közé tartozik. A kiválasztásnak a projekt környezeti feltételeit és a bevonati követelményeket kell figyelembe vennie. |
| Mire van szükség egy árajánlat elkészítéséhez? |
| Kérem, adjon meg rajzokat, acélminőséget, vastagságot, lyukmintákat, hegesztési részleteket, felületi minőséget, mennyiségeket és a szállítási célt. |

 EN