نظرة عامة على المنتج
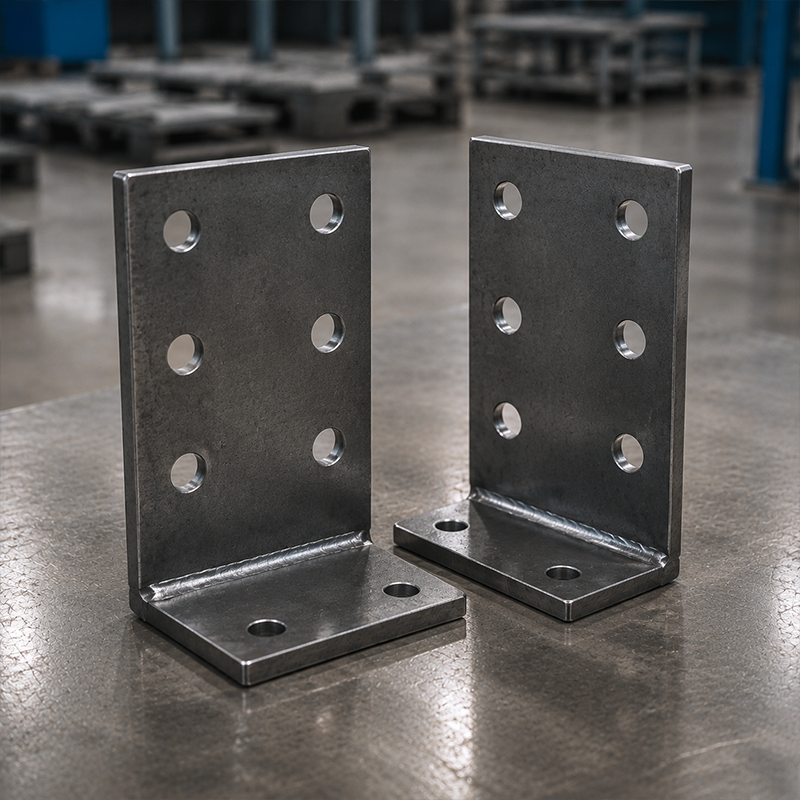
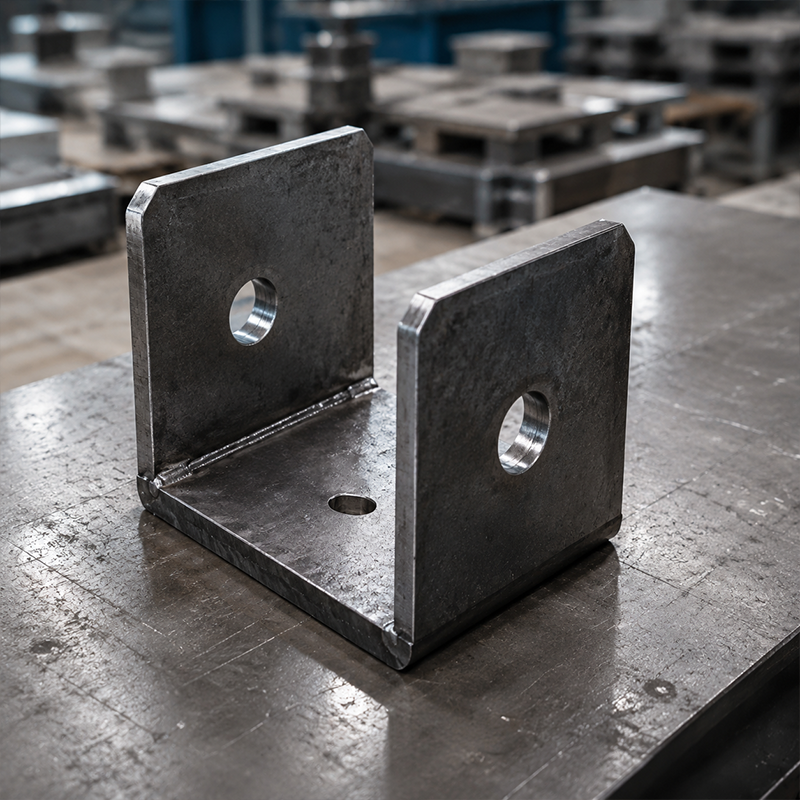
موصلات هيكلية فولاذية مقطوعة باستخدام آلات التحكم العددي (CNC) أجزاء مصنَّعة تُستخدَم لتوصيل الهياكل الفولاذية الأساسية والثانوية أو لتشكيل واجهات محددة عند القواعد. ومن الأمثلة النموذجية عليها القواعد، ولوحات الزوايا، ولوحات الأجنحة، والدعامات على شكل حرف L، والموصلات على شكل حرف U، والتجميعات الملحومة المركَّبة. وتوفّر شركة JND هذه الأجزاء بدرجات فولاذ Q355B وQ235B وASTM A572 الدرجة 50 المذكورة أدناه، مع أشكال هندسية تستند إلى الرسومات المشروعية المؤكدة.
تلعب أجزاء التوصيل دورًا مباشرًا في كيفية تركيب الإطار الفولاذي، لكن سعتها لا تتحدد بالسماكة فقط للوح المعدني. بل يجب أن تعمل مجموعات البراغي، وتكوين اللحامات، والدعامات التقوية، وقوى العناصر، وترتيب المراسي، وتصميم القاعدة، وإجراء التركيب معًا بشكل متناسق. موصلات هيكلية فولاذية مقطوعة باستخدام آلات التحكم العددي (CNC) لذلك، يجب أن يختارها ويُفصّلها المهندس المسؤول عن المشروع، ثم يُصدِر الرسومات المعتمدة لإنتاجها.
الميزات الرئيسية
الهندسة المقطوعة باستخدام آلة التحكم العددي بالحاسوب
يمكن لقص الليزر باستخدام الحاسب الآلي والقص بالبلازما عالي الدقة إنتاج ملامح لوحة مُعرَّفة، وثقوب، وشقوق، واستعدادات للحواف. وهذا يدعم التصنيع المتكرر وفق مجموعة الرسومات المعتمدة. ويشير التسامح المذكور ±٠٫٥ مم إلى محاذاة مجموعات البراغي عالية القوة؛ ويجب تحديد التسامح الواجب تطبيقه على كل جزء في وثائق المشروع.
التجميعات الملحومة والمُعزَّزة
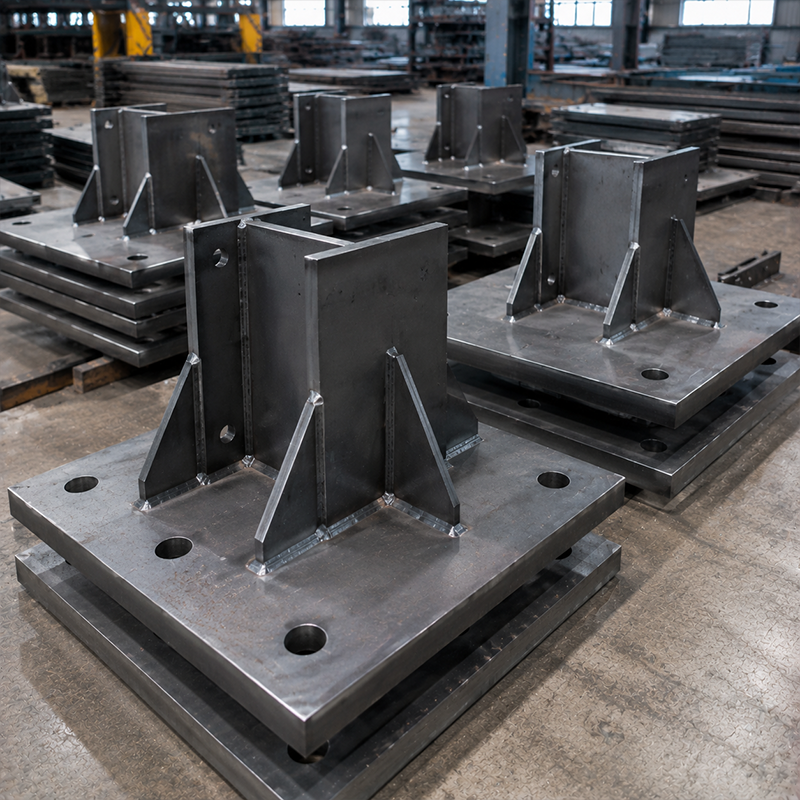
عندما يتطلب التجميع ذلك، يمكن دمج العناصر المُقوِّية والضلعية لدعم مسار التحميل المقصود. ويجري سرد اللحام بالقوس المغمور كخيار من خيارات المعالجة. ويجب أن تتبع إجراءات اللحام وحجم الوصلة اللحامية ونطاق الفحص ومتطلبات القبول تصميم الوصلات المعتمد ووثائق العقد.
خيارات حماية السطح
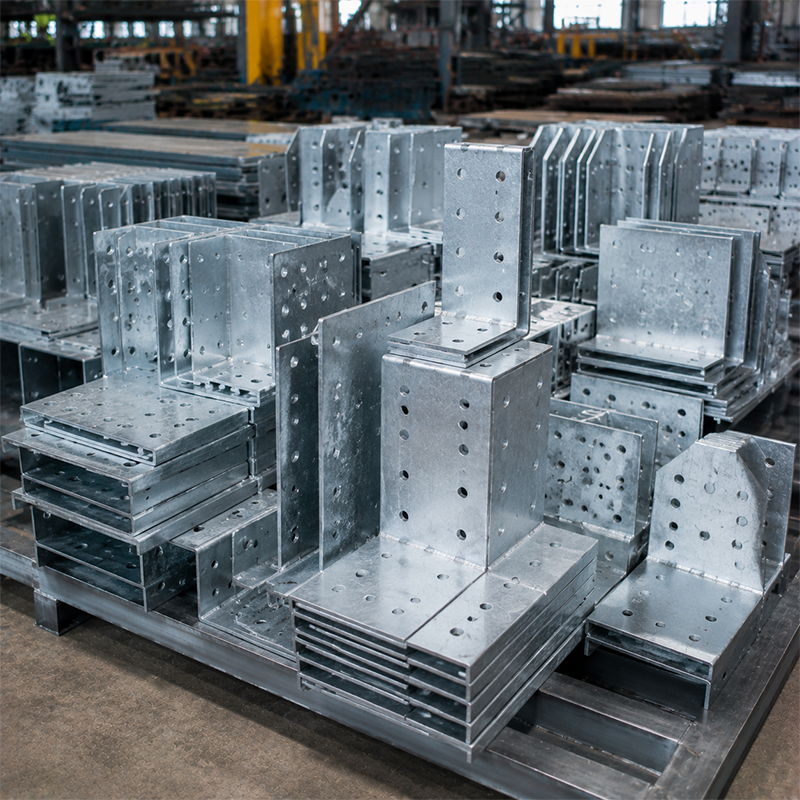
يُدرج التغليف بالغمر الساخن وفق معيار ISO 1461 والطلاء Z275 كخيارات سطحية. وينبغي أن يرتبط نظام الحماية المختار بالبيئة التشغيلية الفعلية ومتطلبات تحضير السطح وخطة المناولة والسجلات المحددة للفحص.
المزايا الفنية
يمكن أن تساعد الموصلات المقطوعة في المصنع في تنسيق الواجهات الإنشائية قبل وصول الفولاذ إلى الموقع. ويمكن مطابقة نمط الثقوب المؤكدة مع الاتصال المسماري، بينما يمكن التحقق من هندسة لوحة القاعدة الموثقة مقابل قوالب البراغي المثبتة والرسومات التأسيسية. ولا يلغي هذا الحاجة إلى المسح الميداني أو التحكم في التركيب أو فحص تركيب البراغي، لكنه يوفّر للفِرق أساسًا أوضح للتحضير.
بالنسبة للأعمال الفولاذية المعقدة، موصلات هيكلية فولاذية مقطوعة باستخدام آلات التحكم العددي (CNC) يمكن أن تجمع بين القطع والثقب وإعداد الحواف المائلة والتعزيز باللحام ضمن نطاق تصنيع واحد. ويمكن أن يبسّط ذلك عملية الشراء عندما يكون للمشروع جداول رسم مُحددة. ومن المهم التمييز بين دقة التصنيع وتسامح الإطار الكامل: فالظروف الميدانية ومواقع البراغي المثبتة ومحاذاة العناصر وتسلسل التركيب لا تزال تتطلب التحقق منها من قِبل الفريق المسؤول عن الموقع.
المواصفات الفنية
| المعلَّمة |
التفاصيل |
| درجة الفولاذ |
فولاذ عالي الشد Q355B / Q235B / ASTM A572 درجة 50 |
| السُمك |
٥ مم – ١٠٠ مم فأكثر (مخصصة لأحمال إنشائية ثقيلة) |
| جاري المعالجة |
قطع بالليزر باستخدام الحاسوب الرقمي / بلازما عالية الدقة / لحام بالانصهار تحت الغبار |
| معيار اللحام |
متطلبات الجودة الفنية وفق المعيار الآيزو ٣٨٣٤-٢ |
| التسامح |
دقة ±٠٫٥ مم لمحاذاة مجموعة البراغي عالية القوة |
| السطح |
الغمر الساخن بالزنك (معيار الآيزو ١٤٦١) / طبقة تغطية Z275 |
| الحد الأدنى لكمية الطلب |
١٠٠ وحدة أو طن واحد (يدعم التخصيص الدفعي) |
| المدة الزمنية للتسليم |
١٠–٢٠ يوم عمل |
تحتفظ الطاولة بالمواصفات المقدمة. ويجب تأكيد السماكة النهائية والعملية وطبقة التغطية والكمية وجدول التسليم في مرحلة الاستعراض الفني وعرض الأسعار.
المواد والتركيب
يجب أن تتبع درجة الصلب وسماكة اللوح الحسابات والرسومات المُصدَّرة الخاصة بالوصلات. ويمكن اختيار درجة Q355B عند اقتضاء جدول المواد المعتمد لذلك، بينما يجوز تحديد درجة Q235B أو ASTM A572 Grade 50 لنطاقات المشاريع الأخرى. ويجب طلب وثائق إمكانية تعقُّب المواد ووثائق الفحص وفقًا لمتطلبات الطلب المتفق عليها.
عند الموقع، تُنسَّق ألواح القواعد والموصلات المرتبطة بها عادةً مع مستويات الأساسات وقوالب التثبيت ومجموعات البراغي وتسلسل التركيب. ويقتضي الاتصال المسماري النموذجي محاذاة الأجزاء، وتثبيت السحابات المحددة، وإكمال عملية الشد وفقًا لإجراءات المشروع. ولا ينبغي اعتبار أي موصل عنصرًا عالميًا: فتصميم التثبيت ودرجة البرغي ومتطلبات العزم ونطاق اللحام محددةٌ لكل مشروع.
التطبيقات والقيمة التجارية
|
🔩 وصلات الإطار الفولاذي
موصلات هيكلية فولاذية مقطوعة باستخدام آلات التحكم العددي (CNC) مناسبة لأساسات الإطارات البوابية وقواعد الأعمدة ووصلات العوارض وinterfaces العارضات والهياكل الفولاذية المتعلقة بالجسور وأطر المباني الوحداتية. ويمكن توريدها على شكل ألواح منفردة أو كمجموعات مُعرَّفة عندما تحدد الرسومات الهندسية الشكل الهندسي المطلوب والمعالجة اللازمة.
|
📦 القيمة التجارية
للفِرَق المُتولِّية للشراء، تُوفِّر وصلات الهيكل الفولاذي المقطوعة باستخدام آلات التحكم العددي الحاسوبي (CNC) وسيلةً لدمج عمليات القطع المستند إلى الرسومات، ومعالجة الثقوب، واللحام، والتشطيب الواقي ضمن حزمة الأعمال الفولاذية. ويمكن للمشترين توضيح حدود التصنيع قبل الطلب من خلال تزويد المورِّد برسم الوصلات، ودرجة المادة، وسماكة الصفيحة، وجداول الثقوب، ومتطلبات اللحام، والطلاء، والكميات، والوجهة، واحتياجات الوثائق. ويؤدي ذلك إلى تقسيم أوضح للمسؤوليات بين المهندس، ومُصنِّع الهيكل الفولاذي، والمقاول، وفريق التركيب.
|
الأسئلة المتكررة
| هل يمكن تصنيع الوصلات وفق رسومات مخصصة؟ |
| نعم. يمكن إنتاج قواعد الدعم، ولوحات التقوية، والوصلات على شكل حرف L، ولوحات على شكل حرف U، والتجميعات الملحومة وفق الرسومات المؤكدة. |
| هل يُستعاض عن الفحوصات الميدانية بالقطع باستخدام آلات التحكم العددي الحاسوبي (CNC)؟ |
| لا. فالدقة في التصنيع تدعم التفاصيل المعتمدة، بينما يظل فريق الموقع مسؤولاً عن التحقق من المراسي، والمحاذاة، والبراغي، وظروف التركيب. |
| ما أنواع التشطيب السطحي المتاحة؟ |
| تُذكر عمليات التغليف بالغمر الساخن وفق معيار ISO 1461 والطلاء Z275 كخيارات متاحة. ويجب أن تستند عملية الاختيار إلى ظروف التعرّض الخاصة بالمشروع ومتطلبات الطلاء. |
| ما المطلوب لتقديم عرض سعر؟ |
| قدِّم الرسومات، ودرجة الفولاذ، والسمك، وأنماط الثقوب، وتفاصيل اللحام، والتشطيب السطحي، والكميات، ووجهة التسليم. |

 EN