Productoverzicht
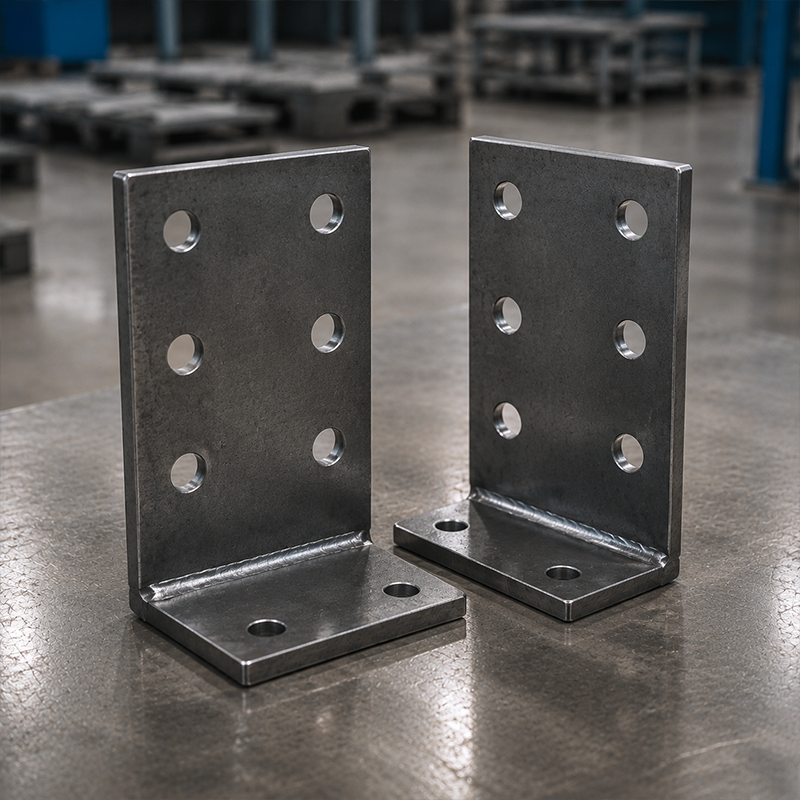
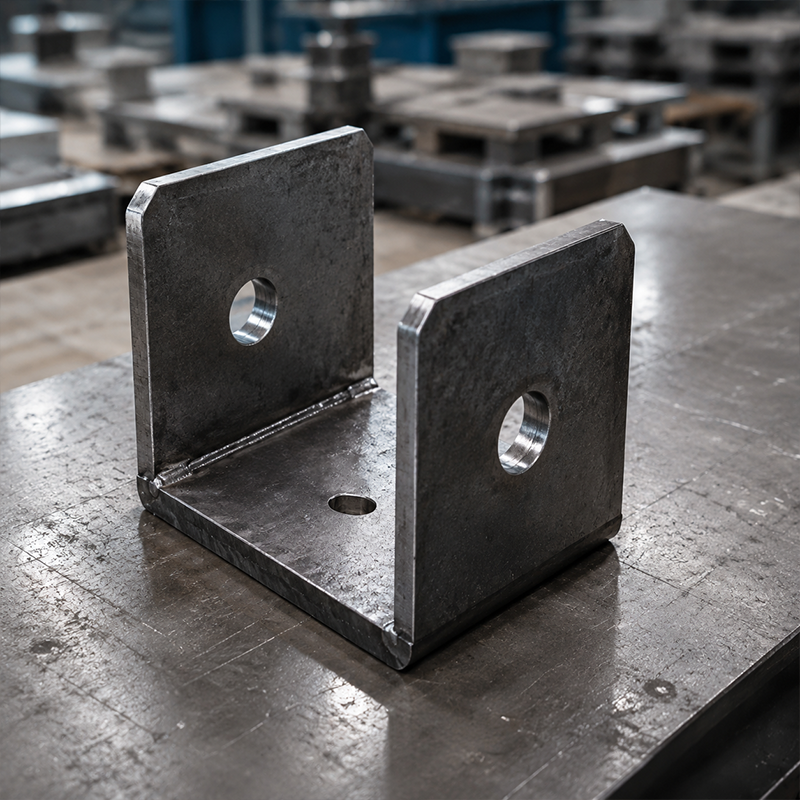
CNC-gezaagde stalen constructieverbindingsstukken zijn vervaardigde onderdelen die worden gebruikt om primaire en secundaire staalconstructies te verbinden of om gedefinieerde interfaces bij funderingen te vormen. Typische onderdelen zijn basisplaten, verstevigingsplaten, plaatverbindingen, L-vormige beugels, U-vormige koppelingen en samengestelde gelaste onderdelen. JND levert deze onderdelen in de hieronder vermelde kwaliteiten Q355B, Q235B en ASTM A572 Grade 50, met een geometrie gebaseerd op bevestigde projecttekeningen.
Verbindingsdelen spelen een directe rol bij de montage van een stalen draagconstructie, maar hun draagvermogen wordt niet uitsluitend bepaald door de plaatdikte. Boutgroepen, lasconfiguratie, verstevigingen, krachten in de profielen, ankeropstelling, funderingsontwerp en montageprocedure moeten op elkaar afgestemd zijn. CNC-gezaagde stalen constructieverbindingsstukken moeten daarom worden geselecteerd en gedetailleerd door de verantwoordelijke projectingenieur en vervolgens via goedgekeurde tekeningen worden vrijgegeven voor fabricage.
Belangrijkste functies
CNC-gezaagde geometrie
CNC-lasersnijden en hoogwaardig plasmasnijden kunnen gedefinieerde plaatcontouren, gaten, sleuven en randbewerkingen produceren. Dit ondersteunt herhaalbare fabricage op basis van de goedgekeurde tekeningen. De vermelde tolerantie van ±0,5 mm betreft de uitlijning van groepen hoogwaardige bouten; de toepasselijke tolerantie voor elk onderdeel moet worden vermeld in de projectdocumentatie.
Gelaste en verstevigde samenstellingen
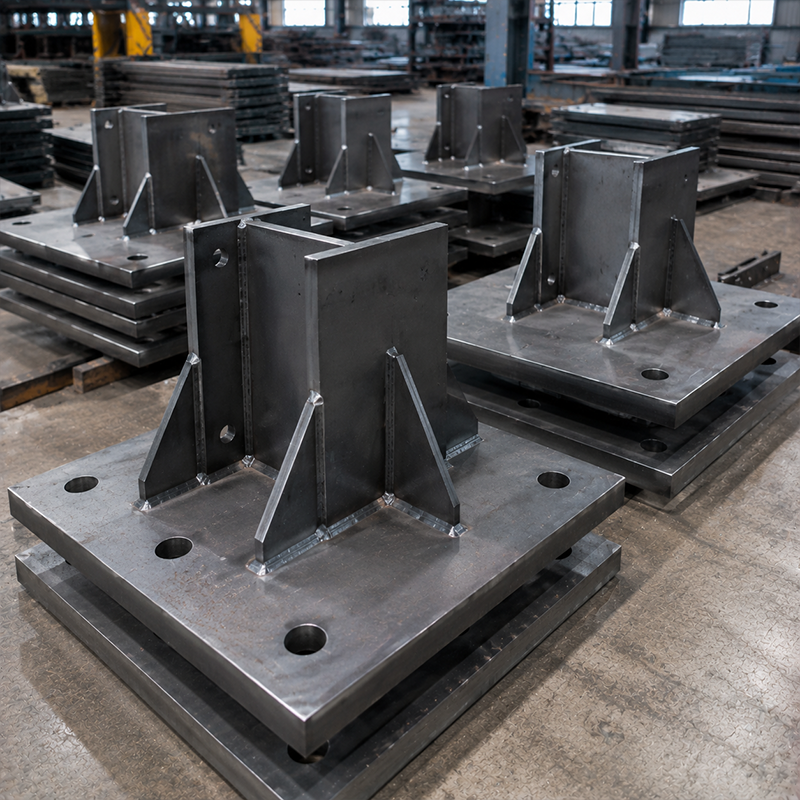
Waar een samenstelling dit vereist, kunnen verstevigingsprofielen en ribben worden opgenomen om het beoogde belastingspad te ondersteunen. Onderwaterbooglassen is als verwerkingsoptie vermeld. De lasprocedure, lasafmeting, inspectieomvang en acceptatievereisten moeten overeenkomen met het goedgekeurde aansluitontwerp en de contractdocumenten.
Oppervlaktebeschermingsopties
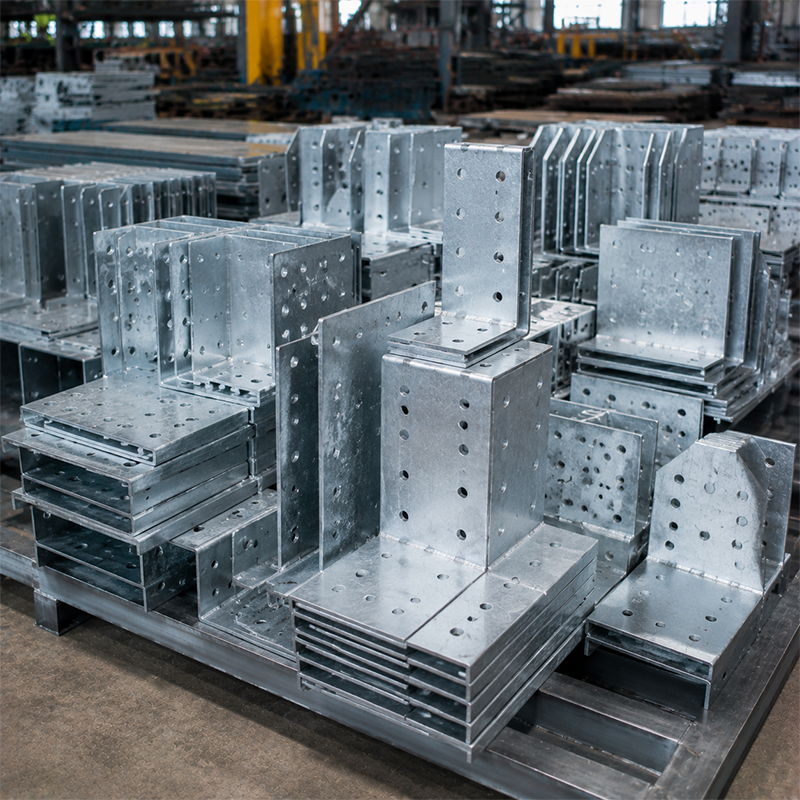
Onderdompelingsgalvanisatie volgens ISO 1461 en een Z275-coating zijn als oppervlakteopties vermeld. Het gekozen beschermingssysteem moet aansluiten bij de werkelijke gebruiksomgeving, de eisen voor oppervlaktevoorbereiding, het hanteringsplan en de gespecificeerde inspectiedocumentatie.
Technische voordelen
Fabrieksgesneden connectoren kunnen helpen bij het coördineren van structurele interfaces voordat staal de bouwplaats bereikt. Een bevestigd gatpatroon kan worden afgestemd op een boutverbinding, terwijl een gedocumenteerde basisplaatgeometrie kan worden gecontroleerd tegen ankerboutsjablonen en funderingstekeningen. Dit elimineert niet de noodzaak voor een terreinopname, montagecontrole of controle van boutinstallatie, maar biedt teams een duidelijker basis voor de voorbereiding.
Voor complex staalconstructiewerk CNC-gezaagde stalen constructieverbindingsstukken kan snijden, boren, afschuinen en gelaste versterking combineren in één fabricageomvang. Dat kan de inkoop vereenvoudigen wanneer het project een gedefinieerde tekeningenrelease heeft. Het is belangrijk om nauwkeurigheid bij fabricage te onderscheiden van toleranties voor het volledige frame: terreinomstandigheden, ankerposities, onderdeeluitlijning en montagevolgorde moeten nog steeds worden gecontroleerd door het verantwoordelijke team op locatie.
Technische specificaties
| Parameter |
Details |
| Staalgraad |
Hoogwaardig staal Q355B / Q235B / ASTM A572 Grade 50 |
| Dikte |
5 mm – 100 mm+ (Aangepast voor zware structurele belastingen) |
| BEWERKING |
CNC-lasersnijden / plasma met hoge resolutie / SAW-lassen |
| Lassen Standaard |
ISO 3834-2 Technische kwaliteitseisen |
| Tolerantie |
±0,5 mm nauwkeurigheid voor uitlijning van groepen hoogwaardige bouten |
| Oppervlak |
Thermisch verzinken (ISO 1461) / Z275-coating |
| MOQ |
100 stuks of 1 ton (ondersteuning voor batch-aanpassing) |
| Levertijd |
10 tot 20 werkdagen |
De tafel behoudt de geleverde specificaties. De definitieve dikte, het proces, de coating, de hoeveelheid en de leverdatum moeten worden bevestigd tijdens de technische beoordeling en offerte.
Materialen en montage
De staalsoort en plaatdikte moeten overeenkomen met de gepubliceerde verbindingberekeningen en tekeningen. Q355B kan worden gekozen wanneer het goedgekeurde materiaalschema dit vereist, terwijl Q235B of ASTM A572 Grade 50 kunnen worden gespecificeerd voor andere projectomvangen. Materialentraceerbaarheid en inspectiedocumenten dienen te worden aangevraagd conform de overeengekomen ordervereisten.
Op locatie worden basisplaten en bijbehorende verbindingselementen normaal gesproken afgestemd op funderingsniveaus, ankermallen, boutgroepen en de montagevolgorde. Een typische boutverbinding vereist dat de onderdelen uitgelijnd zijn, de gespecificeerde bevestigingsmiddelen geïnstalleerd zijn en de aandraaiing volgens de projectprocedure is voltooid. Geen enkel verbindingsmiddel mag worden beschouwd als een universeel onderdeel: ankerontwerp, boutklasse, aandraaiwaarden en lasomvang zijn projectspecifiek.
Toepassingen en commerciële waarde
|
🔩 Stalen frameverbindingen
CNC-gezaagde stalen constructieverbindingsstukken zijn geschikt voor poortframefunderingen, kolombases, balkverbindingen, kapspantinterfaces, bruggerelateerde staalconstructies en modulaire gebouwframes. Ze kunnen worden geleverd als afzonderlijke platen of als gedefinieerde assemblages wanneer tekeningen de vereiste vormgeving en bewerking specificeren.
|
📦 Commerciële waarde
Voor inkoopteams bieden CNC-gezaagde stalen constructieconnectoren een manier om tekeningsgebaseerd zagen, gatverwerking, lassen en beschermende afwerking te bundelen binnen het staalconstructiepakket. Kopers kunnen de fabricagegrens voor bestelling duidelijk maken door verbindingsdetails, materiaalkwaliteit, plaatdikte, gatplanning, lasvereisten, coating, hoeveelheden, bestemming en documentatiebehoeften aan te leveren. Dit ondersteunt een duidelijker verdeling van verantwoordelijkheden tussen ingenieur, fabrikant, aannemer en installatieteam.
|
Veelgestelde vragen
| Kunnen connectoren op basis van maatwerktekeningen worden vervaardigd? |
| Ja. Voetplaten, verstevigingsplaten, L-vormige en U-vormige onderdelen en gelaste assemblages kunnen worden geproduceerd op basis van bevestigde tekeningen. |
| Vervangt CNC-zagen de plaatselijke controle? |
| Nee. De nauwkeurigheid van de fabricage ondersteunt de goedgekeurde detailuitvoering, terwijl plaatselijke teams nog steeds verankeringen, uitlijning, bevestigingsmiddelen en montageomstandigheden controleren. |
| Welke oppervlakteafwerking is beschikbaar? |
| Thermisch verzinken volgens ISO 1461 en een Z275-coating zijn beschikbare opties. De keuze dient te geschieden op basis van de projectomgeving en de coatingvereisten. |
| Wat is nodig voor een offerte? |
| Verstrek tekeningen, staalkwaliteit, dikte, gatpatronen, lasdetails, oppervlakteafwerking, hoeveelheden en bestemming. |

 EN