Преглед на продукта
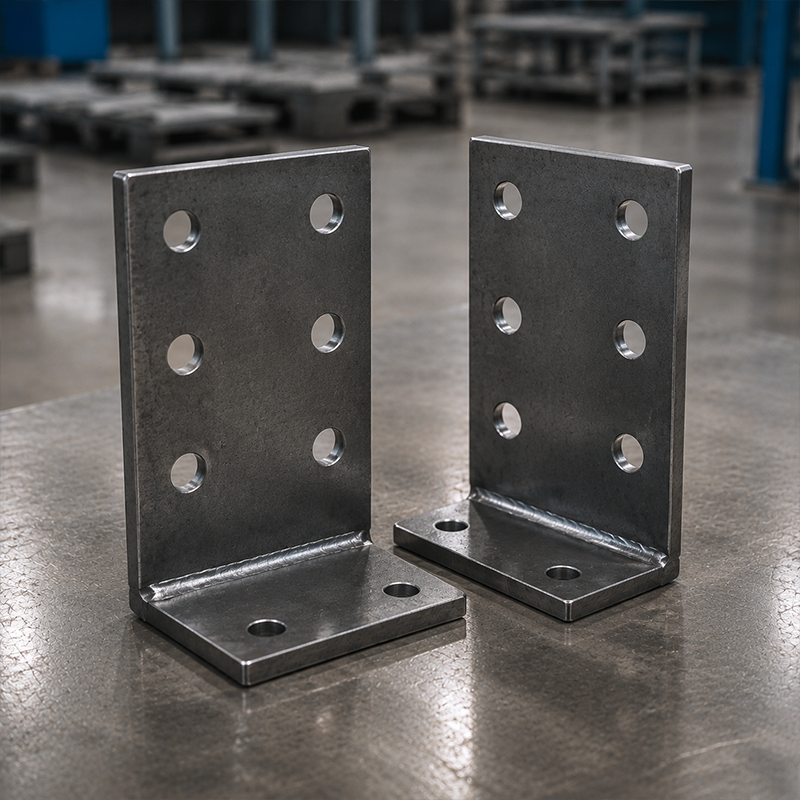
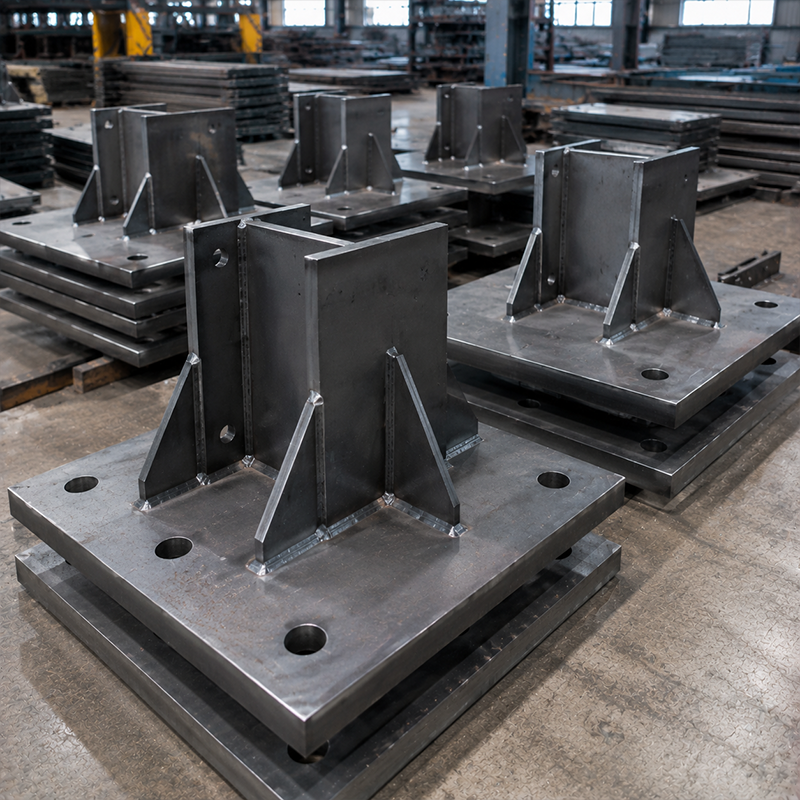
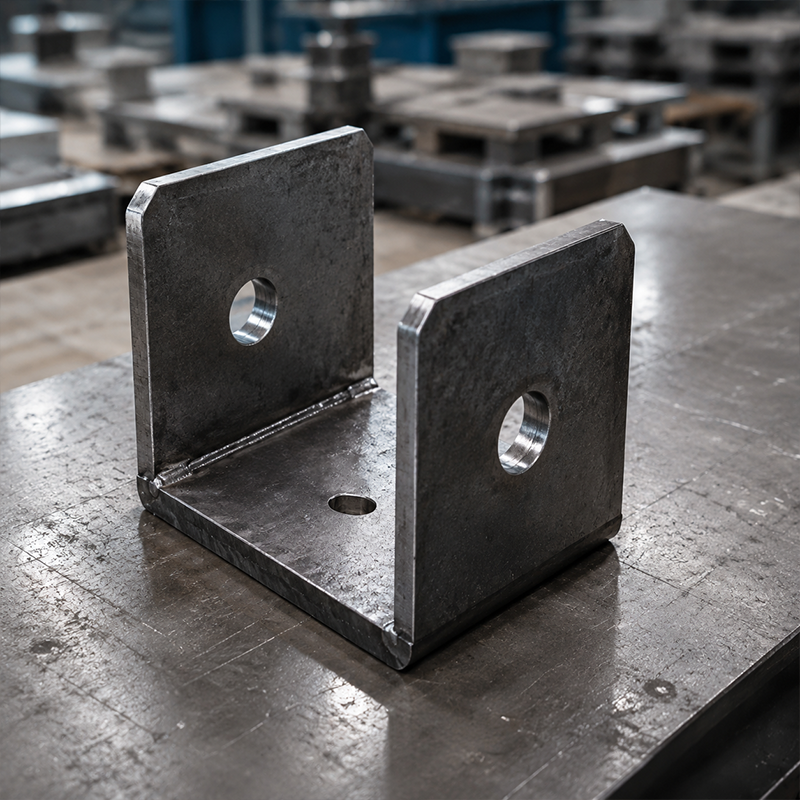
Структурни стоманени свързващи елементи с ЧПУ рязане това са изработени части, които се използват за свързване на основна и второстепенна стоманена конструкция или за формиране на дефинирани интерфейси в основите. Типични елементи включват основни плочи, кръстосани плочи, фланцови плочи, ъглови скоби от тип L, U-образни съединители и сборни заварени съединения. JND доставя тези части в качествата Q355B, Q235B и ASTM A572 Grade 50, посочени по-долу, с геометрия, базирана на потвърдените проектни чертежи.
Съединителните части имат пряка роля при монтажа на стоманена рамка, но носимата им способност не се определя единствено от дебелината на плочата. Групите болтове, конфигурацията на заварките, усилващите елементи, силите в конструктивните елементи, разположението на котвите, проектът на основата и процедурата за инсталация трябва да работят в синхрон. Структурни стоманени свързващи елементи с ЧПУ рязане те следователно трябва да бъдат избрани и детайлизирани от отговорния проектант и след това освободени за производство чрез одобрени чертежи.
Основни характеристики
Геометрия, изрязана с ЧПУ
Лазерното рязане с ЧПУ и високоточното плазмено рязане могат да произвеждат точно дефинирани контури на плочи, отвори, пази и подготвка на ръбове. Това осигурява повтаряемо производство според одобрените чертежи. Указаната допуснателна грешка ±0,5 мм се отнася до подравняването на групи високопрочни болтове; допуснателната грешка за всеки отделен елемент трябва да бъде посочена в проектната документация.
Сварени и усилени съединения
Когато е необходимо за дадено съединение, могат да се включат усилвателни елементи и ребра за подкрепа на предвидения път на натоварване. Подводната дъгова заварка е посочена като един от вариантите за обработка. Процедурата за заваряване, размерът на заварката, обхватът на инспекцията и изискванията за приемане трябва да съответстват на одобрената конструкция на съединението и договорната документация.
Опции за защита на повърхността
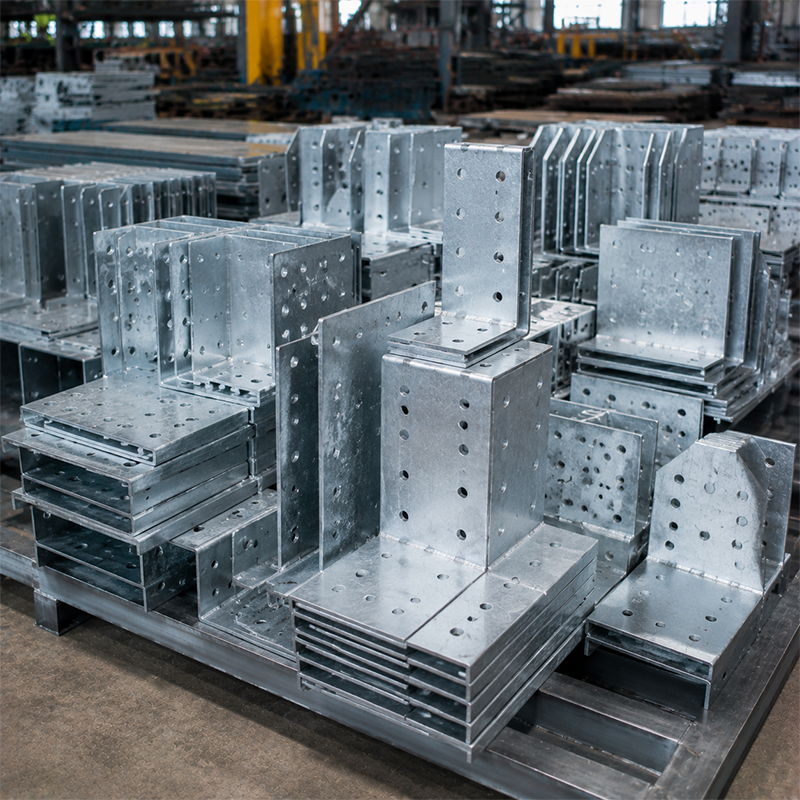
Галванизиране чрез потапяне в топен цинк според ISO 1461 и цинково покритие Z275 са посочени като възможни повърхностни решения. Избраната система за защита трябва да отговаря на реалната експлоатационна среда, изискванията за подготовка на повърхността, плана за обработката и зададените протоколи за инспекция.
Технически превъзходства
Фабрично изрязаните конектори могат да помогнат за координацията на структурните интерфейси, преди стоманата да стигне до строителната площадка. Потвърдената схема на отворите може да се съпостави с болтово съединение, докато документираната геометрия на основната плоча може да се провери срещу шаблоните за котвени болтове и чертежите на фундамента. Това не отменя необходимостта от измерване на площадката, контрол на монтажа или проверка на инсталирането на болтовете, но дава на екипите по-ясна основа за подготовката.
За сложни стоманени конструкции, Структурни стоманени свързващи елементи с ЧПУ рязане може да комбинира рязане, пробиване, подготвяне на скосове и заварено усилване в един обем на производството. Това може да опрости поръчката, когато проектът има дефинирано издаване на чертежи. Важно е да се различава точността на производството от допустимите отклонения за цялата рамка: условията на площадката, положението на котвите, подравняването на елементите и последователността на монтажа все още изискват проверка от отговорния екип на площадката.
Технически спецификации
| Параметър |
Подробности |
| Марка стомана |
Високопрочна стомана Q355B / Q235B / ASTM A572 Grade 50 |
| Дебелина |
5 мм – 100 мм+ (Персонализирано за тежки структурни натоварвания) |
| Обработка |
CNC лазерно рязане / Високодефиниционно плазмено рязане / Заваряване с автоматизирана дъга (SAW) |
| Стандарт за заваряване |
ISO 3834-2 Технически изисквания за качество |
| Допуск |
точност ±0,5 mm за подравняване на групи високопрочни болтове |
| Повърхност |
Горещо потапяне с цинк (ISO 1461) / Покритие Z275 |
| Минимално количество за поръчка |
100 бр. или 1 тон (поддържане на партидна персонализация) |
| Време за изпълнение |
10 – 20 работни дни |
Таблицата запазва предоставените спецификации. Окончателната дебелина, процесът, покритието, количеството и графикът за доставка трябва да бъдат потвърдени по време на техническия преглед и в оферта.
Материали и монтаж
Стоманеният клас и дебелината на плочата трябва да отговарят на публикуваните изчисления за връзки и чертежи. Q355B може да се избере там, където утвърдената графика на материали изисква това, докато Q235B или ASTM A572 Grade 50 могат да бъдат посочени за други обхвати на проекти. Документите за проследимост на материала и инспекция трябва да се поискат според договорените изисквания за поръчката.
На площадката основните плочи и свързаните с тях конектори обикновено се координират с нивата на фундаментите, шаблоните за котви, групите болтове и последователността на монтажа. Типичното болтово съединение изисква частите да бъдат подравнени, да се инсталират предвидените фастони и да се извърши затягането според проектната процедура. Нито един конектор не трябва да се счита за универсален компонент: конструкцията на котвите, класът на болтовете, изискванията за въртящ момент и обхватът на заварките са специфични за всеки проект.
Приложения и търговска стойност
|
🔩 Връзки за стоманени рамки
Структурни стоманени свързващи елементи с ЧПУ рязане са подходящи за фундаменти на портални рамки, основи на колони, съединения на греди, интерфейси на ферми, стоманени конструкции за мостове и рамки за модулни сгради. Те могат да се доставят като отделни плочи или като дефинирани сборки, когато чертежите определят необходимата геометрия и обработка.
|
📦 Търговска стойност
За екипите по набавки CNC-режещите стоманени конструктивни съединители предлагат възможност за консолидиране на рязането по чертежи, обработката на отвори, заварката и защитното покритие в рамките на стоманената конструкция. Покупателите могат да уточнят границите на производството преди поръчка, като предоставят чертежи на съединенията, клас на материала, дебелина на плочите, график на отворите, изисквания за заварка, покритие, количества, крайна дестинация и документационни изисквания. Това подпомага по-ясно разпределение на отговорностите между инженера, производителя, подизпълнителя и екипа за монтаж.
|
Често задавани въпроси
| Могат ли съединителите да бъдат произведени по индивидуални чертежи? |
| Да. Основни плочи, косини, L-образни, U-образни и заварени сборки могат да бъдат произведени по потвърдени чертежи. |
| Замества ли CNC-рязането проверките на строителната площадка? |
| Не. Точността при производството подкрепя одобрените детайли, докато екипите на площадката продължават да проверяват крепежните елементи, подравняването, фастерите и условията за монтаж. |
| Кой вид повърхностно покритие е наличен? |
| Горещо потапяне за цинково покритие според ISO 1461 и покритие Z275 са посочени като възможности. Изборът трябва да се извърши въз основа на условията на експозиция на проекта и изискванията към покритието. |
| Какво е необходимо за оферта? |
| Предоставете чертежи, марка стомана, дебелина, шаблони на отвори, детайли за заваряване, повърхностна обработка, количества и крайна дестинация. |

 EN