ภาพรวมสินค้า
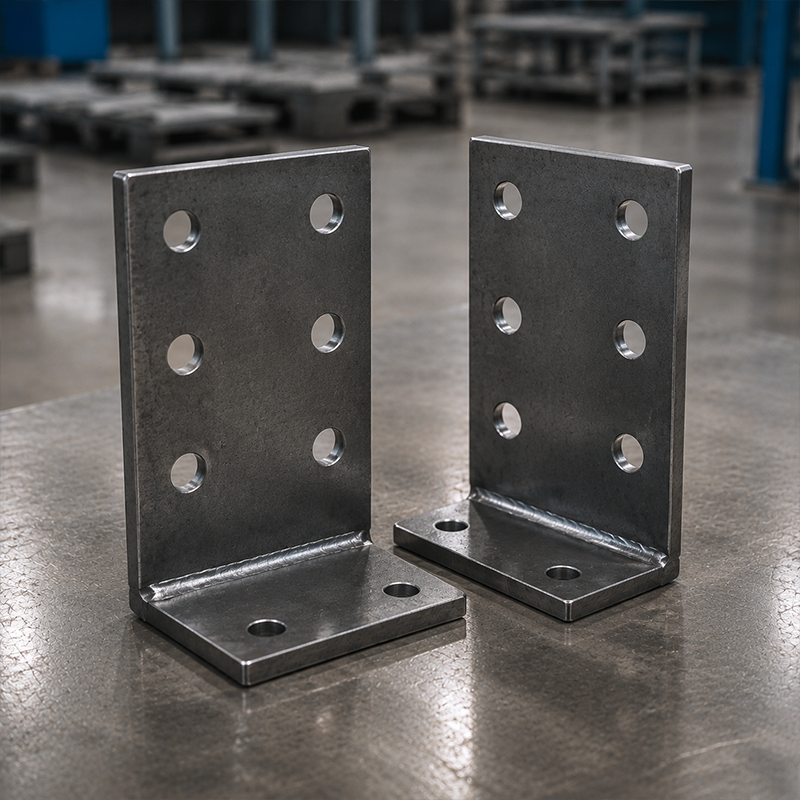
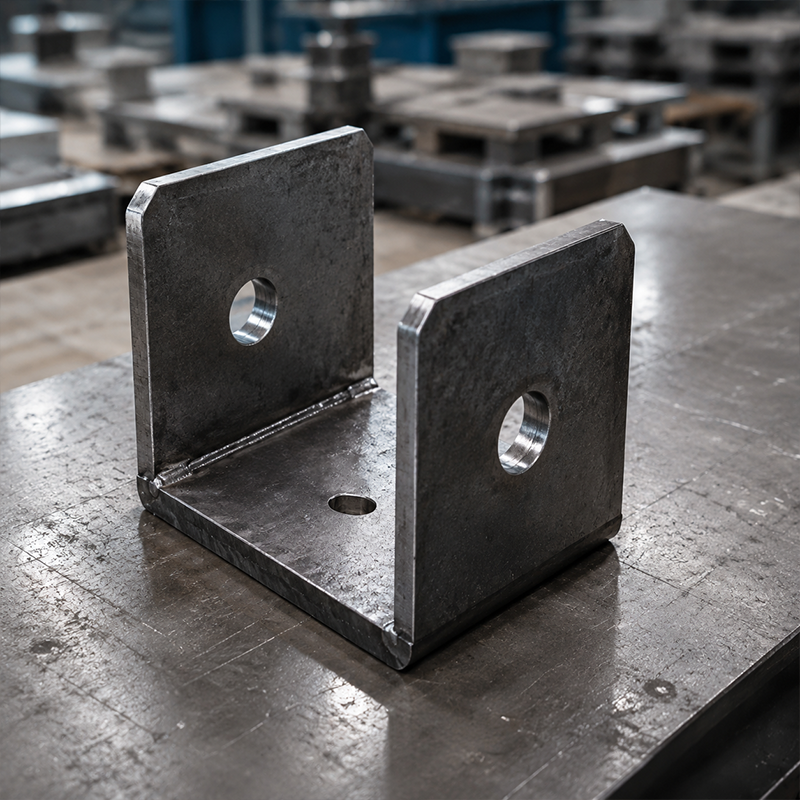
ข้อต่อโครงสร้างเหล็กที่ตัดด้วยเครื่อง CNC เป็นชิ้นส่วนที่ผลิตขึ้นเพื่อใช้ยึดต่อโครงสร้างเหล็กหลักและรอง หรือเพื่อกำหนดขอบเขตการเชื่อมต่อที่ฐานราก รายการทั่วไปได้แก่ แผ่นฐาน, แผ่นเสริมแรง, แผ่นยึดแบบฟิน, แท่นยึดแบบตัว L, ตัวเชื่อมแบบตัว U และชุดประกอบแบบเชื่อมรวมกัน บริษัท JND จัดจำหน่ายชิ้นส่วนเหล่านี้ในวัสดุเกรด Q355B, Q235B และ ASTM A572 Grade 50 ตามที่ระบุไว้ด้านล่าง โดยรูปทรงเรขาคณิตจะอิงตามแบบแปลนโครงการที่ได้รับการยืนยันแล้ว
ชิ้นส่วนการต่อเชื่อมมีบทบาทโดยตรงต่อวิธีการติดตั้งโครงสร้างเหล็ก แต่ความสามารถในการรับแรงของชิ้นส่วนไม่ได้ขึ้นอยู่กับความหนาของแผ่นเพียงอย่างเดียว ทั้งกลุ่มสลักเกลียว รูปแบบรอยเชื่อม แผ่นเสริมแรง แรงที่กระทำต่อชิ้นส่วน การจัดวางแอนเคอร์ แบบฐานราก และขั้นตอนการติดตั้ง ล้วนต้องสอดคล้องและทำงานร่วมกันอย่างเหมาะสม ข้อต่อโครงสร้างเหล็กที่ตัดด้วยเครื่อง CNC ดังนั้น ชิ้นส่วนเหล่านี้ควรได้รับการเลือกและออกแบบรายละเอียดโดยวิศวกรโครงการผู้รับผิดชอบ ก่อนจะปล่อยแบบสำหรับการผลิตตามแบบแปลนที่ได้รับการอนุมัติแล้ว
คุณสมบัติหลัก
เรขาคณิตที่ตัดด้วยเครื่อง CNC
การตัดด้วยเลเซอร์แบบ CNC และการตัดพลาสม่าความละเอียดสูงสามารถผลิตขอบของแผ่นโลหะ รู ร่อง และการเตรียมขอบได้ตามที่กำหนด ซึ่งสนับสนุนการผลิตซ้ำได้อย่างแม่นยำจากชุดแบบแปลนที่ได้รับการอนุมัติแล้ว ค่าความคลาดเคลื่อน ±0.5 มม. ที่ระบุไว้นี้เกี่ยวข้องกับการจัดแนวกลุ่มสลักเกลียวความแข็งแรงสูง โดยค่าความคลาดเคลื่อนที่ใช้ได้สำหรับแต่ละชิ้นส่วนควรระบุไว้ในเอกสารโครงการ
การประกอบแบบเชื่อมและเสริมความแข็งแรง
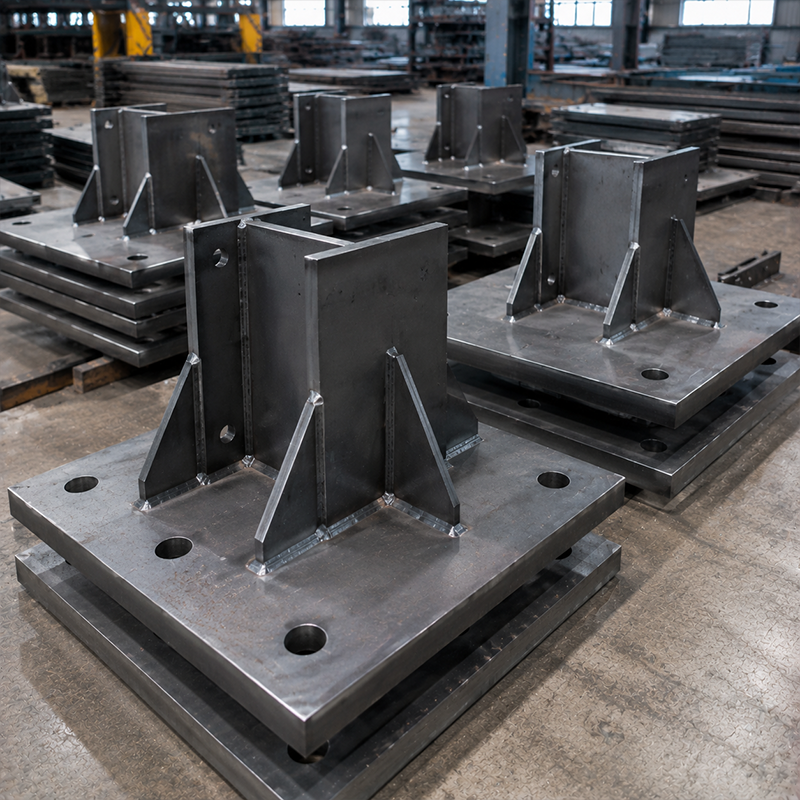
กรณีที่การประกอบจำเป็นต้องใช้ สามารถเพิ่มโครงเสริมความแข็งแรงและโครงรับแรงเข้าไปเพื่อรองรับเส้นทางการรับแรงที่ออกแบบไว้ การเชื่อมแบบฝังอาร์ค (submerged arc welding) ถูกระบุไว้เป็นวิธีการประมวลผลหนึ่ง ขั้นตอนการเชื่อม ขนาดรอยเชื่อม ขอบเขตการตรวจสอบ และข้อกำหนดในการยอมรับต้องสอดคล้องกับแบบการออกแบบการต่อเชื่อมที่ได้รับการอนุมัติและเอกสารสัญญา
ตัวเลือกการป้องกันผิวผ่าน
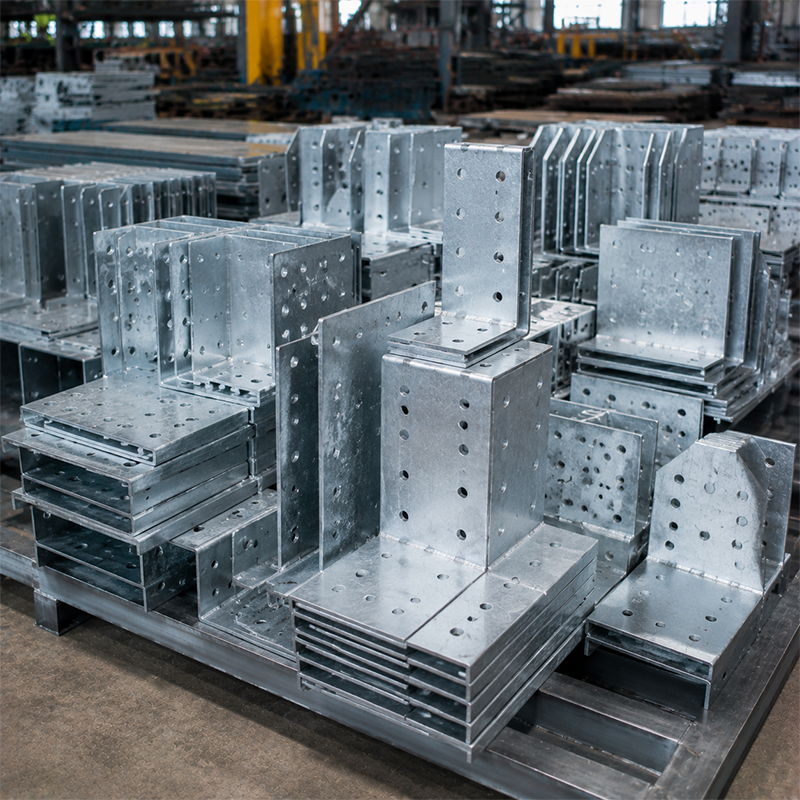
การชุบสังกะสีแบบจุ่มร้อนตามมาตรฐาน ISO 1461 และการเคลือบด้วยสังกะสีระดับ Z275 ถูกระบุไว้เป็นตัวเลือกพื้นผิวหนึ่ง ระบบป้องกันที่เลือกใช้ควรสอดคล้องกับสภาพแวดล้อมในการใช้งานจริง ข้อกำหนดในการเตรียมพื้นผิว แผนการจัดการวัสดุ และบันทึกการตรวจสอบที่ระบุไว้
ข้อได้เปรียบทางเทคนิค
ขั้วต่อที่ตัดไว้ล่วงหน้าที่โรงงานสามารถช่วยประสานการเชื่อมต่อโครงสร้างก่อนที่เหล็กจะถูกส่งไปยังไซต์งาน รูที่มีแบบแผนยืนยันแล้วสามารถจับคู่กับการยึดด้วยสลักเกลียวได้ ในขณะที่รูปทรงของแผ่นฐานที่มีเอกสารแนบมาสามารถตรวจสอบเทียบกับแม่แบบสลักยึดและแบบแปลนฐานรากได้ วิธีนี้ไม่ได้ลดความจำเป็นในการสำรวจพื้นที่จริง การควบคุมการติดตั้ง หรือการตรวจสอบการยึดสลักเกลียว แต่ช่วยให้ทีมงานมีพื้นฐานที่ชัดเจนยิ่งขึ้นสำหรับการเตรียมงาน
สำหรับงานเหล็กที่ซับซ้อน ข้อต่อโครงสร้างเหล็กที่ตัดด้วยเครื่อง CNC สามารถรวมการตัด การเจาะ การเตรียมขอบเอียง และการเสริมด้วยการเชื่อมเข้าด้วยกันในขอบเขตงานผลิตเดียว ซึ่งช่วยทำให้การจัดซื้อเรียบง่ายขึ้นเมื่อโครงการมีแบบแปลนที่ออกอย่างชัดเจนแล้ว ทั้งนี้ จำเป็นต้องแยกแยะความแม่นยำในการผลิตออกจากความคลาดเคลื่อนที่ยอมรับได้ของโครงสร้างทั้งหมด: สภาพหน้างาน ตำแหน่งสลักยึด การจัดแนวชิ้นส่วน และลำดับการติดตั้งยังคงต้องได้รับการตรวจสอบโดยทีมงานหน้างานที่รับผิดชอบ
ข้อมูลจำเพาะทางเทคนิค
| พารามิเตอร์ |
รายละเอียด |
| เกรดเหล็ก |
เหล็กความแข็งแรงสูง Q355B / Q235B / ASTM A572 Grade 50 |
| ความหนา |
5 มม. – 100 มม. ขึ้นไป (ปรับแต่งตามความต้องการสำหรับภาระโครงสร้างหนัก) |
| กระบวนการผลิต |
เครื่องตัดเลเซอร์แบบ CNC / เครื่องตัดพลาสม่าความละเอียดสูง / การเชื่อมแบบ SAW |
| มาตรฐานการเชื่อม |
ข้อกำหนดด้านคุณภาพทางเทคนิค ISO 3834-2 |
| ความคลาดเคลื่อน |
ความแม่นยำ ±0.5 มม. สำหรับการจัดแนวชุดสลักเกลียวที่มีความแข็งแรงสูง |
| พื้นผิว |
การชุบสังกะสีแบบจุ่มร้อน (ISO 1461) / ชั้นเคลือบ Z275 |
| ปริมาณสั่งซื้อขั้นต่ำ |
100 หน่วย หรือ 1 ตัน (รองรับการผลิตตามกลุ่มสั่งซื้อ) |
| ระยะเวลาการจัดส่ง |
10 – 20 วันทำการ |
ตารางนี้ยังคงใช้ข้อมูลจำเพาะที่ให้มา ความหนาสุดท้าย กระบวนการ เคลือบ ปริมาณ และกำหนดเวลาจัดส่ง ควรยืนยันอีกครั้งในการทบทวนทางเทคนิคและใบเสนอราคา
วัสดุและการติดตั้ง
เกรดเหล็กและขนาดความหนาของแผ่นเหล็กต้องสอดคล้องกับการคำนวณการเชื่อมต่อและแบบแปลนที่ได้รับการอนุมัติแล้ว อาจเลือกใช้ Q355B ได้ในกรณีที่ตารางวัสดุที่ได้รับการอนุมัติระบุไว้เช่นนั้น ส่วน Q235B หรือ ASTM A572 Grade 50 อาจระบุไว้สำหรับขอบเขตงานอื่นๆ ทั้งนี้เอกสารติดตามแหล่งที่มาของวัสดุและเอกสารตรวจสอบควรร้องขอตามข้อกำหนดการสั่งซื้อที่ตกลงกันไว้
ที่สถานที่ก่อสร้าง แผ่นฐานและข้อต่อที่เกี่ยวข้องมักจัดวางให้สอดคล้องกับระดับรากฐาน แม่พิมพ์ยึด กลุ่มสลักเกลียว และลำดับการติดตั้ง ข้อต่อแบบใช้สลักเกลียวทั่วไปจำเป็นต้องจัดตำแหน่งชิ้นส่วนให้ตรงกัน ติดตั้งอุปกรณ์ยึดตามข้อกำหนด และทำการขันให้แน่นตามขั้นตอนของโครงการ ห้ามถือว่าข้อต่อใดๆ เป็นส่วนประกอบแบบทั่วไป: การออกแบบจุดยึด คุณภาพของสลักเกลียว แรงบิดที่กำหนด และขอบเขตของการเชื่อม ล้วนขึ้นอยู่กับรายละเอียดเฉพาะของแต่ละโครงการ
การประยุกต์ใช้งานและมูลค่าเชิงพาณิชย์
|
🔩 การต่อโครงสร้างเหล็ก
ข้อต่อโครงสร้างเหล็กที่ตัดด้วยเครื่อง CNC เหมาะสำหรับรากฐานโครงสร้างแบบพอร์ทัลเฟรม ฐานเสา รอยต่อคาน รอยต่อซีกหลังคา โครงสร้างเหล็กที่เกี่ยวข้องกับสะพาน และโครงสร้างอาคารแบบโมดูลาร์ สามารถจัดส่งได้ทั้งในรูปแบบแผ่นเดี่ยว หรือเป็นชุดประกอบที่ระบุไว้ชัดเจน เมื่อแบบแปลนระบุรูปทรงเรขาคณิตและกระบวนการผลิตที่ต้องการ
|
📦 มูลค่าเชิงพาณิชย์
สำหรับทีมจัดซื้อ ตัวเชื่อมโครงสร้างเหล็กที่ตัดด้วยเครื่อง CNC ช่วยรวมกระบวนการตัดตามแบบแปลน การเจาะรู การเชื่อม และการเคลือบผิวป้องกันไว้ในแพ็กเกจงานเหล็กทั้งหมด ผู้ซื้อสามารถระบุขอบเขตการผลิตให้ชัดเจนก่อนสั่งซื้อได้โดยส่งแบบการต่อเชื่อม ชนิดวัสดุ ความหนาของแผ่นเหล็ก ตารางการเจาะรู ข้อกำหนดการเชื่อม ระบบเคลือบผิว ปริมาณ ส่งไปยังสถานที่ใด และเอกสารที่จำเป็น ซึ่งช่วยให้การแบ่งหน้าที่ระหว่างวิศวกร ผู้ผลิตชิ้นส่วน ผู้รับเหมา และทีมติดตั้งมีความชัดเจนยิ่งขึ้น
|
คำถามที่พบบ่อย
| สามารถผลิตตัวเชื่อมตามแบบแปลนเฉพาะได้หรือไม่ |
| ได้ ฐานรองรับ แผ่นเสริมมุม ตัวเชื่อมรูปตัวแอล ตัวเชื่อมรูปตัวยู และชิ้นส่วนประกอบที่เชื่อมแล้วสามารถผลิตได้จากแบบแปลนที่ยืนยันแล้ว |
| การตัดด้วยเครื่อง CNC แทนการตรวจสอบหน้างานหรือไม่ |
| ไม่ การควบคุมความแม่นยำในการผลิตสนับสนุนรายละเอียดที่ได้รับอนุมัติแล้ว แต่ทีมงานหน้างานยังคงต้องตรวจสอบตำแหน่งของแอนเคอร์ ความตรงแนว ตัวยึด และสภาพการติดตั้งจริง |
| มีพื้นผิวแบบใดให้เลือกบ้าง |
| การชุบสังกะสีแบบจุ่มร้อนตามมาตรฐาน ISO 1461 และชั้นเคลือบ Z275 เป็นตัวเลือกที่ระบุไว้ การเลือกควรพิจารณาจากสภาพแวดล้อมที่โครงสร้างจะถูกติดตั้งและข้อกำหนดด้านชั้นเคลือบ |
| ต้องใช้อะไรบ้างเพื่อขอใบเสนอราคา |
| โปรดระบุแบบแปลน ชนิดของเหล็ก ความหนา รูปแบบรูเจาะ รายละเอียดการเชื่อม ผิวสัมผัสที่ต้องการ ปริมาณ และจุดหมายปลายทาง |

 EN