Өнімнің шолуы
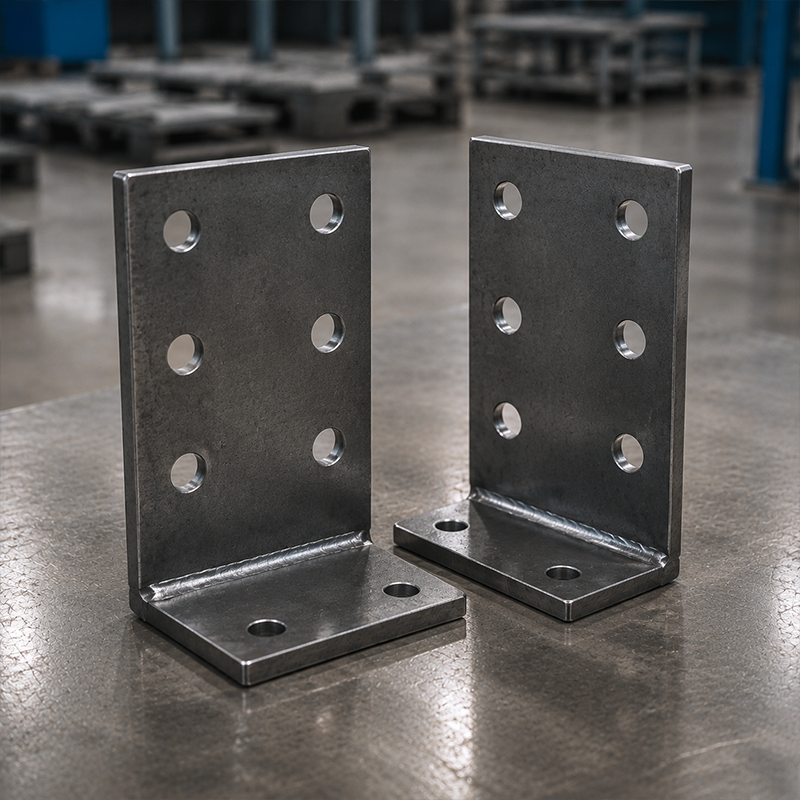
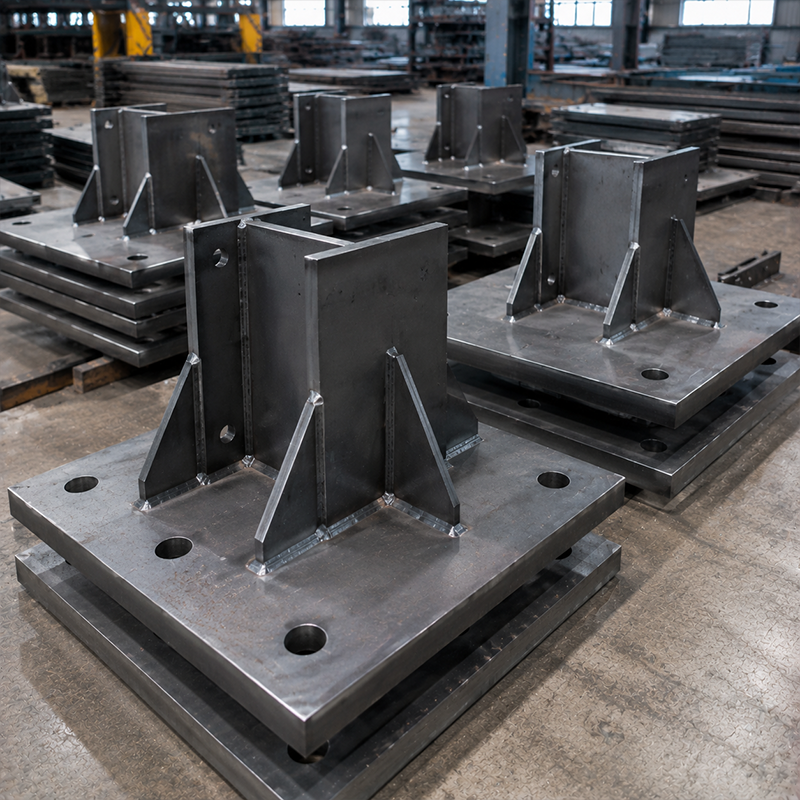
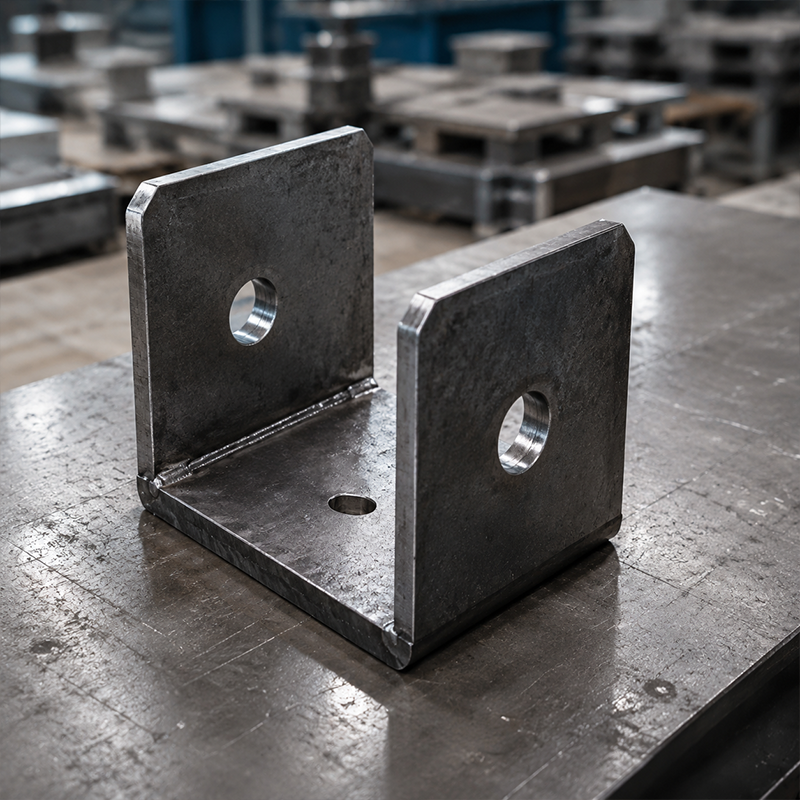
CNC-пен кесілген болат құрылымдық қоспалар бұл бастапқы және екіншілік болат құрылымдарды біріктіруге немесе негізде анықталған интерфейстерді қалыптастыруға арналған дайындалған бөлшектер. Типтік бөлшектерге табан плиталары, қосылу плиталары, желімдік плиталар, L-тәрізді кронштейндер, U-тәрізді қоспалар және жинақталған дәнекерленген жинақтар жатады. JND осы бөлшектерді төменде көрсетілген Q355B, Q235B және ASTM A572 Grade 50 материалдарынан, расталған жобалық сызбаларға сәйкес геометриялық параметрлермен жасайды.
Қосылу бөлшектері болат раманы орнату процесінде тікелей рөл атқарады, бірақ олардың көтергіштігі тек плитаның қалыңдығына ғана байланысты емес. Болт топтары, дәнекерлеу конфигурациясы, қаттылатқыштар, элемент күштері, анкерлерді орналастыру, негіз жобасы және орнату әдісі өзара үйлесімді болуы керек. CNC-пен кесілген болат құрылымдық қоспалар сондықтан олар жауапты жобалаушы инженермен таңдалып, содан кейін расталған сызбалар арқылы дайындауға берілуі керек.
Негізгі сипаттамалары
CNC-пен кесілген геометрия
CNC лазерлік кесу және жоғары анықтықтағы плазмалық кесу анықталған тақта контурларын, тесіктерді, ойықтарды және шеттерді дайындауды қамтамасыз етеді. Бұл расталған сызбалар жиыны бойынша қайталанатын өндірісті қолдайды. Көрсетілген ±0,5 мм дәлдік күшті болттар тобының орналасуына қатысты; әрбір бөлшек үшін қолданылатын дәлдік проектілік құжаттамада көрсетілуі тиіс.
Дәнекерленген және күшейтілген жинақтар
Жинақтың қажеттілігіне қарай жүктің берілу бағытын қолдау үшін қаттылықты арттыратын элементтер мен ребрлер қосылуы мүмкін. Дәнекерлеу әдісі ретінде су астындағы дәнекерлеу көрсетілген. Дәнекерлеу технологиясы, дәнекер тігісінің өлшемі, тексеру көлемі және қабылдау талаптары расталған қосылу дизайны мен шарттық құжаттарға сәйкес болуы тиіс.
Бетті қорғаудың параметрлері
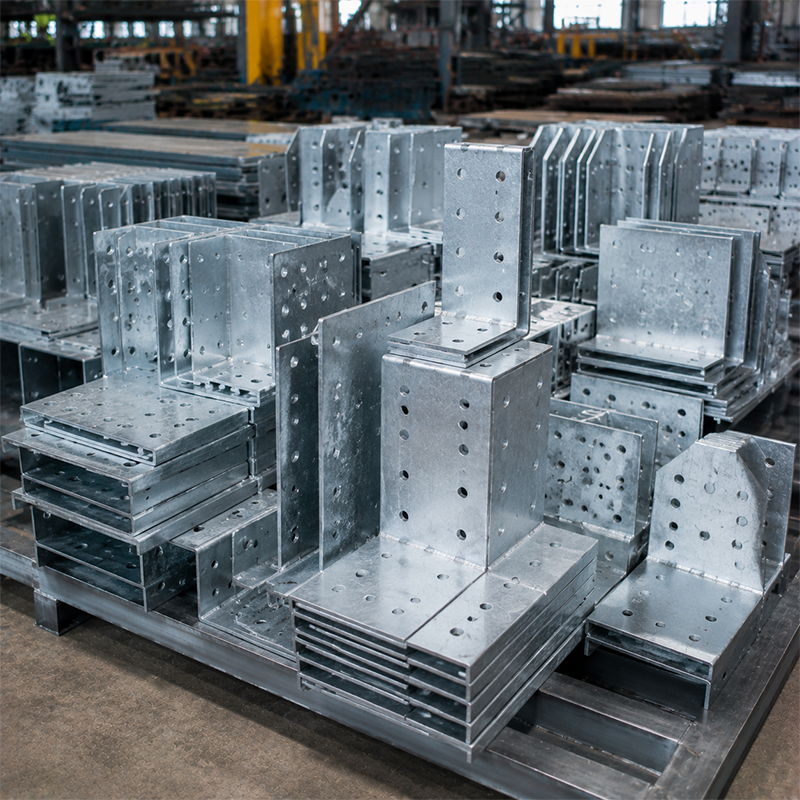
ISO 1461 және Z275 қаптамасы бойынша ыстық батырып цинктеу беттік нұсқалар ретінде көрсетілген. Таңдалған қорғаныс жүйесі нақты пайдалану ортасына, бетті дайындау талаптарына, тасымалдау жоспарына және белгіленген тексеру жазбаларына сәйкес болуы тиіс.
Техникалық артықшылықтар
Зауытта кесілген коннекторлар болаттың объектіге жетуіне дейін құрылымдық интерфейстерді үйлестіруге көмектеседі. Расталған тесік схемасы болттық қосылысқа сәйкестендірілуі мүмкін, ал құжатталған базалық плитаның геометриясы анкерлік болттардың үлгілері мен фундаменттік сызбалармен тексерілуі мүмкін. Бұл объектіде өлшеу жұмыстарын, орнату бақылауын немесе болттарды орнату тексеруін алып тастамайды, бірақ командаларға дайындық үшін анығырақ негіз береді.
Күрделі болат құрылымдар үшін CNC-пен кесілген болат құрылымдық қоспалар кесу, тесу, еңістік дайындау және дәнекерленген күшейту операцияларын бір ғана өндіріс көлемінде қосуға болады. Бұл жобаның анықталған сызба шығарылуы бар кезде сатып алу процесін қарапайымдайды. Өндіріс дәлдігін жалпы раманың толеранциясынан ажырату маңызды: объектідегі жағдайлар, анкерлердің орны, элементтердің реттелуі және орнату ретін әлі де жауапты объектілік команда тексеруі тиіс.
Техникалық сипаттамалар
| Параметр |
Детальдар |
| Төмөн калыңдық сталы |
Жоғары беріктікті Q355B / Q235B / ASTM A572 50-ші дәрежесі |
| Қалыңдығы |
5 мм – 100 мм+ (Ауыр құрылымдық жүктемелер үшін таңдаулы) |
| Өңдеу |
CNC лазерлік / Жоғары анықтықты плазмалық / САД дәнекерлеу |
| Дәнекерлеу стандарты |
ISO 3834-2 Техникалық сапа талаптары |
| Ауытқу мөлшері |
жоғары беріктіктегі бұрандалы топтардың орналасуында ±0,5 мм дәлдік |
| Беті |
Қыздырып цинктеу (ISO 1461) / Z275 қабаты |
| MOQ |
100 дана немесе 1 тонна (тәжірибелік тапсырыс қолдауы) |
| Заманауи мезгіл |
10 – 20 жұмыс күні |
Кестеде берілген сипаттамалар сақталады. Соңғы қалыңдық, өңдеу процесі, қабат, саны және жеткізу мерзімі техникалық қарау мен бағасында расталуы тиіс.
Материалдар мен орнату
Болат маркасы мен плитаның қалыңдығы ресми бекітілген қосылу есептері мен сызбаларға сай болуы тиіс. Рұқсат етілген материалдар кестесінде көрсетілген жағдайда Q355B таңдалуы мүмкін, ал басқа жобалар үшін Q235B немесе ASTM A572 Grade 50 көрсетілуі мүмкін. Материалдың ізденілетін қасиеті мен тексеру құжаттары келісілген тапсырыс талаптарына сәйкес сұралуы тиіс.
Объектте негізгі тақталар мен оған байланысты қоспалар әдетте негіз деңгейлерімен, анкерлік үлгілермен, болт топтарымен және орнату ретімен келісіледі. Типтік болттық қосылыс үшін бөлшектердің орналасуын, белгіленген бекіткіштердің орнатылуын және жоба іс-қағазына сәйкес бұрандалардың бұралуын қамтамасыз ету керек. Ешбір қоспаларды универсалды компонент ретінде қабылдауға болмайды: анкерлік конструкция, болттың сыныбы, айналдыру моменті талаптары мен дәнекерлеу көлемі жобаға тән.
Қолданылуы және коммерциялық құндылығы
|
🔩 Стальдан жасалған рамалардың қосылыстары
CNC-пен кесілген болат құрылымдық қоспалар порталдық рамалардың негізіне, бағандардың табандарына, аралықтардың қосылыстарына, стропилалардың қосылыстарына, көпірлерге байланысты металл құрылымдарға және модульді ғимараттардың рамаларына сай. Олар сызбаларда қажетті геометрия мен өңдеу көрсетілген кезде жеке тақталар немесе анықталған жинақтар түрінде жеткізілуі мүмкін.
|
📦 Коммерциялық құн
Сатып алу тобы үшін CNC-пен кесілген болат конструкциялық қоспалар болат өнімдерінің пакеті ішінде сызба бойынша кесу, тесік өңдеу, дәнекерлеу және қорғаныш қабатын қолдануды біріктіруге мүмкіндік береді. Сатып алушылар қосылу сызбаларын, материал маркасын, плитаның қалыңдығын, тесіктердің орналасуын, дәнекерлеу талаптарын, сырлау, санын, жеткізу орнын және құжаттама талаптарын беру арқылы тапсырыс бермес бұрын дайындау шегін анықтай алады. Бұл инженер, дайындаушы, жұмыс орындаушы және орнату тобы арасындағы жауапкершіліктердің нақты бөлінуін қамтамасыз етеді.
|
Жиі қойылатын сұрақтар
| Қоспаларды тапсырыс бойынша сызбалар бойынша жасауға бола ма? |
| Иә. Негізгі плиталар, қосымша плиталар, L-тәрізді, U-тәрізді және дәнекерленген жинақтар расталған сызбалар бойынша дайындалады. |
| CNC кесуі құрылыс алаңындағы тексеруді алмастыра ма? |
| Жоқ. Дайындау дәлдігі расталған сызбаға сәйкес келеді, ал құрылыс алаңындағы топтар анкерлерді, орналасуын, бекіткіштерді және орнату шарттарын әлі де тексереді. |
| Қандай беттік өңдеу қолжетімді? |
| ISO 1461 және Z275 қабаты бойынша ыстық-батырма цинктеу таңдауға болады. Таңдау жобаның ашық аймағы мен қабат талаптарына сәйкес жүзеге асырылуы керек. |
| Сотырға қанша қажет? |
| Сызбаларды, болат маркасын, қалыңдығын, тесік өрнегін, дәнекерлеу ерекшеліктерін, беттің жағын, санын және жеткізу орнын көрсетіңіз. |

 EN