Компоненти сталевого каркасу: огляд закупівель
Компоненти стального каркасу утворюють конструктивну основу промислових будівель — від основних елементів каркасу, що сприймають вертикальні та бічні навантаження, до вторинних каркасних елементів, які підтримують покрівельні та стінові облицювальні системи. Ця категорія охоплює три основні типи продукції: конструкційні двотаврові балки для основного несучого каркасу, прогони типу C/Z для вторинного каркасу покрівельних та стінових конструкцій, а також сталеві конструкційні з’єднувачі, виготовлені на ЧПУ-верстатах, зокрема опорні плити, косинці та збірні з’єднувальні вузли. Кожен тип компонентів виконує окрему функцію в будівельній системі, а вибір відповідної специфікації вимагає розуміння того, як компоненти взаємодіють між собою — а не лише їхніх індивідуальних характеристик у ізоляції.
Покупці часто зосереджуються на марці сталевого профілю або товщині з’єднувальної пластини як на окремих показниках. З конструктивної точки зору важливіше те, як двотаврову балку, прогон і деталь з’єднання спроектовано для роботи як інтегрована система — неузгодженість у перерізі, розташуванні отворів або специфікації болтів може призвести до проблем, які стануть помітними лише під навантаженням будівлі або коли бригада монтажників вже буде на місці. Кожен проект сталевої будівлі є унікальним: прольоти, висота, прикладені навантаження, умови ділянки та вимоги місцевих будівельних норм поєднуються так, що замовлення кожного компонента стає індивідуальним інженерним завданням, а не простим вибором із каталога.
Ключові характеристики продукту
-
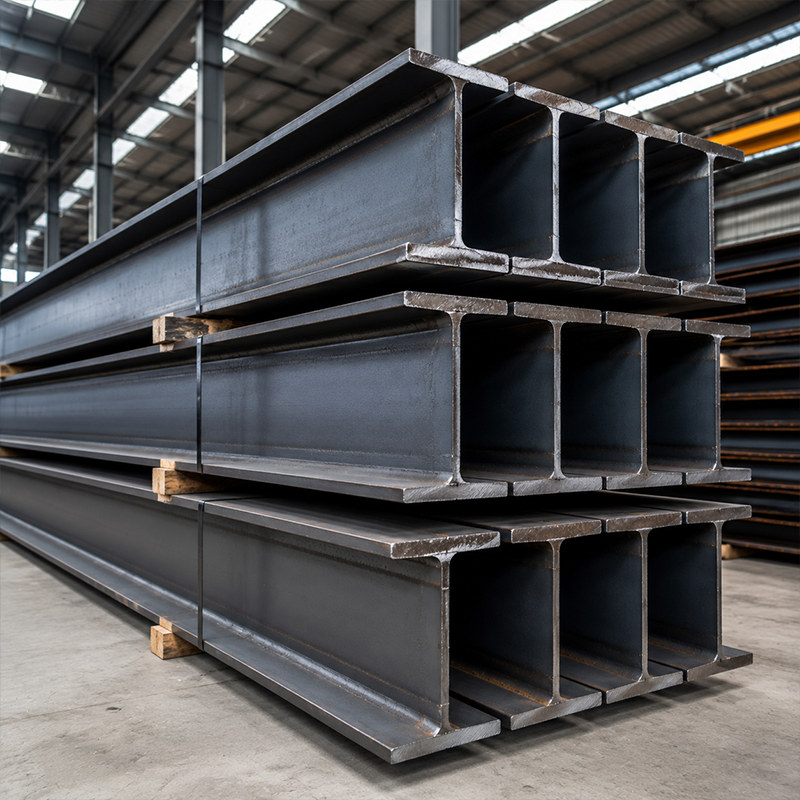
Конструкційна сталева двотаврова балка: Доступні у варіантах гарячо-прокатаних та зварених під шлаком (SAW) з використанням конструкційної сталі марки Q355B та аналогічних марок. Поперечний переріз у формі літери H концентрує матеріал у полицях, що забезпечує ефективне використання глибини перерізу та ширини полиць для передачі вертикальних навантажень. Можуть поставлятися стандартної довжини або за індивідуальними розмірами замовлення, з можливістю додаткової підготовки поверхні. Гарячо-прокатані профілі мають однакові механічні властивості по всій довжині елемента; зварені профілі дозволяють точніше підігнати глибину та геометрію полиць до розподілу навантажень у конкретному елементі.
-
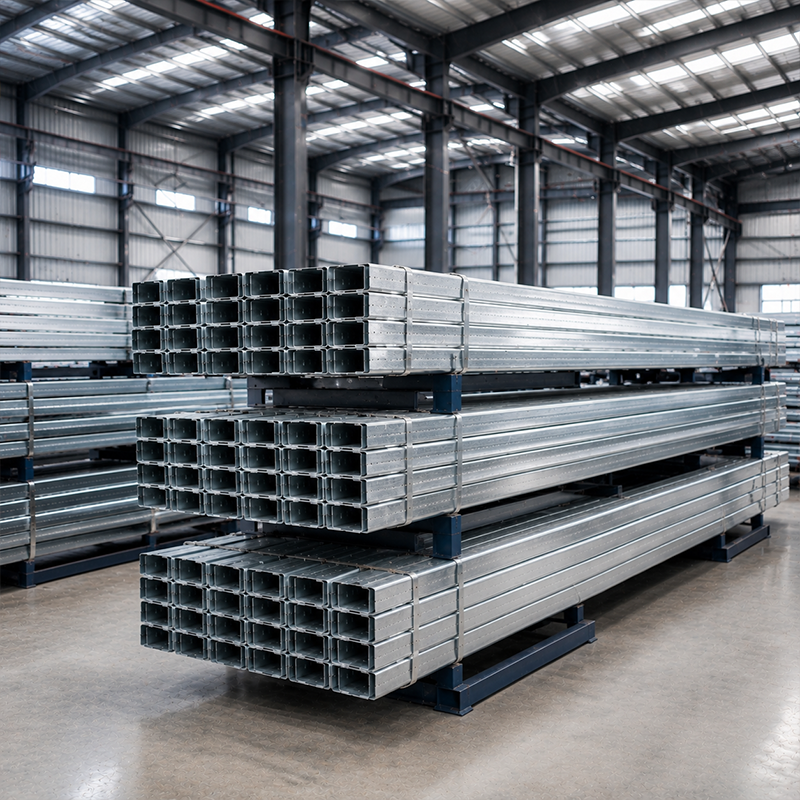
Оцинковані стальні прогони типу C/Z: Холодногнуті вторинні елементи каркасу для покрівельних та стінових систем у промислових будівлях. Профілі типу C забезпечують практичний варіант одно-прольотного каркасу для визначених прольотів; профілі типу Z можуть перекриватися в точках опори, коли затверджений проект передбачає структурну неперервність. Розміри профілю, марка сталі, маса покриття, розташування отворів та довжина елементів мають бути підтверджені згідно з затвердженими конструктивними кресленнями, специфікаціями навантажень на місці та системою покрівельних і стінових облицювальних панелей, що монтується. Якщо у вашому проекті використовуються облицювальні панелі з вказаною максимальною довжиною прольоту, відстань між центрами прогонів має бути перевірена щодо розрахункової несучої здатності прогонів за діючих навантажень — виявлена на місці невідповідність вимагає або зміни відстані між прогонами, або заміни специфікації панелей, що в обох випадках є складним завданням під час монтажу.
-
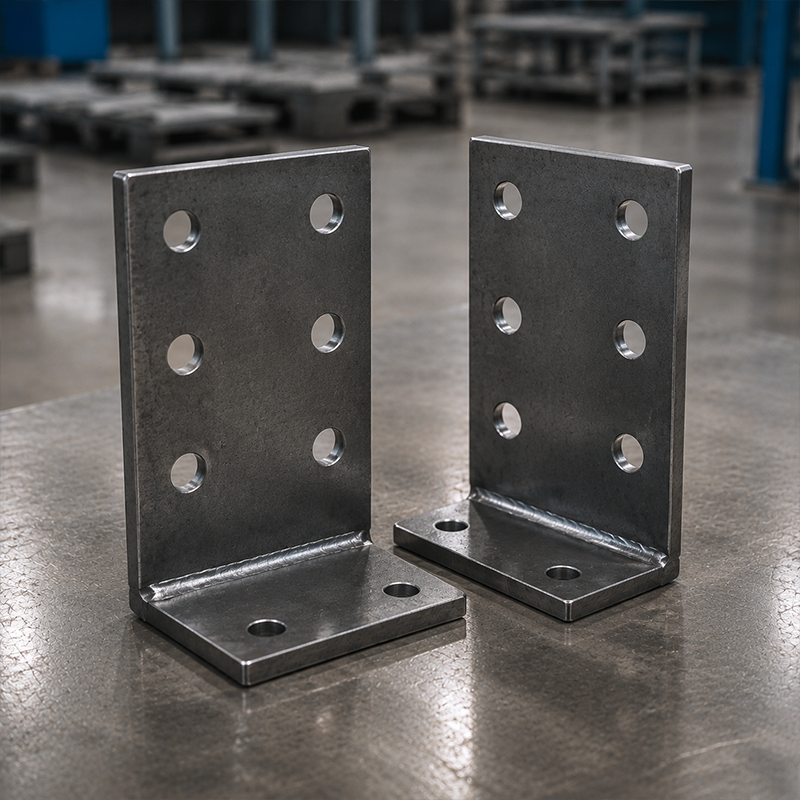
Сталеві конструктивні з’єднувачі, виготовлені на ЧПУ: Основні плити, підсилювальні плити, з’єднувальні елементи L- та U-подібної форми та проектні зварні вузли. Виготовляються за допомогою лазерного різання на ЧПК або високоточного плазмового різання; для зварних вузлів доступне зварювання під шаром флюсу. Розташування отворів, місця розташування ребер жорсткості, марка сталі, товщина плит та специфікація покриття мають бути підтверджені відповідно до затвердженого проекту з’єднань та графіка матеріалів до розміщення замовлення. Метод з’єднання — болтові моментні з’єднання або монтажні зварні шви — часто визначається не стільки структурними перевагами, скільки наявністю сертифікатів на виконання зварювальних робіт на місці та можливістю проведення інспекцій, особливо якщо місце монтажу розташоване віддалено або в регіоні, де кваліфіковані інспектори зі зварювання недоступні.
Зазвичай застосовуються
Компоненти стальних каркасів використовуються в широкому спектрі промислових та комерційних будівель. У промислових майстернях та фабриках H-подібні балки утворюють основні стовпи й крокви порталів; C/Z-подібні прогони несуть покрівлю та стінову обшивку; а конструкційні з’єднувачі забезпечують взаємодію між стовпами, стиковими з’єднаннями балок і системами анкерування до фундаменту. У будівництві заводів з виробництва акумуляторів та інших точних виробничих об’єктів особливо важливі точність розмірів і узгодженість деталей з’єднань — відхилення у розташуванні базових плит стовпів або вирівнюванні балок впливають на допуски при встановленні обладнання та координацію розташування виробничих ліній.
У проєктах складів та розподільчих центрів глибина перерізу двотаврової балки та відстань між прогонами визначаються навантаженням на покрівлю, підйомною силою вітру, сніговим навантаженням (за наявності) та будь-яким підвісним обладнанням, наприклад конвеєрами або мостовими кранами. У будівлях з кранами балка крана та система рейок створюють додаткові вимоги до проектування з’єднань — вимоги щодо моменту затягування високоміцних болтів у з’єднаннях балки крана слід підтвердити відповідно до конструктивного розрахунку, оскільки недостатньо затягнуті з’єднання в умовах високої вібрації є задокументованим ризиком реалізації на майданчику, який важко виявити або усунути після завершення монтажу.
При закупівлі металевих будівельних матеріалів для розробки промислового парку з кількох будівель важливо забезпечити узгодженість специфікацій на всіх етапах поставок поряд із ціною за одиницю. Розбіжності в розташуванні отворів, товщині листів або характеристиках покриття між партіями можуть ускладнити послідовність монтажу та інспекцію в масштабі. Сільськогосподарські, логістичні та легкі комерційні споруди з прольотом від 12 до 24 м, як правило, можуть використовувати стандартні профілі C/Z для прогонів разом із колонами з гарячекатаних H-подібних балок, тоді як промислові будівлі з великим прольотом понад 30 м, як правило, вимагають зварних або конічних основних рам, де геометрія перерізу оптимізована по всій довжині рами.
Як обрати правильні компоненти сталевого каркасу
Вибір відповідних компонентів сталевого каркасу ґрунтується на наборі умовних рішень, що залежать від параметрів проекту, а не на єдиній універсальній специфікації. Наступні критерії допомагають визначити правильну вихідну точку для кожного типу компонента.
-
Прольот основної рами та навантаження: Для прольотів до приблизно 20–25 м гарячекатані двотаврові профілі часто достатні для колон і крокв під стандартними промисловими навантаженнями. За межами цього діапазону зварні або усічені двотаврові рами, як правило, забезпечують кращу структурну ефективність. Глибина перерізу та ширина полиці, відповідні для прольоту 18 м, не масштабуються пропорційно до 36 м — кожен проліт вимагає окремого розрахунку конструкції, а не простого множення розмірів меншого перерізу.
-
Навантаження на покрівлю та стінну обшивку та їх прольоти: Вибір перерізу прогонів залежить від ваги панелей обшивки, вітрового підйому, снігового навантаження та прольоту прогонів між основними рамними прольотами. Якщо в проекті використовуються сендвіч-панельні системи для покрівлі та стінної обшивки, підтвердіть максимальний допустимий проліт, вказаний виробником панелей, і перевірте сумісність із несучою здатністю обраного перерізу прогонів перед остаточним визначенням відстані між їх центрами.
-
Спосіб збирання з’єднань на місці: З’єднання з використанням високоміцних будівельних болтів забезпечують швидшу збірку, коли місцева робоча сила не має сертифікату кваліфікованого зварника. З’єднання, виконані на місці зварюванням, можуть забезпечити необхідну моментну несучу здатність, але вимагають кваліфікованих зварників, доступу для інспекції та, у багатьох ринках, документів про сертифікацію незалежної третьої сторони. Тип з’єднання слід визначити до виготовлення з’єднувальних пластин та кінцевих деталей двотаврових балок — його зміна після виготовлення не є незначною корекцією.
-
Обробка поверхні та середовище: Для типових сухих промислових середовищ зазвичай застосовують грунтовий шар із визначеною товщиною сухої плівки. Якщо проект розташований у прибережній зоні, у регіоні з високою вологістю або хімічно активним середовищем — або передбачає будівництво заводу акумуляторів чи хімічного виробничого об’єкту — специфікація захисту від корозії суттєво змінюється. Гаряче цинкування є поширеним варіантом для прогонів та вторинних елементів у регіонах з високою вологістю або тропічному кліматі; фарбовані системи з двотаврових балок вимагають чіткого визначення типу покриття, товщини сухої плівки та стандарту нанесення задля забезпечення тривалої експлуатаційної стійкості.
-
Вимоги до документації та сертифікації: Сертифікати матеріалів, звіти про випробування на прокатному заводі, протоколи зварювальних процедур та звіти про розмірний контроль є стандартними для поставки конструктивних компонентів. Для проектів, що вимагають схвалення місцевих дозволів, уточніть до завершення етапу проектування, чи має пакет конструктивних розрахунків і проект з’єднань бути у форматі, прийнятному для місцевих органів влади. Виявлення вимог до формату документації на етапі подання документів на отримання дозволу призводить до уникненних затримок у графіку проекту.
Чому специфікація компонентів має значення для промислових закупівель
Під час закупівлі компонентів сталевого каркасу як частини будівельної системи рішення щодо закупівель, ухвалені на рівні окремих компонентів, мають наслідки, які простягаються на весь графік будівництва та термін експлуатації будівлі. Відсутність з’єднувальної пластини або використання болтів неправильного класу міцності, виявлені бригадою монтажників під час відкриття контейнера на будмайданчику, призводять до критичного затримання виконання робіт — у віддалених або офшорних локаціях закупівля одного зварного з’єднувача авіаперевезенням може коштувати дорожче, ніж початкова вартість самого компонента. Підтвердження специфікації матеріалів, розташування отворів та сертифікатів якості матеріалів відповідно до затверджених креслень перед відправленням товару усуває цей ризик за мінімальну вартість.
Для покупців із Азії, Африки та Європи, які закуповують конструкційні сталеві компоненти у китайських виробників, розбіжність між заявленою специфікацією та поставленим компонентом є однією з найпоширеніших причин спорів після поставки. Узгодження конструкції з’єднання, стандарту виготовлення компонента та методу монтажу на об’єкті до підтвердження замовлення усуває більшість таких розбіжностей ще до того, як вони перетворяться на проблеми на місці.
Власні ресурси JND у галузі будівельної інженерії означають, що для типових проектів технічні специфікації компонентів — зокрема геометрія перерізів, розташування отворів та деталі з’єднань — можна створювати в рамках узгодженого дизайн-пакета замість того, щоб збирати їх із роз’єднаних каталожних даних. Для проектів, де ефективність конструкції є ключовим критерієм закупівлі, можливість використання первинного каркасу з трапецієподібними I-перерізами дозволяє підігнати геометрію перерізу до реального епюру навантажень, що зменшує масу сталі порівняно з однорідними гарячекатаними перерізами при однакових прольотах. Чи застосовні ці можливості безпосередньо — залежить від параметрів вашого проекту та обсягу закупівлі; уточнення вимог до запиту заздалегідь допомагає уникнути розбіжностей у специфікаціях, які уповільнюють як етап розрахунку комерційної пропозиції, так і етап проектування.

 EN