Що таке стандартні промислові майстерні?
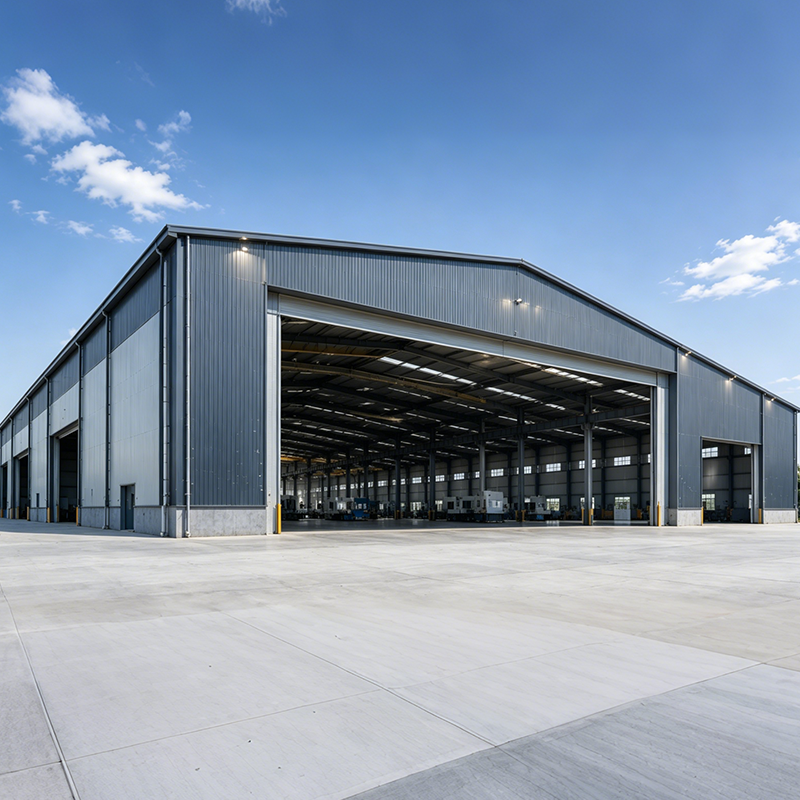
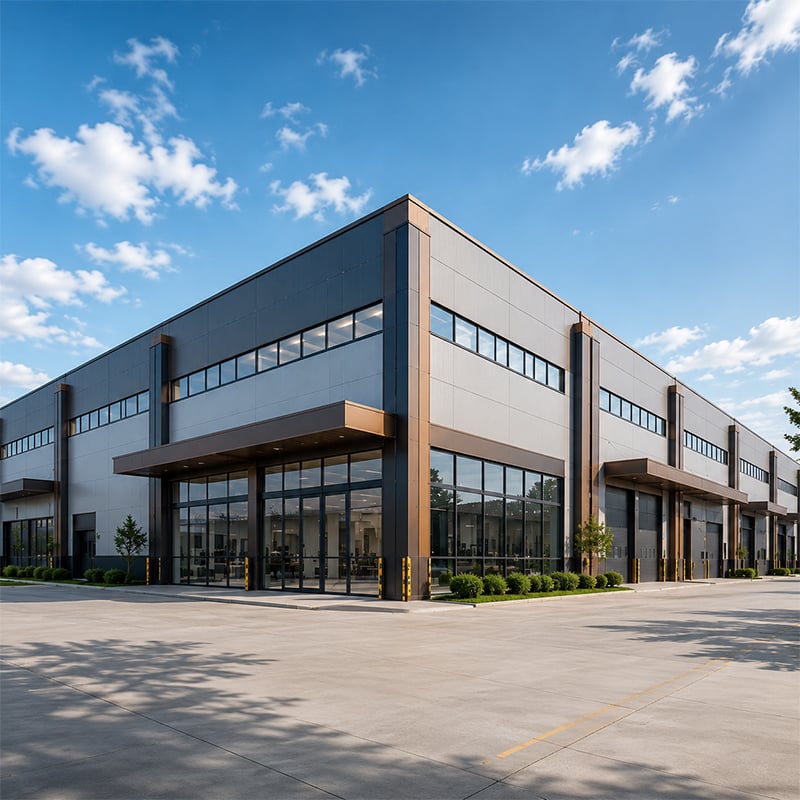
Стандартні промислові майстерні — це передпроектовані виробничі споруди зі сталевим каркасом, призначені для забезпечення безперервних виробничих процесів, інтеграції обладнання та гнучкого планування розташування. У більшості проектів сталевих конструкцій, які я переглядав, покупці використовують цей термін для опису одноповерхових будівель з порталним каркасом, які мають чисті прольоти від 12 м до 36 м, висоту карнизів до 18 м та конструктивні системи, здатні витримувати навантаження від підйомно-транспортного обладнання. Термін «стандартні» не означає «готові до встановлення» — кожна стандартна промислова майстерня проектується окремо з урахуванням конкретних умов вітрового, снігового та сейсмічного навантаження на місці будівництва, а розміри конструктивної системи визначаються реальними експлуатаційними навантаженнями, а не загальними каталожними параметрами. Розуміння цієї відмінності є першим кроком до правильного визначення вимог до будівлі, яка буде функціонувати відповідно до заданих характеристик протягом усього строку її проектного терміну.
Ключові характеристики продукту
Стандартні промислові цехи цієї категорії збудовані на каркасах із високоміцної конструкційної сталі Q355B із повною болтовою системою з’єднань, що усуває всі види зварювання на місці та пов’язані з ним ризики щодо контролю якості. Кожен конструкційний каркас проектується з урахуванням навантажень від вітру й снігу з періодом повторюваності 50 років для конкретного місця реалізації проєкту, а потім перевіряється методом скінченних елементів до затвердження робочих креслень.
-
Діапазон вільних прольотів: від 12 м до 36 м — ширина одного вільного прольоту; доступні багатопрольотні конфігурації для більш широких планів поверхонь, де потрібні колонні зони виробництва.
-
Висота карнизу: До 18 м — висота карнизу, що забезпечує розміщення стандартного обладнання та застосування важких підйомно-транспортних кранів із вантажопідйомністю до 50 тонн.
-
Марка конструкційної сталі: Високоміцна сталь Q355B використовується по всьому первинному каркасу, що відповідає вимогам стандартів GB50017 та EN 1090 (клас виконання виробництва EXC2/EXC3).
-
Захист від корозії: Елементи конструкції з гарячого цинкування, доступні з щільністю покриття ≥600 г/м² — понад мінімальні вимоги ISO 1461 — для жорстких промислових умов. Покрівельна та фасадна система з оцинкованої сталі забезпечує тривалий захист без необхідності повторного фарбування. Морське антикорозійне оброблення доступне як опційне оновлення для прибережних зон та місць із високою вологістю.
-
Сертифікація та відповідність вимогам: Будівлі цієї категорії проектуються та виготовляються відповідно до стандартів якості зварювання EN 1090 EXC2/EXC3 та ISO 3834-2, з маркуванням CE та сертифікатом ISO 9001, що надається разом із кожним замовленням.
-
Система з’єднань: Високоміцні болти класу міцності 10.9S з різьбою M20, що працюють на тертя, використовуються на всіх з’єднаннях основного каркасу, забезпечуючи стабільне попереднє навантаження й усуваючи варіативність, пов’язану зі зварюванням на місці в віддалених або розвиваються ринках.
Зазвичай застосовуються
Стандартні промислові майстерні обслуговують широкий спектр виробничих та переробних операцій. Найпоширеніші сфери застосування включають обробку на ЧПУ та металообробні підприємства, центри збірки й технічного обслуговування важкого обладнання, виробництво авіаційних та космічних компонентів, автомобільне виробництво та кузовні майстерні, а також промислові логістичні центри з вертикальними складськими системами зберігання. Конструкція безперервної портальної рами без внутрішніх колон дозволяє гнучко адаптувати план будівлі до змін у конфігурації виробничих ліній без будь-яких структурних обмежень — це практична перевага для виробників, які передбачають модернізацію обладнання або зміни планування приміщення протягом терміну експлуатації будівлі.
Сталеві конструкції на замовлення в цій категорії можна налаштувати для спеціалізованих технологічних операцій, у тому числі для багатофункціональних промислових будівель та об’єктів, що вимагають інтеграції спеціальних кранів або технологічно сумісних конструктивних рішень. Покупцям, які закуповують типові цехові будівлі, слід чітко відрізняти свої вимоги від легких конструкцій, наприклад, металевих автонавісів для продажу чи комерційних навісних систем — вони призначені для інших режимів навантаження й не мають такої глибини проектування, вимог до сертифікації чи стандартів конструктивної надійності, як промислові виробничі об’єкти, розроблені для безперервного виробництва.
Як обрати правильний типовий промисловий цех
З точки зору конструкції вибір правильного стандартного промислового цеху менше пов’язаний із порівнянням варіантів із каталогу й більше — із узгодженням конструктивної системи з реальними експлуатаційними вимогами виробничого процесу. Більшість покупців спочатку припускають, що стандартний прольот рамної конструкції підійде для їхнього виробничого цеху — доки не усвідомлюють, що вимоги до мостового крана повністю змінюють проектування колон, консолей та балок для крана. Наведений нижче алгоритм рішень відображає параметри, які насправді визначають вибір системи.
Крок 1: Визначте вимоги до чистого прольоту. Однопрольотний цех із шириною від 18 м до 30 м — це той діапазон, у якому портальна рамна система демонструє високу структурну й економічну ефективність. При ширині менше 15 м зазвичай конкурує за загальними витратами звичайна рама з гарячекатаних профілів; при ширині понад 36 м у одному прольоті кращу структурну ефективність, як правило, забезпечує багатопрольотна конфігурація з проміжними колонами. Якщо ваша виробнича розмітка вимагає безколонного простору шириною понад 36 м, визначте багатопрольотну портальну раму відразу на початковому етапі замість того, щоб розглядати її як модернізацію під час розробки проекту.
Крок 2: Визначте навантаження крана та висоту підйому. Що це означає, якщо ви проектуєте виробничу залу розміром 30 м × 80 м і ще не підтвердили вантажопідйомність крана? Досить багато — адже вантажопідйомність крана визначає розміри балки крана, вирівнювання рейок кранового шляху, глибину консолі та конструкцію опорної плити колони. У будівлях, де встановлюють крани вагою до 50 тонн, перерізи основного каркасу значно важчі, ніж у стандартному безкрановому портальному каркасі, і ця різниця не враховується в спрощеному порівнянні цінових пропозицій. Перш ніж запитувати ціни на конструкції, вкажіть клас крана, прольот та висоту гака.
Крок 3: Оцініть вимоги до захисту від корозії. Вибір між гарячим цинкуванням і системою фарбування для конструктивних елементів — це, в кінцевому підсумку, рішення, пов’язане з витратами та термінами: оцинкована стальна покрівля й каркас коштують дорожче на етапі придбання, але усувають необхідність повторного фарбування, яке стандартні фарбувальні системи вимагають кожні 5–10 років у прибережних, тропічних або промислових зонах із високою вологістю. Для будівлі з розрахунковим терміном експлуатації 50 років у зоні морського впливу різниця в життєвому циклі витрат між цими двома системами є значною, навіть якщо на початковому етапі порівняння цін вигідніше для фарбувальної системи.
Крок 4: Перевірте систему з’єднання та монтажу. Чи буде основна рама використовувати повні болтові моментні з’єднання чи зварні стикові з’єднання на місці — це часто залежить скоріше від кваліфікації робітників, що виконують монтаж, та доступності інспекції, ніж від чистої структурної ефективності — особливо коли монтажне місце розташоване в віддаленій локації або на ринку, що розвивається, де сертифікована зварювальна інспекція обмежена. Система повних болтових з’єднань переносить роботи, критичні для якості, із польових умов у контрольоване заводське середовище, що є значним зниженням ризиків для закордонних покупців, які координують монтаж із місцевими підрядниками, які можуть не мати досвіду роботи з передвиготовленими сталевими будівлями.
Чому кваліфікація постачальника має значення для типових промислових цехів
На ринку експорту сталевих конструкцій виробники варіюються від інженерних компаній, сертифікованих за стандартом ISO й мають власні команди з проектування конструкцій, до цехів з виготовлення конструкцій із мінімальними можливостями самостійного проектування. Покупці, які оцінюють пропозиції щодо типових промислових приміщень, часто стикаються з проблемою порівняння конструктивно придатних будівель із недостатньо визначеними альтернативами, запропонованими за нижчою ціною; без незалежного інженерного супроводу виявити різницю лише за документом пропозиції дуже важко. Вибір типу з’єднання основного каркасу, марки сталі, класу виконання виготовлення та специфікації покриття всі впливають на конструктивну ефективність, проте жоден із цих параметрів зазвичай не вказується окремим пунктом у базовому ціновому порівнянні.
Сигнали, що вказують на різницю у якості й які досвідчені покупці промислових будівель навчаються перевіряти, включають: власну здатність до структурного інженерного проектування, документоване підтвердження аналізу методом скінченних елементів, сертифікацію класу виконання виготовлення за визнаним структурним стандартом, записи щодо відстеження матеріалів та повноту експортної документації. Постачальник із спеціалізованим досвідом у сфері стандартних промислових майстерень, важких виробничих заводів та спеціалізованих переробних одиниць має зовсім іншу базу проектних посилань, ніж універсальний виготовлювач. Ця різниця проявляється в інженерних деталях креслень для виробництва, точності узгодження креслень фундаментів та повноті комплекту документації для монтажу, що надається на об’єкт.
Для покупців, які закуповують спеціальні сталеві конструкції без окремої інженерної підтримки, найефективнішим способом контролю ризиків є отримання чіткої структурної специфікації — зазначення марки сталі, основи розмірів перерізів, марки болтів для з’єднань та стандарту обробки поверхні — й вимога надати цю інформацію письмово до порівняння цін. Більшість покупців, які згодом виявляють недоліки якості у поставленій будівлі, можуть відстежити причину до технічного завдання на проектування, у якому ці параметри не були вказані, що надавало постачальникові можливість задовольняти цінові, а не експлуатаційні вимоги.
Стандартний промисловий цех Jinnuoda проектується відповідно до стандартів EN 1090 EXC2/EXC3 та ISO 3834-2, з використанням сталі Q355B по всій конструкції; усі структурні розрахунки виконуються індивідуально для конкретного місця будівництва й підтверджуються методом скінченних елементів до затвердження робочих креслень. Для покупців, які порівнюють постачальників за технічною кваліфікацією та надійністю експорту, ці сертифікати забезпечують незалежно перевірну базову основу якості структурного проектування.

 EN