Acélvázszerkezet-alkotóelemek: Beszerzési áttekintés
Az acélvázszerkezet-alkotóelemek az ipari épületek szerkezeti gerincét alkotják – a fő vázszerkezeti elemektől, amelyek a függőleges és oldalirányú terheléseket viselik, a tető- és falburkolati rendszereket tartó másodlagos vázszerkezeti elemekig. Ez a kategória három fő terméktípust foglal magában: szerkezeti H-alakú acélgerendákat a fő teherhordó vázszerkezetekhez, C/Z alakú acélpántokat a tető- és falösszeállítások másodlagos vázszerkezetéhez, valamint CNC-marású acélszerkezeti kapcsolóelemeket, köztük alaplemezeket, merevítőlemezeket és gyártott kapcsolóegységeket. Mindegyik összetevőtípus külön funkciót tölt be az épületszerkezetben, és a megfelelő specifikáció kiválasztása azt igényli, hogy megértsük, hogyan működnek együtt az összetevők – nem csupán az egyes tulajdonságaikat izoláltan.
A vásárlók gyakran a acélprofil minőségére vagy a kapcsolólemez vastagságára (gauge) figyelnek különálló mérőszámokként. Szerkezeti szempontból azonban fontosabb, hogy az H-alakú tartó, a purlin és a csatlakozási részlet hogyan lett tervezve egy integrált rendszerként – egy szelvény teherbírásának, furatmintázatának vagy csavarjellemzőknek a nem megfelelő összeillés olyan problémákat okozhat, amelyek csak akkor válnak láthatóvá, amikor a épület terhelés alatt áll, vagy amikor a szerelőcsapat a helyszínen van. Minden acélépítési projekt egyedi: a fesztáv, a magasság, a ható terhelések, a helyszín kitétsége és a helyi szerkezeti szabályozási követelmények együttesen úgy határozzák meg minden alkatrész megrendelését, mint egy projekt-specifikus mérnöki feladatot, nem pedig egy egyszerű katalógusbeli kiválasztást.
Fő termékjellemzők
-
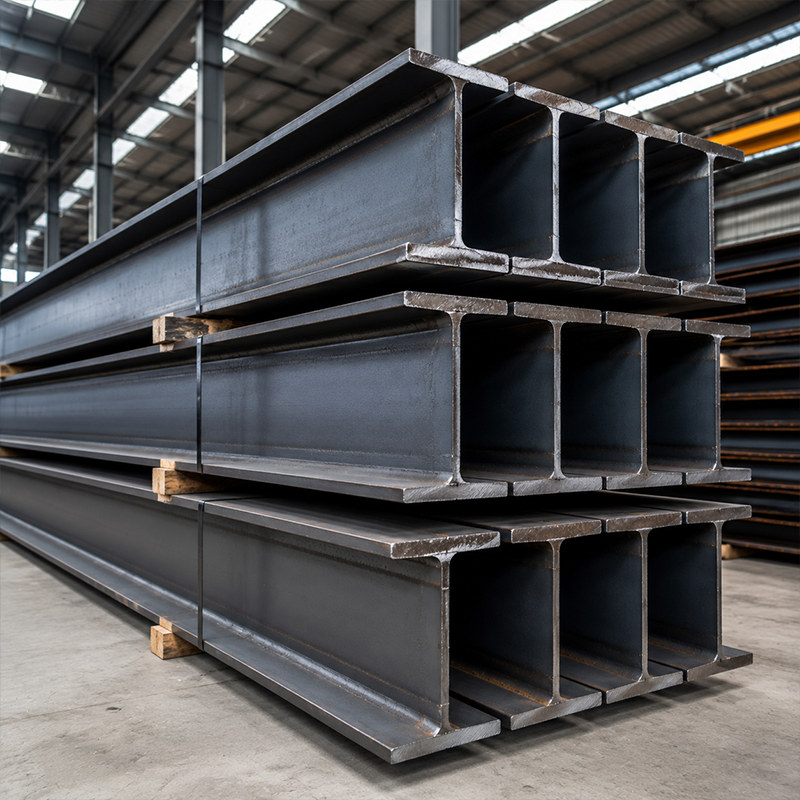
Szerkezeti acél H-alakú tartók: Meleggördelt és alulíves hegesztett (SAW) kivitelben is elérhető Q355B és egyenértékű szerkezeti acélminőségekből. A H-keresztmetszet a anyagot a gerendapofákba koncentrálja, így hatékonyan hasznosítja a metszet mélységét és a pofaszélességet a függőleges terhelés átvitelére. Szabványos hosszakban vagy projekt-specifikus vágott hosszakban szállítható, opcionális felületelőkészítési szolgáltatásokkal. A meleggördelt szelvények egységes mechanikai tulajdonságokat biztosítanak a szerkezeti elem teljes hossza mentén; a hegesztett szelvények lehetővé teszik, hogy a mélység és a pofa-geometria pontosabban illeszkedjen egy adott szerkezeti elem terheléseloszlásához.
-
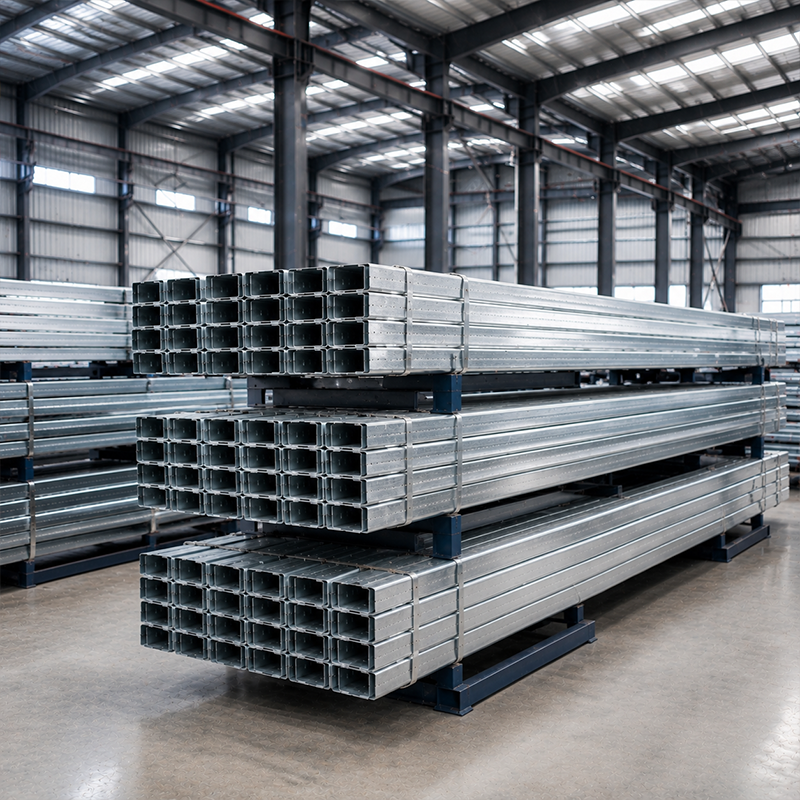
Cinkbevonatos acél C/Z gerendapofák: Hideg alakítással készült másodlagos szerkezeti elemek ipari épületek tető- és falrendszereihez. A C-profilok gyakorlatias, egyszerű tartóként szolgálnak meghatározott fesztávokra; a Z-profilok támogatási pontoknál átfedhetők, ha a jóváhagyott tervezés szerkezeti folytonosságot követel meg. A profil méreteit, az acél minőségét, a bevonat tömegét, a furatmintákat és az elemek hosszát minden esetben ellenőrizni kell a jóváhagyott szerkezeti rajzok, a helyszíni terhelési előírások és a telepítendő tető- illetve falburkolati rendszer alapján. Ha a projektben olyan burkolati lemezeket használnak, amelyeknek meg van adva a maximális fesztávja, akkor a gerendák közötti távolságot (középponttól középpontig) ellenőrizni kell a gerendák tervezési teherbírása alapján az érvényes terhelések mellett – a helyszínen észlelt kompatibilitási hiány esetén vagy újra kell állítani a gerendák távolságát, vagy módosítani kell a lemezspecifikációt, egyik megoldás sem egyszerű a szerelés folyamata közben.
-
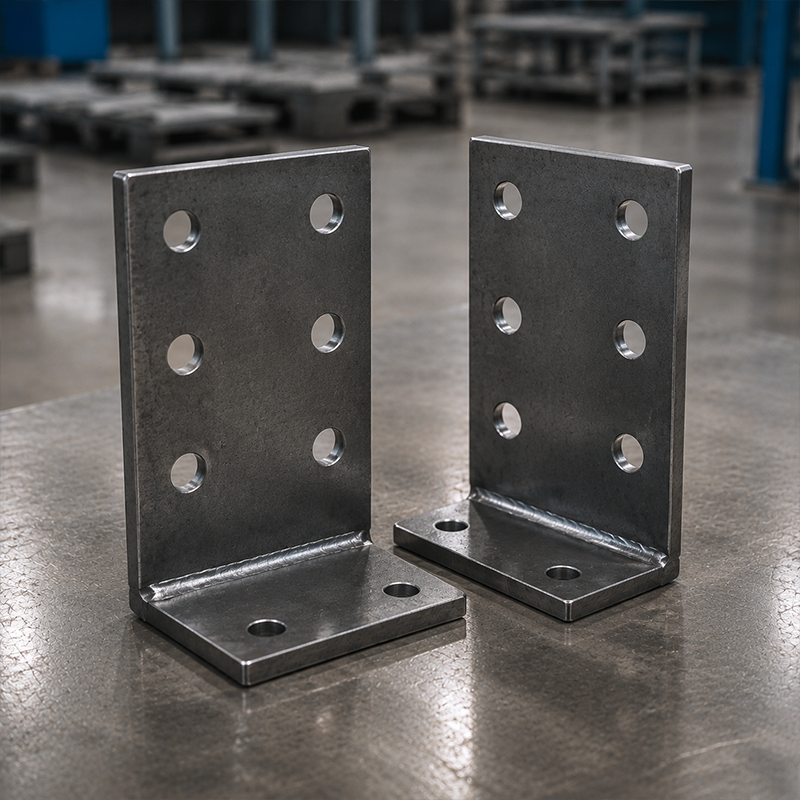
CNC-vágású acélszerkezeti kapcsolóelemek: Alaplemezek, merevítő lemezek, L-alakú és U-alakú kapcsolóelemek, valamint projekt-specifikus hegesztett szerelvények. A gyártás CNC lézeres vágással vagy nagyfelbontású plazmavágással történik; a gyártott szerelvényekhez alulvízi ívhegesztés is elérhető. A furatminták, merevítők helye, az acélminőség, a lemezvastagság és a bevonat specifikációja megerősített kapcsolati tervek és anyagjegyzékek alapján érvényesítendő megrendelés előtt. A kapcsolati szerelési módszer – csavart nyomatéki kapcsolatok vagy helyszíni hegesztett illesztések – gyakran inkább a rendelkezésre álló helyszíni hegesztési tanúsításoktól és ellenőrzési hozzáféréstől függ, mint a szerkezeti preferenciától, különösen akkor, ha a szerelési hely távoli, vagy olyan régióban található, ahol nem állnak rendelkezésre szakképzett hegesztési ellenőrök.
Közös alkalmazások
A acélvázszerkezeteket széles körben használják ipari és kereskedelmi építési projektekben. Ipari műhelyekben és gyárakban az H-alakú acélgerendák alkotják a fő kapu-keret oszlopait és gerendáit; a C/Z alakú gerendák a tető- és falburkolatot tartják; a szerkezeti csatlakozók pedig az oszlopok, gerendaösszekötések és alapozási rögzítőrendszerek közötti kapcsolatot biztosítják. Akkumulátorgyárak építése és hasonló precíziós gyártólétesítmények esetében különösen fontos a méretbeli pontosság és a csatlakozási részletek egységes kivitelezése – az oszlopalap-lemezek helyzetének vagy a gerendák igazításának eltérései befolyásolják a berendezések telepítésének tűréshatárait és az üzemelő sorok elrendezésének összehangolását.
A raktár- és disztribúciós központok tervezésénél az H-alakú acélgerendák magassága és a tetőgerendák távolsága a tetőre ható terheléstől, a szél általi felfelé ható erőtől, a hóterheléstől (ha alkalmazható) és bármely függesztett berendezéstől – például szállítószalagoktól vagy felüljárós daruktól – függ. Darus épületeknél a darugerec és a futópálya-rendszer további követelményeket támaszt a csatlakozások tervezésével kapcsolatban – a darugerec csatlakozásainál alkalmazandó nagy szilárdságú csavarok megfelelő befeszítési nyomatékát a szerkezeti tervezés alapján kell megerősíteni, mivel a rezgésnek kitett környezetben a nem megfelelően befeszített csavaros kapcsolatok dokumentált építési kockázatot jelentenek, amelyet a szerelés befejezése után nehéz észrevenni vagy kijavítani.
A fém építőanyagok beszerzése során többépületes ipari parkok fejlesztése esetén a szállítási fázisokon átívelő műszaki leírások egységessége ugyanolyan fontos, mint az egységár. A lyukminták, lemezvastagságok vagy bevonatműszaki leírások eltérései a tételenkénti szállítások között bonyolulttá tehetik a szerelési sorrend tervezését és a nagy léptékű ellenőrzést. Az agrár-, logisztikai és könnyű kereskedelmi építmények 12–24 méteres támasztási távolsága általában megfelel a szabványos C/Z gerendaszelvényeknek és meleghengerelt H-alakú oszlopoknak, míg a 30 méternél hosszabb támasztási távolságú ipari építmények általában hegesztett vagy csökkenő keresztmetszetű fő vázszerkezetet igényelnek, ahol a szelvény geometriája a vázszerkezet teljes hosszára optimalizált.
Hogyan válasszunk megfelelő acélvázszerkezeti elemeket
A megfelelő acélvázszerkezeti elemek kiválasztása nem egyetlen univerzális műszaki leírás alapján történik, hanem projektspecifikus feltételek alapján hozott feltételes döntések sorozata. Az alábbi kritériumok segítenek meghatározni minden egyes elemtípus megfelelő kiindulási pontját.
-
Fő vázszerkezet támasztási távolsága és terhelése: Kb. 20–25 méteres fesztávolságig a meleg hengerelt H-alakú keresztmetszetek gyakran elegendők oszlop- és gerendaelemekhez szabványos ipari terhelések mellett. Ezen a tartományon túl hegesztett vagy csökkenő magasságú I-alakú keresztmetszetű vázak általában jobb szerkezeti hatékonyságot nyújtanak. Az 18 méteres fesztávolsághoz megfelelő keresztmetszet-magasság és flanszszélesség nem arányosan nő 36 méterre – minden fesztávolsághoz külön szerkezeti számítás szükséges, nem pedig a kisebb keresztmetszet egyszerű megszorzása.
-
Tető- és falburkolat terhelése és fesztávolsága: A gerendák keresztmetszetének kiválasztását a burkolólemez súlya, a szélfelhúzódás, a hóterhelés és a gerendák közötti fesztávolság (a főváz támasztópontjai között) határozza meg. Ha a projekt tető- és falburkolatként szendvicspanel-rendszert használ, ellenőrizze a panelgyártó által megadott maximális fesztávolsági követelményt, és győződjön meg arról, hogy a kiválasztott gerenda keresztmetszetének teherbírása kompatibilis vele, mielőtt véglegesíti a középpontok közötti távolságot.
-
Helyszíni csatlakozási összeszerelési módszer: A nagy szilárdságú szerkezeti csavarokkal kialakított csavart kapcsolatok gyorsabb felállítást tesznek lehetővé, amikor a helyi munkaerő nem rendelkezik szerkezeti hegesztési tanúsítvánnyal. A helyszínen hegesztett kapcsolatok elérhetik a szükséges nyomaték teherbírást, de ehhez képzett hegesztőkre, ellenőrzési hozzáférésre és sok piacban harmadik fél általi tanúsítási dokumentumokra van szükség. A kapcsolattípust meg kell határozni a csatlakozó lemezek és az H-szelvények végének részletes kivitelezése előtt – a típus megváltoztatása a kivitelezés után nem minősül apró módosításnak.
-
Felületkezelés és környezet: Szokásos a megadott szárazfóliavastagságra előírt alapozóréteg alkalmazása szokásos, száraz ipari környezetekben. Ha a projekt tengerparti, nagy páratartalmú vagy kémiai hatásoknak kitett környezetben valósul meg – például akkumulátorgyárban vagy vegyipari feldolgozó létesítményben –, akkor a korrózióvédelmi előírás lényegesen módosul. A meleg–merítéses cinkbevonat gyakori választás a gerendákhoz és másodlagos szerkezeti elemekhez nagy páratartalmú vagy trópusi piacokon; a festett H–acélprofil rendszerek esetében egyértelműen elő kell írni a bevonattípust, a szárazfóliavastagságot és az alkalmazási szabványt a hosszú távú teljesítmény biztosításához.
-
Dokumentáció és tanúsítási követelmények: Az anyagtanúsítványok, a gyári vizsgálati jelentések, az hegesztési eljárásdokumentációk és a méretellenőrzési jelentések szabványosak a szerkezeti alkatrészek szállításánál. Olyan projekteknél, amelyek helyi engedélyezési eljárást igényelnek, ellenőrizze, hogy a szerkezeti számítási csomag és a kapcsolatok tervei a tervezési fázis lezárása előtt megfelelnek-e a helyi hatóság által elfogadott formátumnak. Ha egy dokumentációs formátum-követelményt csak az engedélykérelem benyújtásának szakaszában derítenek fel, az elkerülhető késéseket okoz a projekt időtervén belül.
Miért fontos az alkatrészspecifikáció az ipari beszerzésnél
Amikor acélvázszerkezet-alkatrészeket szereznek be építési rendszer részeként, az alkatrészszinten meghozott beszerzési döntések következményei a teljes építési ütemtervet és az épület üzemeltetési élettartamát is érintik. Ha a szerelőcsapat a helyszínen kinyitja a konténert, és akkor derül ki, hogy hiányzik egy kapcsolólemez vagy helytelen minőségű csavar van benne, az kritikus útvonalbeli késést eredményez – távoli vagy tengerentúli helyszínek esetén egyetlen, gyártott kapcsolóelem levegőn történő beszerzése többe kerülhet, mint az eredeti alkatrész. A darablista, a furatminták és az anyagtanúsítványok ellenőrzése az elfogadott rajzok alapján a szállítás előtt minimális költséggel kizárja ezt a kockázatot.
Az ázsiai, afrikai és európai vásárlók számára, akik kínai gyártóktól szerelési acélalkatrészeket rendelnek, a megadott műszaki leírás és a ténylegesen leszállított alkatrész közötti eltérés az egyik leggyakoribb okja a szállítást követő vitáknak. A kapcsolatok tervezésének, az alkatrészek gyártási szabványának és a helyszíni összeszerelési módszernek az egyeztetése a megrendelés megerősítése előtt a legtöbb ilyen hiányosságot kiküszöböli, mielőtt azok helyszíni problémákká válnának.
A JND saját szerkezeti mérnöki szakértelme lehetővé teszi, hogy a szokásos projekttípusok esetében az alkatrészek specifikációi – ideértve a keresztmetszet-geometriát, a furatmintákat és a csatlakozási részleteket – egy összehangolt tervezési csomag részeként készüljenek el, nem pedig szétszórt katalógusforrásokból gyűjtött adatokból. Olyan projekteknél, ahol a szerkezeti hatékonyság beszerzési cél, a csökkenő magasságú I-alakú keresztmetszetű főváz képessége lehetővé teszi, hogy a keresztmetszet-geometria pontosan illeszkedjen a tényleges teherábrahoz, így kevesebb acélra van szükség ugyanolyan támaszköz esetén, mint az egyenletes, meleg hengerelt szelvényeknél. Az, hogy ezek a képességek közvetlenül alkalmazhatók-e, a projekt paramétereitől és a beszerzési körétől függ – a követelmény megerősítése a megkeresés előtt elkerüli a specifikációs eltéréseket, amelyek lelassítják mind a közbeszerzési ajánlatkérési, mind a tervezési szakaszt.

 EN