Mi az ipari műhelyek szabványos típusa?
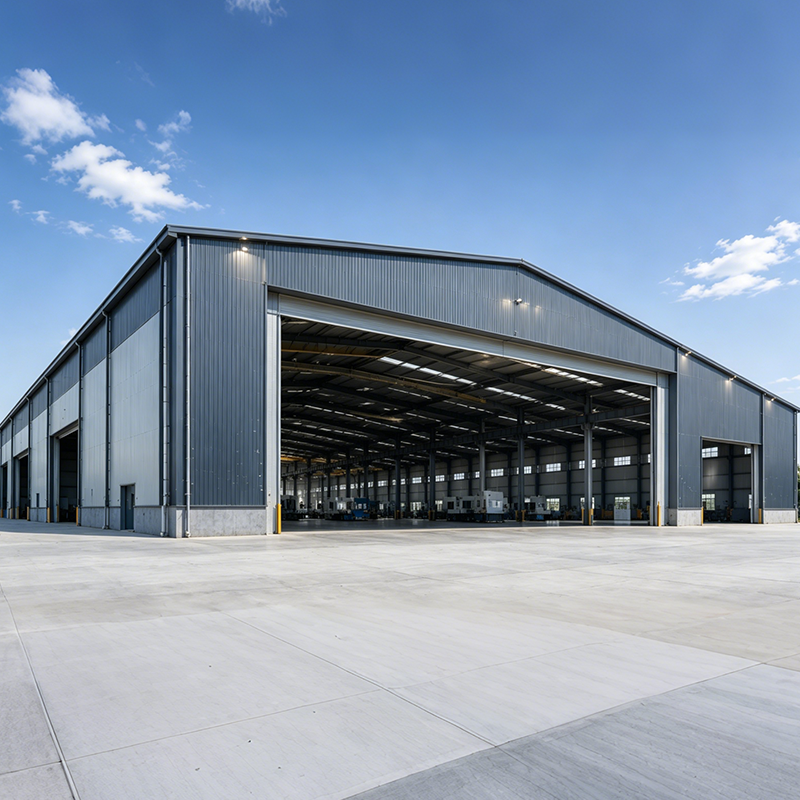
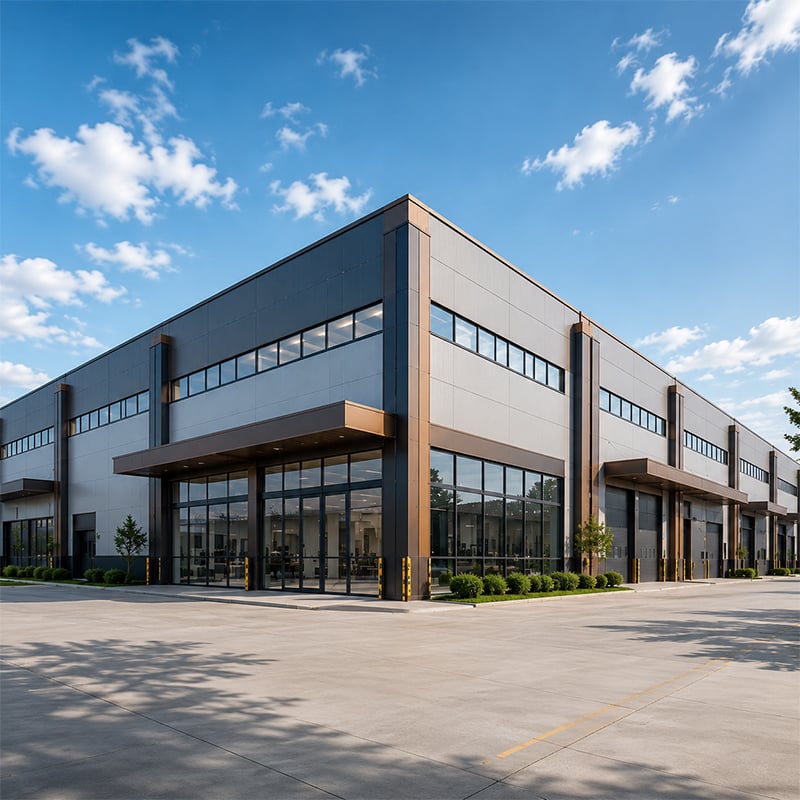
A szokásos ipari műhelyek előre tervezett, acélvázas gyártóépületek, amelyek folyamatos termelési műveletek támogatására, berendezések integrálására és rugalmas elrendezési tervezésre készültek. A legtöbb általam átnézett acélvázas projektben a vásárlók ezt a kifejezést egyemeletes, kapuformájú vázszerkezetű épületekre használják, amelyek 12–36 méteres tiszta fesztávolsággal, legfeljebb 18 méteres gerincmagassággal és födémfutó daruk teherbírását biztosító szerkezeti rendszerrel rendelkeznek. A „szokásos” jelző nem azt jelenti, hogy készletből beszerezhető – minden szokásos ipari műhelyt a projekt helyszínének konkrét szél-, hó- és földrengés-terhelési feltételei alapján terveznek, és a szerkezeti rendszert az általános katalógusadatok helyett a tényleges üzemeltetési terhelések alapján méretezik. Ennek a különbségnek a megértése az első lépés ahhoz, hogy olyan épületet adjunk meg, amely a tervezési élettartama során a szándékolt módon fog működni.
Fő termékjellemzők
Az e kategóriába tartozó szabványos ipari műhelyeket Q355B nagy szilárdságú szerkezeti acélvázra építik, teljes csavarkapcsolat-rendszerrel, így kizárják az összes helyszíni hegesztést és a kapcsolódó ellenőrzési és minőségi kockázatot. Minden szerkezeti vázat a konkrét projekt helyszínére vonatkozóan tervezték a 50 éves visszatérési időszakra vonatkozó szél- és hóterhek figyelembevételével, majd végleges gyártási rajzok kiadása előtt végeselemes analízissel ellenőrizték.
-
Tiszta fesztáv-tartomány: 12–36 m egytámaszú tiszta fesztáv, többpályás elrendezések is elérhetők szélesebb alaprajzokhoz, amelyek oszlopfmentes gyártási zónákat igényelnek.
-
Gerincmagasság: Legfeljebb 18 m gerincmagasság, amely lehetővé teszi a szokásos gépek telepítését egészen a nehéz daruk alkalmazásáig, amelyek akár 50 tonna teherbírását is támogatják.
-
Szerkezeti acél minősége: Q355B nagy szilárdságú acél az elsődleges vázelemekben, megfelelve a GB50017 és az EN 1090 EXC2/EXC3 gyártási végrehajtási osztály követelményeinek.
-
Korrozióvédelem: Melegmázas szerkezeti elemek, amelyeknek a mázolási sűrűsége legalább 600 g/m², azaz meghaladja az ISO 1461 szabvány minimális követelményeit – különösen erős ipari környezetekhez. A műanyagbevonatos acél tető- és homlokzati rendszer hosszú távú védelmet nyújt újrafestés nélkül. Tengeri minőségű korrózióvédelem választható felár ellenében tengerparti és nagy páratartalmú helyszínekhez.
-
Tanúsítványok és megfelelőség: Ebben a kategóriába tartozó épületek az EN 1090 EXC2/EXC3 és az ISO 3834-2 hegesztési minőségi szabványoknak megfelelően tervezettek és gyártottak, és minden rendeléshez CE-jelölés és ISO 9001 tanúsítás is elérhető.
-
Kapcsolatrendszer: M20, 10,9S osztályú, súrlódási rögzítésű, nagy szilárdságú csavarok az összes elsődleges vázszerkezeti csatlakozásnál, amelyek konzisztens előfeszítést biztosítanak, és kiküszöbölik a távoli vagy fejlődő piacokon végzett helyszíni hegesztésből fakadó változékonyságot.
Közös alkalmazások
A szokásos ipari műhelyek széles körű gyártási és feldolgozási műveletekhez nyújtanak helyet. A leggyakoribb alkalmazási területek közé tartozik a CNC megmunkálás és a fémmegmunkáló üzemek, a nehézberendezések összeszerelésének és karbantartásának létesítményei, a repülőgép- és űrkutatási alkatrészek gyártása, az autóipari gyártás és a karosszériagyártás, valamint az ipari logisztikai központok, amelyek függőleges raktár-tároló rendszerekkel rendelkeznek. A szabadterű kapuszerkezet kialakítása elkerüli a belső oszlopokat, így a épület elrendezése rugalmasan alkalmazkodhat a változó gyártósori konfigurációkhoz szerkezeti korlátozások nélkül – ez egy gyakorlati előny a gyártóüzemek számára, akik a berendezések frissítését vagy az alaprajz módosítását várják az épület üzemeltetési ideje alatt.
Ebben a kategóriában elérhető egyedi acél szerkezetek konfigurálhatók speciális folyamatműveletekhez, például vegyes felhasználású ipari épületek és olyan létesítmények számára, amelyek különleges daru-integrációt vagy folyamatkompatibilis szerkezeti elrendezést igényelnek. A vásárlóknak, akik szabványos műhelyépületeket keresnek, egyértelműen meg kell különböztetniük az igényeiket a könnyűszerkezetes építményektől, például az eladásra kínált fémtetős autóbeállóktól vagy kereskedelmi árnyékoló rendszerektől – ezek eltérő terhelési tartományokra épülnek, és nem rendelkeznek az ipari gyártóüzemekre jellemző tervezési mélységgel, tanúsítási követelményekkel vagy szerkezeti teljesítmény-szabványokkal, amelyek folyamatos termelésre vannak optimalizálva.
Hogyan válasszuk ki a megfelelő szabványos ipari műhelyt
Szerkezeti szempontból a megfelelő szabványos ipari műhely kiválasztása kevésbé a katalógusban található lehetőségek összehasonlításáról, és inkább arról szól, hogy a szerkezeti rendszert az adott gyártási folyamat tényleges működési igényeihez igazítsuk. A legtöbb vevő kezdetben úgy gondolja, hogy egy szabványos kapu-szerkezetű tartószerkezet megfelel a gyártócsarnokának – amíg rá nem jön, hogy a födémfutó daru igénye minden változást hoz a oszlopok, a gerenda-kiállók és a darugerepek tervezésében. Az alábbi döntési útvonal a rendszer kiválasztását ténylegesen meghatározó paramétereket tükrözi.
1. lépés: Határozza meg a szabad támfeszültségi igényét. Egyetlen szakaszos műhely, amelynek szélessége 18–30 méter között van, az a terület, ahol a kapuszerkezetes rendszer különösen hatékony szerkezeti és költségvetési szempontból. 15 méternél keskenyebb esetén egy hagyományos, meleggömbölyített szelvényből készült váz gyakran versenyképes az összköltség tekintetében; 36 méternél szélesebb egyetlen szakasz esetén pedig általában jobb szerkezeti hatékonyságot nyújt egy többpályás elrendezés köztes oszlopokkal. Ha gyártási elrendezése olyan oszlopfmentes alapterületet igényel, amely meghaladja a 36 métert, akkor a kezdetektől fogva adjon meg egy többpályás kapuszerkezetet, ne pedig tervezési fejlesztés során kezelje azt frissítésként.
2. lépés: Határozza meg a daru terhelését és emelési magasságát. Mit jelent ez akkor, ha egy 30 m × 80 m-es gyártócsarnokot tervez, de még nem döntötte el a daru teherbírását? Elég sokat — mert a daru tonnázása meghatározza a darugerelek méretét, a futópálya-sín igazítását, a gerenda aláhajlásának mélységét és az oszlopalaplemez kialakítását. Azokban az épületekben, amelyek legfeljebb 50 tonnás darukat támogatnak, a főváz keresztmetszetei lényegesen nehezebbek, mint egy szokványos, daru nélküli kapuszerkezet esetében, és ez a különbség nem jelenik meg egy leegyszerűsített árajánlat-összehasonlításban. A szerkezeti árajánlat kérése előtt határozza meg a daru osztályát, a fesztávot és a horpadásmagasságot.
3. lépés: Értékelje a korrózióvédelmi igényét. A szerkezeti elemeknél a forró-merítéses cinkbevonat és a festékréteg-rendszer közötti választás végül egy költség-időzítési döntés: a cinkbevonatos acéllemez és a cinkbevonatos szerkezet kezdeti vásárlási ára magasabb, de kiküszöböli a szokásos festékrendszerek által 5–10 évenként szükséges újrafestési ciklusokat a partvidéki, trópusi vagy nagy páratartalmú ipari környezetekben. Egy 50 év tervezett élettartamú épület esetében tengerközeli környezetben a két rendszer életciklus-költsége közötti különbség jelentős, még akkor is, ha a kezdeti ár összehasonlítása a festékrendszert részesíti előnyben.
4. lépés: A kapcsolat és a felszerelési rendszer ellenőrzése. A fő váz teljes csavarkötéses nyomatéki kapcsolatainak vagy a helyszíni hegesztett illesztéseinek alkalmazása gyakran inkább az elérhető szerelési munkaerő képességétől és a minőségellenőrzési hozzáférés lehetőségétől függ, mint a tisztán szerkezeti hatékonyságtól – különösen akkor, ha a szerelési helyszín távoli területen vagy olyan fejlődő piacon található, ahol a tanúsított hegesztési ellenőrzés korlátozott. A teljes csavarkötéses rendszer a minőséget meghatározó munkát a helyszínről a szabályozott gyári környezetbe helyezi át, ami jelentős kockázatcsökkentést jelent a külföldi vásárlók számára, akik helyi kivitelezőkkel koordinálják a szerelést, akik nem rendelkeznek tapasztalattal az előre gyártott acélépületek építésében.
Miért fontos a beszállítók megfelelőségének ellenőrzése a szabványos ipari műhelyek esetében
Az acélvázszerkezetek exportpiacán a gyártók skálája ISO-minősített mérnöki vállalatoktól, amelyek saját szerkezettervező csapatokkal rendelkeznek, egészen olyan gyártóüzemekig terjed, amelyek minimális független tervezési képességgel rendelkeznek. A vásárlók, akik szabványos ipari műhelyekre kérnek árajánlatot, gyakran szembesülnek azzal a kihívással, hogy össze kell hasonlítaniuk a szerkezetileg megfelelő építményeket az alulspecifikált, de olcsóbb alternatívákhoz – és független mérnöki szakvélemény hiányában a különbség nehezen észrevehető egyetlen árajánlati dokumentumból. A fő vázszerkezet csatlakozási típusának, az acélminőségnek, a gyártási végrehajtási osztálynak és a bevonat specifikációjának mindegyike hatással van a szerkezeti teljesítményre, de ezek közül egyik paraméter sem szokott részletezve szerepelni egy alapvető ár-összehasonlító dokumentumban.
A minőségi megkülönböztetést jelező tényezők, amelyekre a tapasztalt ipari építési berendezéseket vásárlók megtanulnak figyelni, többek között a belső szerkezeti mérnöki képesség, a dokumentált végeselemes analízis-ellenőrzés, egy elismert szerkezeti szabvány szerinti gyártási végrehajtási osztályozási tanúsítás, az anyagok nyomon követhetőségére vonatkozó nyilvántartások, valamint az exportdokumentáció teljessége. Egy olyan szállító, amelynek szakosított tapasztalata van szabványos ipari műhelyek, nehézüzemű gyártóüzemek és speciális feldolgozó egységek területén, lényegesen eltérő tervezési referenciával rendelkezik, mint egy általános profilú gyártó. Ez az eltérés láthatóvá válik a gyártási rajzok mérnöki részletességében, az alapozási rajzok összehangolásának pontosságában, valamint a telephelyre szállított szerelési csomag teljességében.
Azok számára, akik egyedi acél szerkezeteket vásárolnak anélkül, hogy műszaki támogatás állna rendelkezésükre, a leghatékonyabb kockázatkezelési módszer egy egyértelmű szerkezeti specifikáció beszerzése – ideértve az acélminőséget, a keresztmetszet-méret alapját, a csatlakozó csavarok minőségét és a felületkezelés szabványát –, valamint ennek az információnak az írásos megkövetelése az árak összehasonlítása előtt. A legtöbb vevő, aki később minőségi hiányosságokat észlel a kézbesített épületben, a probléma okát olyan tervezési feladatleírásban találja, amelyben ezeket a paramétereket nem határozták meg pontosan, így a szállító szabad kezet kapott arra, hogy az árkeretet, nem pedig az üzemeltetési követelményeket teljesítse.
Jinnuoda szabványos ipari műhelyeinek tervezése az EN 1090 EXC2/EXC3 és az ISO 3834-2 szabványok szerint történik, a Q355B acél használatával az egész szerkezetben; minden szerkezeti számítás helyszínspecifikus, és a gyári rajzok kiadása előtt végeselemes analízissel ellenőrzik. A vásárlók, akik technikai minőségi kritériumok és exportbiztonság alapján hasonlítják össze a szállítókat, ezeket a tanúsításokat függetlenül ellenőrizhető alapként használhatják a szerkezeti mérnöki minőség értékeléséhez.

 EN