ما المقصود بالورش الصناعية القياسية؟
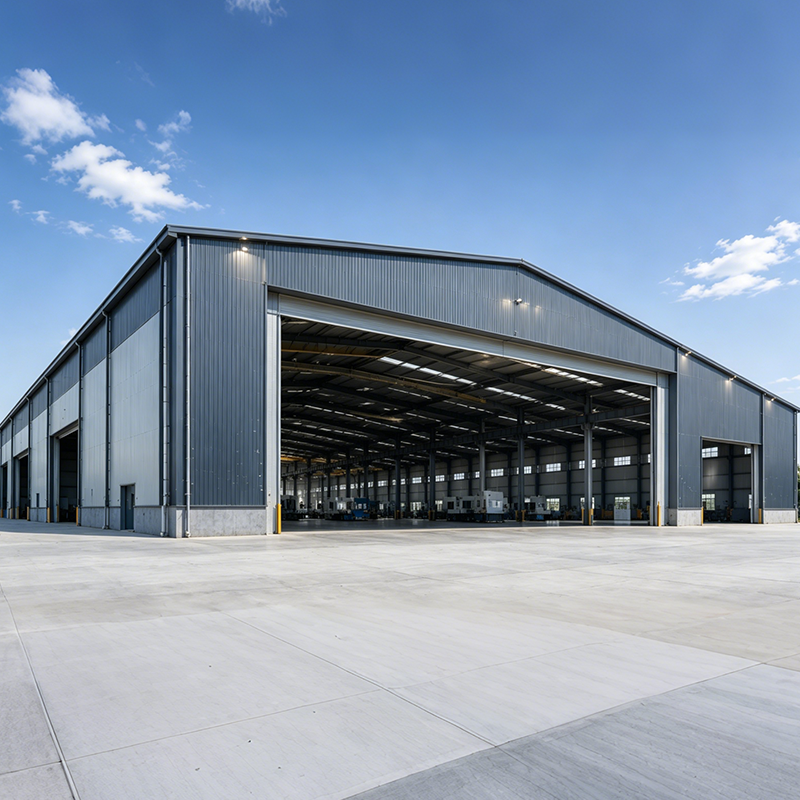
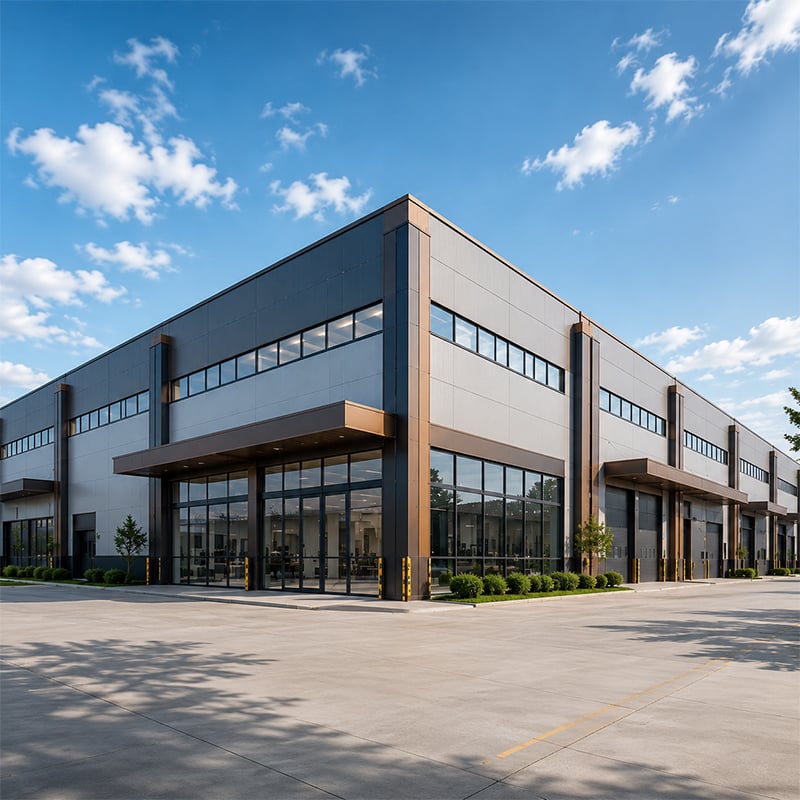
الورش الصناعية القياسية هي منشآت تصنيع مُصمَّمة مسبقًا بإطار فولاذي، وتهدف إلى دعم عمليات الإنتاج المستمر، ودمج المعدات، والتخطيط المرِن للتوزيع الداخلي. وفي معظم مشاريع الهياكل الفولاذية التي راجعتُها، يستخدم المشترون هذا المصطلح لوصف المباني أحادية الطابق ذات الإطار القوسي (Portal Frame)، والتي تتراوح أطوالها الخالية بين ١٢ مترًا و٣٦ مترًا، وارتفاع الجدران الجانبيَّة حتى ١٨ مترًا، وأنظمتها الإنشائية قادرة على تحمل أحمال الرافعات العلوية. ولا يعني مصطلح «قياسي» أن هذه المباني جاهزة للتركيب دون تخصيص — بل إن كل ورشة صناعية قياسية تُصمَّم هندسيًّا وفقًا لظروف الرياح والثلوج والزلازل الخاصة بموقع المشروع، كما تُحسب أبعاد نظامها الإنشائي استنادًا إلى الأحمال التشغيلية الفعلية، وليس وفق مواصفات عامة من كتالوج ما.
الخصائص الرئيسية للمنتج
تُبنى ورش العمل الصناعية القياسية في هذه الفئة على هياكل فولاذية ذات مقاومة عالية من نوع Q355B، مع أنظمة اتصال كاملة بالبراغي، ما يلغي تمامًا اللحام الميداني والمخاطر المرتبطة به من حيث الفحص وجودة التنفيذ. ويُصمَّم كل هيكل إنشائي وفق أحمال الرياح والثلوج الخاصة بفترة العودة الخمسينية لموقع المشروع المحدَّد، ثم يُحقَّق تصميمه باستخدام تحليل العناصر المحدودة قبل إصدار الرسومات التنفيذية.
-
نطاق الباعث الحر: عرض باعث حر واحد يتراوح بين ١٢ مترًا و٣٦ مترًا، مع إمكانية توظيف تكوينات متعددة الأجزاء لخطط الطوابق الأوسع التي تتطلب مناطق إنتاج خالية من الأعمدة.
-
ارتفاع السقف: ارتفاع الجهة الأمامية حتى ١٨ مترًا، ما يسمح بتثبيت الآلات القياسية وحتى تطبيقات الرافعات العلوية الثقيلة القادرة على رفع أوزان تصل إلى ٥٠ طنًا.
-
درجة الفولاذ الإنشائي: فولاذ عالي المقاومة من النوع Q355B في جميع عناصر الهيكل الأساسي، بما يتوافق مع متطلبات معياري GB50017 وEN 1090 لفئة تنفيذ التصنيع EXC2/EXC3.
-
حماية من التآكل: الأعضاء الإنشائية المغلفنة بالغمر الساخن متوفرة بسماكة تصل إلى ٦٠٠ غرام/متر مربع فأكثر — أي ما يفوق الحد الأدنى المطلوب وفق المعيار الدولي ISO 1461 — للاستخدام في البيئات الصناعية القاسية. ويوفّر نظام التسقيف والتجليد الفولاذي المغلفن حماية طويلة الأمد دون الحاجة إلى دورات إعادة طلاء. كما يُمكن توفير معالجة مضادة للتآكل من النوع البحري كخيار إضافي لمواقع السواحل ومناطق الرطوبة العالية.
-
الشهادات والامتثال: تم تصميم المباني ضمن هذه الفئة وتصنيعها وفق معايير الجودة الخاصة باللحام EN 1090 EXC2/EXC3 وISO 3834-2، مع توفر علامة CE وشهادة ISO 9001 مع كل طلب.
-
نظام الربط: مسامير عالية القوة من نوع M20 درجة 10.9S ذات قبضة احتكاكية في جميع وصلات الهيكل الأساسي، مما يوفّر تحميلًا أوليًّا ثابتًا ويقضي على التباين المرتبط باللحام الميداني في المواقع النائية أو الأسواق الناشئة.
التطبيقات الشائعة
تخدم ورش العمل الصناعية القياسية طائفة واسعة من عمليات التصنيع والمعالجة. وأكثر التطبيقات شيوعاً تشمل مصانع التشغيل الآلي باستخدام الحاسوب (CNC) ومعالجة المعادن، ومرافق تجميع المعدات الثقيلة وصيانتها، وإنتاج مكونات الطيران والفضاء، والتصنيع automotive وورش عمل هيكل المركبات، ومراكز اللوجستيات الصناعية المزودة بأنظمة تخزين رأسية في المستودعات. ويتميز التصميم الإنشائي للإطار البوابي ذي الفتحة الواضحة بعدم وجود أعمدة داخلية، ما يسمح بتكيّف تخطيط المبنى مع تغيّرات ترتيب خطوط الإنتاج دون قيود إنشائية — وهي ميزة عملية للمُصنِّعين الذين يتوقعون تحديث المعدات أو تعديل تخطيط الأرضية خلال عمر تشغيل المبنى.
يمكن تكوين هياكل الصلب المخصصة ضمن هذه الفئة لتشغيل عمليات صناعية متخصصة، بما في ذلك المباني الصناعية متعددة الاستخدامات والمنشآت التي تتطلب دمج رافعات محددة أو تخطيطات هيكلية متوافقة مع العمليات. ويجب على المشترين الذين يبحثون عن مباني ورش عمل قياسية أن يميزوا بوضوح بين متطلباتهم وبين الهياكل خفيفة التحميل مثل مظلات السيارات المعدنية المعروضة للبيع أو أنظمة المظلات التجارية — فهذه الأخيرة تخدم نطاقات تحميل مختلفة ولا تشترك في عمق التصميم أو متطلبات الشهادات أو معايير الأداء الهيكلي الخاصة بالمنشآت التصنيعية المصممة للاستخدام الإنتاجي المستمر.
كيف تختار ورشة العمل الصناعية القياسية المناسبة
من الناحية الإنشائية، يتعلَّق اختيار ورشة العمل الصناعية القياسية المناسبة بشكلٍ أقلّ بمقارنة الخيارات المُدرجة في الكتالوج، وبشكلٍ أكبر بملاءمة النظام الإنشائي مع المتطلبات التشغيلية الفعلية لعملية الإنتاج. ويُفترض معظم المشترين في البداية أنّ مدى الإطار البوابي القياسي سيناسب أرضية إنتاجهم — إلى أن يدركون أنّ شرط الرافعة العلوية يغيّر كل شيء فيما يتعلّق بتصميم الأعمدة والمقاطع المائلة (الهونش) والعوارض الداعمة للرافعة. ويعكس مسار اتخاذ القرار التالي المعاملات التي تؤثّر فعليًّا في اختيار النظام.
الخطوة ١: حدد متطلّبك لمدى الفتحة الواضحة. يظهر نظام الإطار البوابي كفاءة هيكلية واقتصادية قوية في ورشة عمل ذات بُعد واحد يتراوح عرضها بين ١٨ مترًا و٣٠ مترًا. أما إذا كان العرض أضيق من ١٥ مترًا، فإن الإطار التقليدي المصنوع من الأقسام المدرفلة ساخنًا غالبًا ما ينافس في التكلفة الإجمالية؛ أما إذا تجاوز العرض ٣٦ مترًا في بُعد واحد، فإن التكوين متعدد الأجزاء مع أعمدة وسيطة يوفّر عادةً كفاءة هيكلية أفضل. وإذا كانت تخطيطات إنتاجك تتطلب مساحة أرضية خالية من الأعمدة تتجاوز ٣٦ مترًا، فحدّد منذ البداية إطارًا بوابيًا متعدد الأجزاء بدلًا من اعتباره ترقية لاحقة أثناء مرحلة تطوير التصميم.
الخطوة الثانية: حدد حمل الرافعة وارتفاع الرفع المطلوب. إذن ما المقصود بهذا إذا كنت تُحدِّد قاعة إنتاج بقياس ٣٠ مترًا × ٨٠ مترًا ولم تُؤكِّد بعدًا سعة الرافعة الخاصة بك؟ هذا يعني الكثير — لأن حمولة الرافعة تُحدِّد أبعاد عارضة الرافعة، ومحاذاة سكة التشغيل، وعمق التوسعة المائلة (الهاونش)، وتصميم لوحة قاعدة العمود. وفي المباني التي تستوعب رافعات تصل سعتها إلى ٥٠ طنًّا، تكون مقاطع الإطار الرئيسي أثقلَ بكثيرٍ من إطار البوابة القياسي غير المُستخدَم للرافعات، ولا يظهر هذا الفرق في مقارنة اقتباس مبسَّطة. لذا، حدد فئة الرافعة، والفتحة، وارتفاع الخطاف قبل طلب الأسعار الإنشائية.
الخطوة الثالثة: قدِّر متطلباتك من حماية التآكل. يُعَدُّ الاختيار بين التغليف بالغمر الساخن بالزنك ونظام طلاء الطلاء قرارًا يتعلَّق بالتكلفة والجدول الزمني في نهاية المطاف: فأسقف الفولاذ المجلفن وهياكله تكلِّف أكثر عند الشراء، لكنها تلغي دورات إعادة الطلاء التي تتطلَّبها أنظمة الطلاء القياسية كل ٥ إلى ١٠ سنوات في البيئات الساحلية أو الاستوائية أو الصناعية عالية الرطوبة. أما بالنسبة لمبنى مصمَّم ليصمد ٥٠ عامًا في منطقة التعرُّض البحري، فإن الفرق في التكلفة الإجمالية على امتداد دورة الحياة بين النظامين كبيرٌ جدًّا، حتى لو كانت المقارنة الأولية للأسعار ترجِّح نظام الطلاء.
الخطوة ٤: التحقُّق من نظام الاتصال والتركيب. سواء كانت الإطارات الأساسية تستخدم وصلات لحظية بالمسامير الكاملة أو وصلات ملحومة في الموقع، فغالبًا ما يتعلّق هذا باختلاف مهارات العمال المتاحة في عمليات التركيب وسهولة إجراء الفحوصات أكثر من كونه متعلقًا بالكفاءة الإنشائية البحتة — لا سيما عندما يكون موقع التركيب في منطقة نائية أو في سوق ناشئة حيث تكون إمكانية إجراء فحوصات اللحام المعتمدة محدودة. وينقل نظام الوصلات بالمسامير الكاملة الجزء الحرج من العمل المتعلق بالجودة من الموقع إلى بيئة المصنع الخاضعة للرقابة، وهي خطوة تُقلّل المخاطر بشكلٍ ملموس للمشترين الخارجيين الذين ينسّقون عمليات التركيب مع مقاولين محليين قد لا يكون لديهم خبرة في المباني الفولاذية مسبقة التصنيع.
لماذا تكتسي أهلية المورِّد أهميةً بالغةً لمراكز العمل الصناعية القياسية
في سوق تصدير الهياكل الفولاذية، تتفاوت الشركات المصنِّعة بين شركات هندسية حاصلة على شهادة الآيزو ولديها فرق داخلية متخصصة في تصميم الهياكل، وبين ورش تصنيع تمتلك قدرة محدودة جدًّا على التصميم المستقل. وغالبًا ما يواجه المشترون، عند تقييم العروض السعرية للمصانع الصناعية القياسية، تحديًا يتمثَّل في مقارنة المباني التي تفي بالمتطلبات الإنشائية مع البدائل الأقل مواصفاتٍ والتي تُقدَّم بسعر أقل — وبغياب الدعم الهندسي المستقل، يصعب اكتشاف هذه الفروق من وثيقة العرض السعري وحدها. فنوع وصلات الإطار الرئيسي، ودرجة الفولاذ، وفئة تنفيذ التصنيع، ومواصفات الطلاء كلُّها عوامل تؤثر في الأداء الإنشائي، لكن لا يتم عادةً تفصيل أيٍّ من هذه المعايير في مقارنة أسعار أساسية.
إشارات التميُّز في الجودة التي يتعلَّم مشترو المباني الصناعية المتمرسون التحقُّق منها تشمل: القدرة الداخلية على هندسة الهياكل، والتحقق الموثَّق من تحليل العناصر المحدودة، وشهادة تصنيف تنفيذ التصنيع وفق معيار هندسي هيكلي معترفٍ به، وسجلات إمكانية تتبع المواد، واكتمال وثائق التصدير. ويختلف قاعدة التصميم المرجعية لمورِّدٍ يتمتَّع بخبرة متخصِّصة في ورش العمل الصناعية القياسية، والمصانع الإنتاجية الثقيلة، والوحدات الخاصة بالمعالجة اختلافًا كبيرًا عن قاعدة التصميم المرجعية لمصنِّع عام. ويظهر هذا الاختلاف جليًّا في تفاصيل الهندسة في الرسومات التنفيذية، ودقة تنسيق رسومات الأساسات، واكتمال حزمة التركيب المقدَّمة في موقع العمل.
للمشترين الذين يشترون هياكل فولاذية مخصصة دون دعم هندسي متخصص، فإن أكثر وسيلة فعّالة للتحكم في المخاطر هي الحصول على مواصفات هيكلية واضحة — تشمل درجة الفولاذ، وأساس أبعاد المقاطع، ودرجة براغي التوصيل، ومعيار المعالجة السطحية — والطلب كتابةً على المورِّد تضمين هذه المعلومات قبل مقارنة الأسعار. ويُرجع معظم المشترين الذين يكتشفون لاحقًا نقصًا في الجودة في المبنى المسلَّم السبب إلى وثيقة التصميم التي تركت هذه المعايير غير محددة، ما منح المورِّد هامشًا للوفاء بالسعر المطلوب بدلًا من المتطلبات التشغيلية.
نطاق ورش العمل الصناعية القياسي لشركة جينوودا مُصمَّم وفقًا للمعايير الأوروبية EN 1090 EXC2/EXC3 ومعيار ISO 3834-2، وباستخدام فولاذ Q355B في جميع أجزائه الهيكلية، مع إجراء جميع الحسابات الهيكلية خصيصًا لموقع المشروع والتحقق منها باستخدام تحليل العناصر المحدودة قبل إصدار الرسومات التنفيذية. وللمشترين الذين يقارنون المورِّدين من حيث المؤهلات الفنية وموثوقية التصدير، توفِّر هذه الشهادات أساسًا قابلاً للتحقق المستقل من جودة الهندسة الإنشائية.

 EN