 EN
Сталеві конструкції складу-майстерні: багатофункційний дизайн
2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

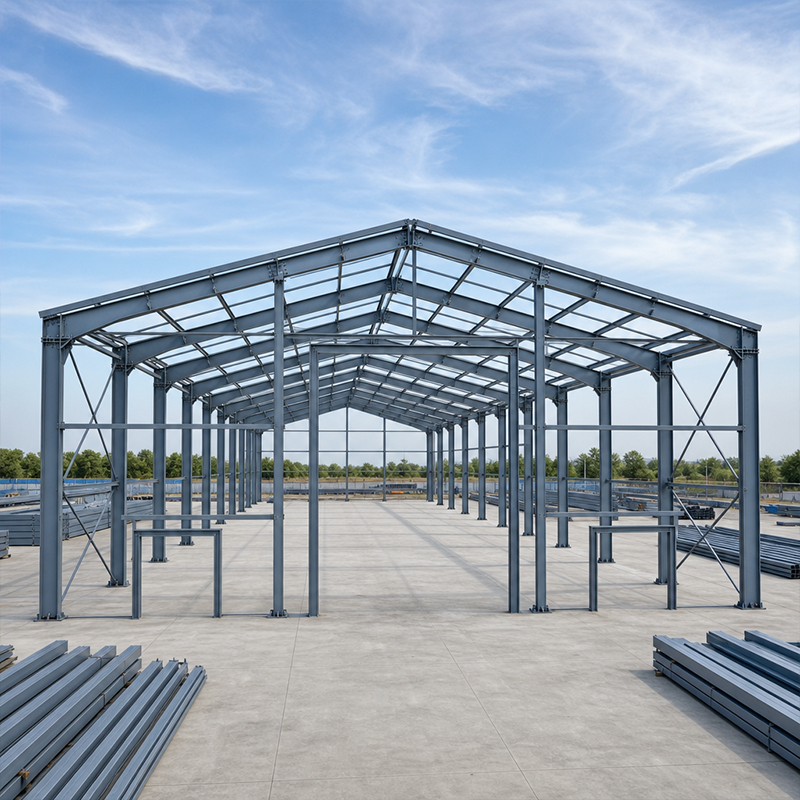
Каркасна металева конструкція сприймає навантаження будівлі через скелет із колон, ферм і розпорок замість цегляних стін. Вибір правильної марки сталі та відповідного способу з’єднання визначає поведінку будівлі під дією вітрових, снігових та динамічних навантажень від мостових кранів. У цьому посібнику описано матеріали та вузли, що застосовуються в сучасних промислових каркасах, щоб команди закупівель могли з впевненістю формулювати технічні вимоги.
Більшість промислових каркасів використовують конструкційну вуглецеву сталь, класифіковану за межею текучості. У холодних або сейсмічних регіонах металевий каркас зазвичай починається з марки Q355B — китайської марки, близької до S355, з межею текучості 355 МПа. Для об’єктів у районах низьких температур застосовують марку Q355D, яка зберігає ударну в’язкість при температурах до мінус двадцяти градусів Цельсія. Додаткова модифікація Q355B-Z35 забезпечує властивості в напрямку Z, що запобігають шаруватому розриву в місцях з’єднання товстих плит. Марка Q420B використовується для важких балок кранів, оскільки її підвищена міцність дозволяє зменшити масу перерізу. Вибір марки сталі на основі розрахункового навантаження забезпечує економію коштів і надійність конструкції.
Сталь у відкритих або вологих місцях потребує бар’єру від іржі. Оцинкування зануренням у розплав додає шар цинку, який «жертвує» собою, щоб захищати основний метал протягом десятиліть. Покриття зі скляних лусочок створює товсту плівку, що блокує вологу в зонах бризок та на внутрішніх поверхнях. Спеціалісти підбирають покриття з урахуванням середовища: логістичний комплекс на узбережжі потребує більшої захистної дії, ніж склад у посушливій зоні. Фарбовані системи потребують регулярного оновлення за графіком, тоді як оцинкована сталь продовжує працювати з мінімальним обслуговуванням. Правильне остаточне покриття забезпечує передбачувані витрати на технічне обслуговування. Спеціалісти також враховують вартість протягом усього життєвого циклу, а не лише початкову ціну, адже дешевше покриття може вимагати раннього оновлення. Документування специфікації покриття в замовленні робить постачальника відповідальним за вказану систему.
Існує два способи з’єднання сталевих елементів: болтове та зварювальне. Болтове з’єднання використовує високоміцні болти, які стискають плити, і навантаження сприймається за рахунок тертя. Зварювання об’єднує елементи за допомогою наплавленого металу; такий зварний шов може бути міцнішим у польових умовах, але вимагає сертифікованих зварників та контрольованих умов. Для металевої каркасної конструкції, що постачається через океани, перевагу має болтове з’єднання, оскільки кожне з’єднання надходить на будмайданчик уже нарізаним, просвердленим і промаркованим на заводі. Польове зварювання на віддаленому місці загрожує утворенням пор і потребує інспекції, що затримує графік робіт. Болтове з’єднання також дозволяє бригадам виправити неспівпадіння отворів без шліфування.
Більшість наперед спроектованих рам використовують високоміцні болти класу 10.9S із контрольованим моментом затягування. Робітники спочатку слабко підтягують з’єднання, а потім застосовують остаточне натягнення за допомогою каліброваного ключа або гайки з обривним стовбуром. Сила затискання, а не стрижень болта, сприймає зсувне навантаження, тому підготовка поверхонь має важливе значення. Чиста й суха контактна поверхня забезпечує стабільність коефіцієнта тертя протягом усього терміну експлуатації з’єднання. У проектній документації слід зберігати сертифікат виробника та журнал моментів затягування, щоб під час майбутньої перевірки можна було підтвердити відповідність збірки вимогам технічної специфікації. Непідтягнуті або фарбовані стикуючі поверхні знижують несучу здатність і підлягають відхиленню. Бригади на місці повинні захищати різьбу болтів під час транспортування та монтажу, щоб показання моменту затягування були точними під час остаточної операції.
Заводське виготовлення забезпечує стабільну якість у рамках стандартів ISO 9001 та ISO 3834. Різання за допомогою ЧПК-устаткування та роботизована зварка формують кожен елемент із точністю до міліметра перед його відправленням. Потім бригади на місці піднімають каркас і збирають його за допомогою болтів — це швидше, ніж зварювання на місці, і вимагає меншої кількості кваліфікованих фахівців. Металевий каркас, побудований таким чином, може досягти стану «погодостійкості» за тижні замість місяців. Також цей процес обмежує роботу на висоті, що зменшує ризики відповідно до правил безпеки праці типу OSHA. Чіткі креслення цеху вказують розташування кожного болта, тож нічого не залишається на здогадку.
Справжні будмайданчики ніколи не є ідеальними, тому система з’єднання має компенсувати невеликі похибки. Отвори під болти пробивають трохи більшого розміру, щоб бригади мали кілька міліметрів для вирівнювання ферм і колон. Підкладки під базові плити усувають незначні відмінності у рівні без необхідності різати сталь. Каркас, виконаний виключно зварюванням, має менший запас точності, тож одна-єдина неточна розмірність може повністю зупинити монтаж. Стандартні прольоти та повторювані елементи дозволяють збирати металевий каркас у ритмі, який забезпечує продуктивність бригади. Грамотне планування допусків перетворює жорсткий графік на реалістичний.
Покупці повинні уточнити кілька деталей до надсилання запитів на ціни. Вкажіть марку сталі, розрахункові навантаження та місцеві нормативні документи, наприклад IBC або MBMA, щоб постачальник правильно спроектував каркас. Запитайте сертифікат EN 1090 та CE-маркування для конструктивних елементів, призначених для експорту, а також посилання на стандарти ASTM або AISC там, де цього вимагає ринок. Підтвердіть клас болтів і систему покриття письмово. Заздалегідь запросіть креслення виготовлення та послідовність монтажу. Чітко сформульовані технічні вимоги запобігають коштовним несподіванкам, які виникають, коли металевий каркас зустрічає реальні умови будівельного майданчика.
Сталеві каркаси вимагають небагато, але кілька звичок продовжують термін їх експлуатації. Перевіряйте затягнутість болтів після першого року експлуатації та після будь-якої сильної бурі, оскільки осідання може послабити з’єднання. Зберігайте цілісність покриття; виправляйте подряпини до того, як почне поширюватися іржа. Очищайте шляхи для стоку, щоб вода ніколи не застоювалася біля основи. Переконайтеся, що облицювальні та огороджувальні панелі надійно закріплені, бо незакріплена панель хитається й втомлює кріплення. Перегляньте конструкцію після модернізації крана, оскільки важчі навантаження змінюють вимоги до з’єднань. Ці кроки забезпечують безпеку й тихість металевого каркасу протягом десятиліть.
Правильний вибір марки сталі та типу з’єднання перетворює креслення на будівлю, яка працює повноцінно протягом усього розрахункового терміну. Добре спроектована металева каркасна конструкція поєднує в собі економічність, швидкість монтажу та довговічність і надходить на будмайданчик уже готовою до збирання на болтах. Команди, які планують матеріали та з’єднання заздалегідь, уникують переділки, що витрачає й час, й бюджет.
Яка марка сталі підходить для каркасу в холодному регіоні?
Відповідь: Для об’єктів у регіонах із морозною зимою сталь Q355D зберігає ударну в’язкість при низьких температурах і запобігає крихкому руйнуванню. Сталь Q355B підходить для пом’якшених кліматичних умов, а Q355B-Z35 запобігає шаруватому розриву в місцях з’єднання товстих плит. Вибір марки сталі залежить від проектної температури й характеру навантаження, а не від жорсткого правила. Підтвердження марки на сертифікаті виробника запобігає підміні матеріалу під час виготовлення.
Чому експортні проекти надають перевагу болтовим з’єднанням?
Відповідь: Доставка каркасів, що виготовлені виключно зварюванням, загрожує пошкодженням у зонах з’єднань і вимагає сертифікованого зварювання на місці. Каркасна металева конструкція з болтовими з’єднаннями надходить із уже пробуреними та промаркованими отворами, тож місцеві бригади лише затягують болти відповідно до технічних вимог. Це усуває потребу в зварювальниках та їхніх інспекторах на місці. Такий метод також допускає невеликі помилки під час монтажу й прискорює підйом конструкції. Зменшення кількості спеціалізованих фахівців на будмайданчику знижує як витрати, так і ризики щодо термінів виконання.
Як правильно затягнути високоміцний болт?
Відповідь: Робітники щільно затягують кожне з’єднання вручну, а потім застосовують остаточне зусилля за допомогою каліброваного ключа або гайки з обривним стовбуром. Сила затискання, а не стовбур болта, сприймає поперечне навантаження через поверхню контакту. Поверхні мають залишатися чистими й сухими, щоб коефіцієнт тертя залишався стабільним. Зареєстрований журнал моментів затягування забезпечує підтримку подальших аудитів і підтверджує відповідність збірки стандарту. Повторне затягування послаблених болтів після осідання зберігає надійність з’єднання.
Коли слід перевіряти систему покриття?
Відповідь: Покриття потрібно перевіряти після першого року експлуатації та після будь-якої серйозної бурі, що призводить до проникнення води до основи. Ржавчина з’являється насамперед у місцях подряпин і по краях, тому їх слід відновлювати до поширення корозії. Запланований цикл повторного фарбування зберігає цілісність фарбованого шару. Оцинкована сталь потребує меншої уваги, але все ж варто проводити щорічний візуальний огляд. Раннє усунення дефектів захищає сталь і запобігає значним структурним витратам у майбутньому.
Які стандарти підтверджують якість експортних рам?
Відповідь: Експортні конструктивні елементи повинні мати класи виконання EN 1090 та маркування CE для європейського ринку. ISO 3834 регулює якість зварювання, а ISO 9001 стосується системи управління на підприємстві. У разі, коли це очікується у країні призначення, посилання на стандарти ASTM або AISC сприяють кращому розумінню для місцевих інженерів. Вимога надавати сертифікат виробника та звіт про інспекцію разом із кожною партією забезпечує чіткий документальний супровід. Ці документи дають покупцям змогу перевірити каркас до його відправлення з підприємства.

2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

2026/10/26
Спроектуйте сталеву конструкцію для холодильного приміщення з урахуванням теплоізоляції, контролю пари, теплових розривів, інтерфейсів систем охолодження та деталей, стійких до корозії.

2026/10/26
Сплануйте сталеву сільськогосподарську конструкцію, яка масштабується від сараю для техніки до складу та центру фермерської логістики, з практичними етапами проектування та закупівель.

2026/10/26
Сплануйте сталеву конструкцію для тваринництва з урахуванням добробуту тварин, стійкості до корозії, вимог пожежної безпеки та ефективних рішень на етапах проектування й поставки.

2026/10/26
Спроектуйте сталеву конструкцію для ангарів та допоміжних споруд з урахуванням навантажень, корозії, пожежної безпеки, стандарту EN 1090 та етапів поставки.

2026/10/26
Оберіть сталеву фермерську споруду для сільськогосподарського зберігання з практичними рекомендаціями щодо навантажень, корозії, відповідності нормам та планування доставки.
