 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

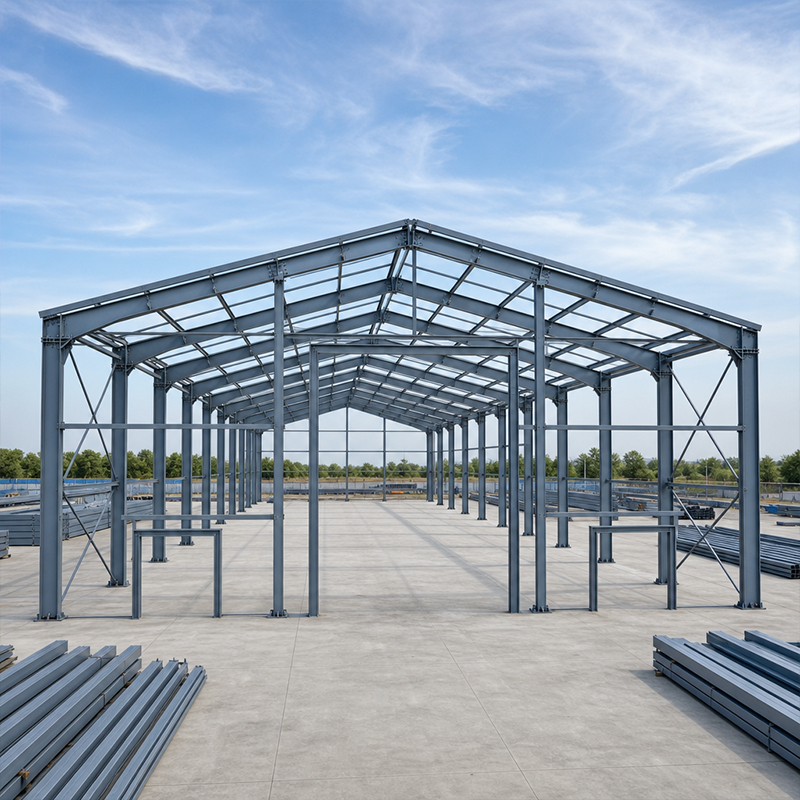
Metal çerçeve yapısı, yükleri tuğla duvarlar aracılığıyla değil, kolonlar, aşıklar ve braketslerden oluşan bir iskelet üzerinden taşır. Doğru çelik sınıfının ve doğru bağlantı yönteminin seçilmesi, binanın rüzgâr, kar ve hareketli vinç yükleri altında nasıl performans göstereceğini belirler. Bu kılavuz, modern endüstriyel çerçevelerde kullanılan malzemeleri ve eklem noktalarını açıklar; böylece satın alma ekipleri güvenle teknik şartname belirleyebilir.
Çoğu endüstriyel çerçeve, akma dayanımıyla sınıflandırılan yapısal karbon çeliğinden üretilir. Soğuk veya deprem bölgelerindeki bir metal çerçeve yapısı genellikle Q355B ile başlar; bu, S355’e yakın bir Çin sınıfıdır ve 355 MPa akma dayanımı sağlar. Düşük sıcaklık alanları için Q355D, eksi yirmi derece Celsius’a kadar tokluğu korur. Q355B-Z35, kalın plakaların birleştiği noktalarda tabakalı yırtılmaya karşı direnç sağlayan Z-yönü özelliklerini içerir. Q420B, daha yüksek dayanımı sayesinde kesit ağırlığını azalttığı için ağır vinç kirişleri için kullanılır. Yük durumuna göre sınıfın belirlenmesi, bütçeyi ve yapıyı korur.
Açık veya nemli alanlardaki çelik, paslanmaya karşı bir bariyere ihtiyaç duyar. Sıcak-daldırma galvanizleme, temel metali onlarca yıl boyunca korumak için kendini feda eden bir çinko katmanı oluşturur. Cam pulu kaplama, sıçrama bölgeleri ve iç yüzeylerde nemi engelleyen kalın bir film ekler. Tasarımcılar, kaplamayı ortama göre seçer: kıyıdaki bir lojistik deposu, kurak bir depoya kıyasla daha fazla koruma gerektirir. Boyalı sistemler, belirlenmiş periyotlarda yenilenme gerektirirken, galvanizli çelik az bakım ile sürekli performans gösterir. Doğru yüzey işlemi, bakım maliyetlerini öngörülebilir tutar. Tasarımcılar ayrıca yalnızca ilk fiyat değil, yaşam döngüsü maliyetini de değerlendirir; çünkü daha ucuz bir yüzey işlemi, daha erken yenileme gerektirebilir. Alım siparişinde kaplama spesifikasyonunun belirtilmesi, tedarikçiyi belirtilen sisteme karşı sorumlu kılar.
Çelik elemanları birleştirmenin iki yöntemi vardır: cıvata ile birleştirme ve kaynakla birleştirme. Cıvatalı bağlantı, yükü sürtünmeyle taşıyacak şekilde levhaları sıkıştıran yüksek mukavemetli cıvatalar kullanır. Kaynakla birleştirme, elemanları dökülen metal ile eriterek birleştirir; bu yöntem sahada daha güçlü olabilir ancak sertifikalı kaynakçılar ve kontrollü koşullar gerektirir. Okyanuslar boyunca sevk edilecek bir metal çerçeve yapısı için cıvatalı bağlantı tercih edilir çünkü her bağlantı noktası fabrikada kesilir, delinir ve etiketlenir. Uzak bir sahada yapılan kaynak işleri gözeneklilik riski taşır ve takvimi yavaşlatan bir inceleme gerektirir. Ayrıca cıvatalı bağlantı, ekip tarafından hizalanmamış bir deliğin gerekmedikçe zımparalanmadan düzeltilmesine olanak tanır.
Çoğu önceden mühendislik yapılmış çerçeve, kontrollü sıkma torkuyla 10.9S yüksek mukavemetli cıvatalar kullanır. İşçiler eklemi hafifçe sıkarak başlar, ardından kalibre edilmiş bir anahtar veya döndürülerek kopan somun ile nihai gerilimi uygular. Kesme kuvvetini taşıyan, cıvata gövdesi değil, sıkma kuvvetidir; bu nedenle yüzey hazırlaması önemlidir. Temiz ve kuru temas yüzeyi, eklemenin ömrü boyunca sürtünme katsayısını sabit tutar. Proje kayıtlarında, gelecekteki bir denetimde montajın spesifikasyonu karşılayıp karşılamadığını doğrulayabilmek için fabrika sertifikası ve tork kaydı saklanmalıdır. Gevşek veya boyalı temas yüzeyleri taşıma kapasitesini azaltır ve kabul edilmez. Alan ekipleri, cıvata dişlerini taşıma sırasında korumalıdır; böylece nihai sıkma aşamasında tork ölçümü doğru okunur.
Fabrika imalatı, kaliteyi ISO 9001 ve ISO 3834 standartlarına uygun olarak sabit tutar. CNC kesim ve robotik kaynak, her elemanı gönderimden önce milimetre hassasiyetiyle şekillendirir. Daha sonra sahada ekipler çerçeve yapısını dikerek cıvatalar; bu yöntem, sahada kaynak işlemine kıyasla daha hızlıdır ve daha az uzman işçiyi gerektirir. Bu şekilde inşa edilen bir metal çerçeve yapısı, haftalar içinde değil aylar içinde hava geçirmez duruma ulaşabilir. İşlem sırası ayrıca yükseklikte çalışma miktarını sınırlar; bu da OSHA tarzı saha kuralları kapsamında maruz kalma riskini düşürür. Açıklayıcı atölye çizimleri, her cıvatayı konumuna bağlayarak tahmin işlerini ortadan kaldırır.
Gerçek sahalar hiçbir zaman kusursuz değildir; bu nedenle bağlantı sistemi küçük hataları emmelidir. Cıvata delikleri, çatı kirişlerini ve kolonları hizalamak için ekip üyelerine birkaç milimetrelik bir oynama payı sağlamak amacıyla biraz daha büyük çapta delinir. Taban plakalarının altına yerleştirilen shim'ler, çeliğin kesilmesine gerek kalmadan küçük düzey farklarını giderir. Sadece kaynakla birleştirilmiş bir çerçeve daha az esneklik sunar; bu nedenle tek bir yanlış ölçü, tüm yapı yükseltme işlemini durdurabilir. Standart açıklıklar ve tekrarlanan elemanlar, bir metal çerçeve yapısının ekibin verimliliğini koruyacak şekilde ritmik bir şekilde yükselmesini sağlar. İyi tolerans planlaması, sıkı bir çizelgeyi yönetilebilir bir çizelgeye dönüştürür.
Alıcılar, fiyat teklifi istemeden önce birkaç detayı netleştirmelidir. Çelik sınıfını, tasarım yüklerini ve IBC veya MBMA gibi yerel kodları belirtin; böylece tedarikçi çerçeve modellemesini doğru yapar. İhracat edilen yapısal parçalar için EN 1090 ve CE işaretleme talep edin; ayrıca piyasa tarafından beklenen durumlarda ASTM veya AISC referanslarını da isteyin. Cıvata sınıfını ve kaplama sistemini yazılı olarak onaylatın. Üretim çizimlerini ve montaj sırasını baştan talep edin. Net bir teknik şartname, metal çerçeve yapının gerçek inşaat alanına ulaştığında ortaya çıkan maliyetli sürprizleri önler.
Çelik iskeletler az şey ister, ancak birkaç alışkanlık hizmet ömrünü uzatır. İlk yılın ardından ve her büyük fırtınadan sonra cıvata gerilimini kontrol edin; çünkü oturma işlemi bir eklemin gevşemesine neden olabilir. Kaplamayı sağlam tutun; pas yayılmadan önce çizikleri tamir edin. Su asla tabanın önünde birikmemesi için drenaj yollarını temiz tutun. Kaplama ve dış cephe panellerinin sabit kalmasını kontrol edin; çünkü gevşek bir panel dalgalanır ve bağlantı elemanlarını yorar. Kaldırma aracı yükseltmesinden sonra yapıyı inceleyin; çünkü daha ağır yükler bağlantı noktalarındaki talebi değiştirir. Bu adımlar, bir metal iskelet yapısının onlarca yıl boyunca güvenli ve sessiz kalmasını sağlar.
Doğru çelik sınıfını ve doğru eklemin seçilmesi, bir çizimi, tasarım ömrü boyunca performans gösteren bir binaya dönüştürür. İyi belirlenmiş bir metal iskelet yapısı, maliyeti, hızı ve dayanıklılığı dengeler ve montaja hazır halde sahaya gelir. Malzemeleri ve bağlantıları erken aşamada planlayan ekipler, hem zamanı hem de bütçeyi tüketen tekrar işleriyle karşılaşmaz.
Soğuk bölge iskeleti için hangi çelik sınıfı uygundur?
Cevap: Donan kışlara sahip bölgelerde Q355D, düşük sıcaklıklarda darbe tokluğunu korur ve gevrek çatlama riskini önler. Q355B, daha ılıman iklimlerde kullanılırken Q355B-Z35, kalın plakaların birleştiği noktalarda tabakalı yırtılmaya karşı dirençlidir. Malzeme sınıfının seçimi, sabit bir kurala değil, tasarım sıcaklığına ve yük durumuna göre belirlenir. Üretim sertifikasında (mill certificate) sınıfın doğrulanması, imalat sırasında yanlış malzeme kullanılmasını engeller.
Neden ihracat projeleri cıvatalı bağlantıları tercih eder?
Cevap: Sadece kaynaklı çerçevelerin taşınması, eklem noktalarında hasar riskini artırır ve varış yerinde sertifikalı kaynakçılık gerektirir. Cıvatalı metal çerçeve yapısı, tüm delikleri açılmış ve etiketlenmiş olarak teslim edilir; bu nedenle yerel ekip yalnızca belirtilen tork değerine göre somunları sıkar. Bu yöntem, sahada kaynakçıya ve onların denetimine duyulan ihtiyacı ortadan kaldırır. Aynı zamanda küçük saha hatalarına da tolerans gösterir ve montaj hızını artırır. Sahada gereken uzmanlık sayısı azaldıkça hem maliyet hem de zaman çizelgesi riski düşer.
Yüksek mukavemetli bir cıvata nasıl doğru şekilde sıkılır?
Cevap: Ekip, her bir eklemi elle sıkıştırır; ardından kalibre edilmiş bir anahtar veya döndürülerek kopan somun ile nihai gerilme uygulanır. Kayma yükü, bağlantı yüzeyi boyunca sap değil, sıkma kuvveti tarafından taşınır. Sürtünme katsayısının korunabilmesi için yüzeyler temiz ve kuru olmalıdır. Kayıtlı tork kaydı, ileride yapılacak denetimleri destekler ve montajın standartları karşıladığını kanıtlar. Oturma sonrası gevşeyen cıvataların yeniden sıkılması, bağlantının güvenilirliğini sağlar.
Kaplama sistemi ne zaman denetlenmelidir?
Cevap: Kaplamalar, ilk yılın ardından ve tabana suyu doğru yönde iten her büyük fırtına sonrasında kontrol edilmelidir. Paslanma, çizikler ve kenarlar gibi bölgelerde öncelikle başlar; bu nedenle yayılmadan önce tamir edilmelidir. Planlı bir yeniden boyama döngüsü, boyalı sistemlerde filmi bütün tutar. Galvanizli çelik daha az bakım gerektirir ancak yine de yıllık görsel bir incelemeden fayda görür. Erken onarım, çeliği korur ve ileride daha büyük yapısal maliyetleri önler.
İhracat edilen çerçeve kalitesini hangi standartlar doğrular?
Cevap: İhracat edilen yapısal parçalar, Avrupa pazarı için EN 1090 uygulama sınıflarına sahip olmalı ve CE işareti taşımalıdır. Kaynak kalitesini düzenleyen standart ISO 3834’tür; fabrika sistemi ise ISO 9001 ile yönetilir. Hedef ülke yerel mühendislerin tanımakta zorlanmayacağı şekilde ASTM veya AISC referanslarını bekliyorsa, bu referanslar eklenmelidir. Her sevkiyatla birlikte ham madde sertifikası (mill certificate) ve denetim raporu talep edilmesi, açık bir kayıt oluşturur. Bu belgeler, alıcının çerçevenin tesiste terk etmeden önce doğrulamasını sağlar.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
