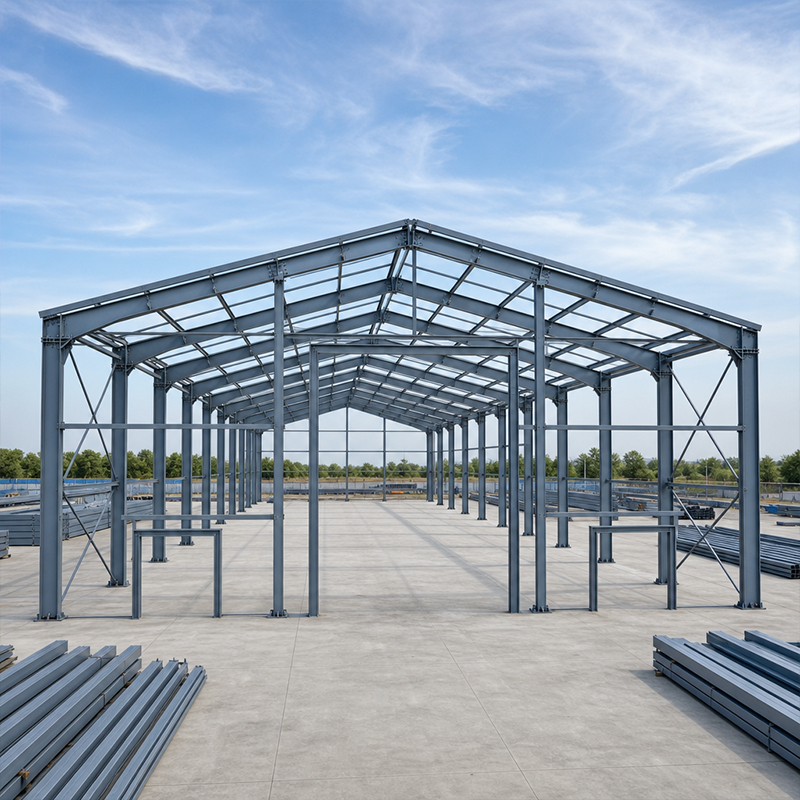
Металовата рамкова конструкция поема товарите на сградата чрез скелет от колони, греди и подпори, а не чрез тухлени стени. Изборът на подходяща марка стомана и подходящ метод за съединяване определя как ще се държи сградата при вятър, сняг и подвижни кранови товари. Това ръководство обяснява използваните материали и връзки в съвременните индустриални рамки, за да могат екипите за набавки да правят спецификации с увереност.
Повечето индустриални рамки използват конструкционна въглеродна стомана, класифицирана според границата на текучест. Метална рамкова конструкция в студени или сеизмични региони често започва с Q355B — китайски клас, близък до S355, с граница на текучест 355 MPa. За обекти в ниски температурни условия Q355D запазва ударната вязкост до минус двайсет градуса по Целзий. Q355B-Z35 добавя Z-посокови свойства, които предотвратяват слоисто разкъсване при съединяване на дебели плочи. Q420B се използва за тежки кранови греди, тъй като по-високата ѝ якост намалява теглото на профила. Изборът на класа в зависимост от товарния случай защитава както бюджета, така и конструкцията.
Покритие и корозионна защита
Стоманата на открити или влажни места изисква бариера срещу ръжда. Топло потапяне в цинк образува цинков слой, който се жертва, за да защити основния метал в продължение на десетилетия. Покритие със стъклени люспи добавя дебел филм, който блокира влагата в зоните, подложени на пръскане, и вътрешните повърхности. Проектиращите специалисти подбират покритието според околната среда: логистичен хал в крайбрежна зона изисква по-голяма защита от сух склад. Боядисаните системи изискват поддръжка по график, докато галванизираната стомана продължава да функционира с минимално внимание. Правилният финиш осигурява предсказуеми разходи за поддръжка. Проектиращите специалисти също вземат предвид разходите през целия жизнен цикъл, а не само първоначалната цена, тъй като по-евтиното покритие може да изисква по-ранна поддръжка. Документирането на спецификацията за покритието в поръчката гарантира отговорността на доставчика за посочената система.
Типове връзки в стоманени конструкции
Връзки с болтове срещу заварени възли
Има два метода за свързване на стоманени елементи: чрез болтове и чрез заваряване. Болтовото съединение използва високопрочни болтове, които стягат плочите заедно, така че триенето поема товара. При заваряването елементите се спояват чрез нанесен метал, който може да бъде по-силен на място, но изисква сертифицирани заварчици и контролирани условия. За метална рамкова конструкция, която се доставя през океаните, болтовото съединение е предпочтително, тъй като всеки възел пристига от фабриката вече изрязан, пробит и маркиран. Заваряването на място в отдалечен район води до рискове от пори и изисква инспекции, които забавят графикът. Болтовото съединение също позволява на екипите да коригират грешно пробито отверстие, без да използват шлифовъчни машини.
Сглобка с високопрочни болтове
Повечето предварително проектирани рамки използват високопрочни болтове от клас 10.9S с контролиран въртящ момент при затягане. Работниците първо прикрепват възела, след което прилагат окончателното натоварване с калибриран ключ или с болт с отчупваща се глава. Силата на стискане, а не тялото на болта, поема срязващото усилие, затова подготовката на повърхностите е от решаващо значение. Чиста и суха контактна повърхност осигурява стабилен коефициент на триене през целия срок на експлоатация на възела. Документацията по проекта трябва да съдържа сертификата от производителя и протокола за приложен въртящ момент, за да може бъдеща ревизия да потвърди, че монтажът отговаря на спецификациите. Неплътни или боядисани повърхности за съприкосновение намаляват носимата способност и трябва да се отхвърлят. Екипите на строителната площадка трябва да защитяват резбите на болтовете по време на транспортиране и манипулация, за да се гарантира точното измерване на въртящия момент при окончателното затягане.
Защо болтовите системи са подходящи за експортни проекти
Последователност на производството и монтажа
Фабричното производство осигурява постоянство на качеството според изискванията на ISO 9001 и ISO 3834. Режещите машини с ЧПУ и роботизираната заварка оформят всеки елемент с точност до милиметър, преди да бъде изпратен за строителната площадка. На място екипите вдигат рамката и я монтират с болтове – това е по-бързо от заварката на площадката и изисква по-малко квалифицирани специалисти. Метална рамкова конструкция, изградена по този начин, може да достигне водонепроницаемост за седмици, а не за месеци. Тази последователност също ограничава работата на височина, което намалява рисковете според правилата за безопасност на работното място, подобни на OSHA. Ясните цехови чертежи свързват всеки болт с неговото точна местоположение, така че нищо не остава на предположения.
Допуски и корекции на площадката
Реалните обекти никога не са перфектни, затова системата за свързване трябва да компенсира малки отклонения. Дупките за болтове се пробиват леко по-големи, което дава на екипите няколко милиметра за подравняване на фермите и колоните. Подложки под основните плочи коригират незначителни разлики в нивото, без да се реже стомана. Рамка, изцяло заварена, предлага по-малко допустима грешка, така че едно-единствено неточно измерване може да спре целия процес на монтаж. Стандартните пролети и повтарящи се елементи позволяват метална рамка да се монтира ритмично, което поддържа продуктивността на екипа. Добре планираните допуски превръщат тесен график в управляем.
Избор, инспекция и поддръжка
Чеклист за техническите изисквания на покупателя
Покупателите трябва да уточнят няколко подробности, преди да поискат оферти. По-конкретно – стоманеният клас, проектните натоварвания и местният строителен кодекс (например IBC или MBMA), за да може доставчикът да моделира рамката правилно. Изискайте стандарт EN 1090 и CE маркировка за изported конструктивни елементи, както и препратки към ASTM или AISC там, където пазарът ги очаква. Потвърдете класа на болтовете и системата за покритие писмено. Поискайте чертежите за производство и последователността на монтажа още в началото. Ясна техническа спецификация предотвратява скъпите изненади, които възникват, когато метална рамкова конструкция се сблъска с реалните условия на строителната площадка.
Съвети за дългосрочна грижа
Стоманените рамки изискват малко внимание, но няколко навика удължават техния експлоатационен живот. Проверете затегнатостта на болтовете след първата година и след всеки по-силен бурен период, тъй като усаждането може да охлаби връзка. Запазете цялостността на защитното покритие; поправяйте драскотините незабавно, преди да се разпространи ръжда. Осигурете чисти отводнителни пътища, за да не се задържа вода около основата. Проверявайте дали облицовката и панелите на ограждащата конструкция остават здраво закрепени, тъй като незакрепен панел се люшка и изтощава своите крепежни елементи. Прегледайте конструкцията след модернизация на крана, тъй като по-тежките товари променят натоварването върху връзките. Тези стъпки гарантират безопасност и тишина на металната рамкова конструкция в продължение на десетилетия.
Изборът на подходящата марка стомана и подходящия тип връзка превръща чертежа в сграда, която функционира през целия си проектен експлоатационен срок. Добре проектираната метална рамкова конструкция балансира разходите, скоростта на изграждане и издръжливостта, а също така пристига на строителната площадка готова за монтаж чрез болтове.
Често задавани въпроси
Въпрос
Коя марка стомана е подходяща за рамка в студени региони?
Отговор: За обекти в райони със замразяващи зимни условия Q355D запазва удара на устойчивостта при ниски температури и предотвратява крехко пукане. Q355B е подходящ за по-умерени климатични условия, докато Q355B-Z35 осигурява съпротива срещу слоесто разкъсване при свързване на дебели плочи. Изборът се прави въз основа на проектната температура и случая на натоварване, а не според фиксирано правило. Потвърждаването на класа в сертификата на производителя предотвратява подмяна по време на изпълнение.
Въпрос
Защо експортните проекти предпочитат болтови връзки?
Отговор: Доставката на рамки, които са само заварени, носи риск от повреда на възлите и изисква сертифицирана заварка на място. Рамката от метални профили с болтови връзки пристига с всички отвори вече пробити и маркирани, така че местните бригади трябва само да затегнат болтовете според спецификацията. Това отстранява необходимостта от заварчици на строителната площадка и техния контрол. Методът също допуска малки грешки на площадката и ускорява монтажа. По-малкият брой професионални умения, необходими на площадката, намалява както разходите, така и рисковете за графика.
Въпрос
Как се затяга високопрочен болт правилно?
Отговор: Екипите затегат всяка връзка ръчно, след което прилагат окончателното напрежение с калибриран гаечен ключ или с винт с отчупваща се глава. Силата на стягане, а не тялото на болта, поема срязващата нагрузка през контактната повърхност. Повърхностите трябва да остават чисти и сухи, за да се запази коефициентът на триене. Записаният журнал с моменти на затягане подкрепя последващи одити и потвърждава, че монтажът отговаря на стандарта. Повторното затягане на разхлабени болтове след усаждане осигурява надеждност на връзката.
Въпрос
Кога трябва да се извърши инспекция на системата за покритие?
Отговор: Покритията трябва да се проверяват след първата година и след всеки по-силен бурен период, при който водата се насочва към основата. Драскотините и ръбовете са първите места, където се появява ръжда, затова те трябва да се поправят преди разпространението ѝ. Плановият цикъл за повторно боядисване поддържа цялостността на филма при боядисаните системи. Галванизираната стомана изисква по-малко внимание, но все пак се препоръчва годишна визуална проверка. Ранното поправяне защитава стоманата и избягва по-големи структурни разходи по-късно.
Въпрос
Кои стандарти потвърждават качеството на експортираните рамки?
Отговор: Експортираните конструктивни части трябва да носят изпълнителни класове EN 1090 и CE маркировка за европейския пазар. ISO 3834 регулира качеството на заварките, докато ISO 9001 управлява заводската система. Когато получателят го очаква, препратките към ASTM или AISC добавят познатост за местните инженери. Изискването на милинов сертификат и отчет за инспекция с всяка доставка създава ясна документация. Тези документи позволяват на купувачите да проверят рамката, преди тя да напусне завода.

 EN