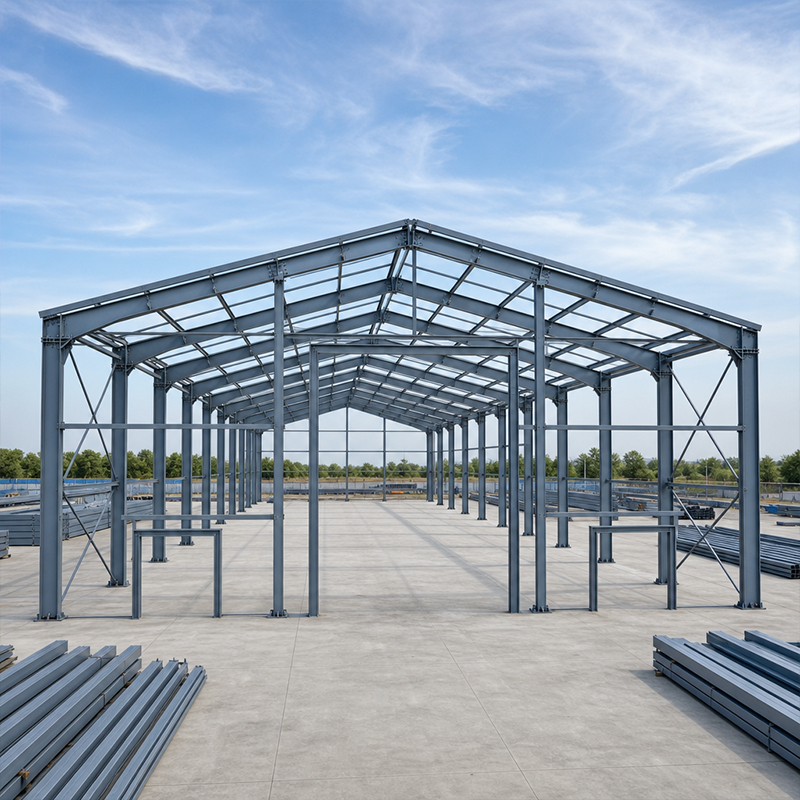
O structură cu cadru metalic preia încărcările clădirii printr-un schelet format din stâlpi, grinzi și elemente de contravântuire, nu prin pereți de zidărie. Alegerea calității potrivite de oțel și a metodei potrivite de conexiune determină modul în care clădirea rezistă încărcărilor datorate vântului, zăpezii și mișcării macaralelor. Această ghidare explică materialele și îmbinările utilizate în cadrele industriale moderne, astfel încât echipele de achiziții să poată specifica cu încredere.
Majoritatea cadrelor industriale folosesc oțel carbon structural, clasificat în funcție de rezistența la curgere. O structură metalică de cadru din regiuni reci sau seismice începe adesea cu Q355B, o calitate chineză asemănătoare cu S355, care oferă o rezistență la curgere de 355 MPa. Pentru situri cu temperaturi scăzute, Q355D menține tenacitatea până la minus douăzeci de grade Celsius. Q355B-Z35 adaugă proprietăți în direcția Z, care rezistă fisurării stratificate acolo unde plăcile groase se întâlnesc. Q420B este utilizat pentru grinzile grele ale macaralelor, deoarece rezistența sa superioară reduce greutatea secțiunii. Specificarea calității în funcție de cazul de încărcare protejează atât bugetul, cât și structura.
Strat de acoperire şi protecţie împotriva coroziunii
Oțelul din zone deschise sau umede necesită o barieră împotriva ruginii. Zincarea prin scufundare în topitură aplică un strat de zinc care se sacrifică pentru a proteja metalul de bază timp de decenii. Un strat de acoperire cu fulgi de sticlă adaugă o peliculă groasă care blochează umezeala în zonele supuse stropirii și pe fețele interioare. Proiectanții aleg acoperirea în funcție de mediu: o hală logistică de coastă necesită o protecție mai mare decât un depozit dintr-o zonă aridă. Sistemele vopsite necesită reparații periodice, în timp ce oțelul zincat continuă să funcționeze eficient cu un minim de întreținere. Finisajul potrivit menține costurile de întreținere previzibile. Proiectanții iau, de asemenea, în calcul costul pe întreaga durată de viață, nu doar prețul inițial, deoarece un finisaj mai ieftin poate necesita reparații mai devreme. Documentarea specificației privind acoperirea în comanda de achiziție asigură responsabilitatea furnizorului față de sistemul specificat.
Tipuri de conexiuni în cadrele din oțel
Conexiunile cu buloane versus îmbinările sudate
Există două metode de asamblare a elementelor din oțel: strângerea cu șuruburi și sudarea. O conexiune strânsă cu șuruburi utilizează șuruburi de înaltă rezistență care strâng plăcile împreună, astfel încât frecarea să preia sarcina. Sudarea unește elementele prin metal depus, ceea ce poate oferi o rezistență superioară pe teren, dar necesită sudori certificați și condiții controlate. Pentru o structură cu cadru metalic destinată transportului maritim intercontinental, strângerea cu șuruburi este soluția preferată, deoarece fiecare îmbinare ajunge la site gata tăiată, găurită și etichetată în fabrică. Sudarea pe teren, într-o zonă izolată, prezintă riscul apariției porozității și necesită inspecții care întârzie desfășurarea lucrărilor. De asemenea, strângerea cu șuruburi permite echipelor să corecteze o gaură nealiniate fără a fi nevoie de rectificare.
Asamblare cu șuruburi de înaltă rezistență
Majoritatea cadrelor preproiectate folosesc şuruburi de înaltă rezistenţă de clasa 10.9S, cu un cuplu de strângere controlat. Muncitorii strâng uşor îmbinarea, apoi aplică tensiunea finală cu o cheie calibrată sau cu o piuliţă care se rupe la torsiune. Forţa de strângere, nu tija şurubului, preia forţa de forfecare; prin urmare, pregătirea suprafeţelor este esenţială. O suprafaţă de contact curată şi uscată menţine coeficientul de frecare stabil pe întreaga durată de viaţă a îmbinării. Înregistrările proiectului trebuie să păstreze certificatul de fabrică şi jurnalul cuplurilor, astfel încât un audit ulterior să poată confirma faptul că montajul a respectat specificaţiile. Suprafeţele de contact slabe sau vopsite reduc capacitatea îmbinării şi trebuie respinse. Echipele de teren trebuie să protejeze filetele şuruburilor în timpul manipulării, pentru ca valoarea cuplului măsurată în ultima etapă să fie corectă.
De ce sistemele asamblate cu şuruburi sunt potrivite pentru proiectele de export
Secvenţa de fabricaţie şi montare
Producția în fabrică menține calitatea constantă, conform standardelor ISO 9001 și ISO 3834. Tăierea cu CNC și sudarea robotică modelează fiecare element cu precizie de un milimetru, înainte de expediere. Echipele de pe șantier ridică apoi structura și o asamblează prin boltare, ceea ce este mai rapid decât sudarea pe șantier și necesită mai puțini muncitori calificați. O structură metalică realizată în acest mod poate atinge stadiul de etanșeitate la intemperii în săptămâni, nu în luni. Această succesiune limitează, de asemenea, lucrul la înălțime, reducând astfel expunerea în conformitate cu regulile de siguranță de tip OSHA. Desenele detaliate ale atelierului asociază fiecare bulon cu locația sa exactă, eliminând orice ambiguitate.
Toleranță și ajustare pe șantier
Sitele reale nu sunt niciodată perfecte, așadar sistemul de conectare trebuie să absoarbă erori mici. Găurile pentru șuruburi sunt perforate ușor mai mari, oferind echipelor câțiva milimetri pentru alinierea grinzilor și stâlpilor. Plăcuțele de reglare sub plăcile de bază corectează diferențele mici de nivel fără a tăia oțelul. O structură sudată exclusiv oferă mai puțină joc, astfel încât o singură dimensiune incorectă poate bloca întreaga ridicare. Deschiderile standard și elementele repetitive permit montarea unei structuri metalice într-un ritm care menține productivitatea echipei. O planificare adecvată a toleranțelor transformă un termen foarte strâns într-unul gestionabil.
Selectare, inspecție și întreținere
Lista de verificare a specificațiilor cumpărătorului
Cumpărătorii ar trebui să stabilească câteva detalii înainte de a solicita oferte. Indicați calitatea oțelului, încărcările de proiectare și norma locală, cum ar fi IBC sau MBMA, astfel încât furnizorul să modeleze corect structura. Solicitați conformitatea EN 1090 și marcarea CE pentru piesele structurale destinate exportului, precum și referințele ASTM sau AISC acolo unde piața le solicită. Confirmați în scris calitatea șuruburilor și sistemul de acoperire. Solicitați desenele de fabricație și succesiunea de montare din faza inițială. O specificație clară previne surprizele costisitoare care apar atunci când o structură metalică întâlnește realitatea terenului.
Sfaturi pentru îngrijire pe termen lung
Cadrele din oțel necesită puțin, dar câteva obișnuințe prelungesc durata de viață. Verificați tensiunea șuruburilor după primul an și după orice furtună majoră, deoarece tasarea poate slăbi o îmbinare. Mențineți învelișul intact; reparați zgârieturile înainte ca ruginirea să se răspândească. Curățați căile de scurgere pentru a evita acumularea apei în jurul bazei. Asigurați-vă că panourile de înveliș și cele ale învelișului rămân fixate, deoarece un panou slab se flutură și obosește elementele de fixare. Examinați structura după o modernizare a macaralei, deoarece sarcinile mai mari modifică solicitarea asupra îmbinărilor. Acești pași mențin o structură metalică sigură și liniștită timp de decenii.
Alegerea calității potrivite de oțel și a tipului potrivit de îmbinare transformă un desen într-o clădire care funcționează pe întreaga sa durată de proiectare. O structură metalică bine specificată echilibrează costul, viteza și durabilitatea, iar componentele ajung pe șantier gata de asamblare prin șuruburi. Echipele care planifică materialele și îmbinările din faza inițială evită rework-ul, care consumă atât timp, cât și buget.
Întrebări frecvente
Întrebare
Ce calitate de oțel este potrivită pentru o structură din regiuni reci?
Răspuns: Pentru situri cu ierni înghețate, Q355D păstrează tenacitatea la impact la temperaturi scăzute și evită fisurarea casantă. Q355B funcționează în climă mai blândă, iar Q355B-Z35 rezistă fisurării lamelare în zonele unde se conectează plăci groase. Alegerea se face în funcție de temperatura de proiectare și de cazul de încărcare, nu pe baza unei reguli fixe. Verificarea calității pe certificatul de laminare previne înlocuirea neautorizată în timpul fabricării.
Întrebare
De ce preferă proiectele de export conexiunile prin buloane?
Răspuns: Transportul cadrelor numai sudate implică riscul deteriorării la nivelul îmbinărilor și necesită sudură certificată la sosire. O structură metalică cu cadre asamblate prin buloane ajunge cu toate găurile deja forate și etichetate, astfel încât echipajele locale doar strâng buloanele conform specificațiilor. Această metodă elimină nevoia de sudori și de inspecții ale sudurilor efectuate pe teren. De asemenea, acceptă mici erori de amplasare pe șantier și accelerează ridicarea. Un număr redus de specialiști pe șantier reduce atât costurile, cât și riscurile legate de termenele de execuție.
Întrebare
Cum se strâng corect buloanele de înaltă rezistență?
Răspuns: Echipele strâng manual fiecare îmbinare, apoi aplică tensiunea finală cu o cheie calibrată sau cu o piuliță care se rupe la torsiune. Forța de strângere, nu tija, preia sarcina de forfecare pe suprafața de contact. Suprafețele trebuie să rămână curate și uscate pentru a menține coeficientul de frecare. Un jurnal înregistrat al momentului de torsiune susține ulterior verificările și dovedește că asamblarea a îndeplinit standardul. Strângerea din nou a șuruburilor afânate după tasare menține conexiunea fiabilă.
Întrebare
Când trebuie inspectat sistemul de acoperire?
Răspuns: Acoperirile necesită o verificare după primul an și după orice furtună majoră care duce apa spre bază. Locurile zgâriate și marginile sunt primele zone unde apare rugină, așadar trebuie reparate înainte ca aceasta să se răspândească. Un ciclu planificat de reproiectare menține integritatea stratului pe sistemele vopsite. Oțelul zincat necesită mai puțină atenție, dar beneficiază totuși de o inspecție vizuală anuală. Repararea timpurie protejează oțelul și evită costuri structurale mai mari ulterior.
Întrebare
Ce standarde confirmă calitatea cadrelor exportate?
Răspuns: Părțile structurale exportate trebuie să poarte clasele de execuție EN 1090 și marcajul CE pentru piața europeană. ISO 3834 acoperă calitatea sudurii, iar ISO 9001 reglementează sistemul de fabrică. În cazul în care destinația le solicită, referințele ASTM sau AISC adaugă familiaritate inginerilor locali. Solicitarea certificatului de laminare și a raportului de inspecție pentru fiecare livrare creează un dosar clar. Aceste documente permit cumpărătorilor să verifice structura înainte ca aceasta să părăsească uzina.

 EN