 EN
倉庫兼工場の鋼構造:二用途設計
2026/10/26
スマートなゾーニング、動線計画、天井高、クレーン設置、防火対策、将来的な拡張性を考慮した倉庫兼工場の鋼構造を計画します。

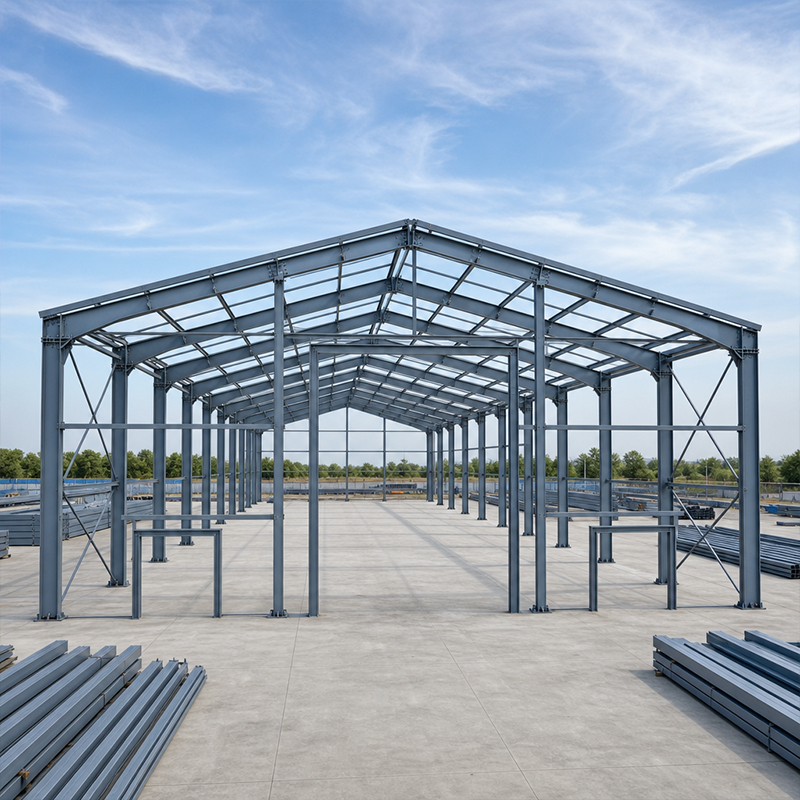
金属製フレーム構造は、壁体ではなく柱・母屋・補剛材からなる骨組みで建物の荷重を支えます。適切な鋼種および接合方法を選定することで、風荷重、積雪荷重、クレーンによる移動荷重に対する建物の性能が決まります。本ガイドでは、現代の産業用フレームで使用される材料および継手について解説し、調達担当者が確信を持って仕様を定められるよう支援します。
ほとんどの産業用フレームは、降伏強さで等級分けされた構造用炭素鋼を採用しています。寒冷地や地震多発地域における金属フレーム構造では、通常、ヨーロッパ規格のS355に近い中国規格Q355B(降伏強さ355MPa)から設計が開始されます。低温環境下での使用には、マイナス20℃まで靭性を確保するQ355Dが適しています。また、厚板同士が接合される部位で層状破断を抑制するためにZ方向特性を付与したQ355B-Z35も用いられます。クレーン梁など高荷重部材には、より高い強度により断面積を小さくできるQ420Bが採用されます。荷重条件に応じて適切な鋼材等級を選定することで、コストと構造安全性の両方を確保できます。
開放環境や湿気の多い場所で使用される鋼材には、錆から守るためのバリアが必要です。溶融亜鉛めっきは、鋼材の基材を数十年にわたり保護するため、自ら犠牲となる亜鉛層を形成します。ガラスフレーク塗装は、飛沫が当たる部位や内面に厚膜を形成し、水分の侵入を効果的に遮断します。設計者は、使用環境に応じて適切な塗装仕様を選定します。たとえば、沿岸部の物流倉庫では、乾燥地帯の倉庫よりも高い耐食性が求められます。塗装仕様の場合は定期的な再塗装が必要ですが、溶融亜鉛めっき鋼材はほとんど手入れを必要とせず、長期間にわたって性能を維持できます。適切な仕上げを選ぶことで、メンテナンスコストを予測可能に保つことができます。また設計者は、初期費用だけでなく、ライフサイクルコスト(総所有コスト)も考慮します。なぜなら、初期費用が安価な仕上げでも、早期の再施工が必要になる場合があるからです。発注書に塗装仕様を明記することで、サプライヤーが指定された仕様通りのシステムを提供することを確実にします。
鋼材部材を接合する方法には、ボルト接合と溶接の2種類があります。ボルト接合では、高強度ボルトを用いてプレートを締め付け、摩擦力で荷重を伝達します。一方、溶接は溶加金属によって部材を融合させる方法で、現場での強度は高くなり得ますが、認定溶接士による施工と厳密な環境管理が必要です。海外へ輸送される金属フレーム構造物の場合、工場で各接合部が切断・穴開け・ラベリングされた状態で出荷されるため、ボルト接合が有利です。遠隔地の現場で溶接を行うと、気孔の発生リスクがあり、検査も必要となるため工期が遅れます。また、ボルト接合なら、穴位置のずれが生じた場合でも研削せずに修正が可能です。
ほとんどのプレエンジニアードフレームでは、10.9S級の高強度ボルトを規定された締め付けトルクで使用します。作業員はまずジョイントを手でしっかり締め込み、その後、校正済みのトルクレンチまたはねじ切りナットを用いて最終的な張力を付与します。せん断荷重はボルト軸ではなく、接触面間のクリンプ力(挟持力)によって負担されるため、接触面の仕上げ状態が極めて重要です。清潔で乾燥した接触面を維持することで、接合部の寿命にわたって摩擦係数を安定させることができます。工事記録には、鋼材の出荷証明書(ミル証明書)およびトルク管理記録を必ず保管し、将来的な監査において施工が仕様に適合していたことを確認できるようにしなければなりません。緩んだ状態や塗装されたファイイングサーフェス(接触面)は許容耐荷重を低下させるため、不合格としなければなりません。現場チームは、取り扱い中にボルトのねじ山を保護し、最終締め付け時のトルク値が正確に計測されるよう配慮する必要があります。
工場での製造により、ISO 9001およびISO 3834に基づく品質管理が安定して維持されます。CNC切断とロボット溶接により、各部材は出荷前にミクロン単位の精度で加工されます。現場では作業員がフレームを組み立て、ボルトで接合します。これは現場溶接に比べて工期が短縮され、熟練技能者も少なく済みます。このような金属フレーム構造は、従来の数か月かかるところを数週間で気密・水密状態(ウェザータイト)にまで仕上げることが可能です。また、高所作業の工程を最小限に抑えられるため、OSHA準拠の現場安全規則におけるリスクも低減されます。明確な工場図面により、すべてのボルトの位置が一意に特定されるため、現場での判断や推測は不要です。
実際の現場は完璧ではないため、接合システムは微小な誤差を吸収する必要があります。ボルト穴は若干大きめにパンチング加工され、垂木や柱の位置合わせに作業員が数ミリメートルの余裕を持たせられるようになっています。基礎プレート下にはシムを挿入し、鋼材の切断を伴わずにわずかな水平誤差を補正します。溶接のみによるフレームは許容範囲が狭いため、寸法の誤差が一つでもあると、全体の建方作業が止まってしまう可能性があります。標準的なベイ幅や繰り返し使用される部材を採用することで、金属製フレーム構造物の施工は一定のリズムで進められ、作業員の生産性を維持できます。適切な公差計画により、厳しい工期も現実的に管理可能なスケジュールへと変えることができます。
見積もり依頼の前に、購入者はいくつかの詳細を明確にしておく必要があります。鋼材の規格(グレード)、設計荷重、およびIBCやMBMAなどの現地の建築基準を明記してください。これにより、サプライヤーがフレームを正確にモデル化できます。輸出用の構造部材については、EN 1090規格への適合およびCEマークの付与を要請し、市場で求められる場合はASTMまたはAISCの規格も併記してもらいましょう。ボルトの強度等級および塗装仕様については、書面による確認を必ず行ってください。また、製作図面および建方手順書も事前に提出してもらうよう依頼しましょう。明確な仕様書を作成しておくことで、金属製フレーム構造物が現場で実際の状況に直面した際に生じる高額な予期せぬ問題を未然に防ぐことができます。
鋼製フレームは手入れが簡単ですが、数カ所の習慣を守ることで、寿命を大幅に延ばすことができます。最初の1年後および大きな暴風雨の後には、沈下によって接合部が緩むことがあるため、ボルトの締め付け状態を点検してください。コーティングを常に良好な状態に保ち、錆が広がる前に傷ついた部分を補修してください。排水路を常に確保し、基礎部に水がたまらないようにしましょう。外装材や外皮パネルが確実に固定されているかも確認してください。緩んだパネルは振動して留め具に疲労を生じさせます。クレーンのアップグレード後には構造全体を再点検してください。荷重が増加すると、接合部への負荷も変化するためです。これらの対策により、金属フレーム構造物は数十年にわたり安全かつ静かに使用できます。
適切な鋼材の等級と接合方法を選択することで、設計図面が実際に機能する建物へと変わり、設計寿命いっぱいまで性能を発揮します。よく設計された金属フレーム構造物は、コスト・工期・耐久性のバランスが取れており、現場に到着した時点でボルトで簡単に組み立てられる状態になっています。資材や接合部の仕様を早期に計画・調整するチームは、工期内の再作業による時間的・予算的なロスを回避できます。
寒冷地向けフレームに適した鋼材の等級は?
回答:凍結する冬季のある地域では、Q355Dは低温下でも衝撃吸収性を維持し、脆性破断を防ぎます。Q355Bは比較的温暖な気候で使用可能ですが、Q355B-Z35は厚板同士の接合部における層状破断を抑制します。材質の選定は、設計温度および荷重条件に基づいて判断され、一律のルールではありません。製造元が発行する材質証明書で鋼種を確認することで、製作工程中の誤った置き換えを防止できます。
輸出向けプロジェクトでは、なぜボルト接合が好まれるのですか?
回答:溶接のみのフレームを輸送すると、接合部の損傷リスクが高まり、現地到着後に資格を持つ溶接作業員による溶接が不可欠になります。一方、ボルト接合の金属フレーム構造は、すべての穴が工場で正確に開けられ、各部品に識別ラベルが付いた状態で納入されるため、現場作業員は仕様通りにボルトを締め付けるだけで済みます。これにより、現場での溶接作業とその検査が不要になります。また、この方法は現場の若干の施工誤差にも対応でき、建方作業を迅速化します。現場で必要となる専門技能の種類・人数が減ることで、コストと工期のリスクの両方が低減されます。
高力ボルトを正しく締め付けるにはどうすればよいですか?
回答:作業員は各ジョイントを手でしっかりと締め付けた後、キャリブレーション済みのトルクレンチまたはねじ切りナットを使用して最終的な締め付けを行います。せん断荷重は、ボルトのシャンクではなく、接触面(フェイイング面)におけるクリンプ力(挟持力)によって伝達されます。摩擦係数を確保するため、接触面は常に清潔かつ乾燥した状態を保つ必要があります。記録されたトルク値のログは、後の監査をサポートし、組立が所定の基準を満たしていたことを証明します。沈下後に緩んだボルトについては、再締め付けを行うことで接合部の信頼性を維持します。
コーティングシステムの点検はいつ行うべきですか?
回答:コーティングは、施工後1年経過時および、基礎部に水を押し付けるような大規模な暴風雨の直後に点検する必要があります。サビはまず傷や端部から発生するため、広がる前に補修を行ってください。塗装系では、計画的な再塗装サイクルにより塗膜の健全性を維持します。亜鉛めっき鋼材は比較的保守が容易ですが、それでも年1回の目視点検が推奨されます。早期の修復は鋼材を保護し、将来的な構造的なコスト増加を防ぎます。
輸出用フレームの品質を確認する基準はどれですか?
回答:欧州市場向けに輸出される構造部材には、EN 1090の施工クラスおよびCEマークを表示する必要があります。溶接品質についてはISO 3834が、工場の品質管理システムについてはISO 9001が適用されます。輸入先で求められる場合、ASTMやAISCの規格を併記することで、現地の技術者にとってより親しみやすく、理解しやすくなります。また、各出荷ごとに材質証明書(ミル・サーティフィケート)および検査報告書の提出を依頼することで、明確な記録が確保されます。これらの書類により、購入者は製品が工場を出荷する前にフレームの品質を確認できます。






