 EN
गोदाम-कार्यशाला स्टील संरचनाएँ: दोहरे उपयोग का डिज़ाइन
2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

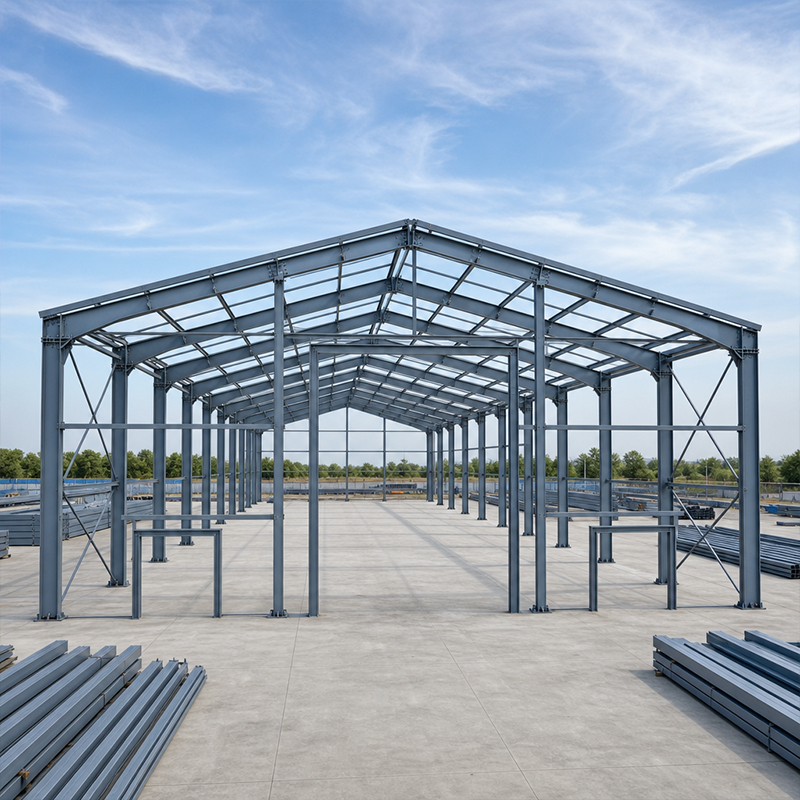
एक धातु फ्रेम संरचना इमारत के भार को दीवारों के बजाय कॉलम, राफ्टर और ब्रेसिंग के एक कंकाल के माध्यम से ले जाती है। सही इस्पात ग्रेड और सही जोड़ विधि का चयन करना निर्णायक है कि इमारत हवा, बर्फ और चलते क्रेन के भार के तहत कैसे प्रदर्शन करेगी। यह गाइड आधुनिक औद्योगिक फ्रेम में उपयोग की जाने वाली सामग्री और जोड़ों की व्याख्या करता है, ताकि खरीद टीमें आत्मविश्वास के साथ विनिर्देश कर सकें।
अधिकांश औद्योगिक फ्रेम संरचनात्मक कार्बन स्टील का उपयोग करते हैं, जिसका ग्रेडिंग यील्ड सामर्थ्य के आधार पर किया जाता है। ठंडे या भूकंपीय क्षेत्रों में धातु फ्रेम संरचना अक्सर Q355B से शुरू होती है, जो एक चीनी ग्रेड है जो S355 के करीब है और 355 MPa यील्ड प्रदान करता है। कम तापमान वाले स्थलों के लिए, Q355D घटिया तापमान को माइनस बीस डिग्री सेल्सियस तक बनाए रखता है। Q355B-Z35 में Z-दिशा के गुण जोड़े गए हैं जो मोटी प्लेटों के मिलने के बिंदु पर परतदार फटन (लैमेलर टियरिंग) का प्रतिरोध करते हैं। Q420B का उपयोग भारी क्रेन बीम के लिए किया जाता है क्योंकि इसकी उच्च सामर्थ्य अनुभाग के भार को कम करती है। लोड केस के आधार पर ग्रेड का निर्दिष्ट करना बजट और संरचना दोनों की रक्षा करता है।
खुले या आर्द्र स्थानों पर स्टील को जंग के खिलाफ एक बाधा की आवश्यकता होती है। गरम-डुबोए गए जस्तीकरण से ज़िंक की एक परत बनती है, जो आधार धातु की रक्षा के लिए दशकों तक स्वयं को बलिदान करती है। ग्लास फ्लेक कोटिंग एक मोटी फिल्म जोड़ती है जो स्प्लैश क्षेत्रों और आंतरिक सतहों पर नमी को रोकती है। विशिष्टकर्ता कोटिंग को वातावरण के अनुसार चुनते हैं: एक तटीय लॉजिस्टिक्स हॉल को एक शुष्क भंडार की तुलना में अधिक सुरक्षा की आवश्यकता होती है। पेंट किए गए प्रणालियों को निर्धारित चक्र पर पुनर्कार्य करने की आवश्यकता होती है, जबकि जस्तीकृत स्टील कम देखभाल के साथ लंबे समय तक कार्य करता रहता है। सही परत रखरखाव की लागत को भविष्यवाणी योग्य बनाए रखती है। विशिष्टकर्ता जीवन-चक्र लागत को भी मापते हैं, केवल प्रारंभिक मूल्य नहीं, क्योंकि सस्ती परत की वजह से पुनर्कार्य जल्दी शुरू हो सकता है। खरीद आदेश में कोटिंग विनिर्देश का दस्तावेज़ीकरण आपूर्तिकर्ता को नामित प्रणाली के लिए जवाबदेह बनाता है।
इस्पात के सदस्यों को जोड़ने की दो विधियाँ हैं: बोल्टिंग और वेल्डिंग। एक बोल्टेड कनेक्शन में उच्च-शक्ति वाले बोल्ट का उपयोग किया जाता है, जो प्लेटों को एक साथ कसकर रखते हैं ताकि घर्षण भार को सहन कर सके। वेल्डिंग में सदस्यों को जमा किए गए धातु के माध्यम से फ्यूज़ किया जाता है, जो क्षेत्र में अधिक मजबूत हो सकता है, लेकिन इसके लिए प्रमाणित वेल्डरों और नियंत्रित परिस्थितियों की आवश्यकता होती है। एक ऐसी धातु फ्रेम संरचना के लिए जो महासागरों के पार शिप की जाती है, बोल्टिंग को वरीयता दी जाती है क्योंकि प्रत्येक जॉइंट को कारखाने में ही काटा, ड्रिल किया और टैग किया जाता है। दूरस्थ स्थल पर क्षेत्र वेल्डिंग में छिद्रता का जोखिम होता है और इसके लिए निरीक्षण की आवश्यकता होती है, जो शेड्यूल को धीमा कर देता है। बोल्टिंग से कर्मियों को गलत संरेखित छेद को सुधारने के लिए ग्राइंडिंग के बिना भी सुधार करने की अनुमति मिलती है।
अधिकांश पूर्व-इंजीनियर किए गए फ्रेम 10.9S उच्च-शक्ति बोल्ट्स का उपयोग करते हैं, जिनका कसाव टॉर्क नियंत्रित होता है। श्रमिक पहले जोड़ को हल्का सा कसते हैं, फिर एक कैलिब्रेटेड रिंच या ट्विस्ट-ऑफ़ नट के साथ अंतिम तनाव लगाते हैं। अपरूपण भार को बोल्ट के शैंक के बजाय क्लैम्पिंग बल द्वारा संभाला जाता है, इसलिए सतह तैयारी महत्वपूर्ण है। एक साफ़ और शुष्क संपर्क सतह जोड़ के पूरे जीवनकाल में घर्षण गुणांक को स्थिर रखती है। परियोजना अभिलेखों में मिल प्रमाणपत्र और टॉर्क लॉग को संग्रहित किया जाना चाहिए, ताकि भविष्य में कोई ऑडिट यह पुष्टि कर सके कि असेंबली विनिर्देश के अनुरूप थी। ढीली या पेंट की गई फेइंग सतहें क्षमता को कम कर देती हैं और उन्हें अस्वीकार कर दिया जाना चाहिए। क्षेत्र टीमों को बोल्ट के धागों की हैंडलिंग के दौरान सुरक्षा करनी चाहिए, ताकि अंतिम पास में टॉर्क सही पढ़ा जा सके।
कारखाने में निर्माण आईएसओ ९००१ और आईएसओ ३८३४ नियंत्रणों के तहत गुणवत्ता को स्थिर बनाए रखता है। सीएनसी कटिंग और रोबोटिक वेल्डिंग प्रत्येक सदस्य को मिलीमीटर के भीतर आकार देती है, जिसके बाद उसे शिप किया जाता है। फिर साइट पर क्रू फ्रेम को ऊपर उठाते हैं और बोल्ट से जोड़ते हैं, जो फील्ड वेल्डिंग की तुलना में तेज़ है और कम कौशल वाले श्रमिकों की आवश्यकता होती है। इस तरह निर्मित धातु फ्रेम संरचना सप्ताहों में, महीनों के बजाय, मौसम-रोधी स्थिति तक पहुँच सकती है। यह क्रम कार्य को ऊँचाई पर सीमित करता है, जिससे ओएसएचए-शैली के साइट नियमों के तहत जोखिम कम हो जाता है। स्पष्ट शॉप ड्रॉइंग्स प्रत्येक बोल्ट को उसके स्थान से जोड़ती हैं, ताकि कोई अनुमान न लगाना पड़े।
वास्तविक स्थलों पर कभी भी पूर्णता नहीं होती, इसलिए कनेक्शन प्रणाली को छोटी त्रुटियों को सोखने की क्षमता होनी चाहिए। बोल्ट के छेद थोड़े बड़े छिद्रित किए जाते हैं, जिससे छत के धरनों और स्तंभों को संरेखित करने के लिए कार्यदल को कुछ मिलीमीटर का अंतर दिया जाता है। आधार प्लेटों के नीचे शिम्स छोटे स्तर अंतर को स्टील काटे बिना सुधारते हैं। केवल वेल्डेड फ्रेम में कम ढीलापन होता है, इसलिए एक भी गलत आयाम पूरे उठाने को रोक सकता है। मानक बे और दोहराए गए सदस्य धातु के फ्रेम के निर्माण को एक लयबद्ध तरीके से आगे बढ़ाते हैं, जो कार्यदल की उत्पादकता बनाए रखता है। अच्छी सहनशीलता योजना एक कठोर अनुसूची को प्रबंधनीय बना देती है।
खरीदारों को कोटेशन के लिए अनुरोध करने से पहले कुछ महत्वपूर्ण विवरणों को स्पष्ट कर लेना चाहिए। इसमें इस्पात का ग्रेड, डिज़ाइन लोड और स्थानीय कोड (जैसे IBC या MBMA) का उल्लेख करना शामिल है, ताकि आपूर्तिकर्ता फ्रेम का सही मॉडलिंग कर सके। निर्यात किए गए संरचनात्मक भागों पर EN 1090 और CE मार्किंग के लिए अनुरोध करें, और जहाँ बाज़ार उनकी अपेक्षा करता हो, वहाँ ASTM या AISC संदर्भों का भी उल्लेख करें। बोल्ट के ग्रेड और कोटिंग प्रणाली की पुष्टि लिखित रूप में कर लें। निर्माण ड्रॉइंग्स और स्थापना क्रम का अनुरोध पहले से ही कर लें। एक स्पष्ट विनिर्देश, धातु फ्रेम संरचना के वास्तविक साइट पर पहुँचने पर आने वाली महंगी आश्चर्यजनक समस्याओं को रोकता है।
इस्पात के फ्रेम की देखभाल में कुछ ही बातों की आवश्यकता होती है, परंतु कुछ आदतें उनके सेवा जीवन को लंबा कर देती हैं। पहले वर्ष के बाद और किसी भी बड़े तूफान के बाद बोल्ट के टेंशन का निरीक्षण करें, क्योंकि बैठने से जोड़ ढीला हो सकता है। कोटिंग को अक्षुण्ण रखें; जंग के फैलने से पहले खरोंचों की मरम्मत कर लें। जल निकास के मार्ग साफ़ रखें ताकि पानी कभी भी आधार के साथ एकत्र न हो। यह सुनिश्चित करें कि क्लैडिंग और एन्वलप पैनल स्थिर रहें, क्योंकि ढीला पैनल हवा में फड़फड़ाता है और उसके फास्टनर्स को कमज़ोर कर देता है। क्रेन अपग्रेड के बाद संरचना की समीक्षा करें, क्योंकि भारी भार जोड़ों पर लगने वाले बल को बदल देते हैं। ये कदम धातु के फ्रेम की संरचना को दशकों तक सुरक्षित और शामिल रखते हैं।
सही ग्रेड और सही जोड़ का चयन करना एक ड्रॉइंग को एक ऐसी इमारत में बदल देता है जो अपने पूर्ण डिज़ाइन जीवन तक कार्य करती है। एक अच्छी तरह से निर्दिष्ट धातु फ्रेम संरचना लागत, गति और टिकाऊपन के बीच संतुलन बनाती है, और यह साइट पर बोल्ट करने के लिए तैयार होकर पहुँचती है। जो टीमें सामग्री और जोड़ों की योजना शुरू में बनाती हैं, वे वह पुनर्कार्य से बच जाती हैं जो समय और बजट दोनों को नष्ट कर देता है।
ठंडे क्षेत्र के लिए कौन-सा इस्पात ग्रेड उपयुक्त है?
उत्तर: जिन स्थानों पर सर्दियों में हिमीकरण होता है, वहाँ Q355D कम तापमान पर प्रभाव के प्रति टूटने की क्षमता बनाए रखता है और भंगुर दरारों से बचाव करता है। Q355B मध्यम जलवायु में काम करता है, जबकि Q355B-Z35 मोटी प्लेटों के जुड़ाव के स्थानों पर परतदार फटने का प्रतिरोध करता है। ग्रेड का चयन डिज़ाइन तापमान और लोड केस के आधार पर किया जाता है, न कि कोई निश्चित नियम के आधार पर। निर्माण के दौरान प्रतिस्थापन को रोकने के लिए मिल प्रमाणपत्र पर ग्रेड की पुष्टि करना आवश्यक है।
निर्यात परियोजनाएँ बोल्टेड कनेक्शन को क्यों पसंद करती हैं?
उत्तर: केवल वेल्डेड फ्रेम को शिप करने से जोड़ों को क्षति का खतरा होता है और आगमन पर प्रमाणित वेल्डिंग की आवश्यकता होती है। एक बोल्टेड धातु फ्रेम संरचना प्रत्येक छिद्र के साथ-साथ टैग के साथ आती है, इसलिए स्थानीय कर्मियों को केवल विनिर्देश के अनुसार कसना होता है। इससे क्षेत्र में वेल्डरों और उनके निरीक्षण की आवश्यकता समाप्त हो जाती है। यह विधि छोटी साइट त्रुटियों को भी सहन कर सकती है और उठाने की प्रक्रिया को तेज़ करती है। साइट पर कम व्यावसायिक कौशल की आवश्यकता लागत और कार्यक्रम जोखिम दोनों को कम करती है।
एक उच्च-शक्ति वाले बोल्ट को सही ढंग से कैसे कसा जाता है?
उत्तर: क्रू जोड़ों को पहले हाथ से कसते हैं, फिर एक कैलिब्रेटेड रिंच या ट्विस्ट-ऑफ़ नट के साथ अंतिम टॉर्क लगाते हैं। अपरिवर्तनीय भार (शियर लोड) को फेइंग फेस पर घर्षण बल (क्लैम्पिंग फोर्स), न कि बोल्ट के शैंक द्वारा संचालित किया जाता है। सतहों को साफ़ और शुष्क रखना आवश्यक है ताकि घर्षण गुणांक स्थिर बना रहे। टॉर्क का दर्ज़ किया गया लॉग भविष्य में ऑडिट के लिए समर्थन प्रदान करता है और यह साबित करता है कि असेंबली मानक के अनुपालन में थी। स्थापना के बाद ढीले बोल्टों को पुनः कसने से कनेक्शन की विश्वसनीयता बनी रहती है।
कोटिंग प्रणाली का निरीक्षण कब किया जाना चाहिए?
उत्तर: कोटिंग्स की जाँच पहले वर्ष के बाद और किसी भी प्रमुख तूफान के बाद की जानी चाहिए जो आधार के विरुद्ध जल को धकेलता हो। जंग के प्रथम संकेत स्क्रैच और किनारों पर दिखाई देते हैं, अतः उन्हें फैलने से पहले ठीक कर लेना चाहिए। योजनाबद्ध रीपेंट चक्र पेंट की गई प्रणालियों में फिल्म को अखंडित रखता है। गैल्वेनाइज़्ड स्टील की जाँच कम आवश्यक होती है, परंतु फिर भी वार्षिक दृश्य निरीक्षण से लाभ होता है। प्रारंभिक मरम्मत स्टील की रक्षा करती है और भविष्य में बड़े संरचनात्मक खर्च से बचाती है।
कौन-से मानक निर्यातित फ्रेम की गुणवत्ता की पुष्टि करते हैं?
उत्तर: यूरोपीय बाज़ार के लिए निर्यात किए गए संरचनात्मक भागों पर ईएन 1090 कार्यान्वयन वर्ग और सीई अंकन होना आवश्यक है। वेल्डिंग गुणवत्ता के लिए आईएसओ 3834 लागू होता है, जबकि कारखाना प्रणाली के लिए आईएसओ 9001 लागू होता है। जहाँ गंतव्य देश के इंजीनियरों को स्थानीय रूप से परिचित कराने के लिए एएसटीएम या एआईएससी संदर्भों की अपेक्षा की जाती है, वहाँ उनका उल्लेख करना उपयोगी होता है। प्रत्येक शिपमेंट के साथ मिल प्रमाणपत्र और निरीक्षण रिपोर्ट के अनुरोध करने से एक स्पष्ट रिकॉर्ड बनता है। ये दस्तावेज़ खरीदारों को फ्रेम की पुष्टि करने की अनुमति देते हैं, जब वह कारखाने से बाहर जाता है।

2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

2026/10/26
ऊष्मा-रोधन, वाष्प नियंत्रण, ऊष्मीय विच्छेद, शीतन अंतरफलक और संक्षारण-प्रतिरोधी विवरणों के साथ एक शीत-भंडारण इस्पात संरचना की योजना बनाएँ।

2026/10/26
एक कृषि स्टील संरचना की योजना बनाएँ जो मशीनरी बार्न से लेकर भंडारण और फार्म लॉजिस्टिक्स हब तक स्केल कर सके, जिसमें व्यावहारिक डिज़ाइन और खरीद प्रक्रिया के चरण शामिल हों।

2026/10/26
पशुधन के लिए इस्पात संरचना की योजना बनाएँ, जिसमें कल्याण, संक्षारण प्रतिरोध, अग्नि सुरक्षा विचार और कुशल डिज़ाइन-से-डिलीवरी निर्णय शामिल हों।

2026/10/26
हैंगर और सहायक सुविधाओं के लिए विमान इस्पात संरचना की योजना बनाएँ, जिसमें भार, संक्षारण, अग्नि सुरक्षा, EN 1090 और डिलीवरी मील के पत्थरों पर मार्गदर्शन शामिल हो।

2026/10/26
भार, संक्षारण, अनुपालन और डिलीवरी योजना पर व्यावहारिक मार्गदर्शन के साथ कृषि भंडारण के लिए एक फार्म स्टील संरचना चुनें।
