 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

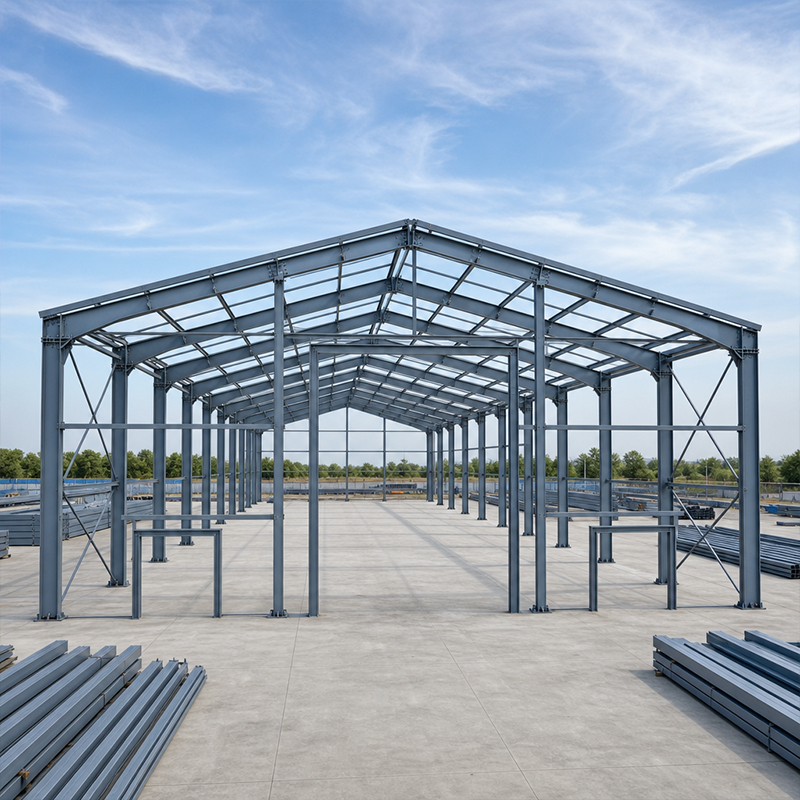
A fémvázas szerkezet a terheléseket oszlopok, gerendák és merevítések vázrendszerén keresztül viszi át, nem téglafalakon keresztül. A megfelelő acélminőség és a megfelelő kapcsolati módszer kiválasztása döntő a szél-, hó- és mozgó daru-terhelések alatti épületteljesítmény szempontjából. Ez az útmutató a modern ipari vázszerkezetekben használt anyagokat és csatlakozásokat ismerteti, hogy a beszerzési csapatok biztonsággal tudjanak specifikációt készíteni.
A legtöbb ipari váz szerkezeti szénacélból készül, amelyet a folyáshatár szerint osztályoznak. A fémvázas szerkezetek hideg vagy szeizmikus régiókban gyakran Q355B minőségű acélt használnak, amely egy kínai minőség, közel azonos az S355-tel, és 355 MPa folyáshatárt biztosít. Alacsony hőmérsékletű helyszínekre a Q355D minőség megőrzi a szívósságot mínusz húsz Celsius-fokig. A Q355B-Z35 minőség z-irányú tulajdonságokat tartalmaz, amelyek ellenállnak a réteges repedéseknek, ahol vastag lemezek találkoznak. A Q420B minőség nehézdarus gerendákhoz alkalmas, mert magasabb szilárdsága csökkenti a keresztmetszet tömegét. A terhelési eset alapján meghatározott minőség kiválasztása védi a költségvetést és a szerkezetet.
A nyitott vagy nedves helyeken használt acélnak védőrétegre van szüksége a rozsdásodással szemben. A forró–merítéses cinkbevonat cinkréteget képez, amely önmagát áldozza fel az alapanyag védelméért – évtizedekig tartó hatással. Az üvegporos bevonat vastag fóliát alkot, amely megakadályozza a nedvesség behatolását a fröccsenési zónákban és a belső felületeken. A tervezők a környezeti feltételekhez igazítják a bevonat típusát: egy tengerparti logisztikai csarnok több védelmet igényel, mint egy száraz éghajlatú raktár. A festett rendszerek rendszeres időközönként újrafestést igényelnek, míg a cinkbevonatos acél minimális karbantartással is hosszú ideig megbízhatóan működik. A megfelelő felületkezelés biztosítja az előrejelezhető karbantartási költségeket. A tervezők emellett nemcsak a kezdeti árat, hanem az életciklus-költséget is figyelembe veszik, mert egy olcsóbb felületkezelés korábbi újrafeldolgozást követelhet meg. A bevonat-specifikáció dokumentálása a megrendelési szerződésben biztosítja a szállító felelősségét a megnevezett rendszer iránt.
Két módszer létezik acél szerkezeti elemek összekötésére: csavarozás és hegesztés. A csavarozott kapcsolat nagy szilárdságú csavarokat használ, amelyek lemezeket szorítanak össze úgy, hogy a terhelést a súrlódás viszi. A hegesztés az elemeket lehegesztett fém segítségével olvasztja össze; ez erősebb lehet a helyszínen, de hitelesített hegesztőkre és ellenőrzött körülményekre van szükség. Olyan fémszerkezetes építésnél, amelyet óceánokon át szállítanak, a csavarozás nyer, mert minden csatlakozási pontot a gyárban vágunk, fúrunk és címkézünk. A távoli helyszínen végzett hegesztés porózusságot eredményezhet, és ellenőrzést igényel, ami lelassítja a munkaütemet. A csavarozás továbbá lehetővé teszi a munkások számára, hogy korrigálják a rosszul illeszkedő furatokat csiszolás nélkül.
A legtöbb előre tervezett váz 10,9S szilárdsági osztályú nagyszilárdságú csavarokat használ, amelyeket szabályozott befeszítési nyomatékkal húznak meg. A munkások először lazán összehúzzák az illesztést, majd a végső feszítést kalibrált kulccsal vagy elcsavaródó anyával végzik el. A nyíróerőt nem a csavar szára, hanem a befogó erő viszi, ezért a felület előkészítése döntő fontosságú. Egy tiszta, száraz érintkezési felület biztosítja a súrlódási tényező stabilitását az illesztés teljes élettartama alatt. A projekt dokumentációban meg kell őrizni a gyári tanúsítványt és a nyomatéknaplót, hogy egy későbbi ellenőrzés során igazolható legyen, hogy a szerelés megfelelt a specifikációnak. A laza vagy festett érintkezési felületek csökkentik a teherbírást, és ezeket el kell utasítani. A helyszíni csapatoknak óvniuk kell a csavar menetét a kezelés során, hogy a végső befeszítésnél a nyomaték pontosan leolvasható legyen.
A gyári gyártás biztosítja a minőség állandóságát az ISO 9001 és az ISO 3834 szabványok szerinti irányítás mellett. A CNC-vágás és a robotos hegesztés minden elemet milliméterpontossággal alakít ki, mielőtt szállításra kerülne. A helyszíni munkacsoportok ezután felállítják a vázat és csavarozással rögzítik – ez gyorsabb, mint a helyszíni hegesztés, és kevesebb szakképzett kézművest igényel. Ilyen módon épített fémváz-szerkezet hetek alatt, nem hónapok alatt érheti el az időjárásálló állapotot. Az építési sorrend emellett korlátozza a magasban végzett munkát, így csökkenti a kockázatot az OSHA-stílusú helyszíni szabályozások szerint. A részletes gyártási rajzok egyértelműen összekötik minden csavart a pontos helyével, így semmi sem marad a találgatásra.
A valódi építési helyszínek sohasem tökéletesek, ezért a kapcsolatrendszernek el kell nyelnie a kis hibákat. A csavarlyukakat kissé nagyobb méretben készítik, így a szerelők néhány milliméternyi mozgásteret kapnak a gerendák és oszlopok igazításához. A talpalapok alá helyezett beillesztő lemezek kisebb vízszintes eltéréseket korrigálnak acélvágás nélkül. Egy kizárólag hegesztéssel összekötött váz kevesebb rugalmasságot biztosít, így egyetlen rossz méret is megállíthatja az egész emelést. A szabványos főtengelyek és ismétlődő elemek lehetővé teszik, hogy egy fémes vázszerkezet ritmusosan épüljön fel, ami fenntartja a szerelőcsapat termelékenységét. A jó tűrés-tervezés egy szoros ütemtervet kezelhetővé tesz.
A vásárlóknak néhány részletet egyértelműen meg kell határozniuk, mielőtt árajánlatot kérnének. Jelöljék meg az acélminőséget, a tervezési terheléseket és a helyi szabványt (pl. IBC vagy MBMA), hogy a szállító helyesen modellezze a váz szerkezetet. Kérjék az EN 1090 szabvány szerinti megfelelőséget és CE-jelölést a kiviteli szerkezeti elemekre, valamint ASTM- vagy AISC-hivatkozásokat ott, ahol a piacon ezeket elvárják. Erősítsék írásban a csavarminőséget és a bevonatrendszer típusát. Kérjék a gyártási rajzokat és a felszerelési sorrendet előre. Egy egyértelmű specifikáció megakadályozza a költséges meglepetéseket, amelyek akkor jelentkeznek, amikor egy fémszerkezetes váz találkozik a valós építési helyszínnel.
A acélvázas szerkezetek kevés karbantartást igényelnek, de néhány szokás hosszabbítja élettartamukat. Ellenőrizze a csavarok feszítését az első év után és minden nagyobb vihar után, mivel a leülepedés lazíthat egy csatlakozást. Tartsa érintetlenül a felületi bevonatot; javítsa ki a karcolásokat, mielőtt a rozsda terjedni kezd. Tisztítsa meg a lefolyó nyílásokat, hogy a víz soha ne gyűljön össze a szerkezet alapjánál. Győződjön meg róla, hogy a burkolati és burkolati panelek rögzítve maradnak, mert egy lazán lengő panel megszakíthatja rögzítőelemeit. Értékelje fel a szerkezetet daru-felújítás után is, mivel a nagyobb terhelés megváltoztatja a csatlakozásokra ható igényt. Ezek a lépések évtizedekig biztosítják egy fémszerkezetes épület biztonságát és csendességét.
A megfelelő acélminőség és a megfelelő csatlakozás kiválasztása alapján válik egy tervrajzból olyan épület, amely teljes tervezési élettartama alatt megfelelően működik. Egy jól megadott fémszerkezetes épület kiegyensúlyozza a költséget, a gyorsaságot és az időtállóságot, és készen áll a helyszínre érkezéskor azonnali összeszerelésre. Azok a csapatok, amelyek korán tervezik az anyagokat és a csatlakozásokat, elkerülik a munka- és költségként is drága újrafeladatokat.
Milyen acélminőség alkalmas hideg éghajlati régiókban használt vázszerkezethez?
Válasz: A fagyos téli időjárásnak kitett helyszínek esetén a Q355D alacsony hőmérsékleten is megőrzi az ütésállóságot, és megakadályozza a rideg repedések kialakulását. A Q355B mérsékeltebb éghajlati viszonyokhoz alkalmas, míg a Q355B-Z35 lamelláris szakadás ellen nyújt védelmet vastag lemezek csatlakozási pontjainál. A megfelelő minőség kiválasztása a tervezési hőmérséklettől és a terhelési esettől függ, nem pedig rögzített szabály alapján történik. A gyártó által kiállított anyagtanúsítványon szereplő minőség megerősítése megakadályozza a gyártás során történő helyettesítést.
Miért részesítik előnyben a kiviteli projektek a csavart kapcsolatokat?
Válasz: A kizárólag hegesztett vázak szállítása kockázatos, mivel a csatlakozási pontok sérülhetnek, és érkezéskor tanúsított hegesztést igényelnek. Egy csavart fémszerkezetes váz minden furattal és címkével ellátva érkezik, így a helyi munkásoknak csak a megadott előírás szerint kell meghúzniuk a csavarokat. Ez kiküszöböli a helyszíni hegesztők és azok ellenőrzésének szükségességét. Az eljárás emellett elviseli a kisebb építési helyi hibákat, és gyorsítja a szerelést. Kevesebb szakmai képzettség szükséges a helyszínen, ami csökkenti a költségeket és a határidők kockázatát.
Hogyan kell helyesen meghúzni egy nagy szilárdságú csavart?
Válasz: A szerelők kézzel szorítják meg minden illesztést, majd végleges feszítésre kalibrált kulcsot vagy csavarodó anyát használnak. A nyírási terhelést a csavarköpeny, hanem a befogó erő viszi át az érintkező felületen. A felületeknek tisztának és száraznak kell maradniuk, hogy a súrlódási együttható megmaradjon. A rögzített nyomatéknapló későbbi ellenőrzéseket tesz lehetővé, és bizonyítja, hogy a szerelés megfelelt a szabványnak. A lazult csavarok újraerősítése a leülepedés után megbízható kapcsolatot biztosít.
Mikor kell ellenőrizni a bevonatrendszert?
Válasz: A bevonatokat az első év után, valamint minden olyan nagyobb vihar után ellenőrizni kell, amely víznyomást gyakorol az alapra. A karcolások és élek az első helyek, ahol rozsdásodás jelenik meg, ezért ezeket még a terjedés előtt ki kell javítani. Egy ütemezett újrafestési ciklus biztosítja a festett rendszerek folytonos bevonatát. A horganyzott acél kevesebb figyelmet igényel, de éves látványellenőrzésből is profitál. A korai javítás védi az acélt, és elkerüli a későbbi, nagyobb mértékű szerkezeti költségeket.
Mely szabványok igazolják a kiviteli keret minőségét?
Válasz: A exportált szerkezeti alkatrészeknek az európai piacra történő értékesítéshez az EN 1090 végrehajtási osztályokat és a CE-jelölést kell viselniük. Az ISO 3834 a hegesztési minőséget, az ISO 9001 pedig a gyári rendszert szabályozza. Ott, ahol a célország ezt elvárja, az ASTM vagy az AISC hivatkozások segítenek a helyi mérnökök számára a termék megismerésében. A gyártmánytanúsítvány és az ellenőrzési jelentés kérésére minden szállítmánynál egyértelmű dokumentációs nyomot hagyunk. Ezek a dokumentumok lehetővé teszik a vevők számára, hogy ellenőrizzék a vázat még a gyárból való kiszállítás előtt.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
