 EN
گودام-کارخانہ فولادی ساختاریں: دوہرے استعمال کا ڈیزائن
2026/10/26
فولادی ساختار کے گودام-کارخانہ کی منصوبہ بندی ذہین علاقہ جات، مواد کے بہاؤ، واضح بلندی، کرین، آگ کے تحفظ اور وسعت کے فیصلوں کے ساتھ کریں۔

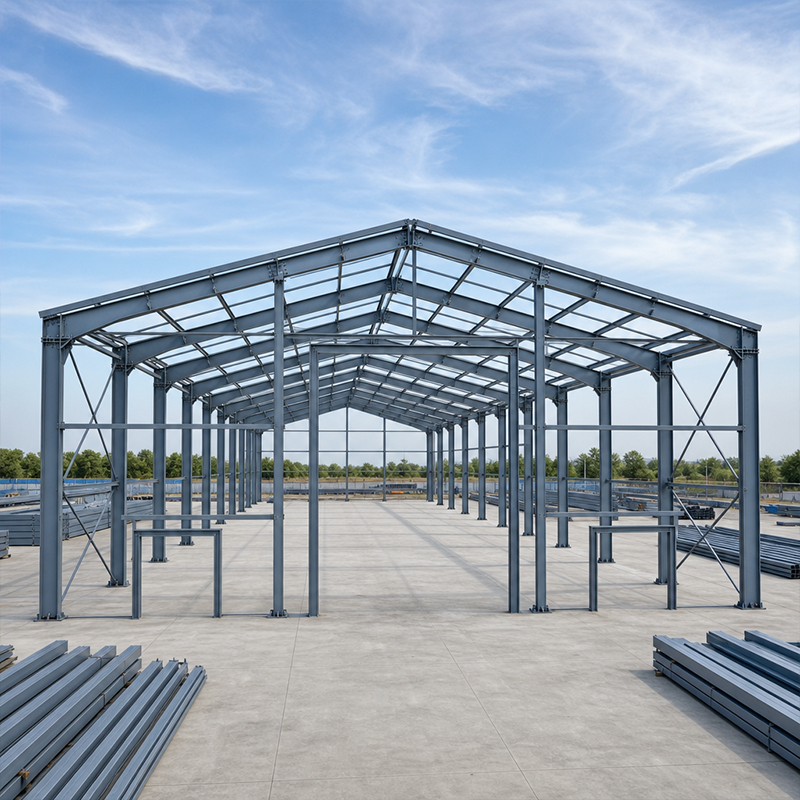
دھاتی فریم ساختار عمارت کے بوجھ کو اینٹوں کی دیواروں کے ذریعے نہیں بلکہ کالم، رافٹرز اور بریسنگ کے ایک اسکیلیٹن کے ذریعے سنبھالتی ہے۔ صحیح سٹیل گریڈ اور مناسب کنکشن کے طریقہ کا انتخاب طوفانی ہوا، برف اور حرکت پذیر کرین کے بوجھ کے تحت عمارت کی کارکردگی طے کرتا ہے۔ یہ گائیڈ جدید صنعتی فریمز میں استعمال ہونے والے مواد اور جوڑوں کی وضاحت کرتی ہے تاکہ خریداری کی ٹیمیں یقین کے ساتھ دریافت کر سکیں۔
زیادہ تر صنعتی فریم ساختاری کاربن اسٹیل کے استعمال کرتے ہیں جو ییلڈ طاقت کے حساب سے درجہ بند ہوتے ہیں۔ سرد یا زلزلہ زدہ علاقوں میں ایک دھاتی فریم ساخت عام طور پر Q355B سے شروع ہوتی ہے، جو ایک چینی گریڈ ہے جو S355 کے قریب ہے اور جس کی ییلڈ طاقت 355 MPa ہے۔ کم درجہ حرارت کے مقامات کے لیے، Q355D مواد کو منفی بیس درجہ سلسیس تک مضبوطی برقرار رکھتا ہے۔ Q355B-Z35 میں Z-سمت کی خصوصیات شامل ہیں جو موٹی پلیٹوں کے ملنے کے مقام پر لیملر ٹیرنگ کو روکتی ہیں۔ Q420B کا استعمال بھاری کرین بیم کے لیے کیا جاتا ہے کیونکہ اس کی زیادہ طاقت سیکشن کے وزن کو کم کرتی ہے۔ لوڈ کیس کے مطابق گریڈ کی وضاحت کرنا بجٹ اور ساخت دونوں کی حفاظت کرتی ہے۔
کھلے یا نم مقامات پر سٹیل کو زنگ لگنے سے بچانے کے لیے ایک رکاوٹ کی ضرورت ہوتی ہے۔ ہاٹ ڈپ گیلنائزنگ ایک زنک کی تہہ فراہم کرتی ہے جو دہائیوں تک بنیادی دھات کی حفاظت کے لیے خود کو قربان کر دیتی ہے۔ گلاس فلیک کوٹنگ ایک موٹی فلم فراہم کرتی ہے جو سپلش زونز اور اندر کے رخوں پر نمی کو روکتی ہے۔ ماہرین کوٹنگ کو ماحول کے مطابق منتخب کرتے ہیں: ایک ساحلی لاگسٹکس ہال کو ایک خشک گودام کے مقابلے میں زیادہ حفاظت کی ضرورت ہوتی ہے۔ پینٹ شدہ نظاموں کو مقررہ دورانیے پر دوبارہ کام کرنے کی ضرورت ہوتی ہے، جبکہ گیلنائزڈ سٹیل کم دیکھ بھال کے ساتھ بھی اپنا کام جاری رکھتا ہے۔ مناسب آخری پرتو برقرار رکھنے سے مرمت کا خرچ قابل پیش گوئی رہتا ہے۔ ماہرین ابتدائی قیمت کے بجائے زندگی چکر کے خرچ کو بھی وزن دیتے ہیں، کیونکہ سستی آخری پرتو کو جلدی دوبارہ کام کرنے کی ضرورت ہو سکتی ہے۔ خریداری آرڈر میں کوٹنگ کی وضاحت کا ریکارڈ رکھنا فراہم کنندہ کو نامزد نظام کے لیے ذمہ دار بناتا ہے۔
ستیل کے اراکین کو جوڑنے کے دو طریقے ہیں: بولٹنگ اور ویلڈنگ۔ بولٹنگ کا طریقہ اُونچی مضبوطی والے بولٹس کا استعمال کرتا ہے جو پلیٹوں کو ایک دوسرے سے چپکا دیتے ہیں تاکہ لوڈ کو رگڑ سے سنبھالا جا سکے۔ ویلڈنگ میں اراکین کو جمع کرنے کے لیے دی گئی دھات کے ذریعے جوڑا جاتا ہے، جو فیلڈ میں زیادہ مضبوط ہو سکتا ہے لیکن اس کے لیے سرٹیفائیڈ ویلڈرز اور کنٹرولڈ حالات کی ضرورت ہوتی ہے۔ ایک دھاتی فریم ساخت جو سمندروں کے پار بھیجی جاتی ہے، کے لیے بولٹنگ بہتر ہے کیونکہ ہر جوائنٹ فیکٹری میں ہی کاٹی جاتی ہے، چھیدی جاتی ہے اور ٹیگ کی جاتی ہے۔ دور دراز کے مقام پر فیلڈ ویلڈنگ میں خلائیت (porosity) کا خطرہ ہوتا ہے اور اس کی جانچ کی ضرورت ہوتی ہے جو شیڈول کو سست کر دیتی ہے۔ بولٹنگ کے ذریعے کام کرنے والی ٹیمیں غلط طریقے سے بنے ہوئے سوراخ کو گرائنڈنگ کے بغیر درست کر سکتی ہیں۔
زیادہ تر پیشِ انجینئر شدہ فریم 10.9S مضبوطی والے بولٹس کا استعمال کرتے ہیں جن کا ٹورک کنٹرولڈ ہوتا ہے۔ مزدور جوائنٹ کو ٹھیک سے کس لیتے ہیں، پھر حتمی تناؤ ایک کیلیبریٹڈ رینچ یا ٹوسٹ-آف نٹ کے ذریعے لگاتے ہیں۔ اس کشیدگی کا دباؤ، نہ کہ بولٹ کا شافٹ، سیئر لوڈ کو سنبھالتا ہے، اس لیے سطح کی تیاری اہم ہوتی ہے۔ صاف اور خشک رابطہ کی سطح جوائنٹ کی پوری عمر کے دوران رگڑ کے ضریب کو مستحکم رکھتی ہے۔ منصوبے کے ریکارڈز میں مِل سرٹیفکیٹ اور ٹورک لاگ کو محفوظ رکھنا چاہیے تاکہ مستقبل میں آڈٹ کے دوران یہ تصدیق کی جا سکے کہ اسمبلی نے معیار کو پورا کیا تھا۔ ڈھیلی یا پینٹ شدہ رابطہ کی سطحیں بوجھ برداشت کرنے کی صلاحیت کو کم کر دیتی ہیں اور انہیں مسترد کرنا ہوگا۔ فیلڈ ٹیمیں بولٹ کے تھریڈز کو ہینڈلنگ کے دوران تحفظ دینے کا انتظام کریں تاکہ آخری مرحلے میں ٹورک کی درست قیمت ریکارڈ ہو سکے۔
کارخانہ میں تیاری سے معیار کو آئی ایس او 9001 اور آئی ایس او 3834 کے ضوابط کے تحت مستحکم رکھا جاتا ہے۔ سی این سی کٹنگ اور روبوٹک ویلڈنگ ہر رکن کو اس کے بھیجنے سے پہلے ملی میٹر کی درستگی سے تشکیل دیتی ہے۔ پھر مقام پر کام کرنے والی ٹیمیں فریم کو اُٹھا کر بولٹوں سے جوڑ دیتی ہیں، جو فیلڈ ویلڈنگ کی نسبت تیز ہے اور اس کے لیے کم مہارت والے ماہرین کی ضرورت ہوتی ہے۔ اس طرح تعمیر کی گئی دھاتی فریم کی ساخت ہفتوں میں ہی موسم کے خلاف محفوظ حالت تک پہنچ سکتی ہے، جبکہ عام طور پر یہ عمل مہینوں تک لگتا ہے۔ اس ترتیب سے بلندی پر کام کرنے کی ضرورت بھی کم ہوتی ہے، جس سے او ایس ایچ اے جیسے مقامی ضوابط کے تحت خطرے کا امکان کم ہو جاتا ہے۔ واضح شاپ ڈرائنگز ہر بولٹ کو اس کی مخصوص جگہ سے منسلک کرتی ہیں، تاکہ کوئی بات اندازے پر چھوڑی جانے کی بجائے بالکل واضح ہو۔
حقیقی مقامات کبھی بھی مکمل طور پر درست نہیں ہوتے، اس لیے کنکشن سسٹم کو چھوٹی غلطیوں کو جذب کرنے کی صلاحیت ہونی چاہیے۔ بولٹ کے سوراخ تھوڑے بڑے بنائے جاتے ہیں تاکہ رافٹرز اور کالمز کو ملانے کے لیے کام کرنے والی ٹیم کو کچھ ملی میٹر کا فاصلہ دیا جا سکے۔ بیس پلیٹس کے نیچے شِمز کا استعمال چھوٹے سے لیول کے فرق کو درست کرنے کے لیے کیا جاتا ہے، بغیر سٹیل کو کاٹے۔ صرف ویلڈنگ پر مبنی فریم میں لچک کم ہوتی ہے، اس لیے ایک ہی غلط قیاس پورے اُٹھانے کے عمل کو روک سکتا ہے۔ معیاری بےز اور دہرائے جانے والے اراکین ایک دھاتی فریم کی ساخت کو ایک رِدھم کے ساتھ تعمیر کرنے کی اجازت دیتے ہیں جو کام کرنے والی ٹیم کی پیداواری صلاحیت کو برقرار رکھتی ہے۔ اچھی ٹالرنس منصوبہ بندی ایک سخت شیڈول کو قابلِ انتظام بناتی ہے۔
خریداروں کو قیمتیں حاصل کرنے سے پہلے کچھ تفصیلات طے کر لینی چاہئیں۔ فولاد کی درجہ بندی، ڈیزائن لوڈز اور مقامی کوڈ جیسے آئی بی سی یا ایم بی ایم اے کا ذکر کریں تاکہ فراہم کنندہ فریم کو صحیح طریقے سے ماڈل کر سکے۔ برآمد شدہ ساختی اجزاء پر این 1090 اور سی ای مارکنگ کی درخواست کریں، اور جہاں بازار ان کی توقع کرتا ہو وہاں اے ایس ٹی ایم یا اے آئی ایس سی حوالہ جات کی درخواست کریں۔ بولٹ کی درجہ بندی اور کوٹنگ سسٹم کی تصدیق لکھی ہوئی حاصل کریں۔ تعمیر کے ا drawings اور نصب کرنے کے ترتیب کی درخواست فوری طور پر کریں۔ واضح خصوصیات اس مہنگی حیرت کو روکتی ہیں جو اس وقت ظاہر ہوتی ہے جب ایک دھاتی فریم ساخت حقیقی سائٹ سے ملتی ہے۔
ستیل کے فریم کو تھوڑی سی دیکھ بھال کی ضرورت ہوتی ہے، لیکن چند عادتیں ان کی عمر بڑھا دیتی ہیں۔ پہلے سال کے بعد اور کسی بڑے طوفان کے بعد بولٹ کی تناؤ کا معائنہ کریں، کیونکہ جگہ کے بیٹھ جانے سے جوڑ یلا ہو سکتا ہے۔ کوٹنگ کو محفوظ رکھیں؛ زخم کو جنگال پھیلنے سے پہلے درست کر دیں۔ ڈرینیج کے راستے صاف رکھیں تاکہ پانی کبھی بھی بنیاد کے خلاف جمع نہ ہو۔ کلیڈنگ اور این ویلپ پینلز کو مضبوط رکھنے کا جائزہ لیں، کیونکہ ڈھیلا پینل ہوا میں لہرائے گا اور اس کے فاسٹنرز کو تھکا دے گا۔ کرین کے اپ گریڈ کے بعد ساخت کا جائزہ لیں، کیونکہ بھاری لوڈ جوڑوں پر دباؤ بڑھا دیتے ہیں۔ یہ اقدامات دہائیوں تک ایک دھاتی فریم ساخت کو محفوظ اور خاموش رکھتے ہیں۔
درست گریڈ اور درست جوڑ کا انتخاب ایک نقشہ کو ایک ایسی عمارت میں بدل دیتا ہے جو اپنی مقررہ عمر تک بہترین کارکردگی دے۔ ایک اچھی طرح سے مخصوص دھاتی فریم ساخت لاگت، رفتار اور پائیداری کا توازن برقرار رکھتی ہے، اور وہ سائٹ پر بولٹ کرنے کے لیے تیار پہنچتی ہے۔ وہ ٹیمیں جو مواد اور جوڑوں کی منصوبہ بندی ابتداء میں کرتی ہیں، وہ وقت اور بجٹ دونوں کو کھاتے ہوئے دوبارہ کام سے بچ جاتی ہیں۔
سرد خطوں کے لیے کون سی سٹیل گریڈ مناسب ہے؟
جواب: جن مقامات پر سردی کے موسم میں جماؤ ہوتا ہے، وہاں Q355D کم درجہ حرارت پر اثر کی مضبوطی برقرار رکھتا ہے اور شکنگاری کو روکتا ہے۔ Q355B معتدل آب و ہوا میں استعمال ہوتا ہے، جب کہ Q355B-Z35 موٹی پلیٹس کے جڑنے کے مقامات پر تہہ وار پھٹنے کے خلاف مزاحمت فراہم کرتا ہے۔ گریڈ کا انتخاب ڈیزائن کی درجہ حرارت اور لوڈ کی صورتحال کے مطابق کیا جاتا ہے، نہ کہ کوئی طے شدہ قاعدہ۔ تیاری کے دوران غلطی سے دوسرے گریڈ کے استعمال کو روکنے کے لیے مِل سرٹیفکیٹ پر گریڈ کی تصدیق ضروری ہے۔
برآمداتی منصوبوں میں بولٹ والے ربط کو ترجیح کیوں دی جاتی ہے؟
جواب: صرف ویلڈنگ والے فریم کو بھیجنے سے جوڑوں کو نقصان کا خطرہ ہوتا ہے اور مقامی آمد پر سرٹیفائیڈ ویلڈنگ کی ضرورت ہوتی ہے۔ ایک بولٹ والی دھاتی فریم ساخت تمام سوراخوں کے ساتھ اور ٹیگ کے ساتھ پہنچتی ہے، اس لیے مقامی کارکنان کو صرف معیار کے مطابق کسنا ہوتا ہے۔ اس سے فیلڈ ویلڈرز اور ان کے معائنے کی ضرورت ختم ہو جاتی ہے۔ اس طریقہ کار میں چھوٹی سائٹ کی غلطیوں کو برداشت کرنے کی صلاحیت بھی ہوتی ہے اور تعمیر کا عمل تیز ہوتا ہے۔ سائٹ پر کم تخصصی مہارتوں کی ضرورت لاگت اور شیڈول کے خطرات دونوں کو کم کرتی ہے۔
اعلیٰ طاقت کے بولٹ کو صحیح طریقے سے کیسے کسا جاتا ہے؟
جواب: کریوں ہر جوڑ کو ہاتھ سے مضبوط کرتے ہیں، پھر ایک درست کی گئی رینچ یا ٹوسٹ-آف نٹ کے ذریعے آخری تناؤ لاگو کرتے ہیں۔ اسکیئر لوڈ کو فیئنگ فیس کے مابین کلیمپنگ فورس، شیانک نہیں، حملہ کرتی ہے۔ سطحیں صاف اور خشک رہنا ضروری ہیں تاکہ رگڑ کا عدد برقرار رہے۔ ایک ریکارڈ شدہ ٹارک لاگ بعد میں آڈٹ کی حمایت کرتا ہے اور یہ ثابت کرتا ہے کہ اسمبلی معیار پر پوری اتری ہے۔ بولٹس کو بیٹھنے کے بعد دوبارہ تناؤ دینا وصلی کو قابل اعتماد رکھتا ہے۔
کوٹنگ سسٹم کا معائنہ کب کرنا چاہیے؟
جواب: کوٹنگز کا معائنہ پہلے سال کے بعد اور کسی بھی اہم طوفان کے بعد کرنا چاہیے جو پانی کو بنیاد کے خلاف دھکیلتا ہو۔ خراشیں اور کنارے وہ پہلی جگہیں ہیں جہاں زنگ لگنا شروع ہوتا ہے، اس لیے انہیں پھیلنے سے پہلے درست کر لینا چاہیے۔ منصوبہ بند دوبارہ پینٹ کا دورانیہ پینٹ شدہ سسٹمز میں فلم کو باقاعدہ رکھتا ہے۔ جالی نشان زنک کردہ سٹیل کو کم توجہ کی ضرورت ہوتی ہے لیکن اسے سالانہ بصیرتی معائنہ سے فائدہ ہوتا ہے۔ ابتدائی مرمت سٹیل کی حفاظت کرتی ہے اور بعد میں بڑے ساختی اخراجات سے بچاتی ہے۔
کون سے معیارات برآمد شدہ فریم کی معیار کی تصدیق کرتے ہیں؟
جواب: یورپی مارکیٹ کے لیے برآمد شدہ ساختی اجزاء پر EN 1090 انجام کے درجے اور سیٔے نشان لگانا ضروری ہے۔ ویلڈنگ کی معیار کو ISO 3834 اور فیکٹری نظام کو ISO 9001 کے ذریعے منظم کیا جاتا ہے۔ جہاں مقامی انجینئرز کو امریکی معیارات کی واقفیت ہونا ضروری سمجھا جاتا ہو، وہاں ASTM یا AISC کے حوالہ جات استعمال کرنے سے ان کی سہولت بڑھتی ہے۔ ہر شپمنٹ کے ساتھ مِل سرٹیفکیٹ اور معائنہ رپورٹ کی درخواست کرنا ایک واضح ریکارڈ قائم کرتی ہے۔ یہ دستاویزات خریداروں کو فریم کی تصدیق کرنے کا موقع فراہم کرتی ہیں قبل ازیں کہ وہ پلانٹ سے روانہ ہو۔

2026/10/26
فولادی ساختار کے گودام-کارخانہ کی منصوبہ بندی ذہین علاقہ جات، مواد کے بہاؤ، واضح بلندی، کرین، آگ کے تحفظ اور وسعت کے فیصلوں کے ساتھ کریں۔

2026/10/26
ایک سرد اسٹوریج سٹیل سٹرکچر کا منصوبہ بنائیں جس میں عزل، آبی بخارات کو کنٹرول کرنے کا نظام، حرارتی وقفے، ریفریجریشن انٹرفیسز اور زنگ لگنے کے مقابلے کے لیے تیار تفصیلات شامل ہوں۔

2026/10/26
ایک زرعی سٹیل کی ساخت کا منصوبہ بنائیں جو مشینری کے بارن سے لے کر اسٹوریج اور فارم لاگسٹکس ہب تک پیمانے پر بڑھ سکے، جس میں عملی ڈیزائن اور خریداری کے مراحل شامل ہوں۔

2026/10/26
مویشی کے لیے سٹیل کی ساخت کا منصوبہ تیار کریں جس میں جانوروں کی خوشحالی، زنگ لگنے کے خلاف مزاحمت، آگ کے معاملات اور موثر ڈیزائن سے ترسیل کے فیصلوں کو شامل کیا گیا ہو۔

2026/10/26
ہینگرز اور سپورٹ سہولیات کے لیے ہوائی جہاز کے سٹیل کے ڈھانچے کی منصوبہ بندی کریں، جس میں لوڈز، کوروزن، آگ، EN 1090، اور ترسیل کے اہم سنگ میل کے بارے میں رہنمائی شامل ہو۔

2026/10/26
بار، زنگ لگنے کا خطرہ، قوانین کی پابندی اور ترسیل کی منصوبہ بندی کے بارے میں عملی رہنمائی کے ساتھ کاشتکاری کے لیے ایک فارم سٹیل سٹرکچر منتخب کریں۔
