 EN
গুদাম-কারখানা ইস্পাত কাঠামো: দ্বৈত-ব্যবহার ডিজাইন
2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

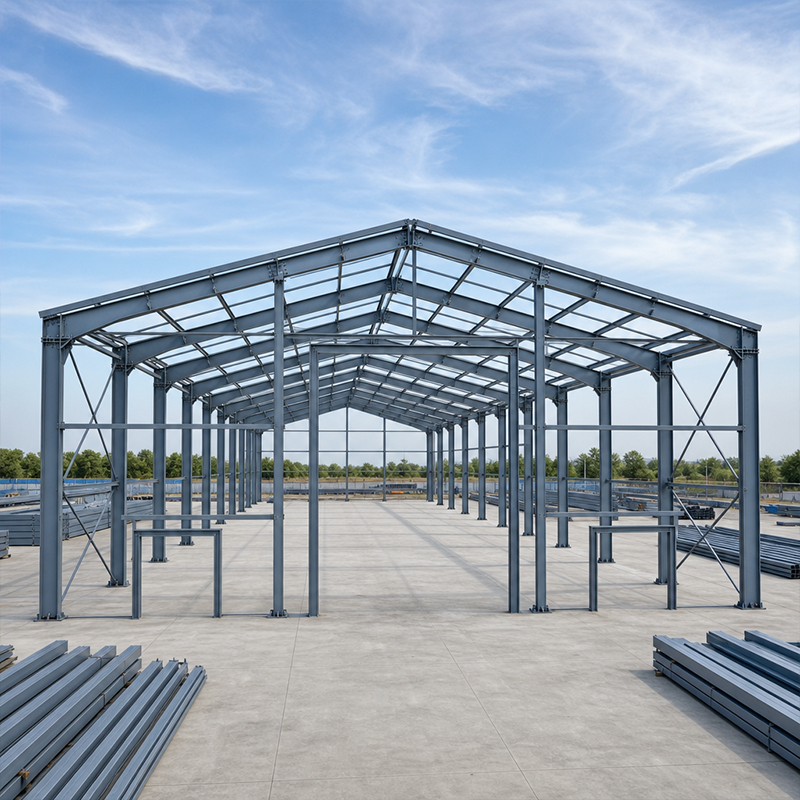
একটি ধাতব ফ্রেম গঠন ভবনের ভার মোটামুটি কলাম, রাফটার এবং ব্রেসিং-এর কঙ্কালের মাধ্যমে বহন করে, ইট-পাথরের দেয়ালের মাধ্যমে নয়। সঠিক ইস্পাত শ্রেণি এবং সঠিক সংযোগ পদ্ধতি নির্বাচন করা হলে ভবনটি বাতাস, তুষার এবং চলমান ক্রেনের ভারের বিরুদ্ধে কীভাবে কাজ করবে—তা নির্ধারিত হয়। এই গাইডটি আধুনিক শিল্প ফ্রেমগুলিতে ব্যবহৃত উপকরণ ও জয়েন্টগুলি ব্যাখ্যা করে, যাতে ক্রয় দলগুলি আত্মবিশ্বাসের সাথে বিবরণ দিতে পারে।
বেশিরভাগ শিল্পকারখানার ফ্রেমে কাঠামোগত কার্বন স্টিল ব্যবহার করা হয়, যার মান প্রবাহ শক্তির উপর ভিত্তি করে নির্ধারিত হয়। শীতল বা ভূকম্প-প্রবণ অঞ্চলে ধাতব ফ্রেম কাঠামো প্রায়শই Q355B দিয়ে শুরু হয়, যা একটি চীনা মান যা S355-এর কাছাকাছি এবং ৩৫৫ এমপিএ প্রবাহ শক্তি প্রদান করে। নিম্ন-তাপমাত্রার সাইটগুলির জন্য, Q355D মাইনাস বিশ ডিগ্রি সেলসিয়াস পর্যন্ত টাগ রাখে। Q355B-Z35 এর মধ্যে Z-দিকের বৈশিষ্ট্য যোগ করা হয়েছে যা ঘন প্লেটগুলির সংযোগস্থলে স্তরযুক্ত বিদীর্ণতা প্রতিরোধ করে। Q420B ভারী ক্রেন বীমের জন্য ব্যবহৃত হয় কারণ এর উচ্চতর শক্তি অংশের ওজন কমিয়ে দেয়। লোড কেস অনুযায়ী মান নির্দিষ্ট করা বাজেট এবং কাঠামো উভয়কেই রক্ষা করে।
উন্মুক্ত বা আর্দ্র স্থানে ইস্পাতের জন্য মরচে রোধী একটি বাধা প্রয়োজন। হট-ডিপ গ্যালভানাইজিং একটি দস্তা স্তর প্রদান করে যা দশক ধরে ভিত্তি ধাতুকে রক্ষা করার জন্য নিজেকে বলিদান করে। গ্লাস ফ্লেক কোটিং একটি ঘন ফিল্ম যোগ করে যা স্প্ল্যাশ জোন এবং অভ্যন্তরীণ পৃষ্ঠে আর্দ্রতা বাধা দেয়। স্পেসিফায়াররা পরিবেশের সাথে কোটিং মিলিয়ে নেন: একটি উপকূলীয় লজিস্টিক্স হলের জন্য একটি শুষ্ক গুদামের চেয়ে বেশি সুরক্ষা প্রয়োজন। পেইন্ট করা সিস্টেমগুলির নির্দিষ্ট সময়ে পুনরায় কাজ করার প্রয়োজন হয়, অন্যদিকে গ্যালভানাইজড ইস্পাত খুব কম যত্নেই কাজ করতে থাকে। সঠিক ফিনিশ রক্ষণাবেক্ষণ খরচকে পূর্বানুমেয় রাখে। স্পেসিফায়াররা শুধুমাত্র প্রথম মূল্য নয়, বরং জীবনচক্র খরচও বিবেচনা করেন, কারণ একটি সস্তা ফিনিশ আগে পুনরায় কাজ করার প্রয়োজন হতে পারে। ক্রয় অর্ডারে কোটিং স্পেসিফিকেশন লিপিবদ্ধ করা সরবরাহকারীকে নামকরা সিস্টেমের জন্য দায়ী রাখে।
ইস্পাত সদস্যদের যুক্ত করার দুটি পদ্ধতি হলো: বোল্টিং এবং ওয়েল্ডিং। একটি বোল্টেড সংযোগে উচ্চ-শক্তির বোল্ট ব্যবহার করা হয়, যা প্লেটগুলিকে চাপ দিয়ে একসঙ্গে ধরে রাখে যাতে ঘর্ষণ বলটি বহন করে। ওয়েল্ডিংয়ে জমা ধাতুর মাধ্যমে সদস্যগুলিকে গলিয়ে একত্রিত করা হয়, যা ক্ষেত্রে শক্তিশালী হতে পারে, কিন্তু এর জন্য প্রমাণিত ওয়েল্ডার এবং নিয়ন্ত্রিত পরিবেশ প্রয়োজন। সমুদ্রপথে পাঠানোর জন্য একটি ধাতব ফ্রেম কাঠামোর ক্ষেত্রে বোল্টিং শ্রেষ্ঠ, কারণ প্রতিটি সংযোগ কারখানায় কাটা, ছিদ্রিত এবং ট্যাগ করা হয়ে আসে। দূরবর্তী স্থানে ক্ষেত্রে ওয়েল্ডিং করলে ছিদ্রযুক্ত হওয়ার ঝুঁকি থাকে এবং সময়সীমা বাড়ানোর জন্য পরীক্ষা-নিরীক্ষা প্রয়োজন। বোল্টিং এছাড়াও কর্মীদের ভুলভাবে সাজানো ছিদ্রটি গ্রাইন্ডিং ছাড়াই সংশোধন করতে দেয়।
অধিকাংশ পূর্ব-প্রকৌশলীকৃত ফ্রেমে ১০.৯এস উচ্চ-শক্তির বোল্ট ব্যবহার করা হয়, যার টাইটেনিং টর্ক নিয়ন্ত্রিত থাকে। শ্রমিকরা জয়েন্টটি আঁটোসাঁটো করেন, এবং পরে ক্যালিব্রেটেড ওয়্যারেন্স বা টুইস্ট-অফ নাট দিয়ে চূড়ান্ত টেনশন প্রয়োগ করেন। শিয়ার লোড বহন করে বোল্টের শ্যাঙ্ক নয়, বরং ক্ল্যাম্পিং ফোর্স; তাই পৃষ্ঠের প্রস্তুতি গুরুত্বপূর্ণ। পরিষ্কার ও শুষ্ক যোগাযোগ পৃষ্ঠ জয়েন্টের সম্পূর্ণ আয়ু জুড়ে ঘর্ষণ সহগকে স্থিতিশীল রাখে। প্রকল্পের রেকর্ডে মিল সার্টিফিকেট এবং টর্ক লগ সংরক্ষণ করা উচিত, যাতে ভবিষ্যতের অডিটে নির্দিষ্ট মান অনুযায়ী অ্যাসেম্বলি সম্পন্ন হয়েছিল কিনা তা নিশ্চিত করা যায়। ঢিলে বা পেইন্ট করা ফেয়িং পৃষ্ঠগুলি ক্ষমতা হ্রাস করে এবং তা গ্রহণযোগ্য নয়। ফিল্ড দলগুলি হ্যান্ডলিংয়ের সময় বোল্টের থ্রেডগুলি রক্ষা করবে, যাতে চূড়ান্ত পাসে টর্ক সঠিকভাবে পরিমাপ করা যায়।
কারখানায় উৎপাদন করা হলে আইএসও ৯০০১ এবং আইএসও ৩৮৩৪ নিয়ন্ত্রণের অধীনে গুণগত মান স্থিতিশীল থাকে। প্রতিটি সদস্যকে পাঠানোর আগে সিএনসি কাটিং এবং রোবটিক ওয়েল্ডিং-এর মাধ্যমে মিলিমিটার পর্যন্ত নির্ভুলভাবে গঠন করা হয়। তারপর সাইটের ক্রুগুলি ফ্রেমটি তুলে বোল্ট দিয়ে জোড়া লাগায়, যা ফিল্ড ওয়েল্ডিং-এর চেয়ে দ্রুত এবং কম দক্ষ শ্রমিকের প্রয়োজন হয়। এভাবে নির্মিত ধাতব ফ্রেম কাঠামো মাসের পরিবর্তে কয়েক সপ্তাহের মধ্যে আবহাওয়া-রোধী অবস্থায় পৌঁছাতে পারে। এই পদ্ধতিতে উচ্চতায় কাজ করার পরিমাণও কমানো হয়, যা ওএসএইচএ-শৈলীর সাইট নিয়মের অধীনে ঝুঁকি কমায়। স্পষ্ট শপ ড্রয়িংগুলি প্রতিটি বোল্টকে তার সঠিক অবস্থানের সঙ্গে যুক্ত করে, যাতে কোনো অনিশ্চয়তা থাকে না।
বাস্তব সাইটগুলি কখনও নিখুঁত হয় না, তাই সংযোগ ব্যবস্থাটি ছোট ছোট ত্রুটি শোষণ করতে পারে এমন হতে হবে। বোল্ট গর্তগুলি সামান্য বড় করে ছিদ্র করা হয়, যাতে ছাদের ধারক ও কলামগুলি সঠিকভাবে সামঞ্জস্য করতে কাজের দলকে কয়েক মিলিমিটার স্থান দেওয়া যায়। ভিত্তি প্লেটের নীচে শিম ব্যবহার করে ইস্পাত কাটার প্রয়োজন ছাড়াই সামান্য স্তর পার্থক্য সংশোধন করা যায়। শুধুমাত্র ওয়েল্ডেড ফ্রেমে কম সহনশীলতা থাকে, তাই একটি ভুল মাপ সম্পূর্ণ উত্থাপন প্রক্রিয়াকে বাধাগ্রস্ত করতে পারে। আদর্শ বে এবং পুনরাবৃত্ত সদস্যদের ব্যবহার করে একটি ধাতব ফ্রেম গঠন একটি নিয়মিত ছন্দে সম্পন্ন হয়, যা কাজের দলের উৎপাদনশীলতা বজায় রাখে। ভালো সহনশীলতা পরিকল্পনা একটি কঠোর সময়সূচীকে পরিচালনাযোগ্য করে তোলে।
ক্রেতাদের উদ্ধৃতির জন্য অনুরোধ করার আগে কয়েকটি বিষয় স্পষ্ট করে নিতে হবে। ইস্পাতের গ্রেড, ডিজাইন লোড এবং স্থানীয় কোড—যেমন IBC বা MBMA—উল্লেখ করুন, যাতে সরবরাহকারী ফ্রেমটি সঠিকভাবে মডেল করতে পারে। রপ্তানিকৃত কাঠামোগত অংশগুলির জন্য EN 1090 এবং CE মার্কিং চান, এবং যেখানে বাজার সেগুলি আশা করে, সেখানে ASTM বা AISC রেফারেন্স চান। বোল্টের গ্রেড এবং কোটিং সিস্টেম লিখিতভাবে নিশ্চিত করুন। ফ্যাব্রিকেশন ড্রইং এবং ইরেকশন সিকোয়েন্স শুরুতেই চান। স্পষ্ট স্পেসিফিকেশন এমন ব্যয়বহুল অপ্রত্যাশিত সমস্যা রোধ করে যা ধাতব ফ্রেম কাঠামো বাস্তব সাইটে পৌঁছালে দেখা দেয়।
ইস্পাত ফ্রেমগুলির খুব বেশি যত্ন নেওয়ার প্রয়োজন হয় না, কিন্তু কয়েকটি অভ্যাস এর সেবা জীবন বাড়িয়ে দেয়। প্রথম বছরের পর এবং যেকোনো বড় ঝড়ের পর বোল্টের টান পরীক্ষা করুন, কারণ ভবনের বসে যাওয়ায় যোগস্থলগুলি ঢিলে হতে পারে। কোটিংটি অক্ষত রাখুন; মরচে ছড়ানোর আগেই আঁচড় দেওয়া অংশগুলি সংশোধন করুন। জল কখনোই ভিত্তির বিরুদ্ধে জমা না হয় তা নিশ্চিত করতে জল নিষ্কাশনের পথগুলি পরিষ্কার রাখুন। আবদ্ধ প্যানেল এবং আবরণ প্যানেলগুলি স্থির থাকছে কিনা তা পরীক্ষা করুন, কারণ ঢিলে প্যানেলটি দোলাচল করে এবং এর ফাস্টেনারগুলিকে ক্লান্ত করে। ক্রেন আপগ্রেডের পর গঠনটি পর্যালোচনা করুন, কারণ ভারী ভার সংযোগগুলির উপর চাপ বদলে দেয়। এই পদক্ষেপগুলি একটি ধাতব ফ্রেম গঠনকে দশক ধরে নিরাপদ এবং শান্ত রাখে।
সঠিক গ্রেড এবং সঠিক যোগস্থল বাছাই করা হলে একটি আঁকা চিত্র থেকে একটি পূর্ণ নকশা জীবন ধরে কাজ করে এমন ভবন তৈরি হয়। একটি ভালোভাবে নির্দিষ্ট ধাতব ফ্রেম গঠন খরচ, গতি এবং টেকসইতা—এই তিনটির মধ্যে ভারসাম্য বজায় রাখে, এবং এটি সাইটে বোল্ট করে সংযোগ করার জন্য প্রস্তুত অবস্থায় পৌঁছায়। যে দলগুলি শুরুতেই উপকরণ এবং সংযোগগুলি পরিকল্পনা করে, তারা সময় ও বাজেট উভয়ই খেয়ে ফেলে এমন পুনরায় কাজ এড়াতে পারে।
শীতপ্রবণ অঞ্চলের জন্য কোন ইস্পাত গ্রেড উপযুক্ত?
উত্তর: হিমায়িত শীতকালের জন্য নির্দিষ্ট সাইটগুলিতে, Q355D নিম্ন তাপমাত্রায় আঘাত সহনশীলতা বজায় রাখে এবং ভঙ্গুর ফাটল এড়ায়। Q355B মৃদু জলবায়ুতে কাজ করে, অন্যদিকে Q355B-Z35 ঘন প্লেটগুলির সংযোগস্থলে স্তরীয় বিদীর্ণতা প্রতিরোধ করে। গ্রেড নির্বাচন একটি স্থির নিয়ম নয়, বরং ডিজাইন তাপমাত্রা এবং লোড কেসের উপর ভিত্তি করে করা হয়। মিল সার্টিফিকেটে গ্রেডটি নিশ্চিত করা ফ্যাব্রিকেশনের সময় প্রতিস্থাপন রোধ করে।
রপ্তানি প্রকল্পগুলি কেন বোল্টেড সংযোগকে পছন্দ করে?
উত্তর: শুধুমাত্র ওয়েল্ডেড ফ্রেম পাঠানো জয়েন্টগুলিতে ক্ষতির ঝুঁকি বাড়ায় এবং আগমনের পর প্রমাণিত ওয়েল্ডিংয়ের প্রয়োজন হয়। একটি বোল্টেড ধাতব ফ্রেম স্ট্রাকচার প্রতিটি ছিদ্র ড্রিল করা এবং ট্যাগ করা অবস্থায় আসে, যাতে স্থানীয় ক্রুগুলি শুধুমাত্র নির্দিষ্ট মান অনুযায়ী টাইট করে। এই পদ্ধতি ফিল্ড ওয়েল্ডার এবং তাদের পরিদর্শনের প্রয়োজন উচ্ছেদ করে। এই পদ্ধতিটি ছোট সাইট ত্রুটিগুলিকেও সহন করে এবং উত্থাপন প্রক্রিয়াকে ত্বরান্বিত করে। সাইটে কম বিশেষায়িত দক্ষতা প্রয়োজন হওয়ায় খরচ ও সময়সূচির ঝুঁকি উভয়ই কমে।
উচ্চ-শক্তির বোল্টটি সঠিকভাবে কীভাবে টাইট করা হয়?
উত্তর: ক্রুগণ প্রতিটি যোগস্থলকে হাত দিয়ে টান দেয়, তারপর একটি ক্যালিব্রেটেড ওয়ারেঞ্চ বা টুইস্ট-অফ নাট দিয়ে চূড়ান্ত টর্ক প্রয়োগ করে। শিয়ার লোড ফেয়িং ফেসের মধ্য দিয়ে ক্ল্যাম্পিং ফোর্স—শ্যাঙ্ক নয়—দ্বারা বহন করা হয়। ঘর্ষণ গুণাঙ্ক ধরে রাখতে পৃষ্ঠগুলি পরিষ্কার ও শুষ্ক রাখতে হবে। একটি রেকর্ড করা টর্ক লগ ভবিষ্যতের অডিটগুলিকে সমর্থন করে এবং প্রমাণ করে যে অ্যাসেম্বলি মানদণ্ড পূরণ করেছে। সেটলিংয়ের পর ঢিলে বোল্টগুলি পুনরায় টান দেওয়া সংযোগটিকে নির্ভরযোগ্য রাখে।
কখন কোটিং সিস্টেমটি পরিদর্শন করা উচিত?
উত্তর: কোটিংগুলির পরীক্ষা প্রথম বছরের পর এবং যেকোনো প্রধান ঝড়ের পর করা আবশ্যিক যা ভিত্তির দিকে জল ঠেলে দেয়। আঁচড় এবং প্রান্তগুলি মরচে দেখা দেওয়ার প্রথম স্থান, তাই মরচে ছড়ানোর আগে সেগুলিকে সংশোধন করা হয়। একটি পরিকল্পিত পুনরায় পেইন্ট চক্র রং করা সিস্টেমগুলিতে ফিল্মটিকে অখণ্ড রাখে। গ্যালভানাইজড ইস্পাতের কম মনোযোগ প্রয়োজন, তবুও বার্ষিক দৃশ্যমান স্ক্যান করা উপকারী। তাড়াতাড়ি মেরামত ইস্পাতকে রক্ষা করে এবং ভবিষ্যতে বৃহত্তর গাঠনিক ব্যয় এড়ায়।
কোন মানদণ্ডগুলি রপ্তানিকৃত ফ্রেমের গুণগত মান নিশ্চিত করে?
উত্তর: রপ্তানিকৃত গঠনমূলক অংশগুলির ইউরোপীয় বাজারের জন্য EN 1090 কার্যকরণ শ্রেণি এবং CE মার্কিং থাকা আবশ্যিক। ওয়েল্ডিংয়ের মান নিয়ন্ত্রণের জন্য ISO 3834 এবং কারখানা পদ্ধতি নিয়ন্ত্রণের জন্য ISO 9001 প্রযোজ্য। যেখানে গন্তব্য দেশের প্রকৌশলীরা এই মানগুলির সাথে পরিচিত হওয়ার জন্য ASTM বা AISC রেফারেন্স যোগ করা হয়। প্রতিটি শিপমেন্টের সাথে মিল সার্টিফিকেট এবং পরিদর্শন প্রতিবেদন চাওয়া হলে একটি স্পষ্ট রেকর্ড গঠিত হয়। এই নথিগুলি ক্রেতাদের ফ্রেমটি কারখানা থেকে পাঠানোর আগে যাচাই করতে সাহায্য করে।

2026/10/26
একটি গুদাম-কারখানা ইস্পাত কাঠামোর পরিকল্পনা করুন যেখানে আরও বুদ্ধিমান অঞ্চল বিভাজন, প্রবাহ ব্যবস্থা, স্পষ্ট উচ্চতা, ক্রেন, অগ্নিনির্বাপণ এবং প্রসারণের সিদ্ধান্ত গ্রহণ করা হয়।

2026/10/26
তাপ অবরোধ, বাষ্প নিয়ন্ত্রণ, তাপীয় বিরতি, শীতলীকরণ সংযোগস্থল এবং ক্ষয়রোধী বিবরণসহ একটি শীতল-সংরক্ষণ ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
একটি কৃষি ইস্পাত কাঠামোর পরিকল্পনা করুন যা যন্ত্রপাতির বার্ন থেকে শুরু করে সংরক্ষণ ও কৃষি যুক্তিবিদ্যা হাব পর্যন্ত প্রসারিত হয়, যার মধ্যে ব্যবহারিক ডিজাইন এবং ক্রয়-বিক্রয় পদক্ষেপগুলি অন্তর্ভুক্ত রয়েছে।

2026/10/26
পশুপালনের জন্য ইস্পাত কাঠামো পরিকল্পনা করুন—যাতে প্রাণীদের কল্যাণ, ক্ষয়রোধী বৈশিষ্ট্য, অগ্নিনিরোধী বিবেচনা এবং ডিজাইন থেকে ডেলিভারি পর্যন্ত দক্ষ সিদ্ধান্ত নেওয়া যায়।

2026/10/26
লোড, ক্ষয়, অগ্নিকাণ্ড, EN 1090 এবং ডেলিভারি মাইলফাঁক সম্পর্কিত নির্দেশনা অনুযায়ী হ্যাঙ্গার এবং সহায়ক সুবিধার জন্য বিমান ইস্পাত কাঠামো পরিকল্পনা করুন।

2026/10/26
লোড, ক্ষয়, প্রযোজ্য বিধিমালা এবং ডেলিভারি পরিকল্পনা সম্পর্কে ব্যবহারিক নির্দেশনা অনুসরণ করে কৃষি সংরক্ষণের জন্য একটি ফার্ম স্টিল কাঠামো বেছে নিন।
