 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

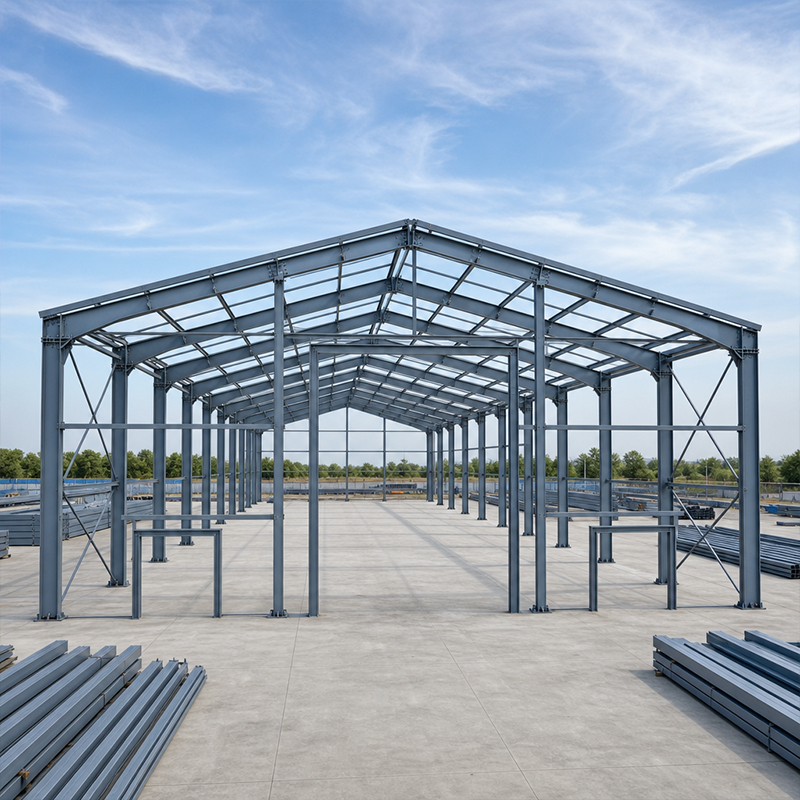
Struktur rangka logam menopang beban bangunan melalui kerangka tiang, balok atap, dan pengaku, bukan melalui dinding batu bata. Pemilihan kelas baja yang tepat dan metode sambungan yang tepat menentukan kinerja bangunan terhadap beban angin, salju, dan beban derek bergerak. Panduan ini menjelaskan bahan dan sambungan yang digunakan pada rangka industri modern agar tim pengadaan dapat menetapkan spesifikasi dengan penuh keyakinan.
Sebagian besar rangka industri menggunakan baja karbon struktural yang diklasifikasikan berdasarkan kekuatan luluhnya. Struktur rangka logam di wilayah dingin atau seismik sering dimulai dengan Q355B, kelas Cina yang setara dengan S355, dengan kekuatan luluh 355 MPa. Untuk lokasi bersuhu rendah, Q355D mempertahankan ketangguhan hingga minus dua puluh derajat Celsius. Q355B-Z35 menambahkan sifat arah-Z yang tahan terhadap retak lamelar di area pertemuan pelat tebal. Q420B digunakan untuk balok derek berat karena kekuatannya yang lebih tinggi mengurangi berat penampang. Menentukan kelas baja berdasarkan kondisi beban melindungi anggaran dan struktur.
Baja di lokasi terbuka atau lembap memerlukan penghalang terhadap karat. Galvanisasi celup panas memberikan lapisan seng yang secara korosif melindungi logam dasar selama puluhan tahun. Lapisan serpih kaca menambahkan film tebal yang menghalangi kelembapan di zona percikan dan permukaan bagian dalam. Pihak spesifikator menyesuaikan lapisan dengan lingkungan: gudang logistik pesisir memerlukan perlindungan lebih besar dibandingkan gudang kering. Sistem berpelapis memerlukan perbaikan berkala, sedangkan baja galvanis tetap berfungsi optimal dengan perawatan minimal. Jenis pelapis yang tepat menjaga biaya pemeliharaan tetap dapat diprediksi. Pihak spesifikator juga mempertimbangkan biaya siklus hidup, bukan hanya harga awal, karena pelapis yang lebih murah bisa jadi memerlukan perbaikan lebih dini. Mendokumentasikan spesifikasi pelapis dalam pesanan pembelian menjamin akuntabilitas pemasok terhadap sistem yang disebutkan.
Dua metode menyambungkan komponen baja: pengikatan dengan baut dan pengelasan. Sambungan baut menggunakan baut berkekuatan tinggi yang menjepit pelat bersama sehingga gesekan menahan beban. Pengelasan meleburkan komponen dengan logam yang diendapkan, yang bisa lebih kuat di lokasi kerja tetapi memerlukan tukang las bersertifikat serta kondisi terkendali. Untuk struktur rangka logam yang dikirim lintas samudra, pengikatan dengan baut lebih unggul karena setiap sambungan tiba di lokasi dalam keadaan sudah dipotong, dibor, dan diberi tanda di pabrik. Pengelasan di lokasi terpencil berisiko menimbulkan porositas dan memerlukan inspeksi yang memperlambat jadwal. Pengikatan dengan baut juga memungkinkan tim kerja memperbaiki lubang yang tidak sejajar tanpa harus menggerinda.
Sebagian besar rangka pra-rekayasa menggunakan baut berkekuatan tinggi kelas 10.9S dengan torsi pengencangan yang terkendali. Pekerja mengencangkan sambungan secara awal, lalu menerapkan tegangan akhir menggunakan kunci pas terkalibrasi atau mur berputus-otomatis. Gaya penjepitan—bukan batang baut—yang menahan gaya geser, sehingga persiapan permukaan menjadi penting. Permukaan kontak yang bersih dan kering menjaga koefisien gesek tetap stabil sepanjang masa pakai sambungan. Catatan proyek harus menyimpan sertifikat pabrik dan catatan torsi agar audit di masa depan dapat memverifikasi bahwa pemasangan memenuhi spesifikasi. Permukaan bidang kontak yang kendur atau dicat mengurangi kapasitas dan harus ditolak. Tim lapangan harus melindungi ulir baut selama penanganan agar pembacaan torsi akurat pada pengencangan akhir.
Pabrikasi di pabrik menjaga kualitas tetap stabil di bawah pengendalian ISO 9001 dan ISO 3834. Pemotongan CNC dan pengelasan robotik membentuk setiap komponen hingga presisi milimeter sebelum dikirim. Selanjutnya, tim di lokasi memasang rangka dan mengencangkan bautnya—metode ini lebih cepat daripada pengelasan di lokasi serta memerlukan lebih sedikit tenaga ahli terampil. Struktur rangka logam yang dibangun dengan cara ini dapat mencapai status kedap cuaca dalam hitungan minggu, bukan bulan. Urutan kerja ini juga membatasi aktivitas di ketinggian, sehingga mengurangi risiko paparan berdasarkan aturan keselamatan situs ala OSHA. Gambar kerja yang jelas menghubungkan setiap baut dengan lokasi pastinya, sehingga tidak ada ruang untuk tebakan.
Lokasi nyata tidak pernah sempurna, sehingga sistem sambungan harus mampu menyerap kesalahan kecil. Lubang baut dibuat sedikit lebih besar dari ukuran sebenarnya, memberikan ruang beberapa milimeter bagi tim pemasangan untuk menyelaraskan kasau dan kolom. Bantalan penyetel (shim) di bawah pelat dasar memperbaiki perbedaan ketinggian kecil tanpa memotong baja. Rangka yang hanya menggunakan las memiliki toleransi lebih kecil, sehingga satu dimensi yang salah saja dapat menghentikan seluruh proses pemasangan. Bentang standar dan elemen struktural yang diulang memungkinkan pemasangan rangka logam berlangsung secara ritmis, menjaga produktivitas tim. Perencanaan toleransi yang baik mengubah jadwal ketat menjadi jadwal yang realistis.
Pembeli harus menentukan beberapa detail sebelum meminta penawaran harga. Sebutkan mutu baja, beban desain, dan kode lokal seperti IBC atau MBMA agar pemasok dapat memodelkan rangka dengan tepat. Minta sertifikasi EN 1090 dan penandaan CE untuk komponen struktural yang diekspor, serta referensi ASTM atau AISC di pasar yang mengharapkannya. Konfirmasi secara tertulis mutu baut dan sistem pelapisan yang digunakan. Minta gambar fabrikasi dan urutan pemasangan sejak awal. Spesifikasi yang jelas mencegah kejutan mahal yang muncul ketika struktur rangka logam bertemu kondisi nyata di lokasi.
Rangka baja memerlukan sedikit perawatan, tetapi beberapa kebiasaan dapat memperpanjang masa pakai. Periksa ketegangan baut setelah tahun pertama dan setelah setiap badai besar, karena penurunan tanah dapat mengendurkan sambungan. Jaga lapisan pelindung tetap utuh; sentuh kembali goresan sebelum karat menyebar. Bersihkan saluran drainase agar air tidak tergenang di dekat dasar struktur. Pastikan panel pelapis dan panel kulit tetap terpasang rapat, karena panel yang kendur akan berkibar dan melemahkan pengencangnya. Tinjau ulang struktur setelah peningkatan derek, karena beban yang lebih berat mengubah tuntutan pada sambungan. Langkah-langkah ini menjaga keamanan dan keheningan struktur rangka logam selama puluhan tahun.
Memilih mutu baja dan jenis sambungan yang tepat mengubah gambar desain menjadi bangunan yang berkinerja optimal sepanjang masa pakai desainnya. Struktur rangka logam yang dirancang dengan baik menyeimbangkan biaya, kecepatan pengerjaan, dan ketahanan, serta tiba di lokasi siap dipasang dengan baut. Tim yang merencanakan material dan sambungan sejak dini mampu menghindari pekerjaan ulang yang menghabiskan waktu dan anggaran.
Mutu baja apa yang cocok untuk rangka di wilayah bersuhu rendah?
Jawaban: Untuk lokasi dengan musim dingin bersalju, Q355D mempertahankan ketangguhan benturan pada suhu rendah dan mencegah retak getas. Q355B cocok digunakan di iklim yang lebih ringan, sedangkan Q355B-Z35 tahan terhadap retak berlapis (lamellar tearing) pada sambungan pelat tebal. Pemilihan mutu mengikuti suhu desain dan kondisi pembebanan, bukan aturan tetap. Memverifikasi mutu pada sertifikat pabrik (mill certificate) mencegah penggantian bahan selama fabrikasi.
Mengapa proyek ekspor lebih memilih sambungan baut?
Jawaban: Mengirimkan rangka hanya dengan sambungan las berisiko merusak sambungan selama pengiriman dan memerlukan proses pengelasan bersertifikat di lokasi kedatangan. Struktur rangka logam berbaut tiba dalam keadaan semua lubang sudah dibor dan diberi label, sehingga tim lokal cukup melakukan pengencangan sesuai spesifikasi. Metode ini menghilangkan kebutuhan akan tukang las lapangan beserta inspeksinya. Selain itu, metode ini juga toleran terhadap kesalahan kecil di lokasi dan mempercepat proses pemasangan. Semakin sedikit keterampilan teknis spesialis yang dibutuhkan di lokasi, semakin rendah pula risiko biaya dan jadwal.
Bagaimana cara mengencangkan baut berkekuatan tinggi secara benar?
Jawaban: Petugas mengencangkan setiap sambungan secara manual, lalu menerapkan momen akhir dengan kunci pas terkalibrasi atau mur tipe twist-off. Gaya penjepitan—bukan batang baut—yang menahan beban geser di sepanjang permukaan kontak (faying face). Permukaan harus tetap bersih dan kering agar koefisien gesek tetap stabil. Catatan log momen kencang mendukung audit di kemudian hari serta membuktikan bahwa perakitan memenuhi standar yang berlaku. Pengencangan ulang baut yang kendur setelah terjadi penurunan (settling) menjaga keandalan sambungan.
Kapan sistem pelapisan harus diperiksa?
Jawaban: Pelapisan harus diperiksa setelah tahun pertama dan setelah setiap badai besar yang mendorong air mengenai bagian dasar struktur. Goresan dan tepi merupakan lokasi pertama munculnya karat, sehingga harus segera diperbaiki sebelum kerusakan meluas. Siklus pengecatan ulang yang terencana menjaga integritas lapisan pada sistem berlapis cat. Baja galvanis memerlukan perawatan lebih sedikit, namun tetap disarankan pemeriksaan visual tahunan. Perbaikan dini melindungi baja dan mencegah biaya perbaikan struktural yang lebih besar di masa depan.
Standar mana yang menjamin kualitas rangka ekspor?
Jawaban: Komponen struktural yang diekspor harus dilengkapi kelas pelaksanaan EN 1090 dan penandaan CE untuk pasar Eropa. ISO 3834 mencakup kualitas pengelasan, sedangkan ISO 9001 mengatur sistem pabrik. Di wilayah tujuan yang mengharapkannya, referensi ASTM atau AISC menambah keakraban bagi insinyur lokal. Meminta sertifikat pabrik (mill certificate) dan laporan inspeksi bersama setiap pengiriman membangun catatan yang jelas. Dokumen-dokumen ini memungkinkan pembeli memverifikasi rangka sebelum meninggalkan pabrik.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
