 EN
Kết cấu thép kho - xưởng: Thiết kế đa chức năng
2026/10/26
Lập kế hoạch kết cấu thép kho - xưởng với việc phân vùng thông minh hơn, luồng vận chuyển hợp lý hơn, chiều cao thông thủy phù hợp, cần cẩu, phòng cháy chữa cháy và khả năng mở rộng.

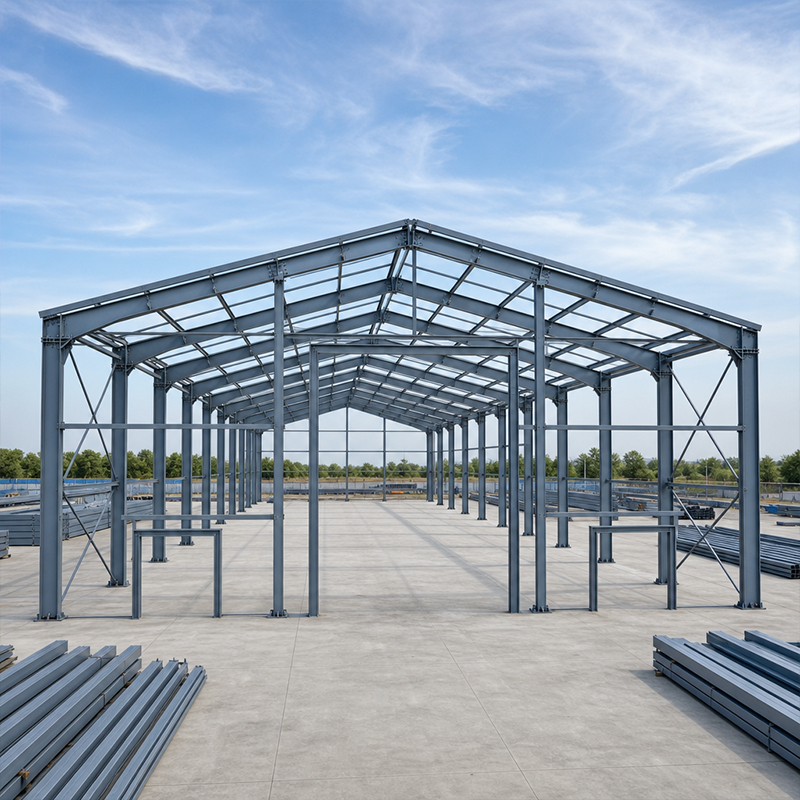
Cấu trúc khung kim loại chịu tải công trình thông qua hệ khung gồm cột, vì kèo và thanh giằng, thay vì thông qua tường gạch đá. Việc lựa chọn đúng mác thép và phương pháp nối phù hợp quyết định hiệu năng của công trình dưới tác động của tải gió, tải tuyết và tải cầu trục di động. Hướng dẫn này giải thích các vật liệu và mối nối được sử dụng phổ biến trong các khung công nghiệp hiện đại, giúp đội ngũ mua hàng có thể đưa ra yêu cầu kỹ thuật một cách tự tin.
Hầu hết các khung công nghiệp đều sử dụng thép carbon kết cấu được phân cấp theo giới hạn chảy. Một kết cấu khung kim loại ở vùng lạnh hoặc vùng có nguy cơ động đất thường bắt đầu với mác Q355B — một mác thép Trung Quốc tương đương gần với mác S355, có giới hạn chảy 355 MPa. Đối với các địa điểm có nhiệt độ thấp, mác Q355D duy trì độ dẻo dai xuống tới âm hai mươi độ C. Mác Q355B-Z35 bổ sung các đặc tính theo phương Z nhằm chống lại hiện tượng nứt lớp (lamellar tearing) tại những vị trí các tấm thép dày gặp nhau. Mác Q420B được dùng cho dầm cầu trục nặng vì độ bền cao hơn giúp giảm trọng lượng tiết diện. Việc lựa chọn mác thép phù hợp dựa trên trường hợp tải trọng sẽ vừa bảo vệ ngân sách vừa đảm bảo an toàn kết cấu.
Thép ở những khu vực hở hoặc ẩm ướt cần một lớp chắn chống gỉ. Mạ kẽm nhúng nóng tạo ra một lớp kẽm bảo vệ kim loại nền bằng cơ chế hy sinh bản thân trong nhiều thập kỷ. Lớp phủ vảy kính (glass flake coating) tạo thành một màng dày, ngăn chặn độ ẩm ở các vùng bị bắn tung tóe và mặt bên trong. Những người lập đặc tả lựa chọn lớp phủ phù hợp với điều kiện môi trường: ví dụ, một nhà kho hậu cần ven biển đòi hỏi mức độ bảo vệ cao hơn so với một kho hàng ở vùng khô hạn. Các hệ thống sơn yêu cầu bảo trì định kỳ theo chu kỳ, trong khi thép mạ kẽm tiếp tục hoạt động hiệu quả với rất ít bảo dưỡng. Lớp hoàn thiện phù hợp giúp chi phí bảo trì trở nên dự báo được. Các chuyên gia lập đặc tả cũng cân nhắc tổng chi phí vòng đời, chứ không chỉ giá ban đầu, bởi vì một lớp hoàn thiện rẻ hơn có thể đòi hỏi bảo trì sớm hơn. Việc ghi rõ đặc tả lớp phủ trong đơn đặt hàng giúp nhà cung cấp chịu trách nhiệm về hệ thống đã nêu.
Hai phương pháp nối các thành phần thép là bắt bu-lông và hàn. Mối nối bu-lông sử dụng các bu-lông cường độ cao để kẹp chặt các tấm lại với nhau, nhờ đó lực ma sát chịu tải trọng. Hàn làm nóng chảy các thành phần và thêm kim loại đắp vào, tạo thành liên kết có thể bền hơn tại hiện trường nhưng đòi hỏi thợ hàn được chứng nhận và điều kiện kiểm soát nghiêm ngặt. Đối với kết cấu khung kim loại vận chuyển xuyên đại dương, việc bắt bu-lông chiếm ưu thế vì mọi mối nối đều được cắt, khoan và đánh dấu sẵn tại nhà máy. Hàn tại hiện trường ở khu vực xa xôi dễ gây rỗ khí và cần kiểm tra kỹ thuật làm chậm tiến độ thi công. Việc bắt bu-lông cũng cho phép đội thi công điều chỉnh lỗ bị lệch mà không cần mài.
Hầu hết các khung được thiết kế sẵn đều sử dụng bu-lông cường độ cao cấp 10.9S với mô-men xiết được kiểm soát chặt chẽ. Công nhân siết sơ bộ mối nối, sau đó áp dụng lực căng cuối cùng bằng cờ-lê hiệu chuẩn hoặc đai ốc xoay rời. Lực kẹp — chứ không phải thân bu-lông — chịu lực cắt, do đó việc chuẩn bị bề mặt rất quan trọng. Bề mặt tiếp xúc sạch và khô giúp giữ hệ số ma sát ổn định trong suốt tuổi thọ của mối nối. Hồ sơ dự án cần lưu giữ chứng chỉ nhà máy và nhật ký mô-men xiết để kiểm toán sau này có thể xác nhận việc lắp ráp đáp ứng đúng thông số kỹ thuật. Các bề mặt tiếp xúc lỏng lẻo hoặc đã sơn đều làm giảm khả năng chịu lực và phải bị loại bỏ. Đội thi công tại hiện trường cần bảo vệ ren bu-lông trong quá trình vận chuyển và xử lý để đảm bảo giá trị mô-men xiết đo được là chính xác ở lần siết cuối cùng.
Việc gia công tại nhà máy giúp duy trì chất lượng ổn định theo các tiêu chuẩn kiểm soát ISO 9001 và ISO 3834. Cắt CNC và hàn robot định hình từng cấu kiện với độ chính xác đến từng milimét trước khi xuất xưởng. Sau đó, đội thi công tại hiện trường lắp dựng khung và siết bulông — phương pháp này nhanh hơn hàn tại chỗ và yêu cầu ít thợ lành nghề hơn. Một kết cấu khung kim loại được xây dựng theo cách này có thể đạt trạng thái kín nước, kín gió trong vài tuần thay vì vài tháng. Quy trình này cũng hạn chế công việc ở độ cao, từ đó giảm mức độ phơi nhiễm theo các quy định an toàn lao động tương tự OSHA. Bản vẽ xưởng rõ ràng ghi chú vị trí cụ thể của từng bulông, đảm bảo không để lại bất kỳ điểm mơ hồ nào.
Các vị trí thực tế không bao giờ hoàn hảo, do đó hệ thống kết nối phải hấp thụ được những sai lệch nhỏ. Các lỗ bu-lông được đục hơi lớn hơn tiêu chuẩn một chút, giúp đội thi công có vài milimét để căn chỉnh vì kèo và cột. Các tấm đệm kê dưới bản chân cột khắc phục những chênh lệch độ phẳng nhỏ mà không cần cắt thép. Khung chỉ hàn duy nhất có độ dung sai thấp hơn, nên một kích thước sai lệch duy nhất cũng có thể làm gián đoạn toàn bộ quá trình nâng lắp. Các nhịp tiêu chuẩn và các cấu kiện lặp lại giúp kết cấu khung thép được lắp dựng theo một nhịp điệu ổn định, từ đó duy trì năng suất cho đội thi công. Việc lập kế hoạch dung sai hợp lý biến một tiến độ chặt chẽ thành một tiến độ khả thi.
Các bên mua nên làm rõ một vài chi tiết trước khi yêu cầu báo giá. Nêu rõ loại thép, tải trọng thiết kế và tiêu chuẩn địa phương như IBC hoặc MBMA để nhà cung cấp mô hình hóa khung chính xác. Yêu cầu chứng nhận EN 1090 và dấu CE đối với các bộ phận kết cấu xuất khẩu, đồng thời nêu rõ các tiêu chuẩn ASTM hoặc AISC nếu thị trường yêu cầu. Xác nhận bằng văn bản về cấp độ bu-lông và hệ thống phủ. Yêu cầu bản vẽ chế tạo và trình tự lắp dựng ngay từ đầu. Một đặc tả rõ ràng sẽ tránh những bất ngờ tốn kém phát sinh khi kết cấu khung kim loại được triển khai tại hiện trường thực tế.
Khung thép yêu cầu ít bảo trì, nhưng một vài thói quen giúp kéo dài tuổi thọ sử dụng. Kiểm tra độ siết bu-lông sau năm đầu tiên và sau mỗi cơn bão lớn, vì hiện tượng lún có thể làm lỏng các mối nối. Giữ lớp phủ nguyên vẹn; xử lý ngay các vết xước trước khi gỉ bắt đầu lan rộng. Làm thông các đường thoát nước để nước không đọng lại quanh chân cột. Kiểm tra xem tấm ốp và tấm bao che có vẫn được cố định chắc chắn hay không, bởi tấm bị lỏng sẽ rung lắc và làm mỏi các chi tiết liên kết. Đánh giá lại kết cấu sau khi nâng cấp cần cẩu, vì tải trọng nặng hơn sẽ làm thay đổi yêu cầu chịu lực tại các mối nối. Những bước này giúp khung kim loại duy trì độ an toàn và yên tĩnh trong nhiều thập kỷ.
Việc lựa chọn đúng mác thép và đúng loại mối nối biến bản vẽ thành một công trình thực sự vận hành ổn định suốt toàn bộ tuổi thọ thiết kế. Một khung thép được quy định kỹ thuật tốt sẽ cân bằng giữa chi phí, tiến độ thi công và độ bền, đồng thời sẵn sàng lắp ráp ngay tại hiện trường chỉ bằng bu-lông. Các đội ngũ lập kế hoạch sớm cho vật liệu và chi tiết liên kết sẽ tránh được việc thi công lại—một nguyên nhân tiêu tốn cả thời gian lẫn ngân sách.
Mác thép nào phù hợp cho khung công trình ở vùng lạnh?
Đáp án: Đối với các công trình ở khu vực có mùa đông giá lạnh, thép Q355D duy trì độ dai va đập ở nhiệt độ thấp và tránh nứt giòn. Thép Q355B phù hợp với khí hậu ôn hòa hơn, trong khi Q355B-Z35 chống hiện tượng rách lớp (lamellar tearing) tại các vị trí nối tấm dày. Việc lựa chọn mác thép dựa trên nhiệt độ thiết kế và trường hợp chịu tải chứ không tuân theo một quy tắc cố định. Cần xác minh mác thép trên giấy chứng nhận nhà máy để ngăn ngừa việc thay thế sai trong quá trình gia công.
Tại sao các dự án xuất khẩu lại ưa chuộng kết nối bằng bulông?
Đáp án: Việc vận chuyển khung chỉ hàn sẵn tiềm ẩn nguy cơ hư hại tại các mối nối và yêu cầu thợ hàn được chứng nhận thực hiện hàn tại chỗ. Ngược lại, khung kim loại lắp ghép bằng bulông được giao tới hiện trường với mọi lỗ khoan đã được thực hiện chính xác và đánh dấu rõ ràng, do đó đội thi công địa phương chỉ cần siết bulông đúng tiêu chuẩn kỹ thuật. Phương pháp này loại bỏ nhu cầu về thợ hàn và kiểm tra hàn tại hiện trường. Đồng thời, nó cũng dung nạp được những sai số nhỏ tại công trường và đẩy nhanh tiến độ lắp dựng. Số lượng nghề chuyên môn cần tại hiện trường giảm đi giúp hạ cả chi phí lẫn rủi ro về tiến độ.
Làm thế nào để siết chặt bulông cường độ cao một cách chính xác?
Đáp án: Đội thi công siết chặt từng mối nối bằng tay, sau đó áp dụng lực siết cuối cùng bằng cờ lê hiệu chuẩn hoặc đai ốc xoay đứt. Lực kẹp – chứ không phải thân bu-lông – chịu tải cắt xuyên qua mặt tiếp xúc. Bề mặt phải luôn sạch và khô để hệ số ma sát được duy trì. Nhật ký mô-men xoắn được ghi chép hỗ trợ kiểm toán sau này và chứng minh việc lắp ráp đã đáp ứng tiêu chuẩn. Việc siết lại các bu-lông bị lỏng sau khi kết cấu ổn định giúp đảm bảo độ tin cậy của liên kết.
Khi nào nên kiểm tra hệ thống lớp phủ?
Đáp án: Các lớp phủ cần được kiểm tra sau năm đầu tiên và sau bất kỳ cơn bão lớn nào gây áp lực nước lên phần chân trụ. Các vết xước và mép cạnh là những vị trí đầu tiên xuất hiện gỉ, do đó cần sửa chữa ngay trước khi gỉ lan rộng. Việc sơn lại theo chu kỳ kế hoạch giúp duy trì độ nguyên vẹn của màng sơn trên các hệ thống được sơn. Thép mạ kẽm cần ít bảo dưỡng hơn nhưng vẫn nên được kiểm tra trực quan hàng năm. Việc sửa chữa sớm giúp bảo vệ thép và tránh chi phí khắc phục cấu trúc lớn hơn về sau.
Tiêu chuẩn nào xác nhận chất lượng khung xuất khẩu?
Đáp án: Các bộ phận cấu trúc xuất khẩu cần có các lớp thực hiện EN 1090 và dấu CE để phục vụ thị trường châu Âu. Tiêu chuẩn ISO 3834 quy định về chất lượng hàn, trong khi ISO 9001 điều chỉnh hệ thống nhà máy. Khi thị trường nhập khẩu yêu cầu, việc tham chiếu đến ASTM hoặc AISC sẽ giúp kỹ sư địa phương dễ tiếp cận hơn. Yêu cầu giấy chứng nhận nhà máy (mill certificate) và báo cáo kiểm tra kèm theo mỗi lô hàng giúp thiết lập hồ sơ minh bạch. Những tài liệu này cho phép người mua xác minh khung kết cấu trước khi sản phẩm rời khỏi nhà máy.

2026/10/26
Lập kế hoạch kết cấu thép kho - xưởng với việc phân vùng thông minh hơn, luồng vận chuyển hợp lý hơn, chiều cao thông thủy phù hợp, cần cẩu, phòng cháy chữa cháy và khả năng mở rộng.

2026/10/26
Lập kế hoạch kết cấu thép kho lạnh với cách nhiệt, kiểm soát hơi ẩm, điểm ngắt nhiệt, giao diện làm lạnh và chi tiết chống ăn mòn.

2026/10/26
Lập kế hoạch cho một kết cấu thép nông nghiệp có khả năng mở rộng từ chuồng trại máy móc thành trung tâm lưu trữ và điều phối hậu cần nông nghiệp, với các bước thiết kế và mua sắm thực tiễn.

2026/10/26
Lập kế hoạch kết cấu thép chăn nuôi nhằm đảm bảo phúc lợi động vật, khả năng chống ăn mòn, yếu tố phòng cháy chữa cháy và các quyết định thiết kế – giao hàng hiệu quả.

2026/10/26
Lập kế hoạch kết cấu thép cho máy bay dành cho nhà chứa máy bay và cơ sở hỗ trợ, bao gồm hướng dẫn về tải trọng, ăn mòn, cháy, tiêu chuẩn EN 1090 và các mốc giao hàng.

2026/10/26
Chọn một cấu trúc thép cho trang trại để lưu trữ nông nghiệp với hướng dẫn thực tế về tải trọng, ăn mòn, tuân thủ quy định và lập kế hoạch giao hàng.
