 EN
Қойма-жұмыс орнының болат құрылымдары: екі мақсатта қолданылатын дизайн
2026/10/26
Ақылды аймақтау, ағыс, таза биіктік, кран, өртке қарсы шаралар мен кеңейту шешімдерін ескере отырып, қойма-жұмыс орнының болат құрылымын жоспарлаңыз.

Қаңқа орнатылмас бұрын жүктеме бағыттарын анықтау
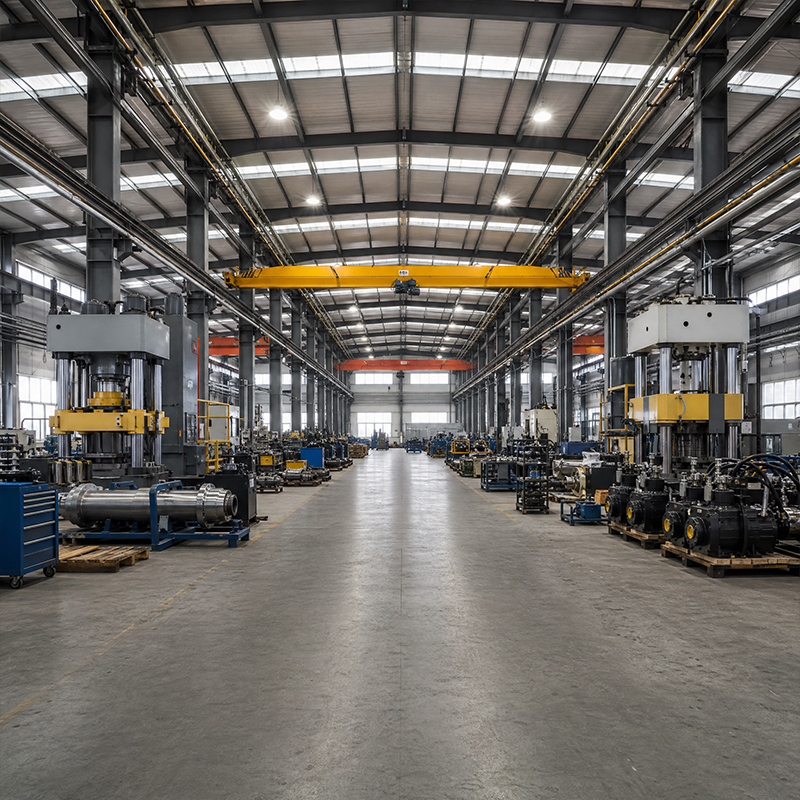
Әрбір машина цехының қаңқасы жүктеме картасынан басталады. Көтерме қар, жел тартылуы, крандың қозғалысы және машиналардың әсер ету күштері әртүрлі бағыттармен фундаментке жетеді. Порталдық қаңқа көтерме және қабырға жүктемелерін жауын-шашындық арқылы және бағаналар арқылы тіреуге береді, ал монолиттық пьедестал машиналардың әсер ету күштерін қабылдайды. Бұл бағыттардың ықпалдастырылмаған араласуы жылдар өткеннен кейін сызықтық дәнекерлер немесе иілген бағаналар түрінде жергілікті артық керілулерге әкеледі. Жақсы практика ғимарат қаңқасын жабдықтың фундаментінен бөледі, сонда әрқайсысы өзіндегі жүктемеге сәйкес етіп жасалады. Шекті элементтердің талдауы болат қиылатыннан бұрын деформация шектерін растайды, сонымен қатар ғимараттың қабығы мен еденнің үстіндегі өндірістік машиналар да қорғалады.
Машина жұмыс орны ашық еденнен пайда көреді, себебі өндіріс сызықтары ғимаратқа қарағанда тезірек өзгереді. Ашық аралықты рамалар ішкі бағандарды жояды, сондықтан жоспарлаушылар престер мен жинау ұяшықтарын құрылымды қайта жобалаусыз орын ауыстыра алады. Көп бөлімді жоспарлар өте үлкен аумақтар үшін болат салмағын және құнын төмендетеді, бірақ машиналарды орналастыруды қиындататын бағандарды енгізеді. Таңдау аралық ұзындығына, кран сыйымдылығына және болашақ икемділікке байланысты. Ауыр жабдық бөлімдері үшін 60 метрге дейінгі ашық аралық еденді жолақтың арқалықтары мен болашақ кеңейту үшін бос ұстайды. Алдын ала жобаланған ғимарат жүйесі екі нұсқаны да қолдайды: бұрандалы қосылыстар алыс орналасқан алаңдарда орнатуды жылдамдатады.
Машина цехының ішіндегі кран жолы — бұл көтергішті және оның жүктемесін аймақ бойымен тасымалдайтын арнайы арқалық сызығы. Монорельстік жүйелер станциялар арасында бөлшектерді сызықты тасымалдауға ыңғайлы, сондай-ақ олар жеңіл, арзан және бар көтергіш төбеде орнатуға оңай. Жоғарыдан жүретін крандар жоғары деңгейде екі жол арқалығында жүреді, толық енін қамтиды және ауыр жүктемелерді көтереді. Олардың қайсысын таңдау тоннажға, кронштейннің қамту аймағына және ғимараттың биіктігіне байланысты. Егер цех жиі ауыр көтерулерді орындаса, негізгі каркасқа қозғалыстағы көтергіштің әсерінен пайда болатын циклдық кернеудің әсерін болдырмау үшін жеке тіреу бағандарында орнатылған жоғарыдан жүретін кран жолы қолданылады.
Tırнақтың жұмыс істеу сапасы рельстердің бір-біріне дәл келуіне тәуелді. Рельстердің орналасуы дәл емес болса, кранның доңғалағы арқылы арқауға қосымша күш түседі, нәтижесінде доңғалаққа түсетін жүктеме артады және рельс пен арқау тез тозады. Детальдарды дайындаған кезде рельстік қысқыштарды орнату, жылулық кеңеюге жол беру және көтерілетін жүктеменің әсерінен арқаудың иілуін шектеу үшін оның қаттылығын сақтау қажет. Арқаулардың дайындалуы мен біріктірілуі EN 1090 орындау стандарттары мен ISO 3834 дәнекерлеу сапасы талаптарына сай жүргізіледі, себебі арқаудың бұзылуы кран жүктемесін фабриканың төменгі деңгейіне түсіруі мүмкін. Рельстердің арақашықтығы мен деңгейін ретті түрде бақылау жүйенің қауіпсіздігін қамтамасыз етеді және оның астындағы жабдық пен персоналды қорғайды.
Зауыттың едені кез келген жабдықты орнату үшін тыныш, бірақ маңызды элемент. Ол машиналардың тіректерінен, вилкалық көтергіштердің қозғалысынан және түсірілген құралдардан пайда болатын нүктелік жүктемелерді қабылдайды, сондықтан еден плитасының қалыңдығы мен арматурасы оның жұмыс режиміне сәйкес келуі керек. Типтік өнеркәсіптік еден плитасы қысылған негізде орналасады және оған болат тор немесе талшықты арматура қолданылады, ал престер мен штамптау желілері үшін тесілу күшіне төзімді болу үшін жерге тереңдетілген орындар мен жергілікті арматура қажет. Жерге тірелетін еденді жобалау кезінде топырақтың тіреу қабілеті, жіктердің арақашықтығы және болашақта анкерлеу нүктелері ескеріледі. Еден плитасын қосымша арматуралық каркаспен бірге жобалау бағаналардың тірегі мен машиналардың негізі арасындағы үйлесімсіздікті болдырмақшы, өйткені бұл кейіннен құрылыс алаңында қымбатқа түсетін өзгерістерге әкеледі.
Дәлмеу дәлдігі тыныш еденге тәуелді. Қазіргі заманғы станок цехында жиі престер мен дәлмеу сызықтары орналасады, сондықтан қарама-қайшы талаптарды тепе-теңдікке келтіру керек. Айналу осілі станоктар мен өлшеу иілері престерден плита арқылы таралатын тербеліс кезінде дәлдіктен айырылады. Изоляция пассивті болуы мүмкін — қаттыратылған астық базалар мен резеңке ілгіштерді қолдану арқылы, немесе белгілі бір жиілікте реттелген массалы сіңіргіштерді қолдану арқылы активті болуы мүмкін. Құрылымдық жобалау кезінде плитаның табиғи жиіліктерін болжау керек және олардың жұмыс істейтін жабдықтармен резонансын болдырмау керек. Бұл процесті раннинг балкалары мен станок құдықтары қозғалысты күшейтпеу үшін құрылыс каркасының жоспарлауымен ерте уақытта координациялау қажет. Тербеліске қатысты қатаң тәсіл өнім сапасын қорғайды және дәлмеу құралдарының қызмет ету мерзімін ұзартады.
Болаттың маркасы циклдық және артық жүктемеге қарсы шығу шегін белгілейді. Q355B көптеген рамалар үшін сенімді ақырғы беріктік береді, ал Q355D суық аймақтарда төмен температурадағы беріктікті қамтамасыз етеді, Q420B болса салмақ немесе жіңішке элементтер маңызды болған жағдайда жоғары беріктік ұсынады. Q355B-Z35 сияқты Z-бағыттағы болат қалың дәнекерленген қосылыстарда қалыңдық бойынша керілу әсерінен пайда болатын қабатты жарылуға қарсы тұрады. Марканы таңдау бірден белгіленген стандартқа негізделмейді, оның орнына жергілікті климат, кранның жұмыс режимі және сейсмикалық талаптар ескеріледі. Әрбір машина цехы марканы жұмыс режиміне сәйкестендіру арқылы пайда табады, ал тағайындалған тақырыпты қабылдау орнына тағайындаушының ұсынатын нұсқасын қабылдауға болмайды. AISC және MBMA бағыттаушы құжаттары элементтердің өлшемін реттейді, ал зауыттың ресми сертификаттары сатып алушыға тапсырыстан бастап дайын арқалыққа дейінгі ізденуге мүмкіндік береді.
Korрозия саңырау әрі үнемі машина цехының беріктігін алады. Ылғалды немесе химиялық ортадағы элементтерді қорғау үшін ыстық батырма гальванизациясы қолданылады, ал әртүрлі өндірістік аймақтардағы қатаң әсерлерден қорғау үшін шыны пластиналы қаптама қолданылады. Болттық қосылыстар болаттан құрылған элементтерге тең маңызды: крандардың жиі қозғалысы мен машиналардың тербелісі кезінде қосылыстарды тығыз ұстайтын 10.9S жоғары беріктіктегі болттар мен толық болттау технологиясы болашақта тексеру мен ауыстыруды жеңілдетеді. ISO 9001 бақыланатын өндіріс пен EN 1090 сәйкес орындалған жұмыстар тесіктердің дәл келуін және беттердің дұрыс дайындалуын қамтамасыз етеді. Қаптама мен болттарға арналған анық күтім жоспары иелерге күтім шығындарын бюджеттеу мүмкіндігін береді және өндірістік жолдың кенеттен тоқтатылуын болдырмауға көмектеседі.
Жоспарланған машина цехында рама, кран жолы және зауыт едені бірлескен жүйе ретінде қарастырылады. Алғашқы жүктеме картасын жасау, дұрыс болат маркасын таңдау және мойындалған стандарттарға сай қатаң дайындау процесі болат қабығын сенімді өндірістік активке айналдырады. Сатып алушылар тапсырысты растамас бұрын мекеме сертификаттарын, орындау класын және өз жабдықтарына сәйкес келетін плита спецификациясын сұрауы тиіс.
Машина цехында қандай жүктеме коэффициенттері ең маңызды?
Жауап: Мұндай ғимарат бір уақытта көшеттің, желдің, крандың қозғалыс жүктемесінің және машиналардың шоғырланған реакцияларын ұстауға тиіс. Дизайнерлер бұл жүктемелерді AISC немесе EN 1991 стандарттарындағы жүктеме коэффициенттерімен біріктіреді, сонда рама мен плита жүктемені қауіпсіз бөліседі. Қозғалыстағы кран жүктемелерін немесе престерден келетін нүктелік жүктемелерді ескермеу құрылымның артық керілуіне және ерте трещиналарға әкеледі. Барлық жүктеме жағдайларын дайындауға дейін қою — құрылымды ұзақ мерзімге пайдалануға жарамды етеді және ғимараттың жұмыс істеу өмірі бойынша өндірістік жабдықтарды қорғайды.
Кран жолы болат раманың ішінде қалай ұсталады?
Жауап: Кран жолы әдетте етекті бағандарда немесе негізгі рамаға бекітілген арнайы жол арқылы өтеді. Етекті жүйелер көтергіштің әсерін шатырдың арқалықтарынан алып тастайды, негізгі элементтердегі циклдық қысылу әсерін азайтады. Рельс бекіткіштері, ұлғаю саңылаулары және қатты етектер деформацияны бақылайды және жылулық қозғалысқа мүмкіндік береді. EN 1090 стандарты бойынша дайындалған және ISO 3834 стандарты бойынша дәнекерленген қосылыстар қайталанатын көтеру кезінде сенімділікті қамтамасыз етеді. Дұрыс қолдау деталдары қызмет мерзімін ұзартады және қозғалыстағы жүктің астында жұмыс істейтін цех полы мен қызметкерлерді қорғайды.
Қай тақта қалыңдығы ауыр престік жабдықтар үшін сәйкес келеді?
Жауап: Ауыр престерге стандарттық өнеркәсіптік тақтасынан гөрі көп нәрсе қажет. Әдетте 150–200 мм қалыңдығындағы зауыт едені вилдік көліктердің жүруіне арналған, бірақ штамптау мен пішіндеу желілері үшін қалыңайтылған ойыстар, жергілікті арматура және кейде тіреу тұғырлары қажет. Топырақтың тіреу қабілеті, тірек аралығы және болашақ анкерлеу нүктелері барлығы конструкцияның жобасына әсер етеді. Тақтаны болат рамамен бірге анықтау колонналардың табандары мен машиналардың негізі арасындағы қиылысуларды болдырмауға көмектеседі. Ерте келісімшілік қымбат тұратын жерде қайта жасауды болдырмайды және өндіріс желісін уақытында іске қосуды қамтамасыз етеді.
Неге болат сорттары цехтың тұрақтылығына әсер етеді?
Жауап: Болаттың маркасы қысымға төзімділігі мен қайталанатын жүктемелерге және ауа-райына қарсы беріктігін белгілейді. Q355B көптеген каркастар үшін қолайлы, Q355D төмен температурадағы беріктікті арттырады, ал Q420B ұзынша элементтердің көмегімен беріктікті көтереді. Z-бағыттағы болат ауыр дәнекерленген қосылыстарда қабатты жарылуға қарсы тұрады. Жұмыс шарттарына, температураға және сейсмикалық талаптарға сәйкес марканы таңдау уақытынан бұрын жарылуларды болдырмауға көмектеседі. Металлургиялық зауыттың сертификаттары өнімнің іздестірілуін қамтамасыз етеді, ал құжатталаған таңдаулар иелерге қозғалыстағы жүктемелер әсерінде ғимараттың пайдалану мерзімі бойына құрылымның техникалық талаптарға сәйкестігін тексеруге мүмкіндік береді.
Зауыттың еденін уақыт өте келе қалай ұстау керек?
Жауап: Күнделікті еденді қадағалау жылына екі рет — бірлескен және сыдырған орындарды зерттеуден басталады, себебі су мен өндірістік сұйықтық тақтада темірбетондың коррозиясын жеделдетеді. Су ағызу құбырларын таза ұстаңыз және цех еденінде сұйықтықтың қалып қойып қалуын болдырмаңыз. Тәжірибелік көтергіш машиналардың әсерінен еден бетінің тозуы байқалған жерлерге бетті қатайтқышты қайта жағыңыз және вибрация әсерінен машиналардың анкер болттарының босағанын тексеріңіз. Құжатталған қолданыс жоспары жөндеу шығындарын бюджеттеуға және өндірісті тоқтататын жоспарланбаған тоқтатуларды болдырмауға көмектеседі.

2026/10/26
Ақылды аймақтау, ағыс, таза биіктік, кран, өртке қарсы шаралар мен кеңейту шешімдерін ескере отырып, қойма-жұмыс орнының болат құрылымын жоспарлаңыз.

2026/10/26
Жылу оқшаулануы, бу бақылауы, жылулық үзілістер, суыту қондырғыларымен қосылу және коррозияға төзімді детальдары бар суық сақтау үшін болат құрылымды жобалаңыз.

2026/10/26
Практикалық жобалау мен сатып алу қадамдарын қолдана отырып, ауыл шаруашылығына арналған болат құрылымды жабдықтар үшін қойма мен сақтау орнынан бастап ауыл шаруашылығы логистикасының орталығына дейін кеңейтілетіндей етіп жобалаңыз.

2026/10/26
Мал шаруашылығы үшін болат құрылымды жануарлардың жағдайын, коррозияға төзімділікті, өртке қарсы шараларды және тиімді жобалаудан жеткізуге дейінгі шешімдерді ескере отырып жоспарлаңыз.

2026/10/26
Әуе кемесінің болат құрылымын әуе кемесінің қоймасы мен қолдау ғимараты үшін жобалаңыз, оның ішінде жүктемелер, коррозия, өрт, EN 1090 және жеткізу мерзімдері бойынша нұсқаулар берілген.

2026/10/26
Ауыл шаруашылығындағы сақтау үшін фермерлік болат құрылымын таңдаңыз; жүктемелер, коррозия, сәйкестік және жеткізу жоспарлауы бойынша практикалық нұсқаулар.
