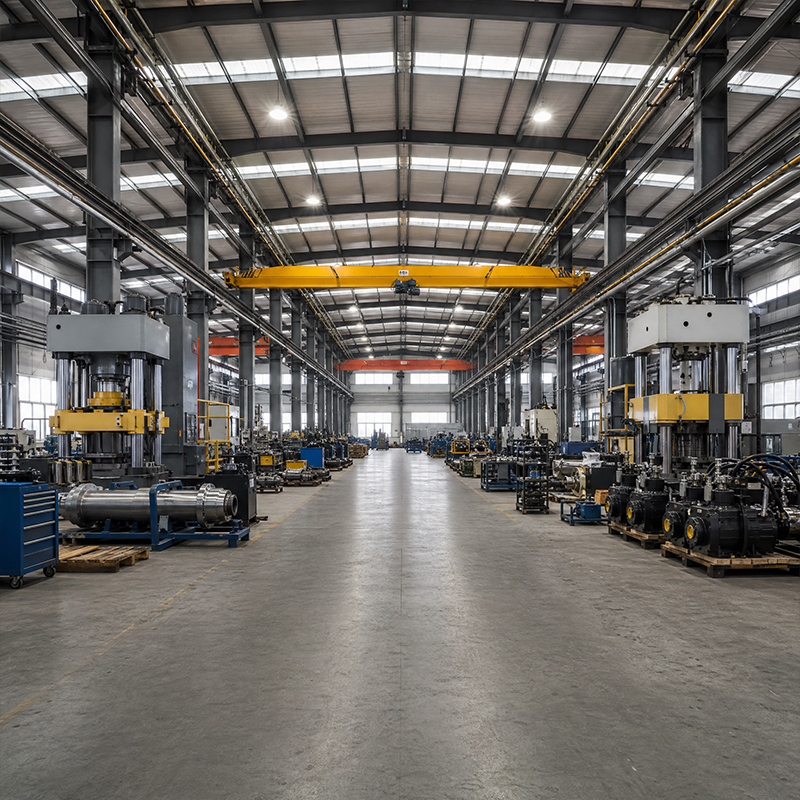
Definición de las trayectorias de carga antes de levantar el entramado
Cada entramado de taller de máquinas comienza con un mapa de cargas. La nieve sobre la cubierta, la succión del viento, las sobrecargas de las grúas y las fuerzas de reacción de las máquinas siguen rutas distintas hasta los cimientos. Un entramado de pórtico transfiere las cargas de la cubierta y de los muros mediante correas y columnas hacia la cimentación, mientras que una zapata de hormigón armado in situ soporta las reacciones de las máquinas. Combinar dichas trayectorias sin coordinación adecuada provoca sobreesfuerzos locales que, años después, se manifiestan como grietas en las soldaduras o columnas inclinadas. La buena práctica consiste en separar claramente el entramado del edificio de la cimentación de los equipos, detallando cada uno según sus propias exigencias. El análisis por elementos finitos verifica los límites de deformación antes de cortar el acero, protegiendo tanto la envolvente como las máquinas productivas ubicadas sobre la losa.
Luz libre frente a distribuciones de múltiples crujías
Un taller mecánico se beneficia de una planta abierta porque las líneas de producción cambian más rápido que el edificio. Una estructura de vano libre elimina las columnas interiores, lo que permite a los planificadores reubicar prensas y células de montaje sin necesidad de rediseñar la estructura. Los diseños de múltiples naves reducen el peso y el costo del acero para huellas muy grandes, pero introducen columnas que complican la disposición de las máquinas. La elección depende del vano, la capacidad de la grúa y la flexibilidad futura. Para naves de equipos pesados, un vano libre de hasta sesenta metros mantiene el piso despejado para vigas carril y futuras ampliaciones. Un sistema de edificio prefabricado soporta ambos esquemas mediante conexiones atornilladas que aceleran el montaje en sitios remotos.
Sistemas de vías para grúas destinados a manipular equipos pesados
Vía monorriel frente a vía para grúa de desplazamiento superior
La vía de circulación de la grúa dentro de un taller mecánico es la línea de vigas especializada que soporta el polipasto y su carga a lo largo del vano. Los sistemas de monorriel resultan adecuados para la transferencia lineal de piezas entre estaciones y son ligeros, económicos y fáciles de montar bajo una cubierta ya existente. Las grúas de desplazamiento superior se desplazan sobre un par de vigas de vía a gran altura, cubriendo todo el ancho y elevando cargas más pesadas. La elección entre ellos depende de la tonelaje, la cobertura del gancho y la altura del edificio. Donde el taller realiza frecuentemente elevaciones pesadas, una vía de circulación de grúa de desplazamiento superior apoyada en sus propias columnas de soporte evita cargar el armazón principal con las reacciones dinámicas del polipasto en movimiento, que provocan fatiga.
Alineación de los rieles y detalles de los soportes
El rendimiento de la vía de rodadura depende totalmente de su alineación. Las rieles desalineados obligan a la rueda de la grúa a luchar contra la viga, aumentando las cargas sobre las ruedas y desgastando tanto el riel como el soporte. El diseño detallado debe fijar correctamente las abrazaderas del riel, permitir la expansión térmica y mantener la rigidez suficiente del soporte para limitar su deformación bajo la carga elevada. Las normas de ejecución EN 1090 y la calidad de soldadura ISO 3834 regulan la fabricación y unión de estos soportes, ya que un soporte fallido de la vía de rodadura podría dejar caer una carga sobre el suelo de la fábrica inferior. La inspección periódica de la separación entre rieles (gauge) y del nivel de la vía mantiene el sistema seguro y protege los equipos y al personal situados debajo.
Diseño del suelo de fábrica sometido a cargas dinámicas de máquinas
Espesor del hormigón y armadura para el suelo de fábrica
La planta de fabricación es el héroe silencioso de cualquier construcción de equipos. Recibe cargas puntuales desde los pies de las máquinas, el tráfico de carretillas elevadoras y herramientas que caen, por lo que el espesor de la losa y su refuerzo deben corresponder a la carga prevista. Una losa industrial típica descansa sobre una subbase compactada con malla de acero o refuerzo de fibras, pero las prensas y las líneas de estampación requieren pozos reforzados y refuerzo local de barras de acero para resistir la perforación. El diseño de losas apoyadas directamente sobre el terreno considera la capacidad portante del suelo, la separación entre juntas y los puntos de anclaje futuros. Especificar la losa conjuntamente con la estructura metálica evita conflictos entre las bases de las columnas y los cimientos de las máquinas, lo que de otro modo obligaría a cambios costosos y tardíos en obra.
Control de vibraciones bajo equipos pesados
La precisión de mecanizado depende de un suelo estable. Un taller moderno de máquinas suele albergar tanto prensas como líneas de precisión, por lo que deben equilibrarse necesidades contradictorias. Las máquinas de husillo y los brazos de medición pierden tolerancia cuando las vibraciones viajan a través de la losa desde prensas cercanas. El aislamiento puede ser pasivo, mediante bases secundarias reforzadas y soportes de caucho, o activo, mediante amortiguadores de masa sintonizada para líneas sensibles. El diseño estructural debe predecir las frecuencias naturales de la losa y evitar resonancias con los equipos en operación. Coordinar esto temprano con el diseño del entramado de acero garantiza que las vigas de recorrido y las fosas para máquinas no amplifiquen el movimiento. Un enfoque disciplinado frente a las vibraciones protege la calidad del producto y prolonga la vida útil de las herramientas de precisión.
Grado de acero y opciones de fabricación para durabilidad
Selección de los grados de acero Q355B y Q420B
El grado de acero establece el margen frente a la fatiga y la sobrecarga. Q355B ofrece un límite elástico fiable para la mayoría de los bastidores, mientras que Q355D aporta tenacidad a bajas temperaturas para climas fríos, y Q420B proporciona mayor resistencia donde importan el peso o los elementos esbeltos. El acero con propiedades en dirección Z, como Q355B-Z35, resiste la fisuración laminar en uniones soldadas pesadas sometidas a tensiones a través del espesor. La elección del grado depende del clima local, la categoría de servicio de la grúa y las exigencias sísmicas, y no de un valor predeterminado único. Cada taller de maquinaria se beneficia al asociar el grado al tipo de servicio, en lugar de aceptar el grado predeterminado del proveedor. Las directrices de AISC y MBMA confirman el dimensionamiento de los elementos, y los certificados de laminación documentados otorgan al comprador trazabilidad desde el pedido hasta la viga terminada.
Recubrimiento y fijación mediante tornillos para una larga vida útil
La corrosión roba silenciosamente resistencia a un taller de maquinaria. La galvanización en caliente protege los elementos en ambientes húmedos o químicos, mientras que el recubrimiento con escamas de vidrio protege zonas de proceso agresivas. Las conexiones son tan importantes como el acero: tornillos de alta resistencia clase 10.9S, con apriete completo, mantienen las uniones firmes frente a las sobrecargas repetidas de las grúas y las vibraciones de las máquinas, simplificando así las inspecciones y sustituciones futuras. La fabricación controlada según ISO 9001 y la ejecución conforme a EN 1090 garantizan que los agujeros coincidan y que las superficies estén correctamente preparadas. Un plan de mantenimiento claro para recubrimientos y tornillería permite a los propietarios presupuestar las tareas de conservación y evitar paradas imprevistas de la línea de producción.
Un taller de máquinas bien planificado trata el armazón, la vía de la grúa y el suelo de la fábrica como un sistema coordinado. El mapeo temprano de cargas, el acero adecuado y una fabricación rigurosa bajo normas reconocidas transforman una envoltura de acero en un activo productivo fiable. Los compradores deben solicitar certificados de laminación, clase de ejecución y una especificación de losa acorde con sus equipos antes de confirmar el pedido.
Preguntas frecuentes
Pregunta
¿Qué factores de carga son más importantes en un taller de máquinas?
Respuesta: Este tipo de edificio debe resistir simultáneamente las cargas del techo, del viento, de la sobrecarga dinámica de la grúa y de las reacciones concentradas de las máquinas. Los diseñadores combinan dichas cargas con los coeficientes de carga de la AISC o de la norma EN 1991, para que el armazón y la losa compartan la demanda de forma segura. Ignorar las cargas móviles de la grúa o las cargas puntuales de las prensas provoca tensiones excesivas y grietas prematuras. Coordinar todos los casos de carga antes de la fabricación garantiza la aptitud funcional de la estructura y protege los equipos productivos durante toda la vida útil del edificio.
Pregunta
¿Cómo se apoya una vía de grúa dentro del armazón de acero?
Respuesta: Una vía de desplazamiento para polipastos normalmente se apoya en columnas con ménsulas o en vigas específicas fijadas al armazón principal. Los sistemas con soporte mediante ménsulas mantienen las reacciones del polipasto fuera de las cerchas del techo, reduciendo así la fatiga en los elementos estructurales principales. Las abrazaderas de riel, las juntas de dilatación y las ménsulas rigidas controlan la deformación y permiten el movimiento térmico. La fabricación conforme a la norma EN 1090 y la soldadura según la norma ISO 3834 garantizan uniones fiables bajo cargas repetidas de elevación. Un diseño adecuado de los soportes prolonga la vida útil del sistema y protege tanto el suelo de la fábrica como al personal que trabaja debajo de la carga en movimiento.
Pregunta
¿Qué espesor de losa resulta adecuado para equipos de prensado pesados?
Respuesta: Las prensas pesadas requieren más que una losa industrial estándar. Una losa típica de fábrica de 150 a 200 milímetros soporta el tráfico de carretillas elevadoras, pero las líneas de estampado y conformado exigen pozos reforzados, refuerzo local con varillas de acero y, en ocasiones, apoyo mediante pilotes. La capacidad portante del suelo, el espaciamiento entre juntas y los puntos de anclaje futuros influyen todos en el diseño. Especificar la losa junto con el entramado de acero evita interferencias entre las bases de las columnas y las cimentaciones de las máquinas. Una coordinación temprana previene reformas costosas in situ y mantiene la línea de producción dentro del cronograma.
Pregunta
¿Por qué afecta la calidad del acero a la durabilidad del taller?
Respuesta: Los grados de acero establecen la resistencia a la fluencia y la tenacidad frente a la fatiga y las condiciones climáticas. El Q355B es adecuado para la mayoría de los bastidores; el Q355D añade tenacidad a bajas temperaturas; y el Q420B incrementa la resistencia donde los elementos esbeltos resultan útiles. El acero con propiedades en dirección Z resiste la fisuración laminar en uniones soldadas pesadas. La selección del grado según la función, la temperatura y las exigencias sísmicas evita grietas prematuras. Los certificados de fábrica garantizan la trazabilidad, y las decisiones documentadas permiten a los propietarios verificar que la estructura coincide con la especificación durante toda la vida útil del edificio bajo cargas móviles.
Pregunta
¿Cómo debe mantenerse el suelo de la fábrica con el paso del tiempo?
Respuesta: El mantenimiento rutinario del suelo comienza con una inspección conjunta y de grietas dos veces al año, ya que el agua y los fluidos de proceso que penetran en la losa aceleran la corrosión del refuerzo. Mantenga los desagües despejados y evite la acumulación de líquidos sobre el suelo de la fábrica. Vuelva a aplicar el endurecedor superficial donde se observe desgaste por carretillas elevadoras y revise los pernos de anclaje de las máquinas para detectar aflojamientos causados por vibración. Un plan documentado de mantenimiento ayuda a presupuestar reparaciones y evita paradas no programadas que detienen la producción.

 EN