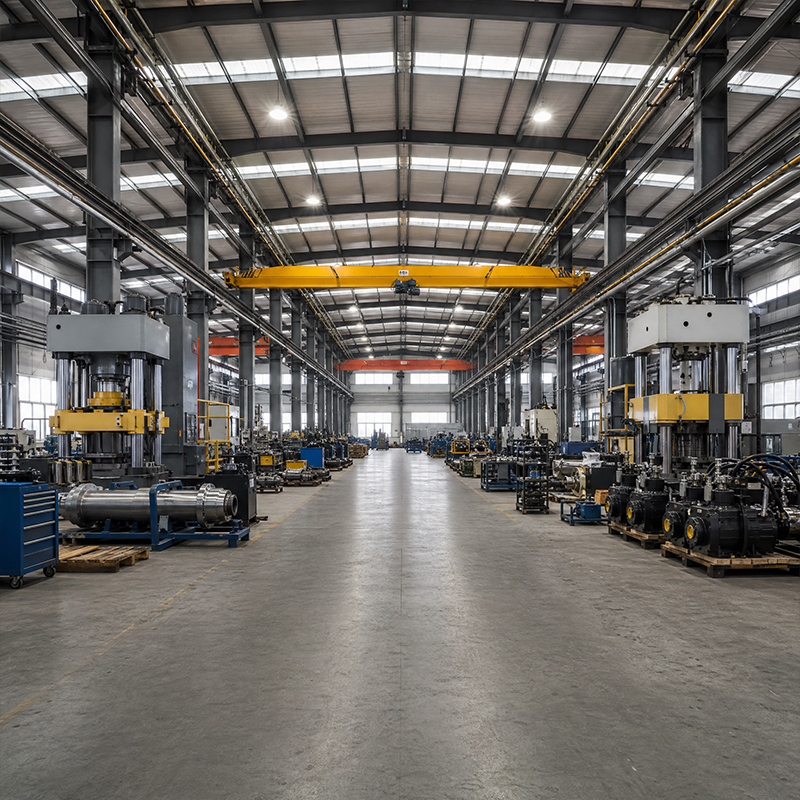
Définir les chemins de charge avant la mise en place du portique
Chaque portique d’atelier de machines commence par une carte des charges. La neige sur le toit, la dépression due au vent, les à-coups du pont roulant et les forces de réaction des machines suivent chacune un trajet différent jusqu’aux fondations. Un portique transfère les charges du toit et des murs via les arbalétriers et les poteaux jusqu’aux semelles, tandis qu’un socle coulé en place reprend les réactions des machines. Mélanger ces chemins sans coordination génère des surcharges locales qui se manifestent, des années plus tard, par des soudures fissurées ou des poteaux inclinés. Une bonne pratique consiste à séparer le portique du bâtiment de la fondation des équipements, afin que chacun soit dimensionné spécifiquement selon ses sollicitations propres. L’analyse par éléments finis vérifie les limites de déformation avant la découpe de l’acier, protégeant ainsi à la fois l’enveloppe du bâtiment et les machines de production installées au-dessus de la dalle.
Portée libre contre agencement multi-travées
Un atelier mécanique profite d’un plancher ouvert, car les lignes de production évoluent plus rapidement que le bâtiment lui-même. Une ossature à portée libre supprime les colonnes intérieures, permettant aux concepteurs de relocaliser les presses et les cellules d’assemblage sans avoir à repenser la structure. Les configurations à plusieurs travées réduisent le poids et le coût de l’acier pour les très grandes empreintes au sol, mais introduisent des colonnes qui compliquent l’agencement des machines. Le choix dépend de la portée, de la capacité de la grue et de la souplesse requise à l’avenir. Pour les travées destinées à des équipements lourds, une portée libre allant jusqu’à soixante mètres laisse le plancher dégagé pour les poutres de roulement et pour toute extension future. Un système de bâtiment préfabriqué prend en charge les deux solutions grâce à des assemblages boulonnés qui accélèrent la mise en place sur des sites éloignés.
Systèmes de rails de roulement pour grues destinés à la manutention d’équipements lourds
Rail suspendu (monorail) contre rail de roulement supérieur
La voie de roulement de la grue à l’intérieur d’un atelier mécanique est la poutre dédiée qui supporte le palan et sa charge le long de la travée. Les systèmes à monorail conviennent au transfert linéaire de pièces entre postes de travail ; ils sont légers, peu coûteux et faciles à monter sous une toiture existante. Les ponts roulants supérieurs circulent sur une paire de poutres de voie de roulement placées en hauteur, couvrant toute la largeur de l’atelier et permettant de soulever des charges plus lourdes. Le choix entre ces solutions dépend de la capacité nominale, de la zone de couverture du crochet et de la hauteur du bâtiment. Lorsque l’atelier effectue fréquemment des levages lourds, une voie de roulement pour pont roulant supérieur, portée par ses propres colonnes de support, évite de solliciter le portique principal avec les réactions dynamiques du palan en mouvement, qui provoquent de la fatigue.
Alignement des rails et détails des supports
Les performances de la piste de roulement dépendent entièrement de l’alignement. Des rails mal alignés obligent la roue du pont roulant à « lutter » contre la poutre, augmentant ainsi les charges sur les roues et usant à la fois les rails et les supports. La conception détaillée doit prévoir le positionnement précis des étriers de fixation des rails, autoriser la dilatation thermique et assurer une rigidité suffisante du support afin de limiter sa déformation sous la charge soulevée. Les normes d’exécution EN 1090 et la qualité de soudage ISO 3834 régissent la fabrication et l’assemblage de ces supports, car un support défaillant peut entraîner la chute d’une charge sur le sol de l’usine en contrebas. Un relevé régulier de l’écartement et du niveau des rails garantit la sécurité du système et protège les équipements ainsi que le personnel situés en dessous.
Conception du plancher d’usine sous charges dynamiques de machines
Épaisseur du béton et armature pour le plancher d’usine
Le sol d’usine est le héros discret de toute construction d’équipement. Il supporte des charges ponctuelles provenant des pieds des machines, du passage des chariots élévateurs et de la chute d’outils ; l’épaisseur de la dalle et son armature doivent donc correspondre à la sollicitation prévue. Une dalle industrielle typique repose sur une sous-couche compactée et est armée soit par un treillis métallique, soit par des fibres, mais les presses et les lignes d’estampage exigent des cuvettes épaissies et des armatures locales pour résister aux efforts de poinçonnement. La conception d’une dalle portante tient compte de la capacité portante du sol, de l’espacement des joints et des points d’ancrage futurs. Spécifier la dalle en même temps que la structure métallique évite les conflits entre les bases des colonnes et les fondations des machines, qui, autrement, entraîneraient sur site des modifications coûteuses et tardives.
Contrôle des vibrations sous les équipements lourds
La précision d’usinage dépend d’un sol stable. Un atelier moderne abrite souvent à la fois des presses et des lignes de précision, ce qui exige un équilibre entre des besoins contradictoires. Les machines à broche et les bras de mesure perdent leur tolérance lorsque les vibrations se propagent à travers la dalle en provenance de presses voisines. L’isolation peut être passive, à l’aide de sous-bases renforcées et de supports en caoutchouc, ou active, à l’aide d’amortisseurs à masse accordée pour les lignes sensibles. La conception structurelle doit prédire les fréquences naturelles de la dalle et éviter toute résonance avec les équipements en fonctionnement. Coordonnez cela dès les premières étapes avec la disposition du charpente métallique afin que les poutres de pont roulant et les fosses à machines n’amplifient pas les mouvements. Une approche rigoureuse de la gestion des vibrations préserve la qualité des produits et prolonge la durée de vie des outils de précision.
Choix de la nuance d’acier et de la méthode de fabrication pour assurer la durabilité
Sélection des nuances d’acier Q355B et Q420B
La nuance d’acier détermine la marge de sécurité contre la fatigue et les surcharges. La nuance Q355B offre une limite élastique fiable pour la plupart des charpentes, tandis que la nuance Q355D ajoute une ténacité à basse température pour les climats froids, et la nuance Q420B fournit une résistance supérieure là où le poids ou les éléments élancés sont critiques. L’acier à ductilité dans la direction z, tel que le Q355B-Z35, résiste au délaminage aux joints soudés massifs soumis à des contraintes perpendiculaires à l’épaisseur. Le choix de la nuance dépend du climat local, du régime de service de la grue et des exigences sismiques, et non d’une nuance unique par défaut. Chaque atelier de machines tire profit d’un rapprochement entre nuance et usage, plutôt que d’accepter la nuance proposée par défaut par le fournisseur. Les recommandations de l’AISC et de la MBMA confirment le dimensionnement des éléments, et les certificats d’usine documentés assurent à l’acheteur une traçabilité complète, de la commande jusqu’à la poutre finie.
Revêtement et boulonnage pour une longue durée de service
La corrosion affaiblit discrètement un atelier mécanique. La galvanisation à chaud protège les éléments dans des environnements humides ou chimiques, tandis que le revêtement en paillettes de verre (glass flake coating) protège les zones soumises à des procédés agressifs. Les assemblages comptent autant que l’acier lui-même : des boulons haute résistance de classe 10.9S, montés complètement, maintiennent les joints serrés malgré les sollicitations répétées dues aux mouvements de ponts roulants et aux vibrations des machines, ce qui simplifie les inspections et remplacements futurs. La fabrication, contrôlée selon la norme ISO 9001, et l’exécution conforme à la norme EN 1090 garantissent un alignement précis des perçages et une préparation adéquate des surfaces. Un plan d’entretien clair pour les revêtements et les assemblages boulonnés permet aux propriétaires de budgétiser les opérations de maintenance et d’éviter des arrêts imprévus de la chaîne de production.
Un atelier mécanique bien conçu traite le portique, la piste de pont roulant et le plancher d’usine comme un système coordonné unique. Une cartographie précoce des charges, le choix de la nuance d’acier appropriée et une fabrication rigoureuse conformément à des normes reconnues transforment une enveloppe en acier en un actif de production fiable. Les acheteurs doivent exiger les certificats de laminoir, la classe d’exécution et une spécification de dalle adaptée à leurs équipements avant de finaliser la commande.
Questions fréquemment posées
Question
Quels facteurs de charge sont les plus déterminants dans un atelier mécanique ?
Réponse : Un tel bâtiment doit résister simultanément aux charges sur la toiture, aux charges de vent, aux surcharges dynamiques dues au pont roulant et aux réactions localisées engendrées par les machines. Les concepteurs combinent ces charges avec les coefficients de sécurité issus de l’AISC ou de l’EN 1991 afin que le portique et la dalle partagent la sollicitation en toute sécurité. Négliger les charges mobiles du pont roulant ou les charges ponctuelles exercées par les presses entraîne une surcontrainte et des fissurations précoces. La coordination de tous les cas de charge avant la fabrication garantit la pérennité de la structure et protège les équipements de production tout au long de la durée de vie opérationnelle du bâtiment.
Question
Comment la piste de pont roulant est-elle supportée à l’intérieur du portique en acier ?
Réponse : Une voie de roulement pour pont roulant repose généralement sur des colonnes à consoles ou sur des poutres de voie dédiées fixées au portique principal. Les systèmes supportés par consoles évitent de transmettre les réactions du palan aux arbalétriers du toit, réduisant ainsi la fatigue des éléments principaux. Des étriers de fixation de rail, des joints de dilatation et des consoles rigides permettent de maîtriser la déformation et d’accommoder les mouvements thermiques. La fabrication conforme à la norme EN 1090 et le soudage selon la norme ISO 3834 garantissent la fiabilité des assemblages sous sollicitations répétées de levage. Un dimensionnement approprié des supports augmente la durée de vie utile et protège le plancher de l’usine ainsi que le personnel travaillant sous la charge en déplacement.
Question
Quelle épaisseur de dalle convient aux équipements de presse lourde ?
Réponse : Les presses lourdes nécessitent plus qu’une dalle industrielle standard. Une dalle d’usine typique de 150 à 200 millimètres résiste au trafic des chariots élévateurs, mais les lignes de découpage et de formage exigent des fosses épaissies, un ferraillage local et, parfois, un soutien par pieux. La portance du sol, l’espacement des joints et les points d’ancrage futurs influencent tous la conception. Spécifier la dalle en même temps que la structure en acier évite les conflits entre les bases des poteaux et les fondations des machines. Une coordination précoce empêche des retouches coûteuses sur site et maintient la ligne de production dans les délais.
Question
Pourquoi la nuance d’acier affecte-t-elle la durabilité de l’atelier ?
Réponse : La nuance d’acier définit la limite d’élasticité et la ténacité face à la fatigue et aux conditions climatiques. La nuance Q355B convient à la plupart des ossatures, la Q355D ajoute une ténacité accrue à basse température, et la Q420B augmente la résistance là où des éléments élancés sont utilisés. L’acier à ductilité dans la direction Z résiste au déchirement en feuillets aux joints soudés massifs. Le choix de la nuance selon les sollicitations, la température ambiante et les exigences sismiques évite toute fissuration prématurée. Les certificats de laminage assurent la traçabilité, et des choix documentés permettent aux propriétaires de vérifier, tout au long de la durée de service du bâtiment sous charges mobiles, que la structure correspond bien à la spécification.
Question
Comment entretenir le sol d’usine au fil du temps ?
Réponse : L’entretien courant du sol commence par une inspection biannuelle des joints et des fissures, car l’eau et les fluides de procédé pénétrant dans la dalle accélèrent la corrosion des armatures. Maintenez les évacuations dégagées et évitez toute accumulation de liquide sur le sol de l’usine. Réappliquez le durcisseur de surface là où l’usure causée par les chariots élévateurs est visible, et vérifiez régulièrement le serrage des boulons d’ancrage des machines, qui peuvent se desserrer sous l’effet des vibrations. Un plan d’entretien documenté permet de budgéter les réparations et d’éviter les arrêts imprévus qui interrompent la production.

 EN