 EN
Depo-Atölye Çelik Yapıları: Çift Amaçlı Tasarım
2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

Çerçeve Yukarı Kalkmadan Önce Yük Yollarını Tanımlamak
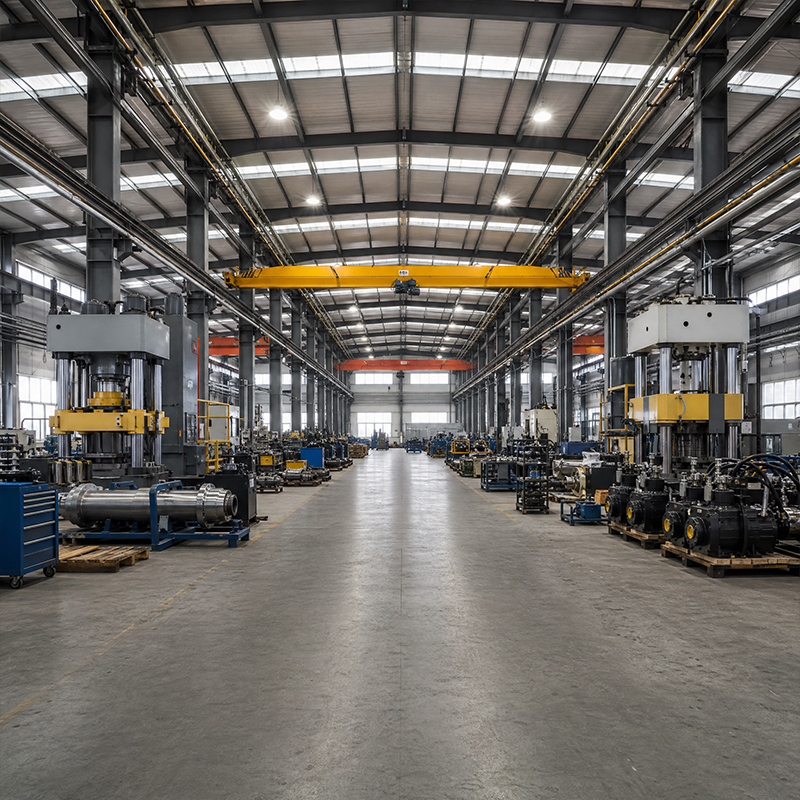
Her makine atölyesi çerçevesi, bir yük haritasıyla başlar. Çatıdaki kar yükü, rüzgâr emmesi, vinç ani hareketi ve makine tepki kuvvetleri, her biri temele farklı bir yol izleyerek ulaşır. Bir portal çerçeve, çatı ve duvar yüklerini aşık ve kolonlar aracılığıyla temele aktarırken, dökme beton plint makine tepkilerini taşır. Bu yolların koordinasyonsuz bir şekilde birleştirilmesi, yerel aşırı gerilmelere neden olur; bu da yıllar sonra çatlak kaynak dikişleri veya eğilmiş kolonlar şeklinde kendini gösterir. İyi uygulama, bina çerçevesini ekipman temelinden ayırır, böylece her biri kendi yük talebine göre ayrı ayrı detaylandırılır. Sonlu eleman analizi, çelik kesiminden önce yer değiştirme sınırlarını doğrular ve hem yapı kabuğunu hem de kaplama üstündeki üretim makinelerini korur.
Bir makine atölyesi, üretim hatlarının binadan daha hızlı değişmesi nedeniyle açık zemin tasarımından yararlanır. Açık açıklıklı yapı sistemi, iç kolonları ortadan kaldırarak planlayıcıların presleri ve montaj hücrelerini yapısal yeniden tasarım yapmadan yer değiştirmesine olanak tanır. Çoklu açıklıklı düzenler, çok büyük alanlarda çelik ağırlığını ve maliyetini düşürür ancak makine yerleşimini karmaşıklaştıran kolonlar getirir. Seçim, açıklık mesafesine, vinç kapasitesine ve gelecekteki esnekliğe bağlıdır. Ağır ekipman için ayrılmış bölmelerde 60 metreye kadar açık açıklık, zemini ray kirişleri ve gelecekteki genişlemeler için serbest bırakır. Önceden mühendislik yapılmış bir bina sistemi, uzak sahalarda montajı hızlandıran cıvatalı bağlantılarla her iki düzeni de destekler.
Bir makine atölyesindeki vinç yolu, vinç ve yükünü açıklık boyunca taşıyan özel kiriş hattıdır. Monoray sistemleri, istasyonlar arasında parçaların doğrusal taşınması için uygundur ve hafif, ucuzdur; ayrıca mevcut bir tavanın altına monte edilmesi kolaydır. Üstten çalışan vinçler, yüksek seviyede iki adet yol kirişi üzerinde hareket eder, tam açıklığı kapsar ve daha ağır yükleri kaldırır. Bunlardan birinin seçilmesi, tonaj, kancanın ulaşım alanı ve bina yüksekliğine bağlıdır. Atölye sık sık ağır kaldırma işlemleri gerçekleştiriyorsa, ana çerçevenin yorulmasına neden olan hareketli vinç tepkilerini ana çerçeve üzerine yüklememek için kendi braket direkleri üzerinde üstten çalışan bir vinç yolu tercih edilmelidir.
Köprü vinç performansı, hizalanmaya bağlıdır. Hizalanmamış raylar, vinç tekerleğinin kirişe karşı çalışmasına neden olur; bu da tekerlek yüklerini artırır ve hem rayı hem de bağlantı parçasını aşındırır. Detaylandırma, ray kelepçelerini sabitlemeli, termal genleşmeye izin vermeli ve kaldırılan yük altında bağlantı parçasının eğilmesini sınırlayacak kadar rijit olmalıdır. Bu bağlantı parçalarının imalatı ve birleştirilmesi, EN 1090 uygulama standartları ve ISO 3834 kaynak kalitesi ile düzenlenir; çünkü arızalı bir köprü vinç bağlantısı, yükü altındaki fabrika zeminine düşürebilir. Ray açıklığı ve seviyesinin düzenli olarak ölçülmesi, sistemin güvenliğini sağlar ve altındaki ekipmanı ile personeli korur.
Fabrika zemini, herhangi bir ekipman tesisinin sessiz kahramanıdır. Makine ayaklarından, forklift trafiğinden ve düşen aletlerden nokta yükleri alır; bu nedenle döşeme kalınlığı ve donatısı, yükün şiddetine uygun olmalıdır. Tipik bir endüstriyel döşeme, sıkıştırılmış bir alt tabaka üzerine yerleştirilir ve çelik örgü veya lif donatılıdır; ancak presler ve sac şekillendirme hatları, delinmeye karşı dayanıklı kalınlaştırılmış çukurlar ve yerel donatı (çelik çubuk) gerektirir. Zemin üzerine oturan döşeme tasarımı, zemin taşıma kapasitesini, derz aralıklarını ve gelecekteki ankraj noktalarını dikkate alır. Döşemenin çelik iskeletle birlikte belirlenmesi, kolon tabanları ile makine temelleri arasındaki çatışmaları önler; aksi takdirde sahada maliyetli geç değişikliklere yol açar.
İşleme doğruluğu, sabit bir zemine bağlıdır. Modern bir makine atölyesi genellikle hem presleri hem de hassas üretim hatlarını barındırır; bu nedenle çatışan gereksinimler dengelenmelidir. Mil makineleri ve ölçüm kolları, komşu preslerden plaka boyunca yayılan titreşim nedeniyle tolerans kaybeder. İzolasyon pasif olabilir (sertleştirilmiş alt tabanlar ve kauçuk ayaklıklar kullanılarak) ya da hassas hatlar için aktif olabilir (ayarlı kütle sönümleyiciler kullanılarak). Yapısal tasarım, plakanın doğal frekanslarını öngörmeli ve çalışan ekipmanlarla rezonansa girmemesini sağlamalıdır. Bu, raylar için kullanılan kirişlerin ve makine çukurlarının hareketi artırmaması için erken dönemde çelik iskelet düzeniyle koordine edilmelidir. Titreşime karşı disiplinli bir yaklaşım, ürün kalitesini korur ve hassas aletlerin ömrünü uzatır.
Çelik sınıfı, yorulma ve aşırı yükleme karşı marjı belirler. Q355B, çoğu çerçeve için güvenilir bir akma dayanımı sunar; Q355D, soğuk iklimler için düşük sıcaklık tokluğunu ekler; Q420B ise ağırlık veya ince elemanlar önemli olduğunda daha yüksek mukavemet sağlar. Q355B-Z35 gibi Z-yönlü çelikler, kalın kaynaklı birleşimlerde kalınlık yönünde gerilmeye maruz kalan laminar yırtılmaya direnir. Sınıf seçimi, tek bir varsayılan değerden ziyade yerel iklim koşullarına, vinç yüküne ve deprem gereksinimlerine göre yapılır. Her makine atölyesi, sınıfı iş yüküne uygun şekilde seçmekten, tedarikçinin varsayılan seçimini kabul etmekten daha fazla fayda sağlar. AISC ve MBMA rehberleri eleman boyutlandırmasını onaylar ve belgelendirilmiş haddehane sertifikaları, alıcının siparişten bitmiş kirişe kadar izlenebilirliğini sağlar.
Korozyon, bir makine atölyesinin dayanımını sessizce çalar. Sıcak daldırma galvanizleme, nemli veya kimyasal ortamlardaki elemanları korurken, cam pul kaplama agresif süreç alanlarını korur. Bağlantılar, çelik kadar önemlidir: Tekrarlayan vinç darbeleri ve makine titreşimleri altında eklemeleri sıkı tutan, tam bağlantı ile sağlanan 10.9S yüksek mukavemetli cıvatalar, gelecekteki muayene ve değiştirme işlemlerini kolaylaştırır. ISO 9001 denetimli imalat ve EN 1090 uyumlu uygulama, deliklerin hizalanmasını ve yüzeylerin doğru hazırlanmasını sağlar. Kaplama ve cıvata bakımı için net bir bakım planı, sahiplerin bakım masraflarını bütçelemesine ve üretim hattının beklenmedik duruşlarını önlemesine olanak tanır.
İyi planlanmış bir makine atölyesi, çerçevenin, vinç yolu ve fabrika zemininin tek bir koordine sistem olarak ele alınmasını sağlar. Erken yük haritalandırması, doğru çelik sınıfı seçimi ve tanınmış standartlara uygun disiplinli imalat, bir çelik kabuğunu güvenilir bir üretim varlığına dönüştürür. Alıcılar, siparişi vermeden önce malzeme sertifikalarını, uygulama sınıfını ve ekipmanlarına uygun betonarme plak (slab) spesifikasyonunu talep etmelidir.
Bir makine atölyesinde hangi yük faktörleri en çok önem taşır?
Cevap: Böyle bir bina, aynı anda çatı yüklerine, rüzgâr yüklerine, vinç ani hareket yüklerine ve yoğunlaşmış makine tepki kuvvetlerine dayanabilmelidir. Tasarımcılar bu yükleri AISC veya EN 1991’den gelen yük katsayılarıyla birleştirerek, çerçevenin ve plakların yükü güvenle paylaşmasını sağlar. Hareket halindeki vinç yüklerinin ya da preslerden kaynaklanan nokta yüklerinin göz ardı edilmesi, aşırı gerilme ve erken çatlak oluşumuna neden olur. Tüm yük durumlarının imalata başlamadan önce koordine edilmesi, yapının kullanım ömrü boyunca işlevsel kalmasını ve üretim ekipmanlarını korumasını sağlar.
Vinç yolu, çelik çerçeve içinde nasıl desteklenir?
Cevap: Bir vinç rayı genellikle konsol kolonlar üzerinde veya ana çerçeveye sabitlenmiş özel ray kirişleri üzerinde çalışır. Konsol destekli sistemler, vinç yüklerinin çatı aşıklarına iletilmesini önleyerek ana elemanlarda yorulmayı azaltır. Ray kelepçeleri, genleşme aralıkları ve rijit konsollar, sehim kontrolü sağlar ve termal harekete izin verir. EN 1090’e göre imalat ve ISO 3834’e göre kaynak, tekrarlayan kaldırma işlemleri altında bağlantıların güvenilir kalmasını sağlar. Uygun destek detaylandırması, kullanım ömrünü uzatır ve hareket halindeki yükün altındaki fabrika zeminini ve personeli korur.
Ağır pres ekipmanları için hangi döşeme kalınlığı uygundur?
Cevap: Ağır presler, standart bir endüstriyel döşeme kalınlığından daha fazlasını gerektirir. Tipik bir fabrika zemini, 150 ila 200 milimetre kalınlığında olup forklift trafiğine dayanabilir; ancak sac şekillendirme ve presleme hatları, kalınlaştırılmış çukurlar, yerel donatı demiri ve bazen kazık destekleri gerektirir. Zemin taşıma kapasitesi, derz aralıkları ve gelecekteki ankraj noktaları, tasarım üzerinde etkili olur. Döşemenin çelik iskeletle birlikte belirlenmesi, kolon tabanları ile makine temelleri arasındaki çakışmaları önler. Erken koordinasyon, maliyetli saha düzeltmelerini engeller ve üretim hattının zamanında tamamlanmasını sağlar.
Neden çelik sınıfı atölye dayanıklılığını etkiler?
Cevap: Çelik sınıfı, yorulmaya ve iklim koşullarına karşı akma mukavemeti ile tokluğu belirler. Q355B çoğu çerçeve için uygundur; Q355D düşük sıcaklıklarda tokluk sağlar; Q420B ise ince elemanların kullanıldığı yerlerde mukavemeti artırır. Z-yönlü çelik, ağır kaynaklı birleşimlerde tabakalı yırtılmayı önler. Sınıf seçimi, yük durumu, sıcaklık ve deprem gereksinimlerine göre yapılmalıdır; bu, erken çatlama riskini önler. Fabrika sertifikaları izlenebilirlik sağlar ve belgelenmiş seçimler, sahiplerin yapıyı hareketli yükler altında bina hizmet ömrü boyunca spesifikasyona uygun olarak doğrulamasını sağlar.
Fabrika zemini zaman içinde nasıl bakılmalıdır?
Cevap: Rutin zemin bakımı, suyun ve işlem sıvılarının plaka içine girmesi donatının korozyonunu hızlandırmasından dolayı yılda iki kez birlikte ve çatlak incelemesiyle başlar. Drenajları açık tutun ve fabrika zemininde duran sıvıyı önleyin. Forklift aşınması görülen yerlerde yüzey sertleştiriciyi yeniden uygulayın ve makine bağlantı cıvatalarını titreşim altında gevşeme açısından kontrol edin. Belgelenmiş bir bakım planı, onarımlar için bütçe ayırmaya yardımcı olur ve üretimi durduran plansız arızaları önler.

2026/10/26
Daha akıllı bölgelendirme, akış düzeni, net yükseklik, vinç, yangın ve genişleme kararlarıyla bir depo-atölye çelik yapısı planlayın.

2026/10/26
Yalıtım, buhar kontrolü, termal kesintiler, soğutma arayüzleri ve korozyona dayanıklı detaylarla bir soğuk hava deposu çelik yapısı tasarlayın.

2026/10/26
Makine ahırından depolama ve çiftlik lojistiği merkezine kadar ölçeklenebilen, pratik tasarım ve satın alma adımlarıyla bir tarımsal çelik yapı planlayın.

2026/10/26
Refah, korozyon direnci, yangın önlemleri ve verimli tasarım-teslimat kararları için hayvan yetiştirme çelik yapısı planlayın.

2026/10/26
Yükler, korozyon, yangın, EN 1090 ve teslim tarihleriyle ilgili rehberlikle hangarlar ve destek tesisleri için bir uçak çelik yapısı tasarlayın.

2026/10/26
Yükler, korozyon, uyumluluk ve teslimat planlaması konularında pratik rehberlikle tarımsal depolama için bir çiftlik çelik yapısı seçin.
