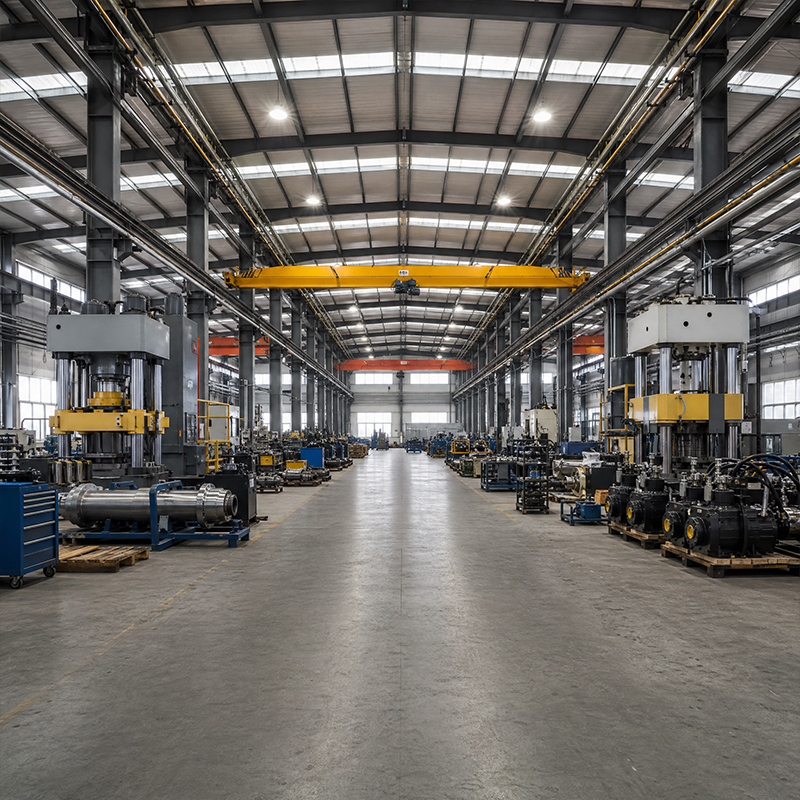
Rama o'rnatilishidan oldin yuk yo'llarini aniqlash
Har bir mashina zavodi ramasi yuk xaritasidan boshlanadi. Tomonidagi qor, shamol tortishi, kran tebranishi va mashinalarning reaksiya kuchlari har biri asosga turli yo'llar bilan yetib boradi. Portal rama tom va devor yuklarini gorizontal va vertikal elementlar orqali fundamentga o'tkazadi, shu bilan birga beton plintus mashinalarning reaksiya kuchlarini qabul qiladi. Bu yo'llarni koordinatsiyasiz aralashtirish mahalliy ortiqcha kuchlanishlarga sabab bo'ladi, bu esa yillar o'tgandan keyin chang'utlangan payvandlar yoki egilgan ustunlar sifatida namoyon bo'ladi. Yaxshi amaliyot binoning ramasini uskunalar fundamenti bilan ajratishni nazarda tutadi, shunda har biri o'z talablariga mos ravishda loyihalanadi. Cheklangan elementlar usuli analizi po'lat kesilishidan oldin siljish chegaralarini tasdiqlaydi, bu esa binoning qopqoq qismini hamda pol ustidagi ishlab chiqarish uskunalari hamda himoya qiladi.
Ochiq taranglik va ko'p do'konli tartiblar
Ishlab chiqarish liniyalari binoga qaraganda tezroq o'zgaradi, shuning uchun mexanika zavodlarida ochiq maydonli joylashuv afzal ko'riladi. Ichki ustunlarsiz konstruksiya (clear span framing) presslar va montaj hujayralarini qayta joylashtirish imkonini beradi va bu konstruktiv qayta loyihalashni talab qilmaydi. Ko'p bo'limli (multi-bay) tartiblar juda keng maydonlarda po'latning og'irligini va narxini kamaytiradi, lekin ular ichki ustunlarni kiritadi, bu esa uskunalarning joylashuvini murakkablashtiradi. Tanlov doira uzunligiga, ko'tarish quvvatiga va kelajakdagi moslanuvchanlikka bog'liq. Og'ir uskunalar uchun bo'limlarda 60 metrgacha bo'lgan ochiq doira (clear span) yo'laklar uchun va kelajakda kengaytirish uchun er maydonini bo'shatib turadi. Oldindan loyihalangan binolar tizimi (pre-engineered building system) uzoq masofadagi ob'ektlarga tez o'rnatiladigan boltli ulanishlar bilan ikkala variantni ham qo'llab-quvvatlaydi.
Og'ir uskunalarni ko'tarish va ko'chirish uchun kran yo'lak tizimlari
Monorel vs. yuqori yuguruvchi kran yo'lak tizimi
Mashina zavodidagi kran yo'nalishi — bu ko'rsatilgan maydon bo'ylab ko'tarish qurilmasi va uning yukini olib yuradigan maxsus tirgak liniyasi. Monorel sistemalari stansiyalar orasida detallarni chiziqli uzatish uchun mos keladi va ular yengil, arzon hamda mavjud tom ostida o'rnatishga qulay. Yuqori yuruvchi kranlar yuqori darajada joylashgan ikkita yo'nalish tirgagida harakatlanadi, butun kenglikni qamrab oladi va og'irroq yuklarni ko'taradi. Ulardan birini tanlash yuk og'irligiga, g'altak qamroviga va binoning balandligiga qarab amalga oshiriladi. Agar zavodda tez-tez og'ir yuklar ko'tarilsa, asosiy ramkaga harakatlanayotgan ko'tarish qurilmasining ta'siri tufayli paydo bo'ladigan charchashni oldini olish uchun alohida ustunlar ustiga o'rnatilgan yuqori yuruvchi kran yo'nalishi tanlanadi.
Relslarning tekisligi va ustunlar tafsilotlari
Yo'lak ishlashi moslikka bog'liq. Moslanmagan relslar kranda g'ildiraklarini tirgakka qarshi ishlashga majbur qiladi, bu esa g'ildirak yuklarini oshiradi va rels hamda qo'llab-quvvatlovchi konstruksiyani yeyib yuboradi. Detallar rels qisqichlarini mustahkamlaydi, issiqlik kengayishiga imkon beradi va ko'tarilayotgan yuk ostida egilishni cheklash uchun qo'llab-quvvatlovchi konstruksiyani yetarlicha qattiq qiladi. EN 1090 bajarish standartlari va ISO 3834 payvand sifati qo'llab-quvvatlovchi konstruksiyalarning yasalishi va ulanish usullarini belgilaydi, chunki avariya yuz berganda yo'lak qo'llab-quvvatlovchisi zavod poliga yukni tushirib yuborishi mumkin. Rels orasidagi masofa va daraja doimiy tekshirilishi kerak, shunda tizim xavfsiz bo'ladi va uning ostidagi jihozlar hamda xodimlar himoyalanadi.
Dinamik mashina yuklari ostidagi zavod poli loyihasi
Zavod poli uchun beton qatlamining qalinligi va armaturasi
Zavod maydoni har qanday jihozni qurishda sogʻlom, lekin ovozsiz qahramon hisoblanadi. U mashinalarning oyoqlaridan, pichakli avtomobillar harakatidan va tushib qolgan asbob-uskunalaridan keladigan nuqtaviy yuklarni qabul qiladi, shuning uchun plitaning qalinligi va mustahkamlash darajasi ish sharoitiga mos kelishi kerak. Odatda sanoat plitasi siqilgan pastki qatlam ustida joylashgan boʻlib, unga poʻlat tarmogʻi yoki tolali mustahkamlash qoʻllaniladi; ammo presslar va chaplash chizigʻi uchun punchlanishga qarshi turish uchun qoʻshimcha qalinlashtirilgan chuqurlar va mahalliy armatura kerak boʻladi. Yer osti plitasini loyihalashda tuproqning yuk koʻtara oluvchanligi, ulanish orasidagi masofa hamda kelajakdagi angora nuqtalari hisobga olinadi. Plitani poʻlat ramka bilan birgalikda belgilash ustunlar asoslarining va mashina fundamentlarining bir-biriga toʻqnashishini oldini oladi, aks holda bu qurilish maydonida qimmatbaho kechikishlarga sabab boʻladi.
Ogʻir jihozlarning pastida tebranishni nazorat qilish
Qayish aniqligi barqaror polga bog'liq. Zamonaviy mexanik zavodda ko'pincha presslar hamda aniqlikka e'tibor beriladigan liniyalar birga joylashadi, shu sababli ziddiyatli talablarni muvozanatlash kerak. Spindel uskunalari va o'lchov qo'llari vibratsiya slabdan yaqin joylashgan presslardan o'tganda doiraviy xatolikni yo'qotadi. Izolyatsiya passiv (qattiqroq pastki asoslar va rezina o'rnatmalar yordamida) yoki faol (sezgir liniyalar uchun sozlangan massali dampirlar yordamida) bo'lishi mumkin. Inshoat dizayni slabning tabiiy tebranish chastotasini bashorat qilishi va ishlayotgan uskunalar bilan rezonansga kirmaslikka e'tibor berishi kerak. Bu masalani dastlabki bosqichda po'lat ramka tartibiga moslashtirish kerak, chunki yo'nalish boshqaruv turlari va uskuna suv o'tkazmaydigan o'rinlari harakatni kuchaytirib yuborishi mumkin. Vibratsiyaga nazorat qilish mahsulot sifatini himoya qiladi va aniqlikka e'tibor beriladigan uskunalarning xizmat muddatini uzartiradi.
Doimiylik uchun po'lat darajasi va ishlab chiqarish tanlovi
Q355B va Q420B po'lat darajalarini tanlash
Po‘lat darajasi chidamlilik va ortiqcha yuklanishga qarshi chegarani belgilaydi. Q355B ko‘pchilik ramkalar uchun ishonchli oqish chastotasini ta'minlaydi, Q355D esa sovuq iqlimlarga mos past haroratda chidamlilikni qo‘shadi, Q420B esa og‘irlik yoki nozik elementlar muhim bo‘lganda yuqori mustahkamlikni ta'minlaydi. Z-o‘qi po‘lati, masalan, Q355B-Z35, qalin qo‘shilgan ulanishlarda qalinlik bo‘ylab kuchlanish ta'sirida qatlamlarning ajralishiga qarshi chidamli. Daraja tanlovi mahalliy iqlimga, kranning ish rejimiga va seysmik talablarga mos ravishda amalga oshiriladi, bitta standart variantga tayanmaydi. Har bir mexanika zavodida darajani ish sharoitiga moslashtirish, etkazib beruvchining standart variantini qabul qilishdan afzal natija beradi. AISC va MBMA qo‘llanmalarida elementlarning o‘lchamlari ko‘rsatilgan va mill sertifikatlari xaridorga buyurtmadan tugallangan balkagacha izlanish imkonini beradi.
Uzoq xizmat muddatini ta'minlovchi qoplamalar va boltlar
Korrozion qiyinliklar ishlab chiqarish zavodini sekin-sekin kuchidan mahrum qiladi. Issiqlikda galvanizlangan metall nam yoki kimyoviy muhitda ishlaydigan konstruksiyalarni himoya qiladi, shu bilan birga shisha plastinkali qoplamasi — kuchli kimyoviy ta'sir qiluvchi joylarni himoya qiladi. Birikmalar po'latdan ham muhim: 10.9S yuqori mustahkamlikdagi boltlar va to'liq boltlash usuli g'ildirakli yuk ko'tarish mashinalari tez-tez surilishida va mexanik vibratsiyada birikmalarni mustahkam saqlaydi, bu kelajakda tekshirish va almashtirishni soddalashtiradi. ISO 9001 nazorati ostidagi ishlab chiqarish va EN 1090 standartlariga mos ishlov berish teshiklarning mos kelishini va sirtlarning to'g'ri tayyorlanishini ta'minlaydi. Qoplamalar va boltlarga oid aniq texnik xizmat ko'rsatish rejasini tuzish egalar uchun texnik xizmat ko'rsatish xarajatlarini hisobga olish va ishlab chiqarish liniyasining kutilmagan to'xtashlarini oldini olish imkonini beradi.
Yaxshi rejalashtirilgan mexanik zavod korpusi ramka, kran yo'nalishi va zavod polini bitta moslashtirilgan tizim sifatida qaraydi. Dastlabki yuk xaritasi, to'g'ri po'lat darajasi va tan olingan standartlar doirasida mutaxassislarning ishlari po'lat qopqoqni ishonchli ishlab chiqarish aktiviga aylantiradi. Xaridorlar buyurtma berishdan oldin mill sertifikatlari, ishlab chiqarish sinfi va ularning jihozlariga mos keladigan plitalar spetsifikatsiyasini talab qilishlari kerak.
Tez-tez beriladigan savollar
Savol
Mexanik zavod korpusida qanday yuk omillari eng muhim?
Javob: Bunday binoning tom, shamol, kran tebranishi va konsentrlangan mexanik reaksiyalar kuchlariga bir vaqtda chidashi kerak. Loyihalashchilar bu kuchlarni AISC yoki EN 1991 standartlaridagi yuk omillari bilan birlashtirib, ramka va plita yuklarni xavfsiz ravishda taqsimlaydilar. Harakatlanayotgan kran yuklarini yoki presslarning nuqtaviy yuklarini e'tiborsiz qoldirish strukturaning ortiqcha kuchlanishiga va erta troshinlarga olib keladi. Barcha yuk holatlari bo'yicha koordinatsiya qilish ishlab chiqarish jarayonini davom ettirish imkonini beradi va binoning operatsion umrining davomida ishlab chiqarish jihozlarini himoya qiladi.
Savol
Kran yo'nalishi po'lat ramka ichida qanday qilib qo'llab-quvvatlanadi?
Javob: Kranda yuruvchi yo'l odatda qo'llab-quvvatlovchi ustunlar yoki asosiy ramaga mahkamlangan maxsus yuruvchi balkalarda joylashadi. Qo'llab-quvvatlovchi tizimlar ko'tarish qurilmalarining reaksiyalarini tom rafterslaridan ajratib turadi va asosiy elementlarning charchashini kamaytiradi. Relslar uchun qisqartirish qismlari, kengayish bo'shliqlari va qattiq qo'llab-quvvatlovchi qismlar egilishni nazorat qiladi va issiqlik kengayishiga imkon beradi. EN 1090 standarti bo'yicha ishlab chiqarish hamda ISO 3834 standarti bo'yicha payvandlash takrorlanuvchi ko'tarish yuklarida birikmalar ishonchliligini ta'minlaydi. To'g'ri qo'llab-quvvatlovchi batafsil ishlash foydalanish muddatini uzartiradi va harakatlanayotgan yukning pastida ishlaydigan zavod poli hamda xodimlarni himoya qiladi.
Savol
Qaysi plita qalinligi og'ir press uskunalari uchun mos keladi?
Javob: Og'ir presslar standart sanoat qoplamasidan ko'ra ko'proq talab qiladi. Odatda 150 dan 200 millimetrgacha bo'lgan zavod poli poydevorlarni ko'taradi, lekin chaplash va shakllantirish liniyalari qalinlashtirilgan chuqurliklar, mahalliy armatura va ba'zan ustunli qo'llab-quvvatlashni talab qiladi. Tuproqning yuk ko'tarish qobiliyati, tirqishlar orasidagi masofa va kelajakdagi angora nuqtalari barchasi loyihaning dizayniga ta'sir qiladi. Po'lat ramka bilan birga qoplamani belgilash ustunlar asoslarining va uskunalar poydevorlarining to'qnashishini oldini oladi. Dastlabki koordinatsiya qimmatli maydoniy qayta ishlashlarga yo'l qo'ymaydi va ishlab chiqarish liniyasini jadvalda saqlaydi.
Savol
Nima uchun po'lat darajasi ishlab chiqarish zavodining doimiylikka ta'sir qiladi?
Javob: Po'lat darajasi materialning o'ziga xos qattiqlik va burilishga chidamliligini, shuningdek, iqlimga chidamliligini belgilaydi. Q355B ko'pincha asosiy konstruksiyalarga mos keladi, Q355D past haroratlarda qattiqlikni oshiradi va Q420B esa ingichka elementlar yordamida kuchlanishni oshirish uchun ishlatiladi. Z-o'qi po'lati og'ir payvandlangan ulanishlarda qatlamli yorilishlarga qarshi chidamlilik beradi. Ish vazifasi, harorat va seysmik talablarga qarab po'lat darajasini tanlash strukturaning erta yorilishsiz ishlashini ta'minlaydi. Zavod sertifikatlari materialning izlanuvchanligini ta'minlaydi va hujjatlashtirilgan tanlovlar egaolarga inshootning xizmat muddati davomida harakatdagi yuklar ostida texnik shartnomaga mos kelishini tekshirish imkonini beradi.
Savol
Zavod poli qanday qilib vaqt o'tishi bilan saqlanadi?
Javob: Oddiy pol parvarishi yiliga ikki marta, ya'ni suv va texnologik suyuqlikning plitaga kirib borishi armaturaning korroziyasini tezlashtirgani sababli, qo'shilishlar va teshiklarni tekshirishdan boshlanadi. Chiqaruvlarni tozalab turish kerak va zavod polida suyuqlikni to'planishiga yo'l qo'ymaslik kerak. Forkliftlar ishlatilganda yeyilgan joylarga sirt qattiklashtirgichni qayta qo'llash kerak, shuningdek, vibratsiya ta'sirida moslamalarning angor boltlarining loyqalanib ketishini tekshirish kerak. Hujjatlashtirilgan parvarish rejasi ta'mirlash uchun byudjetni rejalashtirishga yordam beradi va ishlab chiqarishni to'xtatadigan rejasiz to'xtashlarni oldini oladi.

 EN