 EN
Сталне конструкције за складиште и радионице: дизајн двоструке употребе
2026/10/26
Планирајте челичну структуру складиште са паметнијим зонирањем, проток, чиста висина, кран, ватра и одлуке о проширењу.

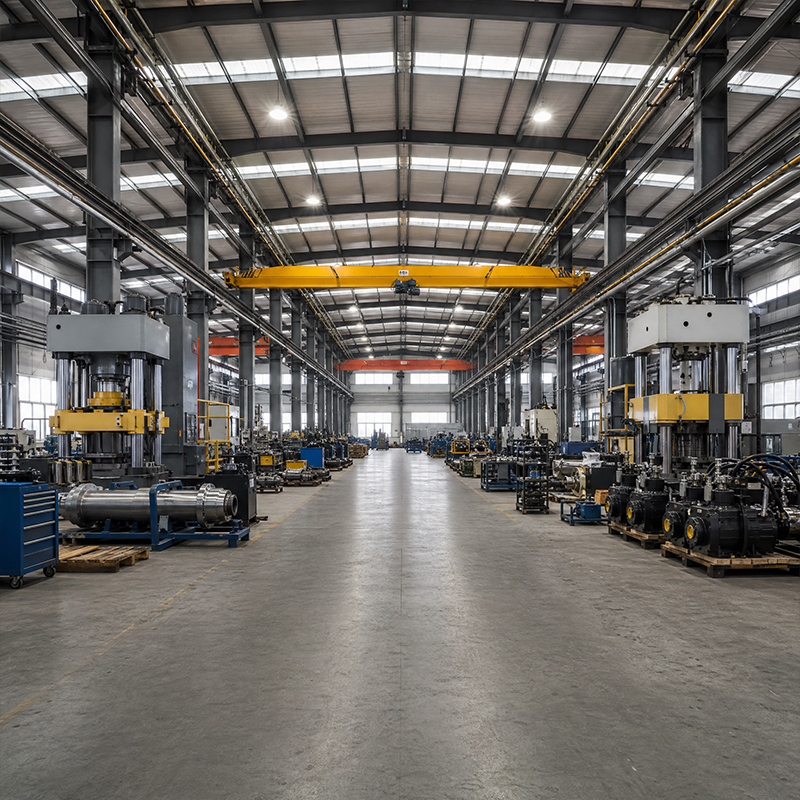
Опредељање пута за оптерећење пре него што оквир се подигне
Сваки оквир за радњу са машинама почиње са мапом оптерећења. Снег на крову, усајање ветра, таласни талас са крана и реакционе снаге машине сваки од њих путују различитим путем до темеља. Порталски оквир преноси оптерећење покрива и зидова кроз гребне и стубове у основу, док плинтус који се баца на место носи реакције машине. Миширање ових путева без координације ствара локални претежак који се годинама касније појављује као пукнути завари или нагини колона. Добра пракса одваја конструкцију зграде од темеља опреме тако да је свака детаљна за сопствене захтеве. Анализа коначних елемената потврђује границе дефлекције пре резања челика, штитијући и обвивку и производњу над плочама.
Машинска радионица има користи од отвореног пода јер се производне линије мењају брже него зграда. Чисто рамкирање распона уклања унутрашње стубове, омогућавајући дизајнерима да преселе штампе и ћелије за монтажу без структурног редизајна. Многобај распореди смањују тежину челика и трошкове за веома велике отиске, али уводе колоне које компликовају распоред машине. Избор зависи од распона, капацитета крана и будуће флексибилности. За подножје за тешку опрему, пространи распон до шездесет метара држи под слободним за греде писта и будуће проширење. Предвиђени систем зграде подржава оба пројекта са буљеним везама које убрзавају подизање на удаљеним локацијама.
Плутно-налетска стаза за кран унутар машинске радионице је посвећена пруга која носи подигач и његов оптерећење дуж залива. Монорејлови системи одговарају линеарном преносу делова између станица и лагани су, јефтини и лако се монтирају под постојећим кровом. Врхни кранови се крећу на пар греда из високе нижести, покривајући целу ширину и подижући теже терета. Избор између њих зависи од тонаже, покривености кука и висине зграде. Када се радња често бави тешкама подизањима, узвишена писта за кран на својим колонама за кретање избегава оптерећење главног оквира покретним реакцијама подизања које узрокују умор.
Перформансе на писти живе или умиру по излажењу. Неисправне шине присиљавају вожњу крана да се бори против гребе, подижући оптерећење вожња и носи и шину и задржину. Детаљни уређаји морају фиксирати затезаче за шине, омогућити топлотну експанзију и задржати заступач довољно крутим да би се ограничило одвијање под подигнутим оптерећењем. Норми за извршење EN 1090 и квалитет заваривања ISO 3834 регулишу како се ове задржине израђују и спајају, јер неисправан задржина писта може пасти оптерећење на фабрички под испод. Редовно истраживање размера и нивоа пруга одржава систем безбедним и штити опрему и особље испод њега.
Фабричка површина је тихи херој било које зграде опреме. Прима точне оптерећења од ногу машина, саобраћаја виличним подносачима и падајућих алата, тако да дебелина плоча и појачање морају одговарати дужности. Типична индустријска плоча седи на компактној подлози са челичним мреже или влакна појачања, али пресе и линије штампања треба густице и локалне арматуре да се издрже од перфорације. Дизајн поднема на земљишту узима у обзир поднема на земљишту, размакање зглобова и будуће тачке за закотвење. Указање плоче заједно са челичним оквиром спречава сукобе између база колона и темеља машине који иначе приморају скупе касне промене на локацији.
Прецизност обраде зависи од непокретног пода. У модерној машинској радионици често се налазе и пресе и прецизне линије, тако да се морају уравнотежити супротне потребе. Машине за вртење и мерења рукава губе толеранцију када вибрације пролазе кроз плочу из оближњих преса. Изолација може бити пасивна, користећи затегнуте подбазе и гумене монтаже, или активна, користећи подешаване масне заступаче за осетљиве линије. Структурни дизајн треба да предвиђа природне фреквенције плоче и избегава резонанцу са опремом за рад. Координирајте ово рано са распоредом челичне рамке тако да греде писта и рупе машине не појачају кретање. Дисциплиниран приступ вибрацијама штити квалитет производа и продужава живот прецизних алата.
Стална класа одређује границу против умора и преоптерећења. КВ355Б нуди поуздани износ за већину оквира, док КВ355Д додаје чврстоћу на ниске температуре за хладне климе, а КВ420Б пружа већу чврстоћу где је тежина или танки чланови важни. Челик са Z-управљањем као што су Q355B-Z35 отпоручује ламеларну расколу на тешким завариваним зглобовима подложеним стресу дебелине. Избор квалитета зависи од локалне климе, дужности крана и сеизмичке потражње, а не од једног самог дефолта. Свака радница машина има више користи од одговарајуће квалитете у складу са дужношћу него од прихватања неисправности добављача. Упутства АИСЦ-а и МБМА-е потврђују величину делова, а документовани сертификати за фабрику дају купцу тражимост од наруџбе до готове греде.
Корозија тихо обира снагу у машинској радионици. Гратко-потапање галтенирања штити делове у влажној или хемијској средини, док стаклено слој покривање штити агресивна подручја процеса. Везице су важне као и челик: 10.9С јаке бутице са пуним бутицама држају зглобове чврсто под понављаним приливом крана и вибрацијама машине, што поједностављава будуће инспекције и замену. Контролисана производња по ИСО 9001 и извршење EN 1090 осигурају да се рупе уреди и површине су правилно припремљене. Јасан план одржавања премаза и болтова омогућава власницима да исплате за одржавање и избегну неочекивано затварање производне линије.
Добро планирана радионица машина третира оквир, писта за кран и заводски под као један координирани систем. Рано мапирање оптерећења, исправна врста челика и дисциплинована производња према признатим стандардима претварају челичну љуску у поуздану производњу. Купачи треба да траже сертификате за фабрику, класу извршења и спецификацију плоча која одговара њиховој опреми пре него што изврше наруџбу.
Који фактори оптерећења су најважнији у машинској радионици?
Одговор: Таква зграда мора да одједном издржи кров, ветар, наплив крана и концентрисане реакције машине. Дизајнери их комбинују са факторима оптерећења из АИСЦ-а или EN 1991 тако да оквир и плоча безбедно деле потражњу. Игнорисање кретања тетовања крана или тачних тетовања од преса доводи до претераног стреса и прерано пуцање. Координација свих случајева оптерећења пре изради одржава структуру у послу и штити производњу опреме током целог радног живота зграде.
Како се писта за кран подржава унутар челичног оквира?
Одговор: Плута за кран обично се креће на колонама за закреп или на специјалним гредама за пистање фиксираним на главни оквир. Системи који се подржавају бракетом задржавају реакције подизања од кровних ограда, смањујући умору у основним члановима. Запчане рељеве, пролазни прозорци и чврсте заграде контролишу одвијање и омогућавају топлотне кретања. Производња према EN 1090 и заваривање према ISO 3834 одржава зглобове поузданим под понављаним подизањем. Правилно детаљнирање подршке продужава животни век и штити фабрички под и особље које ради испод кретања оптерећења.
Које дебљине плоча одговарају тешком опреми за штампање?
Одговор: Тешким штампачима је потребно више од стандардне индустријске плоче. Типични фабрички под од 150 до 200 милиметара може да се носи виличним подносачима, али за штампање и обрађивање линија потребно је густити јами, локални арматура, а понекад и подршка за коло. На дизајн утичу подлога, размак између зглобова и будуће тачке за закотвење. Указање плоче са челичним оквиром избегава сукобе између база колона и темеља машине. Рана координација спречава скупе прераде на локацији и одржава производњу по распореду.
Зашто квалитет челика утиче на трајност радионице?
Одговор: Сетови од челика имају снагу и чврстоћу против умора и клима. КВ355Б одговара већини оквира, КВ355Д додаје чврстоћу на ниске температуре, а КВ420Б повећава чврстоћу где су танки чланови од помоћи. З-управочни челик је отпоран на ламеларну раскољу на тешким завариваним зглобовима. Избор квалитета по дужности, температури и сеизмичкој потражњи спречава прерано пуцање. Сертификати за млин дају тражимост, а документовани избори дозвољавају власницима да провере да структура одговара спецификацији током целог живота зграде под кретањем оптерећења.
Како треба одржавати фабрички под током времена?
Одговор: Рутинска брига о подовима почиње са прегледа зглобова и пукотина два пута годишње, јер вода и процесна течност улазе у брзину корозије арматуре плоче. Држите отпаде чистим и избегавајте стајање течности на пољу фабрике. Поново примените површински оштривач где се вилични подизач носи и проверите да ли се брадавице за закотвење машине опустиле под вибрацијама. Документирани план одржавања помаже у буџету поправки и спречава непланиране паутине које заустављају производњу.

2026/10/26
Планирајте челичну структуру складиште са паметнијим зонирањем, проток, чиста висина, кран, ватра и одлуке о проширењу.

2026/10/26
Планирајте челичну конструкцију за хладно складиштење са изолацијом, контролом паре, топлотним прекидима, фрижидерским интерфејсима и детаљима спремним за корозију.

2026/10/26
Планирајте структуру пољопривредне челика која се повећава од стабле за машине до складишта и логистичког хаба пољопривредне логистике са практичним корацима пројектовања и набавке.

2026/10/26
Планирајте челичну структуру стоке за добробит, отпорност на корозију, прегледе о пожару и ефикасне одлуке о дизајну до испоруке.

2026/10/26
Планирајте челичну конструкцију авиона за ангаре и опрему за подршку са упутствима о оптерећењима, корозији, пожару, EN 1090 и етапима испоруке.

2026/10/26
Изаберите стаклене конструкције за складиштење у пољопривредима са практичним упутствима о оптерећењима, корозији, у складу са стандардима и планирању испоруке.
