 EN
Staalconstructies voor magazijn-werkplaatsen: ontwerp met dubbele functie
2026/10/26
Plan een staalconstructie voor een magazijn-werkplaats met slimmere zone-indeling, stroming, vrije hoogte, kraan, brandveiligheid en uitbreidingsmogelijkheden.

Belastingspaden definiëren voordat het frame wordt opgebouwd
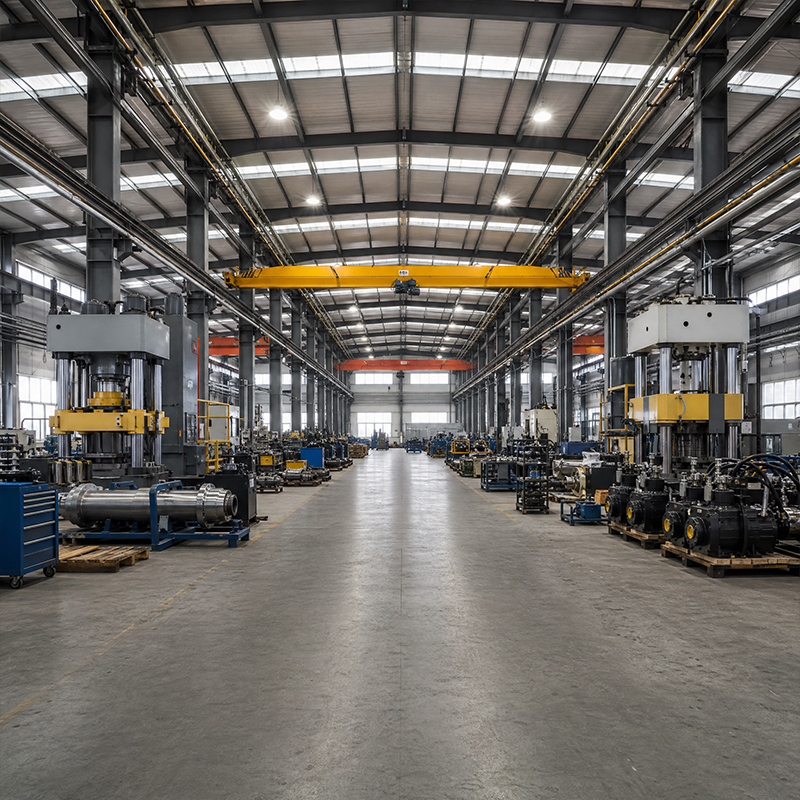
Elk frame voor een machine workshop begint met een belastingskaart. Dakhagel, windzuiging, kraanschok en reactiekrachten van machines volgen elk een ander pad naar de fundering. Een portaalframe overdraagt dak- en wandbelastingen via nokbalken en kolommen naar de funderingsvoet, terwijl een in-situ gewapend betonnen plint de reactiekrachten van machines draagt. Het combineren van deze paden zonder coördinatie leidt tot lokale overbelasting, wat zich jaren later kan manifesteren als gebarsten lasnaden of kantelende kolommen. Goede praktijk scheidt het gebouwframe van de apparatuurfundering, zodat elk element specifiek wordt uitgewerkt voor zijn eigen belasting. Eindige-elementanalyse bevestigt de doorbuigingslimieten voordat het staal wordt gesneden, waardoor zowel de gebouwschil als de productiemachines boven de vloerplaat worden beschermd.
Een machinefabriek profiteert van een open vloer, omdat productielijnen sneller veranderen dan het gebouw. Een vrijdragende constructie zonder binnenkolommen stelt planners in staat om persen en assemblagecellen te verplaatsen zonder de constructie opnieuw te ontwerpen. Meerdere-baansindelingen verminderen het staalgewicht en de kosten voor zeer grote oppervlakten, maar brengen kolommen met zich mee die de indeling van machines bemoeilijken. De keuze hangt af van de overspanning, de kraancapaciteit en de toekomstige flexibiliteit. Voor zware-apparatuur-bayen houdt een vrijdragende overspanning tot zestig meter de vloer vrij voor loopbaanbalken en toekomstige uitbreiding. Een voorgevormd bouwsysteem ondersteunt beide oplossingen met boutverbindingen die de montage op afgelegen locaties versnellen.
De kraanbaan binnen een machinewerkplaats is de speciale balklijn die de takel en zijn last langs de ruimte draagt. Monorailsystemen zijn geschikt voor lineair transport van onderdelen tussen stations en zijn licht, goedkoop en eenvoudig te monteren onder een bestaand dak. Kraanbanen met bovenloopkranen rijden op een paar baanbalken op hoog niveau, bestrijken de volledige breedte en tillen zwaardere lasten. De keuze tussen deze systemen hangt af van de tonnage, de haakdekking en de gebouwhoogte. Waar de werkplaats vaak zware lasten moet tillen, voorkomt een kraanbaan met bovenloopkranen op eigen steunpilaars kolommen dat de hoofdconstructie belast wordt met bewegende takelreacties die vermoeiing veroorzaken.
De prestatie van een loopbaan hangt of valt met de uitlijning. Onjuist uitgelijnde rails dwingen het kraanwiel om tegen de balk te werken, wat de wielbelasting verhoogt en zowel de rail als de beugel slijt. De constructiedetails moeten railklemmen vastleggen, thermische uitzetting toestaan en de beugel stijf genoeg houden om doorbuiging onder de opgeheven last te beperken. De uitvoeringsnormen EN 1090 en de las kwaliteitsnorm ISO 3834 bepalen hoe deze beugels worden vervaardigd en verbonden, omdat een defecte loopbaanbeugel een last op de fabrieksvloer eronder kan laten vallen. Regelmatige controle van de railafstand en -niveaus zorgt voor veiligheid van het systeem en beschermt apparatuur en personeel eronder.
De fabrieksvloer is de stille held van elke installatiebouw. Deze ondergaat puntlasten van machinevoeten, heftruckverkeer en gevallen gereedschappen, dus moeten plaatdikte en bewapening afgestemd zijn op de belasting. Een typische industriële vloerplaat rust op een aangestampte onderlaag met staalnet of vezelbewapening, maar persen en stanslijnen vereisen verdikte kuilen en lokale wapening om perforatie te weerstaan. Bij het ontwerp van een op de grond rustende vloer worden de draagkracht van de bodem, de voegafstand en toekomstige verankeringspunten in overweging genomen. Het specificeren van de vloerplaat samen met het stalen frame voorkomt conflicten tussen kolombases en machinefunderingen, die anders kostbare, laat-tijdse wijzigingen op de bouwplaats zouden veroorzaken.
De bewerkingsnauwkeurigheid hangt af van een stabiele vloer. Een moderne machinefabriek herbergt vaak zowel persen als precisielijnen, waardoor tegenstrijdige eisen in evenwicht moeten worden gebracht. Spindelmachines en meetarmen verliezen hun tolerantie wanneer trillingen via de plaat van nabijgelegen persen worden overgedragen. Isolatie kan passief zijn, met verstevigde onderbouwen en rubberen steunpunten, of actief, met afgestemde massadempers voor gevoelige lijnen. Het constructieve ontwerp moet de eigenfrequenties van de plaat voorspellen en resonantie met de werkende apparatuur vermijden. Coördineer dit vroegtijdig met de staalkaderindeling, zodat loopbrugbalken en machineputten de beweging niet versterken. Een gedisciplineerde aanpak van trillingen beschermt de productkwaliteit en verlengt de levensduur van precisiegereedschappen.
De staalkwaliteit bepaalt de marge tegen vermoeiing en overbelasting. Q355B biedt een betrouwbare vloeigrens voor de meeste constructiekaders, terwijl Q355D extra weerstand tegen lage temperaturen levert voor koude klimaten en Q420B hogere sterkte biedt waar gewicht of slanke onderdelen van belang zijn. Z-richtingsstaal zoals Q355B-Z35 weerstaat laagspanningscheuren bij zwaar gelaste verbindingen die onder trekspanning loodrecht op de plaatdikte staan. De keuze van de kwaliteit hangt af van het lokale klimaat, de kraanbelasting en de seismische eisen, niet van één standaardkwaliteit. Elke machinefabriek profiteert ervan om de kwaliteit aan de belasting aan te passen in plaats van zich te baseren op de standaardkeuze van de leverancier. AISC- en MBMA-richtlijnen bevestigen de dimensionering van onderdelen, en gedocumenteerde walcertificaten geven de koper traceerbaarheid van bestelling tot afgewerkte balk.
Corrosie ontnemt stilletjes een machinefabriek haar stevigheid. Thermisch verzinken beschermt onderdelen in vochtige of chemische omgevingen, terwijl glasvlokcoating agressieve procesgebieden afschermt. Verbindingen zijn even belangrijk als het staal zelf: 10.9S-hoogsterktebouten met volledige boutmontage houden verbindingen strak bij herhaalde kraankracht en machinevibratie, wat toekomstig inspecteren en vervangen vereenvoudigt. ISO 9001-gecontroleerde fabricage en uitvoering volgens EN 1090 garanderen dat gaten precies op de juiste plaats zitten en oppervlakken correct worden voorbereid. Een duidelijk onderhoudsplan voor coating en boutverbindingen stelt eigenaren in staat om onderhoudskosten te begroten en onverwachte stilstanden van de productielijn te voorkomen.
Een goed geplande machinehal behandelt het frame, de kraanbaan en de fabrieksvloer als één gecoördineerd systeem. Vroegtijdige belastinganalyse, de juiste staalsoort en zorgvuldige fabricage volgens erkende normen transformeren een stalen omhulsel tot een betrouwbaar productie-asset. Kopers dienen millcertificaten, uitvoeringsklasse en een plaatsoortspecificatie die afgestemd is op hun apparatuur, aan te vragen voordat zij de bestelling bevestigen.
Welke belastingsfactoren zijn het belangrijkst in een machinehal?
Antwoord: Een dergelijk gebouw moet tegelijkertijd weerstand bieden aan dakbelasting, wind, kraanstoten en geconcentreerde reactiekrachten van machines. Ontwerpers combineren deze belastingen met belastingsfactoren uit AISC of EN 1991, zodat frame en plaat de belasting veilig delen. Het negeren van bewegende kraanbelastingen of puntlasten van persen leidt tot overbelasting en vroegtijdige scheurvorming. Het coördineren van alle belastingsgevallen vóór de fabricage waarborgt de bruikbaarheid van de constructie en beschermt de productieapparatuur gedurende de gehele levensduur van het gebouw.
Hoe wordt een kraanbaan van binnenuit ondersteund door het stalen frame?
Antwoord: Een kraanbaan loopt meestal op steunpilaars of speciale baanbalken die aan het hoofdraam zijn bevestigd. Bij steunpilaarondersteunde systemen worden de hoistreacties buiten de dakspanten gehouden, wat vermoeiing in de primaire constructiedelen vermindert. Railklemmen, uitzettingsvoegen en stijve steunen beheersen doorbuiging en maken thermische beweging mogelijk. Fabricage volgens EN 1090 en lassen volgens ISO 3834 waarborgen betrouwbare verbindingen onder herhaald hijsen. Juiste ondersteuningsdetails verlengen de levensduur en beschermen zowel de fabrieksvloer als het personeel dat onder de bewegende last werkt.
Welke plaatdikte is geschikt voor zware persapparatuur?
Antwoord: Zware persen vereisen meer dan een standaard industriële vloerplaat. Een typische fabrieksvloer van 150 tot 200 millimeter is geschikt voor heftruckverkeer, maar stempel- en vormlijnen vereisen verdikte kuilen, lokale wapening en soms paalfundering. De draagkracht van de grond, de afstand tussen de voegen en toekomstige verankeringspunten beïnvloeden allemaal het ontwerp. Het specificeren van de vloerplaat samen met het stalen draagframe voorkomt conflicten tussen kolombases en machinefunderingen. Vroege afstemming voorkomt kostbare aanpassingen op locatie en houdt de productielijn op schema.
Waarom heeft de staalkwaliteit invloed op de duurzaamheid van de werkplaats?
Antwoord: Staalgraad bepaalt de vloeigrens en taaiheid tegen vermoeiing en klimaatinvloeden. Q355B is geschikt voor de meeste constructiekaders, Q355D biedt extra taaiheid bij lage temperaturen, en Q420B verhoogt de sterkte waar slanke onderdelen helpen. Z-richtingsstaal weerstaat laaggelegen scheuren bij zware gelaste verbindingen. De keuze van staalgraad op basis van belasting, temperatuur en seismische eisen voorkomt vroegtijdige scheurvorming. Walcertificaten garanderen traceerbaarheid, en gedocumenteerde keuzes stellen eigenaars in staat te verifiëren dat de constructie gedurende de gehele levensduur van het gebouw onder bewegende belastingen overeenkomt met de specificatie.
Hoe moet de fabrieksvloer in de loop van de tijd worden onderhouden?
Antwoord: Regelmatig onderhoud van de vloer begint met twee keer per jaar een inspectie van voegen en scheuren, omdat water en procesvloeistof die in de plaat doordringen de corrosie van de bewapening versnellen. Houd afvoeren vrij en vermijd staand vocht op de fabrieksvloer. Breng oppervlakteverharder opnieuw aan waar slijtage door heftrucks zichtbaar is, en controleer ankerbouten van machines op losraking door trillingen. Een gedocumenteerd onderhoudsplan helpt bij het budgetteren van reparaties en voorkomt ongeplande stilstand die de productie stillegt.

2026/10/26
Plan een staalconstructie voor een magazijn-werkplaats met slimmere zone-indeling, stroming, vrije hoogte, kraan, brandveiligheid en uitbreidingsmogelijkheden.

2026/10/26
Plan een stalen constructie voor koelopslag met isolatie, vochtregeling, thermische onderbrekingen, aansluitingen voor koelinstallaties en corrosiebestendige details.

2026/10/26
Plan een landbouwkundige stalen constructie die kan schalen van machineschuur tot opslag- en logistieke landbouwhub, met praktische ontwerp- en inkoopstappen.

2026/10/26
Plan een staalconstructie voor veeteelt met aandacht voor dierenwelzijn, corrosiebestendigheid, brandveiligheid en efficiënte beslissingen van ontwerp tot levering.

2026/10/26
Plan een stalen constructie voor vliegtuigen voor hangars en ondersteunende faciliteiten, met richtlijnen voor belastingen, corrosie, brandveiligheid, EN 1090 en leveringsmijlpalen.

2026/10/26
Kies een stalen constructie voor landbouwdoeleinden met praktische richtlijnen over belastingen, corrosie, naleving van voorschriften en planning van de levering.
