Menentukan Laluan Beban Sebelum Rangka Dipasang
Setiap rangka bengkel mesin bermula dengan peta beban. Salji di atap, sedutan angin, hentakan kren, dan daya tindak balas mesin masing-masing mengambil laluan berbeza ke asas. Rangka portal memindahkan beban atap dan dinding melalui kasau dan tiang ke tapak asas, manakala plinth yang dituang secara langsung menanggung daya tindak balas mesin. Menggabungkan laluan ini tanpa koordinasi menyebabkan tegasan tempatan berlebihan yang kelihatan sebagai sambungan kimpalan retak atau tiang senget beberapa tahun kemudian. Amalan baik memisahkan rangka bangunan daripada asas peralatan supaya setiap komponen direka khusus mengikut tuntutan masing-masing. Analisis unsur terhingga mengesahkan had pesongan sebelum keluli dipotong, melindungi kedua-dua kulit bangunan dan jentera pengeluaran di atas pelat.
Tebuk Jelas Berbanding Susunan Berbilang Ruang
Bengkel mesin mendapat manfaat daripada lantai terbuka kerana garis pengeluaran berubah lebih cepat berbanding bangunan. Kerangka jarak bebas menghilangkan tiang dalaman, membolehkan perancang memindahkan tekanan dan sel penghasilan tanpa perlu mereka bentuk semula struktur. Susun atur pelbagai lorong mengurangkan berat dan kos keluli untuk tapak yang sangat luas tetapi memperkenalkan tiang yang menyusahkan susun atur mesin. Pilihan bergantung kepada jarak, kapasiti kren, dan keluwesan masa depan. Bagi lorong peralatan berat, jarak bebas sehingga enam puluh meter mengekalkan lantai bebas bagi rasuk landasan dan pengembangan masa depan. Sistem bangunan pra-kejuruteraan menyokong kedua-dua skema dengan sambungan berbolt yang mempercepat pemasangan di tapak terpencil.
Sistem Landasan Kren untuk Mengendali Peralatan Berat
Monorel lawan Landasan Kren Jenis Atas
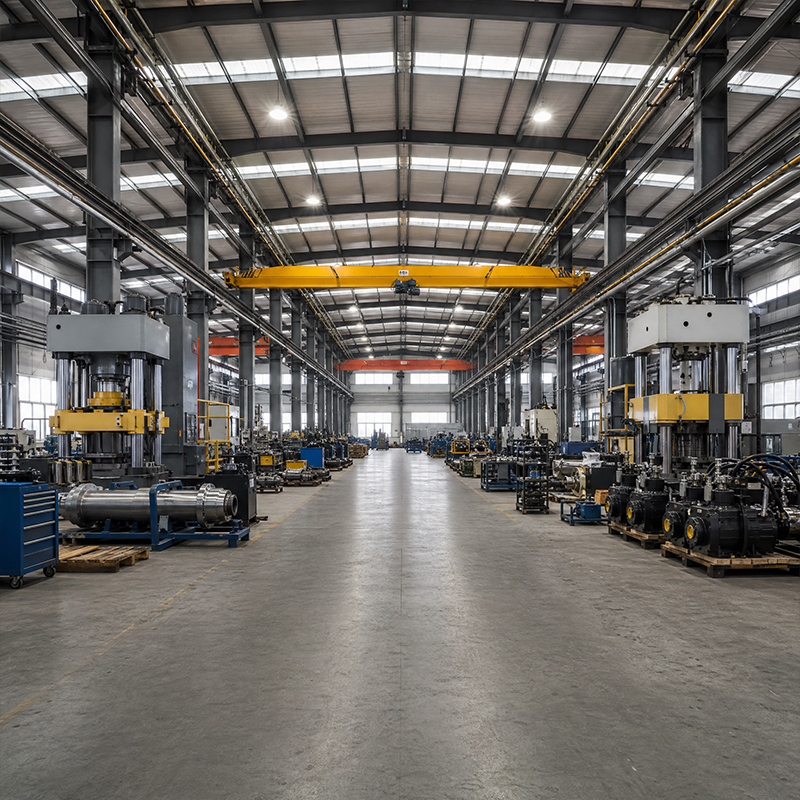
Jalur rel kren di dalam bengkel mesin ialah garisan rasuk khusus yang membawa kren dan bebanannya sepanjang lorong. Sistem monorel sesuai untuk pemindahan linear komponen antara stesen, serta ringan, murah, dan mudah dipasang di bawah bumbung sedia ada. Kren berjalan di atas beroperasi di atas sepasang rasuk rel pada tahap tinggi, meliputi keseluruhan lebar dan mampu mengangkat beban yang lebih berat. Pemilihan antara keduanya bergantung kepada kapasiti ton, liputan kait, dan ketinggian bangunan. Di mana bengkel menjalankan pengangkatan berat secara kerap, jalur rel kren berjalan di atas yang dipasang pada tiang sokongan tersendiri dapat mengelakkan beban dikenakan ke atas rangka utama akibat tindak balas kren bergerak yang menyebabkan kelelahan.
Penjajaran Rel dan Butiran Sokongan
Prestasi landasan bergantung sepenuhnya pada keselarasan. Rel yang tidak selaras memaksa roda kren berlawanan dengan rasuk, meningkatkan beban roda serta menyebabkan haus pada rel dan pendakap. Perincian mesti memastikan pengikat rel dipasang dengan betul, membenarkan pengembangan haba, dan mengekalkan kekukuhan pendakap supaya pesongan di bawah beban terangkat terkawal. Piawaian pelaksanaan EN 1090 dan kualiti kimpalan ISO 3834 mengawal cara pendakap ini dibuat dan disambung, kerana kegagalan pendakap landasan boleh menyebabkan beban jatuh ke lantai kilang di bawahnya. Ukur secara berkala jarak antara rel (rail gauge) dan aras rel untuk mengekalkan keselamatan sistem serta melindungi peralatan dan personel di bawahnya.
Reka Bentuk Lantai Kilang Di Bawah Beban Mesin Dinamik
Ketebalan Konkrit dan Pengukuhan Untuk Lantai Kilang
Lantai kilang merupakan wira senyap dalam pembinaan sebarang peralatan. Ia menerima beban tumpu daripada kaki mesin, lalu lintas forklift, dan alat-alat yang terjatuh; oleh itu, ketebalan slab dan pengukuhan mesti sesuai dengan tugasnya. Slab industri lazimnya diletakkan di atas subbase yang dipadatkan dengan pengukuhan jejaring keluli atau gentian, tetapi jentera tekan dan talian penempaan memerlukan lubang yang lebih tebal serta pengukuhan batang keluli setempat untuk menahan daya tusuk. Reka bentuk slab yang bertumpu pada tanah mengambil kira daya tahan tanah, jarak sambungan, dan titik pelanjutan penambat di masa hadapan. Menetapkan spesifikasi slab bersama rangka keluli mengelakkan konflik antara tapak tiang dan asas mesin—yang jika tidak, akan menyebabkan perubahan mahal pada fasa akhir di tapak.
Kawalan Getaran di Bawah Peralatan Berat
Ketepatan pemesinan bergantung pada lantai yang stabil. Bengkel mesin moden sering kali menempatkan kedua-dua jentera tekan dan talian ketepatan di dalamnya, jadi keperluan yang bertentangan perlu diseimbangkan. Mesin spindel dan lengan pengukur kehilangan toleransi apabila getaran merambat melalui plat dari jentera tekan berdekatan. Pengasingan boleh dilakukan secara pasif dengan menggunakan tapak bawah yang diperkukuh dan bekas getaran getah, atau secara aktif dengan menggunakan peredam jisim terkawal untuk talian yang sensitif. Reka bentuk struktur harus meramalkan frekuensi semula jadi plat dan mengelakkan resonans dengan peralatan yang beroperasi. Koordinasikan perkara ini seawal mungkin dengan susunan rangka keluli supaya rasuk landasan dan lubang mesin tidak memperkuat pergerakan. Pendekatan teratur terhadap getaran melindungi kualiti produk dan memperpanjang jangka hayat alat ketepatan.
Gred Keluli dan Pilihan Fabrikasi untuk Ketahanan
Memilih Gred Keluli Q355B dan Q420B
Gred keluli menetapkan jarak selamat terhadap kelelahan dan beban berlebihan. Q355B memberikan ketahanan luluh yang boleh dipercayai untuk kebanyakan kerangka, manakala Q355D menambah ketahanan terhadap suhu rendah untuk iklim sejuk, dan Q420B memberikan kekuatan lebih tinggi di kawasan di mana berat atau anggota langsing menjadi faktor penting. Keluli arah-Z seperti Q355B-Z35 menahan pecahan berlapisan (lamellar tearing) pada sambungan kimpalan berat yang mengalami tegasan menerusi ketebalan. Pemilihan gred bergantung kepada iklim tempatan, tugas kren, dan tuntutan seismik—bukan satu gred piawai tunggal. Setiap bengkel jentera mendapat manfaat daripada penyesuaian gred dengan tugas sebenar, bukan sekadar menerima gred piawaian pembekal. Panduan AISC dan MBMA mengesahkan saiz anggota, manakala sijil kilang yang didokumenkan memberikan jejak ketelusuran kepada pembeli—dari tempahan hingga rasuk siap.
Salutan dan Skru untuk Jangka Hayat Panjang
Korosi secara senyap mengurangkan kekuatan bengkel mesin. Galvanisasi celup panas melindungi komponen dalam persekitaran lembap atau berbahan kimia, manakala salutan serpihan kaca melindungi kawasan proses yang agresif. Sambungan sama pentingnya dengan keluli: bolt berkekuatan tinggi 10.9S dengan pemasangan penuh memastikan sambungan kekal ketat di bawah daya tarikan kren berulang dan getaran mesin, menyederhanakan pemeriksaan dan penggantian pada masa hadapan. Pembuatan yang dikawal oleh ISO 9001 dan pelaksanaan EN 1090 menjamin lubang sejajar dan permukaan disediakan dengan betul. Pelan penyelenggaraan yang jelas untuk salutan dan bolt membolehkan pemilik merancang belanjawan penyelenggaraan serta mengelakkan penutupan tidak dijangka terhadap talian pengeluaran.
Bengkel mesin yang dirancang dengan baik menganggap rangka, landasan kren, dan lantai kilang sebagai satu sistem terkoordinasi. Pemetaan beban awal, gred keluli yang sesuai, dan proses pembuatan yang ketat mengikut piawaian yang diiktiraf mengubah struktur keluli menjadi aset pengeluaran yang boleh dipercayai. Pembeli perlu meminta sijil kilang, kelas pelaksanaan, dan spesifikasi plat yang sepadan dengan peralatan mereka sebelum menetapkan pesanan.
Soalan Lazim
Soalan
Faktor beban manakah yang paling penting dalam bengkel mesin?
Jawapan: Bangunan sedemikian mesti tahan beban bumbung, angin, hentakan kren, dan tindak balas mesin terpusat secara serentak. Pereka menggabungkan semua beban ini dengan faktor beban daripada AISC atau EN 1991 supaya rangka dan plat berkongsi tuntutan secara selamat. Mengabaikan beban kren bergerak atau beban titik daripada jentera penekan menyebabkan tekanan berlebihan dan retakan awal. Menyelaraskan semua kes beban sebelum proses pembuatan memastikan struktur kekal boleh digunakan dan melindungi peralatan pengeluaran sepanjang hayat operasi bangunan.
Soalan
Bagaimanakah landasan kren disokong di dalam rangka keluli?
Jawapan: Laluan kren biasanya berjalan di atas tiang pendakap atau rasuk laluan khas yang dipasang pada kerangka utama. Sistem yang disokong oleh pendakap mengelakkan tindak balas kren daripada mengenai kasau bumbung, seterusnya mengurangkan kelelahan pada anggota utama. Pengapit rel, celah pengembangan dan pendakap kaku mengawal pesongan serta membenarkan pergerakan akibat suhu. Pemprosesan mengikut piawaian EN 1090 dan pengilatan mengikut ISO 3834 memastikan sambungan kekal boleh dipercayai di bawah beban angkat berulang-ulang. Butiran sokongan yang betul memperpanjang jangka hayat perkhidmatan serta melindungi lantai kilang dan pekerja yang berada di bawah beban bergerak.
Soalan
Ketebalan slab manakah yang sesuai untuk peralatan tekan berat?
Jawapan: Tekanan berat memerlukan lebih daripada slab industri piawai. Lantai kilang biasa setebal 150 hingga 200 milimeter sesuai untuk lalu lintas forklift, tetapi garis pengetipan dan pembentukan memerlukan lubang yang ditebalkan, tetulang tempatan, dan kadangkala sokongan cerucuk. Ketahanan tanah, jarak sambungan, dan titik pelaburan masa depan semuanya mempengaruhi rekabentuk. Menetapkan slab bersama rangka keluli mengelakkan konflik antara tapak tiang dan asas mesin. Penyelarasan awal mengelakkan kerja semula di tapak yang mahal dan memastikan talian pengeluaran berada dalam jadual.
Soalan
Mengapa gred keluli mempengaruhi ketahanan bengkel?
Jawapan: Gred keluli menetapkan kekuatan hasil dan ketahanan terhadap kelelahan serta cuaca. Q355B sesuai untuk kebanyakan kerangka, Q355D menambah ketahanan pada suhu rendah, manakala Q420B meningkatkan kekuatan di kawasan anggota langsing. Keluli arah-Z menghalang pecahan berlapis pada sambungan kimpalan berat. Pemilihan gred berdasarkan tugas, suhu, dan tuntutan seismik mengelakkan retakan awal. Sijil kilang memberikan jejak ketelusuran, dan pilihan yang didokumenkan membolehkan pemilik mengesahkan struktur sepadan dengan spesifikasi sepanjang hayat perkhidmatan bangunan di bawah beban bergerak.
Soalan
Bagaimanakah lantai kilang perlu diselenggara dari masa ke semasa?
Jawapan: Penjagaan lantai secara berkala bermula dengan tinjauan sambungan dan retakan dua kali setahun, kerana air dan cecair proses yang masuk ke slab akan mempercepatkan kakisan pengukuhan. Pastikan saluran pembuangan sentiasa bersih dan elakkan cecair bertakung di atas lantai kilang. Sapukan semula pelindung permukaan di kawasan yang menunjukkan tanda haus akibat penggunaan troli dorong, dan periksa bolt penambat mesin untuk memastikan tiada longgar akibat getaran. Pelan penjagaan yang didokumenkan membantu merancang bajet bagi kerja pembaikan serta mengelakkan masa henti tidak terancang yang menghentikan pengeluaran.

 EN