 EN
Varasto-työpaja-teräsrakenteet: kaksikäyttöinen suunnittelu
2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

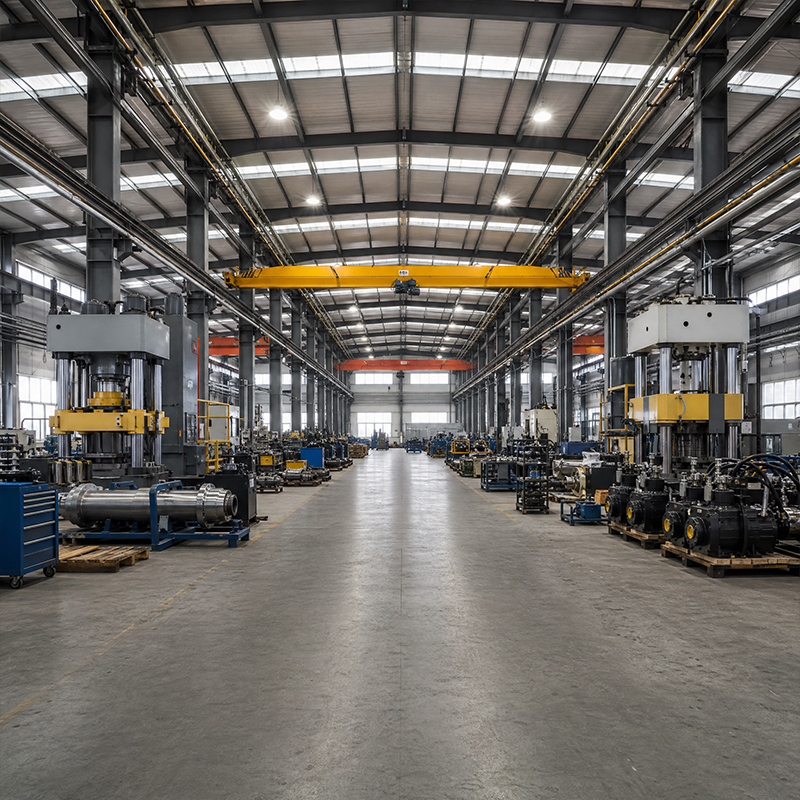
Kuormien kulkuurien määrittäminen ennen kehikon nostamista
Jokainen konepajan kehikko alkaa kuormakartalla. Katon lumikuorma, tuulimenos, nosturin äkillinen liike ja koneiden reaktiovoimat kulkevat eri reittejä perustukseen. Portaalikehikko siirtää katon ja seinien kuormat palkkejen ja pilarien kautta perustukseen, kun taas betoninen peruspilari ottaa vastaan koneiden reaktiovoimat. Näiden reittien sekoittaminen ilman koordinaatiota aiheuttaa paikallisesti liiallisia jännityksiä, jotka ilmenevät esimerkiksi halkeamissa hitsausnauloissa tai vinoissa pilareissa vuosien kuluttua. Hyvä käytäntö erottaa rakennuksen kehikko laitteiston perustuksesta siten, että kumpikin suunnitellaan omien vaatimustensa mukaan. Elementtimenetelmällä tehtävä analyysi varmistaa taipumisrajojen noudattamisen ennen kuin terästä leikataan, mikä suojelee sekä rakennuksen ulkokuorta että tuotantokoneita lattian yläpuolella.
Konepajalla hyödynnetään avointa kerrosta, koska tuotantolinjat muuttuvat nopeammin kuin rakennus. Avotukirakenteet poistavat sisäiset pilareit, jolloin suunnittelijat voivat siirtää puristimia ja kokoonpanosoluja ilman rakenteellista uudelleensuunnittelua. Monirakenteiset järjestelyt vähentävät teräspainoa ja -kustannuksia erinomaisen suurille pohjapiirroksille, mutta ne tuovat mukanaan pilareita, jotka vaikeuttavat koneiden sijoittelua. Valinta riippuu jännevälistä, nosturin kapasiteetista ja tulevasta joustavuudesta. Raskaiden laitteiden osastoissa avojänne jopa kuudentoista metrin mittainen pitää lattian vapaana rata-alueen kantopalkkien ja tulevan laajentumisen varalta. Esivalmistettu rakennusjärjestelmä tukee molempia ratkaisuja kiinnitysliitoksilla, jotka nopeuttavat asennusta etäisillä paikoilla.
Nosturin kulkurata konepajassa on erityinen palkkijärjestelmä, joka kuljettaa nosturia ja sen kuormaa pitkin telakkaa. Yksiraidaiset järjestelmät soveltuvat osien lineaariseen siirtämiseen asemien välillä ja ovat keveitä, edullisia sekä helppokäyttöisiä olemassa olevan katoksen alapuolelle asennettavia. Yläkulkunosturit liikkuvat kahdella kulkuratakiskolla korkealla tasolla, kattavat koko leveyden ja nostavat raskaampia kuormia. Valinta niiden välillä riippuu kuorman painosta, koukkukattauksesta ja rakennuksen korkeudesta. Jos pajassa suoritetaan usein raskaita nostotoimia, yläkulkunosturin kulkurata omien tukipylvästensä varassa välttää päärungon kuormittamisen liikkuvien nosturien aiheuttamilla voimilla, jotka voivat aiheuttaa väsymistä.
Käyttöradan suorituskyky riippuu täysin sen tasaisuudesta. Epätasaiset kiskot pakottavat nosturin pyörän vastustamaan kantopalkkia, mikä lisää pyöräkuormia ja kuluttaa sekä kiskoja että kiinnikkeitä. Piirustusten tulee määrittää kiskokiinnikkeet tarkasti, ottaa huomioon lämpölaajeneminen ja varmistaa, että kiinnike on tarpeeksi jäykkä rajoittaakseen taipumaa nostettavan kuorman alla. EN 1090 -toteutusstandardit ja ISO 3834 -hitsausten laatuvaatimukset määrittelevät, miten näitä kiinnikkeitä valmistetaan ja yhdistetään, sillä epäonnistunut käyttöradan kiinnike voi pudottaa kuorman tehtaalla olevan kerroksen lattialle. Kiskojen välimatkan ja tasaisuuden säännöllinen mittaus varmistaa järjestelmän turvallisuuden sekä suojelee alapuolella olevaa laitteistoa ja henkilökuntaa.
Teollisuushallin lattia on kaiken laitteiston rakentamisen hiljainen sankari. Se kantaa pisteitä kuormia koneiden jaljista, trukkien liikenteestä ja pudonneista työkaluista, joten laatan paksuuden ja vahvistuksen tulee vastata kuormitusta. Tyypillinen teollisuuslattia on tiukennetulla alustalla ja vahvistettu teräsverkolla tai kuidulla, mutta puristimet ja muovauslinjat vaativat paksennettuja kuoppia ja paikallista raudoitusta pistävän kuorman kestämiseen. Maahan nojaavan lattian suunnittelussa otetaan huomioon maaperän kantavuus, liitosten välimatka ja tulevat ankkuripisteet. Lattian määrittely yhdessä teräsrungon kanssa estää ristiriitoja pilarien perustusten ja koneiden perustusten välillä, mikä muuten aiheuttaisi kalliita myöhästyneitä muutoksia rakennustyömaalla.
Koneistustarkkuus riippuu vakaasta lattialla. Nykyaikainen konepajatila sisältää usein sekä puristimia että tarkkuuslinjoja, joten ristiriitaiset vaatimukset on tasapainotettava. Pyöriväakselikoneet ja mittauskiekot menettävät tarkkuutensa, kun värähtely leviää laattaa pitkin naapuripuristimista. Erkistys voidaan toteuttaa passiivisesti jäykennetyillä alustalla ja kumitukilla tai aktiivisesti säädetyillä massavaimentimilla herkille linjoille. Rakenteellisen suunnittelun tulee ennustaa laatan luonnolliset taajuudet ja välttää resonanssi käytössä olevien laitteiden kanssa. Koordinoi tämä varhaisessa vaiheessa teräskehän suunnittelun kanssa, jotta kulkualueen palkit ja konekalliot eivät vahvista liikettä. Tarkka värähtelyn hallinta suojelee tuotteen laatua ja pidentää tarkkuuskoneiden elinikää.
Teräslaatu määrittää turvamarginaalin väsymiselle ja ylikuormitukselle. Q355B-taajuus tarjoaa luotettavan myötörajan useimmille kehikoille, kun taas Q355D lisää alhaisen lämpötilan sitkeyttä kylmille ilmastovyöhykkeille ja Q420B tarjoaa korkeamman lujuuden, kun paino tai ohuet rakenteet ovat ratkaisevia. Z-suunnan teräs, kuten Q355B-Z35, vastustaa lamellaarista repeytymistä raskaiden hitsattujen liitosten kohdalla, joita rasittaa paksuussuuntainen jännitys. Teräslaadun valinta perustuu paikalliselle ilmastolle, nosturin käyttötaakkaan ja maanjäristysvaatimuksiin eikä yhteen yleisesti sovellettavaan laatuun. Jokainen konepaja hyötyy teräslaadun sovittamisesta käyttötaakkaan eikä hyväksy toimittajan oletuslaatua. AISC- ja MBMA-ohjeet vahvistavat jäsenten mitoituksen, ja dokumentoidut valssitehtaan todistukset antavat ostajalle jäljitettävyyden tilauksesta valmiiseen palkkiin.
Korroosio vähentää hiljaa konepajan rakenteiden lujuutta. Kuumasinkitys suojelee rakenneosia kosteissa tai kemikaaleihin altistuvissa ympäristöissä, kun taas lasikuitupinnoite suojaa vaativia prosessialueita. Liitokset ovat yhtä tärkeitä kuin teräs itse: 10,9S-luokan korkealujuusruuvid täysruuvaamisella pitävät liitokset tiukkoina toistuvien nosturin äkillisten voimakkuusmuutosten ja koneen värähtelyn aikana, mikä yksinkertaistaa tulevia tarkastuksia ja vaihtoja. ISO 9001 -standardin mukainen valmistus ja EN 1090 -standardin mukainen toteutus varmistavat reikien oikean sijoittelun ja pintojen asianmukaisen esikäsittelyn. Selkeä huoltosuunnitelma pinnoitteille ja ruuviyhteyksille mahdollistaa omistajien budjetointisuunnittelun ja estää odottamattomia tuotantolinjan pysähtyminen.
Hyvin suunniteltu konehalli käsittää kehän, nosturiradan ja tehdashallin lattian yhtenä koordinoituna järjestelmänä. Aikainen kuormien kartuttaminen, oikean laadun teräs, sekä tarkka valmistus tunnettujen standardien mukaisesti muuttavat teräskotelon luotettavaksi tuotanto-omaisuudeksi. Ostajien tulisi pyytää valssitodistuksia, toteutusluokkaa ja levytysmäärittelyä, joka vastaa heidän laitteitaan, ennen tilauksen vahvistamista.
Mitkä kuormatekijät ovat tärkeimmät konehallissa?
Vastaus: Tällaisen rakennuksen on kestettävä yhtaikaa katon, tuulen, nosturin äkillisiä kuormia sekä keskitettyjä konekuormia. Suunnittelijat yhdistävät nämä kuormatekijät AISC:n tai EN 1991:n mukaisilla osavarmuuskerroinmenetelmillä siten, että kehä ja levy jakavat kuorman turvallisesti. Liikkuvien nosturikuormien tai puristimien pisteellisten kuormien sivuuttaminen johtaa ylikuormitukseen ja varhaisiin halkeamiin. Kaikkien kuormatapauksien koordinointi ennen valmistusta varmistaa rakenteen käyttökelpoisuuden ja suojaa tuotantolaitteita koko rakennuksen käyttöiän ajan.
Miten nosturirata tuetaan teräskehän sisällä?
Vastaus: Nosturirata kulkee tyypillisesti konsolipilareilla tai erityisillä ratapalkkeilla, jotka on kiinnitetty pääkehykseen. Konsolitukisella järjestelmällä nosturin voimat ohjataan pois katon palkkeilta, mikä vähentää pääkannattimien väsymistä. Raiteen kiinnikkeet, laajenemisvälykset ja jäykät konsolit hallitsevat taipumaa ja mahdollistavat lämpöliikkeen. Valmistus EN 1090 -standardin mukaisesti ja hitsaus ISO 3834 -standardin mukaan varmistavat luotettavat liitokset toistuvien nostotoimien aikana. Oikea tukirakenteen suunnittelu pidentää käyttöikää ja suojelee tehdasrakennuksen lattiaa sekä henkilökuntaa, joka työskentelee liikkuvan kuorman alapuolella.
Mikä levynteho sopii raskaille puristuslaitteille?
Vastaus: Painavat puristimet vaativat enemmän kuin tavallinen teollisuuslaatta. Tyypillinen tehdasrakennuksen lattia, jonka paksuus on 150–200 millimetriä, kestää trukkiliikennettä, mutta muovaukseen ja muotoiluun tarkoitetut linjat vaativat paksennettuja kaivoja, paikallisesti vahvistettua raudoitusta ja joskus paaluja tukena. Maan kantokyky, liitosten välimatka ja tulevat ankkuripisteet vaikuttavat kaikki suunnitteluun. Laatan määrittäminen yhdessä teräsrungon kanssa estää törmäykset pilarien perustusten ja koneiden perustusten välillä. Aikainen yhteistyö estää kalliita paikalla tehtäviä uudelleen tehtäviä ja pitää tuotantolinjan aikataulussa.
Miksi teräslaatteen luokitus vaikuttaa työpajan kestävyyteen?
Vastaus: Teräslajit määrittelevät myötölujuuden ja sitkeyden väsymis- ja ilmastokuormia vastaan. Q355B-sovellus sopii useimpiin kehikoihin, Q355D lisää alhaisen lämpötilan sitkeyttä ja Q420B nostaa lujuutta siellä, missä ohuet jäsenet auttavat. Z-suunnan teräs estää lamellaarista repeytymistä raskaiden hitsattujen liitosten kohdalla. Teräslajin valinta perustuu kuormitukseen, lämpötilaan ja maanjäristysvaatimuksiin, mikä estää aikaisen repeämisen. Valmistajan todistukset mahdollistavat jäljitettävyyden, ja dokumentoidut valinnat mahdollistavat rakenteen vaatimustenmukaisuuden tarkistamisen koko rakennuksen käyttöiän ajan liikkuvien kuormien vaikutuksesta.
Miten teollisuushallin lattia pitää huolta ajan mittaan?
Vastaus: Tavallinen lattian hoito alkaa kahdesti vuodessa tehdyn liitosten ja halkeamien tarkastuksen kanssa, koska vesi ja prosessinesteet, jotka pääsevät betonilaattaan, nopeuttavat raudoituksen korroosiota. Pidä viemärit puhtaina ja vältä nesteen kertymistä tehdaslattialle. Uudelleen käytä pintakovenninta siellä, missä forkliftien kuluminen on näkyvissä, ja tarkista koneiden ankkuriruuvit löystyneisyyden varalta värähtelyn vaikutuksesta. Dokumentoitu huoltosuunnitelma auttaa budjetointia ja estää odottamattomia katkoja, jotka pysäyttävät tuotannon.

2026/10/26
Suunnittele varasto-työpaja-teräsrakenne älykkäämmällä aluejaolla, liikkeellä, vapaalla korkeudella, nosturilla, tulensuojalla ja laajentumispäätöksillä.

2026/10/26
Suunnittele kylmävaraston teräs rakenne eristyksellä, höyryn estolla, lämmönkatkaisuilla, jäähtelyliitännöillä ja korroosionkestävillä yksityiskohdilla.

2026/10/26
Suunnittele maatalouden teräsrakenne, joka laajenee konevarastosta varastointi- ja maatalouslogistiikkakeskukseksi käytännöllisillä suunnittelun ja hankintaprosessin vaiheilla.

2026/10/26
Suunnittele eläinten kasvatusrakennusten teräsrakenne huomioiden eläinten hyvinvointisuus, korroosionkestävyys, tuliturvallisuus ja tehokkaat suunnittelusta toimitukseen liittyvät päätökset.

2026/10/26
Suunnittele lentokoneiden teräsrakenteita lentokenttähalleihin ja tukirakennuksiin kuormien, korroosion, tulen, EN 1090 -standardin ja toimitusaikataulun ohjeiden mukaisesti.

2026/10/26
Valitse maatalousrakennetta teräksestä maatalousvarastoon – käytännöllistä ohjeistusta kuormista, korroosiosta, vaatimustenmukaisuudesta ja toimitussuunnittelusta.
