Definirea traseelor încărcărilor înainte de montarea structurii
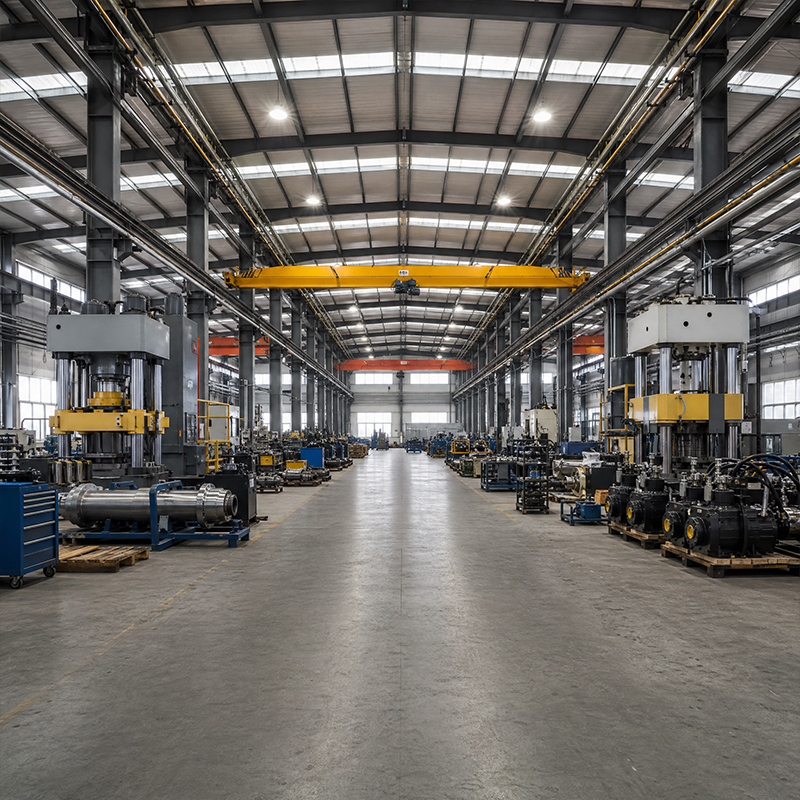
Fiecare structură de atelier de mașini începe cu o hartă a încărcărilor. Zăpada de pe acoperiș, succionarea vântului, impulsul macaralelor și forțele de reacție ale mașinilor parcurg fiecare un traseu diferit până la fundație. O structură portal transferă încărcările acoperișului și ale pereților prin grinzile de acoperiș și stâlpi direct în fundație, în timp ce un bloc de beton turnat monolitic preia forțele de reacție ale mașinilor. Combinarea acestor trasee fără o coordonare adecvată duce la suprasolicitări locale, care se manifestă ulterior, la ani distanță, prin suduri fisurate sau stâlpi înclinați. O practică corectă separă structura clădirii de fundația echipamentelor, astfel încât fiecare să fie detaliată în funcție de solicitarea specifică pe care o suportă. Analiza cu elemente finite confirmă limitele de deformare înainte de tăierea oțelului, protejând atât învelișul clădirii, cât și mașinaria de producție situată deasupra plăcii.
Deschidere liberă versus configurații cu mai multe travee
Un atelier mecanic beneficiază de o structură deschisă, deoarece liniile de producție se modifică mai rapid decât clădirea. Structura fără stâlpi interiori elimină colțurile interioare, permițând planificatorilor să relocheze presele și celulele de asamblare fără a fi nevoie de o redesenare structurală. Configurațiile cu mai multe nave reduc greutatea și costul structurii metalice pentru suprafețe foarte mari, dar introduc stâlpi care complică amplasarea mașinilor. Alegerea depinde de deschidere, capacitatea macaralelor și flexibilitatea viitoare. Pentru navele destinate echipamentelor grele, o deschidere liberă de până la șaizeci de metri menține podeaua liberă pentru grinzi de rulare și pentru extinderi ulterioare. Un sistem de clădiri preproiectate susține ambele variante, folosind conexiuni prin buloane care accelerează montajul pe site-uri izolate.
Sisteme de rulare pentru macarale destinate manipulării echipamentelor grele
Macara monorail versus macara cu rulare superioară
Linia de rulare a macaralei din interiorul unui atelier de mașini este linia specializată de grinzi care susține podul rulant și încărcătura acestuia de-a lungul deschiderii. Sistemele cu șină unică sunt potrivite pentru transferul liniar al pieselor între stații și sunt ușoare, ieftine și ușor de montat sub o acoperiș existent. Macaralele cu deplasare superioară rulează pe o pereche de grinzi de rulare la înălțime mare, acoperind întreaga lățime și ridicând încărcături mai grele. Alegerea dintre acestea depinde de capacitatea de ridicare, de zona acoperită de cârlig și de înălțimea clădirii. În cazul în care atelierul efectuează ridicări frecvente și grele, o linie de rulare pentru macarale cu deplasare superioară, susținută de colții proprii, evită încărcarea cadrului principal cu reacțiunile mobile ale podului rulant, care pot cauza oboseală.
Alinierea șinelor și detalierea consolelor
Performanța platformei depinde în totalitate de aliniere. Șinele nealiniate forțează roata macaralei să lupte împotriva grinzii, crescând sarcinile pe roți și provocând uzură atât a șinelor, cât și a consolelor. Detalierea trebuie să asigure fixarea clemei de șină, să permită dilatarea termică și să mențină rigiditatea consolei la un nivel suficient pentru a limita deformarea sub sarcina ridicată. Standardele de execuție EN 1090 și calitatea sudurii conform ISO 3834 reglementează modul în care aceste console sunt fabricate și asamblate, deoarece o consolă de platformă defectuoasă poate face ca o sarcină să cadă pe podeaua atelierului de dedesubt. Măsurarea periodică a distanței dintre șine și a nivelului acestora menține sistemul în siguranță și protejează echipamentele și personalul situat sub el.
Proiectarea podelei atelierului sub încărcări dinamice ale mașinilor
Grosimea și armarea betonului pentru podeaua atelierului
Podeaua fabricii este eroul tăcut al oricărei construcții destinate echipamentelor. Aceasta suportă încărcări concentrate provenite de la picioarele mașinilor, de la traficul macaralelor cu furcă și de la uneltele care cad accidental, astfel încât grosimea plăcii și armarea acesteia trebuie să corespundă solicitărilor specifice. O placă industrială tipică este așezată pe o bază compactată și este armată cu plasă metalică sau fibre, dar presele și liniile de ambutisare necesită gropi îngroșate și armătură locală pentru a rezista forțelor de strivire. Proiectarea unei plăci rezemate direct pe teren ține cont de capacitatea portantă a solului, de distanța dintre rosturi și de punctele de ancorare viitoare. Specificarea plăcii împreună cu structura din oțel previne conflictele dintre bazele stâlpilor și fundațiile mașinilor, evitând astfel modificări costisitoare, efectuate într-un stadiu avansat al lucrărilor pe șantier.
Controlul vibrațiilor sub echipamentele grele
Precizia prelucrării depinde de o podea stabilă. Un atelier modern de mașini uneori găzduiește atât prese, cât și linii de precizie, astfel încât trebuie să se echilibreze nevoi contradictorii. Mașinile cu axă principală și brațele de măsurare își pierd toleranța atunci când vibrațiile se propagă prin placa de beton dinspre presele învecinate. Izolarea poate fi pasivă, folosind baze secundare rigidizate și suporturi din cauciuc, sau activă, utilizând amortizoare cu mase sintonizate pentru linii sensibile. Proiectarea structurală trebuie să prevadă frecvențele naturale ale plăcii și să evite rezonanța cu echipamentele în funcționare. Coordonarea acestui aspect trebuie făcută timpurie cu dispunerea structurii din oțel, astfel încât grinzile de rulare și gropile pentru mașini să nu amplifice mișcarea. O abordare riguroasă a vibrațiilor protejează calitatea produselor și prelungește durata de viață a uneltelor de precizie.
Calitatea oțelului și opțiunile de fabricație pentru durabilitate
Selectarea calităților de oțel Q355B și Q420B
Calitatea oțelului stabilește marja de siguranță față de oboseală și suprasolicitare. Oțelul de calitate Q355B oferă o limită de curgere fiabilă pentru majoritatea structurilor, în timp ce Q355D adaugă tenacitate la temperaturi scăzute pentru climatul rece, iar Q420B asigură o rezistență superioară acolo unde greutatea sau elementele subțiri sunt factori critici. Oțelul cu proprietăți direcționale în sensul Z, cum ar fi Q355B-Z35, rezistă fisurării lamelare în îmbinările sudate masive supuse eforturilor de întindere pe grosime. Alegerea calității se bazează pe climatul local, regimul de funcționare al podurilor rulante și cerințele seismice, nu pe o valoare unică implicită. Fiecare atelier de mașini obține beneficii prin potrivirea calității oțelului cu regimul de funcționare, nu prin acceptarea unei calități standard oferite de furnizor. Orientările AISC și MBMA confirmă dimensionarea elementelor, iar certificatele de fabrică documentate oferă cumpărătorului trasabilitate de la comandă până la grinda finită.
Stratul de protecție și șuruburile pentru o durată lungă de funcționare
Coroziunea sustrage în tăcere rezistența unui atelier de mașini. Zincarea prin scufundare în baie caldă protejează elementele în medii umede sau chimice, în timp ce acoperirea cu fulgi de sticlă protejează zonele procesului agresiv. Conexiunile sunt la fel de importante ca și oțelul: șuruburile de înaltă rezistență clasa 10.9S, montate complet, mențin îmbinările strânse sub acțiunea repetată a suprasarcinilor produse de macarale și a vibrațiilor mașinilor, simplificând inspecția și înlocuirea ulterioară. Producția controlată conform ISO 9001 și execuția conform EN 1090 asigură alinierea găurilor și pregătirea corectă a suprafețelor. Un plan clar de întreținere pentru acoperiri și șuruburi permite proprietarilor să-și stabilească bugetul pentru întreținere și să evite opririle neplanificate ale liniei de producție.
Un atelier bine planificat pentru mașini tratează structura de susținere, calea de rulare a podurilor rulante și podeaua fabricii ca un sistem coordonat unic. Cartografierea timpurie a încărcărilor, utilizarea calității potrivite de oțel și fabricarea riguroasă conform standardelor recunoscute transformă o carcasă din oțel într-un activ de producție fiabil. Cumpărătorii ar trebui să solicite certificatele uzinei, clasa de execuție și o specificație a plăcii care să corespundă echipamentelor lor, înainte de a confirma comanda.
Întrebări frecvente
Întrebare
Ce factori de încărcare sunt cei mai importanți într-un atelier pentru mașini?
Răspuns: O astfel de clădire trebuie să reziste simultan încărcărilor de pe acoperiș, vântului, suprasarcinilor provocate de mișcarea podurilor rulante și reacțiilor concentrate ale mașinilor. Proiectanții combină aceste încărcări cu coeficienții de siguranță prevăzuți în normele AISC sau EN 1991, astfel încât structura de susținere și placa să împartă în mod sigur solicitările. Ignorarea încărcărilor mobile ale podurilor rulante sau a încărcărilor concentrate provenite de la prese duce la supra-solicitare și fisurare prematură. Coordonarea tuturor cazurilor de încărcare înainte de fabricare asigură funcționalitatea structurii și protejează echipamentele de producție pe întreaga durată de exploatare a clădirii.
Întrebare
Cum este susținută calea de rulare a unui pod rulant în interiorul structurii de susținere din oțel?
Răspuns: O cale de rulare pentru macarale rulează, de obicei, pe colțuri cu consolă sau pe grinzi dedicate de rulare fixate de structura principală. Sistemele susținute pe console mențin reacțiunile podurilor rulante departe de grinzile de acoperiș, reducând oboseala elementelor principale. Clemele pentru șine, intervalele de dilatare și consolele rigide controlează deformația și permit mișcarea termică. Execuția conform EN 1090 și sudarea conform ISO 3834 asigură rezistența îmbinărilor în condiții de ridicare repetată. Detalierea corectă a susținerii prelungește durata de funcționare și protejează podeaua halei și personalul care lucrează sub sarcina în mișcare.
Întrebare
Ce grosime de placă este potrivită pentru echipamentele de presare grele?
Răspuns: Preselor grele le este necesară o placă industrială mai robustă decât cea standard. O podea tipică de fabrică, cu grosimea de 150–200 mm, rezistă traficului de mășini cu furcă, dar liniile de ambutisare și deformare necesită gropi îngroșate, armătură locală și, uneori, sprijin pe piloni. Rezistența solului, distanța dintre rosturi și punctele de ancorare viitoare influențează întreaga proiectare. Specificarea plăcii împreună cu structura din oțel evită conflictele dintre bazele stâlpilor și fundațiile mașinilor. Coordonarea timpurie previne reparațiile costisitoare pe șantier și menține linia de producție în termen.
Întrebare
De ce influențează calitatea oțelului durabilitatea atelierului?
Răspuns: Calitatea oțelului stabilește rezistența la curgere și tenacitatea față de oboseală și condițiile climatice. Oțelul Q355B este potrivit pentru majoritatea structurilor, Q355D adaugă tenacitate la temperaturi scăzute, iar Q420B crește rezistența acolo unde elementele subțiri contribuie la performanță. Oțelul cu proprietăți în direcția Z rezistă fisurării stratificate la îmbinările sudate masive. Alegerea calității oțelului în funcție de solicitare, temperatură și cerințe seismice previne apariția prematură a fisurilor. Certificatele de laminare asigură trasabilitatea, iar alegerile documentate permit proprietarilor să verifice faptul că structura corespunde specificațiilor pe întreaga durată de viață a clădirii, chiar și sub sarcini mobile.
Întrebare
Cum trebuie întreținută podeaua fabricii în timp?
Răspuns: Întreținerea rutinieră a podelei începe cu un studiu al rosturilor și fisurilor de două ori pe an, deoarece apa și lichidele din proces care pătrund în placa de beton accelerează coroziunea armăturii. Mențineți scurgerile curate și evitați acumularea de lichid pe podeaua fabricii. Reaplicați durificatorul de suprafață acolo unde se observă uzură cauzată de mășinile cu furcă și verificați dacă șuruburile de ancorare ale mașinilor s-au slăbit din cauza vibrațiilor. Un plan documentat de întreținere ajută la bugetarea reparațiilor și previne opririle neplanificate care blochează producția.

 EN