Composants de la structure en acier : aperçu des achats
Les composants de charpente en acier constituent l’ossature structurelle des bâtiments industriels — des éléments de charpente principale qui supportent les charges verticales et latérales aux éléments secondaires qui soutiennent les systèmes d’habillage de toiture et de façade. Cette catégorie couvre trois types principaux de produits : les poutres en H structurales destinées aux charpentes porteuses principales, les liteaux en C ou en Z utilisés dans la charpente secondaire des toitures et façades, ainsi que les connecteurs structuraux en acier découpés au moyen d’une machine-outil à commande numérique (CNC), notamment les platines d’ancrage, les plaques d’about et les assemblages de connexion préfabriqués. Chaque type de composant remplit une fonction spécifique au sein du système constructif, et le choix de la spécification appropriée exige de comprendre comment ces composants interagissent — et non pas uniquement leurs propriétés individuelles prises isolément.
Les acheteurs se concentrent souvent sur la nuance de l’acier profilé ou sur l’épaisseur de la plaque de liaison en tant que critères isolés. Du point de vue structural, ce qui compte davantage, c’est la façon dont la poutre en I, la panne et le détail de liaison sont conçus pour fonctionner ensemble comme un système intégré : une inadéquation entre la capacité de section, le schéma de perçage ou les spécifications des boulons peut engendrer des problèmes qui ne deviennent visibles qu’une fois le bâtiment soumis à charge ou lorsque l’équipe de montage est sur site. Chaque projet de bâtiment en acier est unique : la portée, la hauteur, les charges appliquées, l’exposition du site et les exigences locales en matière de codes structuraux se combinent pour faire de chaque commande de composants un exercice d’ingénierie spécifique au projet, et non une simple sélection dans un catalogue.
Caractéristiques principales du produit
-
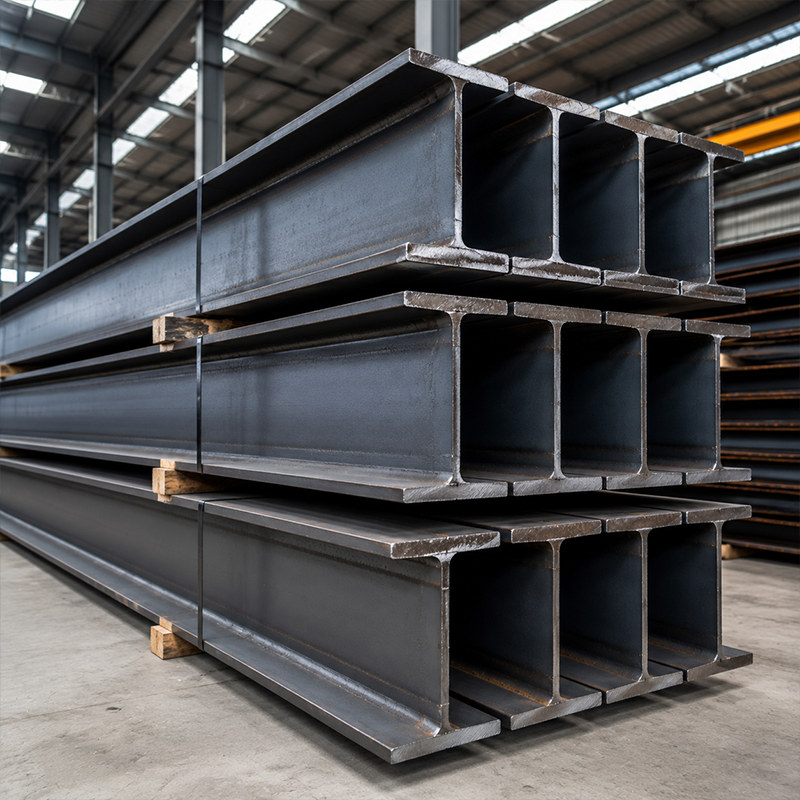
Poutres en acier structural en I : Disponible en versions laminées à chaud et soudées à l’arc submergé (SAW), fabriquées en acier structural Q355B et grades équivalents. La section transversale en forme de H concentre la matière dans les semelles, permettant une utilisation efficace de la hauteur de la section et de la largeur des semelles pour le transfert des charges verticales. Des longueurs standard ou des longueurs coupées sur mesure peuvent être fournies, avec des services de préparation de surface en option. Les profils laminés à chaud offrent des propriétés mécaniques uniformes sur toute la longueur de l’élément ; les profils soudés permettent d’ajuster plus précisément la hauteur et la géométrie des semelles à la répartition des charges d’un élément donné.
-
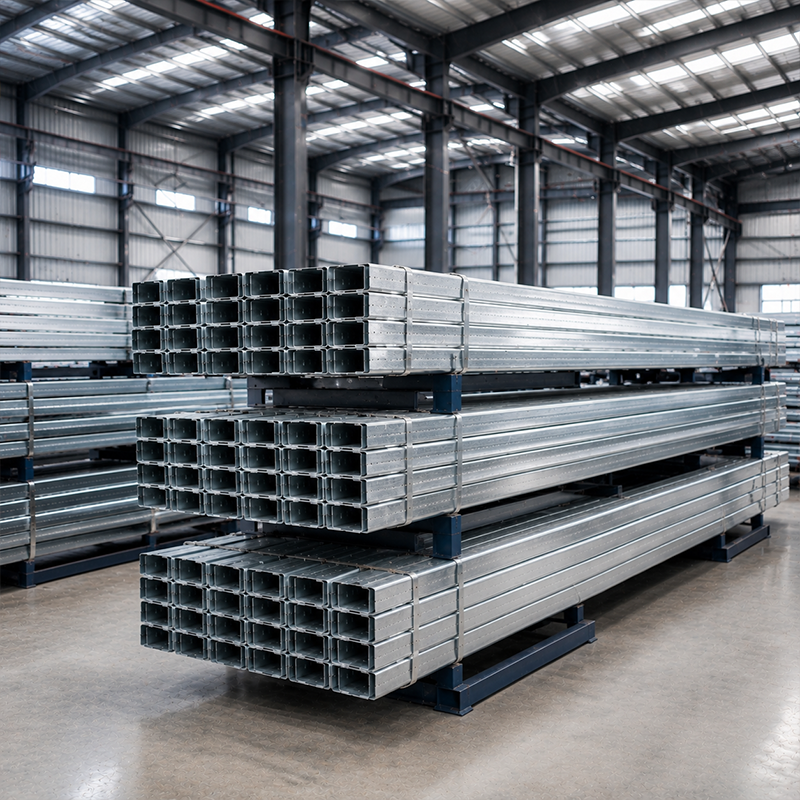
Liteaux en acier galvanisé en forme de C ou de Z : Profils secondaires formés à froid destinés aux systèmes de toiture et de bardage dans les bâtiments industriels. Les profils en C constituent une solution pratique de charpente sur une seule portée pour des portées définies ; les profils en Z peuvent se chevaucher aux points d’appui lorsque la continuité structurelle est exigée par le projet approuvé. Les dimensions des profils, la nuance d’acier, la masse de revêtement, les motifs de perçage et les longueurs des éléments doivent tous être vérifiés par rapport aux plans structurels approuvés, aux spécifications de charges sur site et au système de bardage de toiture et de façade installé. Si votre projet utilise des panneaux de bardage dont la portée maximale est spécifiée, l’entraxe entre les pannes doit être vérifié par rapport à la capacité portante des pannes sous les charges applicables — toute incompatibilité découverte sur site exige soit une modification de cet entraxe, soit un remplacement de la spécification des panneaux, deux solutions qui ne sont pas simples à mettre en œuvre en cours de montage.
-
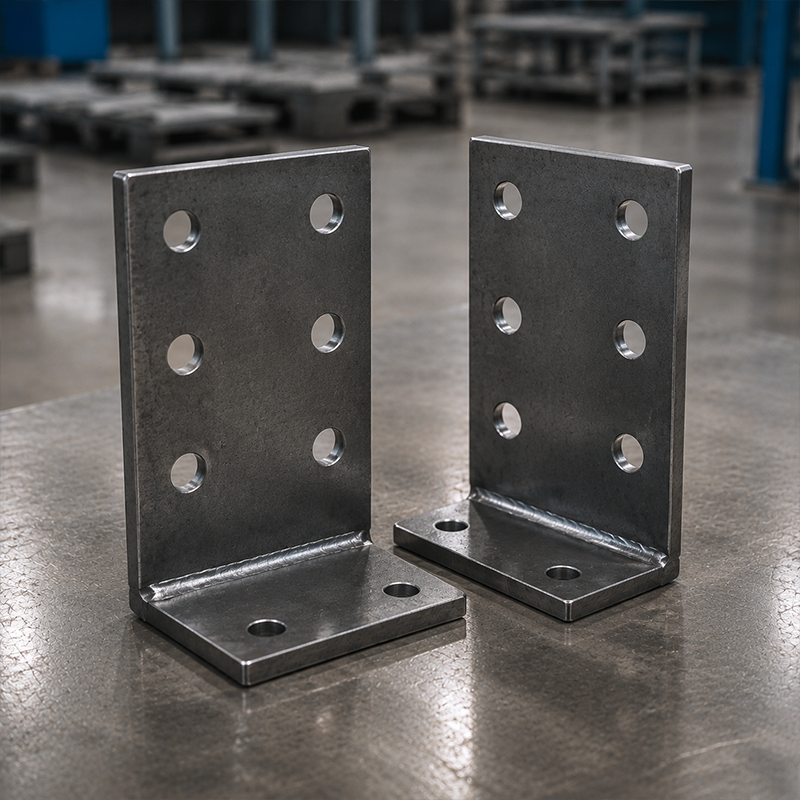
Connecteurs structuraux en acier découpés au CNC : Plaques de base, plaques d’âme, composants de liaison en forme de L ou de U, et assemblages soudés spécifiques au projet. Réalisés par découpe laser CNC ou découpe plasma haute définition ; la soudure à l’arc submergé est disponible pour les assemblages fabriqués. Les motifs de perçage, les emplacements des renforts, la nuance d’acier, l’épaisseur des tôles et la spécification du revêtement doivent être confirmés avec la conception approuvée des liaisons et le planning des matériaux avant commande. La méthode d’assemblage des liaisons — liaisons boulonnées résistantes aux moments ou joints soudés sur site — dépend souvent davantage de la disponibilité de la certification requise pour la soudure sur site et de l’accès aux inspections que d’une préférence structurelle, notamment lorsque le chantier de montage est éloigné ou situé dans une région où des inspecteurs qualifiés en soudage ne sont pas facilement disponibles.
Applications courantes
Les composants de charpente en acier sont utilisés dans une grande variété de constructions industrielles et commerciales. Dans les ateliers industriels et les usines, les poutres en I constituent les colonnes et les arbalétriers principaux des portiques ; les liteaux en C ou en Z supportent la couverture et le bardage des murs ; et les connecteurs structuraux assurent l’interface entre les colonnes, les raccords de poutres et les systèmes d’ancrage aux fondations. Pour la construction d’usines de batteries et d’autres installations de fabrication de précision, la justesse dimensionnelle et la cohérence des détails de connexion sont particulièrement importantes : les écarts dans le positionnement des platines de base des colonnes ou dans l’alignement des poutres affectent les tolérances d’installation des équipements et la coordination de l’agencement des lignes de production.
Dans les projets d’entrepôts et de centres de distribution, la hauteur de la section des poutres en H et l’espacement des liteaux sont déterminés par la charge sur la toiture, la force de soulèvement due au vent, la charge de neige le cas échéant, ainsi que tout équipement suspendu, comme les convoyeurs ou les ponts roulants. Pour les bâtiments équipés de ponts roulants, la poutre supportant le pont roulant et le système de rails ajoutent des exigences supplémentaires en matière de conception des assemblages : les valeurs de couple de serrage des boulons à haute résistance pour les assemblages des poutres supportant les ponts roulants doivent être vérifiées conformément à la conception structurelle, car des assemblages sous-serrés dans des environnements à forte vibration constituent un risque documenté lors de la mise en œuvre sur site, difficile à détecter ou à corriger une fois la construction achevée.
Pour l’achat de matériaux métalliques destinés à la construction de bâtiments dans le cadre d’un projet de parc industriel comprenant plusieurs bâtiments, la cohérence des spécifications entre les différentes phases d’approvisionnement est aussi importante que le prix unitaire. Des différences dans les motifs de perçage, l’épaisseur des tôles ou les spécifications de revêtement entre des lots successifs peuvent compliquer la séquence de montage et les inspections à grande échelle. Les structures agricoles, logistiques et commerciales légères, dont la portée varie de 12 m à 24 m, peuvent généralement utiliser des profilés standard en C ou en Z pour les arbalétriers, associés à des colonnes en poutres en H laminées à chaud ; en revanche, les bâtiments industriels à grande portée, supérieure à 30 m, nécessitent généralement des cadres principaux soudés ou effilochés, dont la géométrie des sections est optimisée sur toute la longueur du cadre.
Comment choisir les composants adéquats pour une ossature en acier
Le choix des composants appropriés pour une ossature en acier repose sur une série de décisions conditionnelles fondées sur les paramètres du projet, et non sur une spécification universelle unique. Les critères suivants aident à déterminer le point de départ adapté pour chaque type de composant.
-
Portée du cadre principal et charges : Pour des portées allant jusqu’à environ 20 à 25 m, des profilés en I laminés à chaud conviennent souvent pour les poteaux et les fermes sous des charges industrielles standard. Au-delà de cette portée, des cadres soudés ou à âme effilochée (profilés en I) offrent généralement une meilleure efficacité structurelle. La hauteur de section et la largeur des semelles adaptées à une portée de 18 m ne se déduisent pas proportionnellement pour une portée de 36 m : chaque portée exige un calcul structurel indépendant, et non une simple multiplication des dimensions de la section plus petite.
-
Charge et portée de la couverture et du bardage : Le choix du profilé de liteau dépend du poids des panneaux de couverture, de la pression de soulèvement due au vent, de la charge de neige et de la portée du liteau entre les travées du portique principal. Si le projet utilise des systèmes de panneaux sandwich pour la couverture et le bardage, vérifiez les exigences maximales de portée du fabricant des panneaux et assurez la compatibilité avec la capacité portante du profilé de liteau retenu, avant de finaliser l’entraxe centre-à-centre.
-
Méthode d’assemblage des connexions sur site : Les liaisons boulonnées utilisant des boulons structuraux à haute résistance permettent une mise en place plus rapide lorsque la main-d’œuvre locale n’est pas certifiée pour le soudage structural. Les liaisons soudées sur site peuvent atteindre la capacité de moment requise, mais nécessitent des soudeurs qualifiés, un accès pour les inspections et, sur de nombreux marchés, des dossiers de certification par un tiers. Le type de liaison doit être spécifié avant la fabrication des plaques de connexion et des détails d’extrémité des poutres en I — le modifier après la fabrication ne constitue pas une révision mineure.
-
Traitement de surface et environnement : Pour les environnements industriels secs standards, une couche d’apprêt spécifiée à une épaisseur définie de film sec est courante. Si le projet est situé dans une zone côtière, à forte humidité ou chimiquement active — ou s’il concerne une usine de batteries ou une installation de traitement chimique — la spécification de protection contre la corrosion change sensiblement. La galvanisation à chaud est un choix fréquent pour les pannes et les éléments secondaires sur les marchés à forte humidité ou tropicaux ; les systèmes de poutres en H peintes exigent une spécification explicite du type de revêtement, de l’épaisseur de film sec et de la norme d’application afin d’assurer des performances à long terme.
-
Exigences en matière de documentation et de certification : Les certificats de matériaux, les rapports d’essais en usine, les registres des procédures de soudage et les rapports d’inspection dimensionnelle sont standard pour la fourniture de composants structurels. Pour les projets nécessitant une approbation locale des permis, vérifiez si le dossier de calculs structurels et la conception des liaisons doivent être présentés dans un format accepté par l’autorité locale avant que la phase de conception ne soit finalisée. Découvrir une exigence relative au format des documents au stade du dépôt de la demande de permis entraîne des retards évitables dans le calendrier du projet.
Pourquoi la spécification des composants est-elle essentielle pour les achats industriels
Lors de l’approvisionnement des composants du cadre en acier dans le cadre d’un système de construction, les décisions d’achat prises au niveau des composants ont des répercussions qui s’étendent sur l’ensemble du calendrier de construction et de la durée de service du bâtiment. L’absence d’une plaque de liaison ou l’utilisation d’une classe de boulon incorrecte, détectée lorsque l’équipe de montage ouvre le conteneur sur site, entraîne un retard critique sur le chemin critique : dans des zones reculées ou offshore, l’approvisionnement d’un seul connecteur fabriqué par fret aérien peut coûter davantage que le composant d’origine. La vérification de la nomenclature, des motifs de perçage et des certificats de matériaux par rapport aux plans approuvés avant expédition élimine ce risque à moindre coût.
Pour les acheteurs d’Asie, d’Afrique et d’Europe qui s’approvisionnent en composants en acier structurel auprès de fabricants chinois, l’écart entre la spécification citée dans le devis et le composant effectivement livré constitue l’une des causes les plus fréquentes de litiges après livraison. Harmoniser la conception des assemblages, la norme de fabrication des composants et la méthode de montage sur site avant la confirmation de la commande permet de résoudre la plupart de ces écarts avant qu’ils ne se transforment en problèmes sur le terrain.
La capacité interne de JND en ingénierie structurelle permet, pour les types de projets standards, de produire les spécifications des composants — y compris la géométrie des profils, les motifs de perçage et les détails de fixation — dans le cadre d’un ensemble coordonné de plans, plutôt que de les assembler à partir de catalogues disparates. Pour les projets où l’efficacité structurelle constitue un objectif d’approvisionnement, la capacité de fabrication de cadres principaux en profilé en I à section variable permet d’adapter précisément la géométrie du profil au diagramme réel des charges, ce qui réduit la masse d’acier nécessaire par rapport à des profilés laminés à chaud de section uniforme, pour des portées équivalentes. L’applicabilité directe de ces capacités dépend des paramètres de votre projet et de la portée de votre approvisionnement — confirmer cette exigence avant toute demande évite des incohérences de spécification qui ralentissent à la fois les étapes de devis et de conception.

 EN