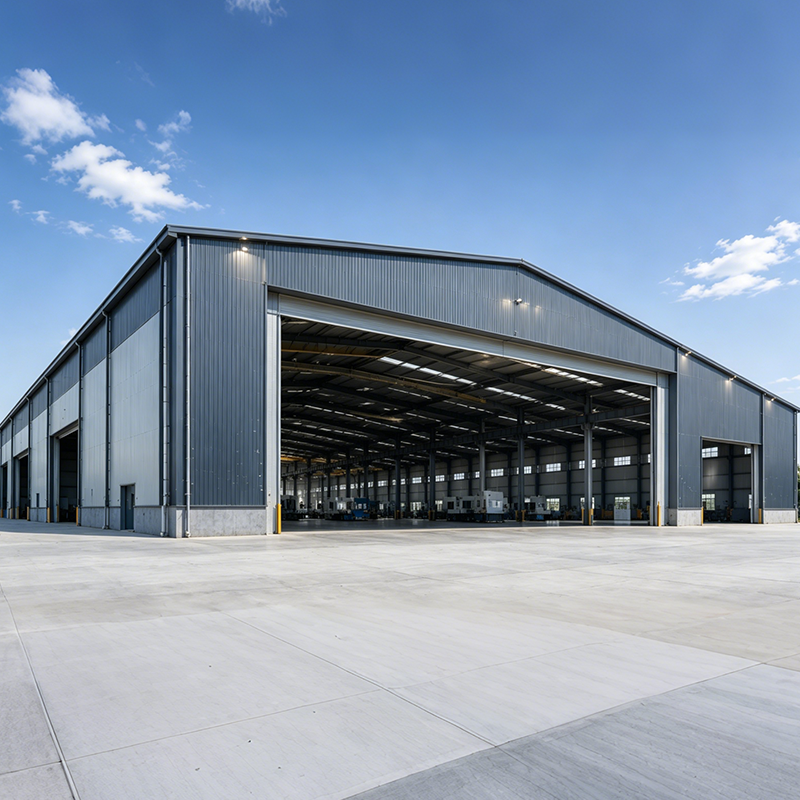
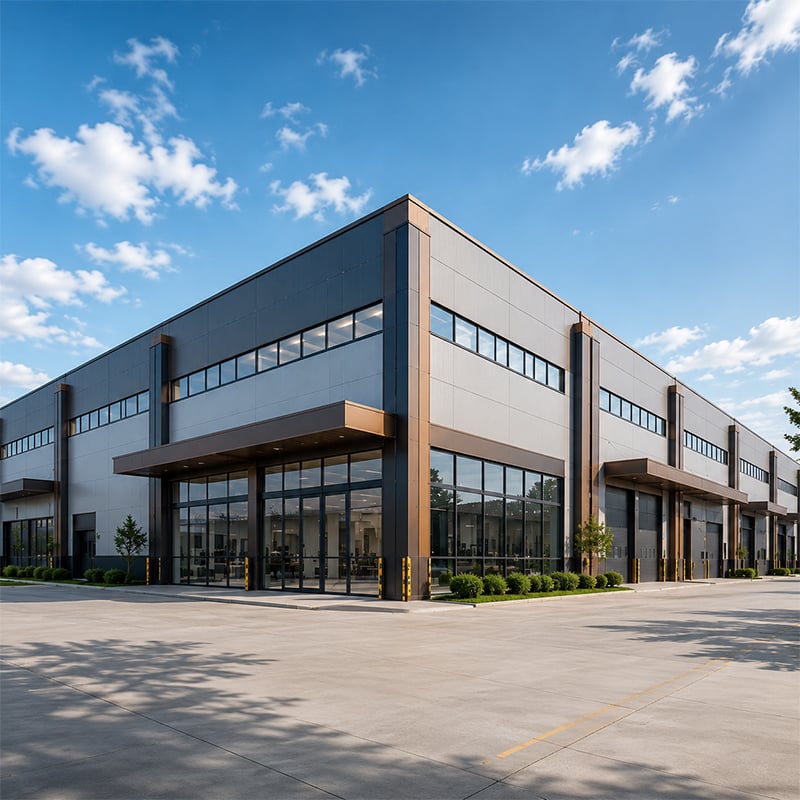
Quels sont les ateliers industriels standard ?
Les ateliers industriels standard sont des installations manufacturières préfabriquées à ossature en acier, conçues pour soutenir des opérations de production continues, l’intégration d’équipements et une planification souple des aménagements. Dans la plupart des projets de structures en acier que j’ai examinés, les acheteurs utilisent ce terme pour désigner des bâtiments à un seul étage, à portique, avec des portées libres comprises entre 12 m et 36 m, des hauteurs de faîtage allant jusqu’à 18 m, et des systèmes structurels capables de supporter les charges de ponts roulants. Le terme « standard » ne signifie pas « prêt-à-poser » : chaque atelier industriel standard est calculé spécifiquement en fonction des conditions locales de vent, de neige et de séisme du site du projet, et le système structurel est dimensionné selon les charges réelles d’exploitation, et non selon une spécification générique issue d’un catalogue. Comprendre cette distinction constitue la première étape pour spécifier un bâtiment qui remplira pleinement sa fonction tout au long de sa durée de vie prévue.
Caractéristiques principales du produit
Les ateliers industriels standards de cette catégorie sont construits sur des charpentes en acier structural haute résistance Q355B, avec des systèmes de fixation entièrement boulonnés, éliminant ainsi tout soudage sur site ainsi que les risques associés en matière d’inspection et de qualité. Chaque charpente structurelle est conçue pour résister aux charges de vent et de neige correspondant à une période de retour de 50 ans, spécifiques au lieu du projet, puis vérifiée par analyse aux éléments finis avant la diffusion des plans d’atelier.
-
Plage de portée libre : portée libre simple de 12 m à 36 m, avec possibilité de configurations multi-travées pour des plans d’étage plus larges nécessitant des zones de production sans poteaux.
-
Hauteur des corniches : Hauteur sous faîtage allant jusqu’à 18 m, permettant l’installation de machines standard ainsi que l’application de ponts roulants lourds supportant une capacité de levage allant jusqu’à 50 tonnes.
-
Qualité de l’acier structural : Acier haute résistance Q355B utilisé intégralement pour les éléments principaux de la charpente, conforme aux exigences des normes GB50017 et EN 1090 classes d’exécution EXC2/EXC3.
-
Protection contre la corrosion : Éléments structurels zingués à chaud disponibles à ≥600 g/m² — au-dessus des exigences minimales de la norme ISO 1461 — pour les environnements industriels sévères. Le système de toiture et de bardage en acier zingué assure une protection à long terme sans cycles de repeinture. Un traitement anti-corrosion de qualité marine est disponible en option pour les sites côtiers et à forte humidité.
-
Certification et conformité : Les bâtiments de cette catégorie sont conçus et fabriqués conformément aux normes de qualité de soudage EN 1090 EXC2/EXC3 et ISO 3834-2, avec marquage CE et certification ISO 9001 fournies avec chaque commande.
-
Système de liaison : Boulons à haute résistance de type friction-grip, classe 10.9S, M20, utilisés sur tous les assemblages du cadre principal, assurant un précontrainte constante et éliminant les variations liées au soudage sur site dans les zones reculées ou les marchés en développement.
Applications courantes
Les ateliers industriels standards servent une vaste gamme d’opérations de fabrication et de transformation. Les applications les plus courantes comprennent l’usinage à commande numérique (CNC) et les usines de travail des métaux, les installations d’assemblage et de maintenance d’équipements lourds, la fabrication de composants aéronautiques et spatiaux, la production automobile et les opérations de carrosserie, ainsi que les centres logistiques industriels dotés de systèmes de stockage vertical en entrepôt. La conception de portique à travée libre élimine les colonnes intérieures, ce qui permet d’adapter la disposition du bâtiment aux configurations changeantes des lignes de production sans contrainte structurelle — un avantage pratique pour les exploitants manufacturiers qui prévoient des mises à niveau d’équipement ou des révisions de plan d’atelier au cours de la durée de vie opérationnelle du bâtiment.
Les structures en acier sur mesure de cette catégorie peuvent être configurées pour des opérations de processus spécialisées, notamment des bâtiments industriels à usage mixte et des installations nécessitant une intégration spécifique de ponts roulants ou des agencements structurels compatibles avec les processus. Les acheteurs qui recherchent des bâtiments d’atelier standard doivent clairement distinguer leurs besoins des structures légères, telles que les abris automobiles métalliques en vente ou les systèmes de stores commerciaux — ces derniers supportent des régimes de charge différents et ne partagent ni la profondeur de conception, ni les exigences de certification, ni les normes de performance structurelle propres à une installation industrielle de fabrication conçue pour un usage continu en production.
Comment choisir le bon atelier industriel standard
Du point de vue structurel, choisir l’atelier industriel standard adapté repose moins sur la comparaison d’options issues de catalogues que sur l’adéquation du système structurel aux exigences réelles opérationnelles du procédé de production. La plupart des acheteurs partent initialement du principe qu’une portée standard à ossature portique conviendra à leur surface de production — jusqu’à ce qu’ils réalisent que la nécessité d’un pont roulant modifie entièrement la conception des poteaux, des consoles et des poutres de pont roulant. Le cheminement décisionnel ci-après reflète les paramètres qui déterminent effectivement le choix du système.
Étape 1 : Définir votre exigence de portée libre. Un atelier à simple portée, dont la largeur se situe entre 18 m et 30 m, est le domaine où le système de portique démontre une efficacité structurelle et économique remarquable. En dessous de 15 m, un portique constitué de profils laminés à chaud est souvent compétitif en termes de coût total ; au-delà de 36 m pour une portée unique, une configuration multi-travée avec des colonnes intermédiaires offre généralement une meilleure efficacité structurelle. Si votre agencement de production exige une surface au sol sans colonne supérieure à 36 m, spécifiez dès le départ un portique multi-travée plutôt que de le considérer comme une amélioration ultérieure au cours du développement de la conception.
Étape 2 : Définir la charge de la grue et la hauteur de levage. Que signifie cela si vous spécifiez un hall de production de 30 m × 80 m sans avoir encore confirmé la capacité de votre pont roulant ? Beaucoup de choses — car la charge nominale du pont roulant détermine les dimensions de la poutre du pont roulant, l’alignement des rails de roulement, la profondeur des consoles et la conception de la plaque de base des poteaux. Dans les bâtiments supportant des ponts roulants allant jusqu’à 50 tonnes, les sections du portique principal sont nettement plus massives qu’un portique à simple versant standard sans pont roulant, et cette différence n’apparaît pas dans une comparaison simplifiée de devis. Spécifiez la classe du pont roulant, la portée et la hauteur de crochet avant de demander un prix structurel.
Étape 3 : Évaluez votre besoin en protection contre la corrosion. Le choix entre la galvanisation à chaud et un système de revêtement peint pour les éléments structurels est, en fin de compte, une décision liée au coût et au calendrier : les toitures et structures en acier galvanisé coûtent davantage à l’achat, mais éliminent les cycles de repeinture requis tous les 5 à 10 ans par les systèmes de peinture classiques dans les environnements côtiers, tropicaux ou industriels à forte humidité. Pour un bâtiment conçu pour une durée de vie de 50 ans dans une zone exposée au milieu marin, la différence de coût sur l’ensemble du cycle de vie entre ces deux systèmes est considérable, même si la comparaison des prix initiaux avantage la peinture.
Étape 4 : Vérifier le système de connexion et de montage. Le choix entre des liaisons par moment entièrement boulonnées ou des joints soudés sur site pour la structure principale dépend souvent davantage de la compétence disponible en matière de montage et de l’accès aux inspections que de l’efficacité structurelle pure — notamment lorsque le chantier se trouve dans une zone éloignée ou un marché émergent où les inspections soudées certifiées sont limitées. Un système de liaison entièrement boulonné déplace les opérations critiques en matière de qualité du chantier vers l’environnement contrôlé de l’usine, ce qui constitue une réduction significative des risques pour les acheteurs internationaux qui coordonnent le montage avec des entrepreneurs locaux pouvant ne pas avoir d’expérience dans les bâtiments industriels en acier préfabriqués.
Pourquoi la qualification des fournisseurs est essentielle pour les ateliers industriels standard
Sur le marché des exportations de structures en acier, les fabricants vont de sociétés d’ingénierie certifiées ISO disposant d’équipes internes de conception structurelle à des ateliers de fabrication dotés de capacités très limitées en matière de conception autonome. Les acheteurs qui évaluent des devis pour des ateliers industriels standards rencontrent fréquemment la difficulté de comparer des bâtiments structurellement adéquats à des alternatives sous-spécifiées, mais proposées à un prix inférieur — et, en l’absence d’un avis d’ingénierie indépendant, cette différence est difficile à détecter à partir d’un simple document de devis. Le type de liaison choisi pour le portique principal, la nuance d’acier, la classe d’exécution de la fabrication et la spécification du revêtement influencent tous la performance structurelle, mais aucun de ces paramètres n’est généralement détaillé dans une comparaison de prix de base.
Les signaux de différenciation qualitative que les acheteurs expérimentés d’immeubles industriels apprennent à vérifier comprennent : la capacité interne en ingénierie structurelle, la vérification documentée par analyse aux éléments finis, la certification de la classe d’exécution de la fabrication selon une norme structurelle reconnue, les registres de traçabilité des matériaux et l’exhaustivité de la documentation à l’exportation. Un fournisseur possédant une expérience spécialisée dans les ateliers industriels standard, les usines de production lourdes et les unités de traitement spécialisées dispose d’une base de référence en conception très différente de celle d’un fabricant généraliste. Cette différence se manifeste dans le détail technique des plans d’atelier, la précision de la coordination des plans de fondations et l’exhaustivité du lot de montage livré sur site.
Pour les acheteurs qui se procurent des structures en acier sur mesure sans soutien technique dédié, le moyen le plus efficace de maîtriser les risques consiste à obtenir une spécification structurelle claire — incluant la nuance d’acier, la base des dimensions des profilés, la nuance des boulons d’assemblage et la norme de traitement de surface — et à exiger que ces informations soient fournies par écrit avant toute comparaison des prix. La plupart des acheteurs qui détectent ultérieurement des déficiences de qualité dans un bâtiment livré peuvent remonter la cause à un cahier des charges de conception qui laissait ces paramètres non définis, accordant ainsi au fournisseur une marge de manœuvre pour répondre au niveau de prix plutôt qu’aux exigences fonctionnelles.
La gamme standard d’ateliers industriels de Jinnuoda est conçue conformément aux normes EN 1090 EXC2/EXC3 et ISO 3834-2, entièrement en acier Q355B ; tous les calculs structurels sont spécifiques au site et vérifiés par analyse aux éléments finis avant la diffusion des plans d’atelier. Pour les acheteurs comparant les fournisseurs sur la base de leurs compétences techniques et de leur fiabilité à l’exportation, ces certifications constituent une référence objectivement vérifiable en matière de qualité d’ingénierie structurelle.

 EN