Mitä ovat standarditeollisuushallit?
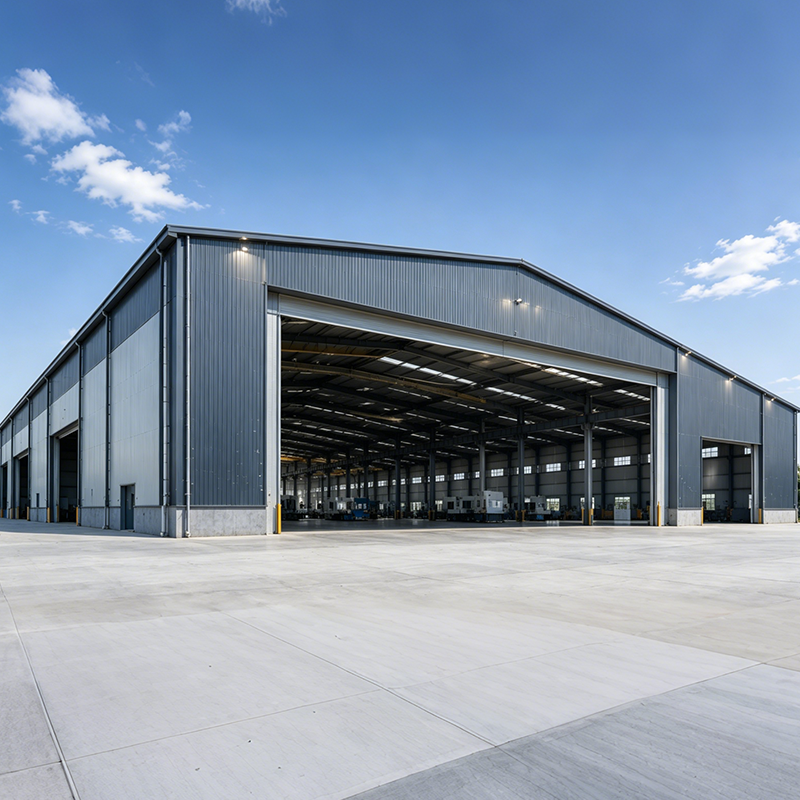
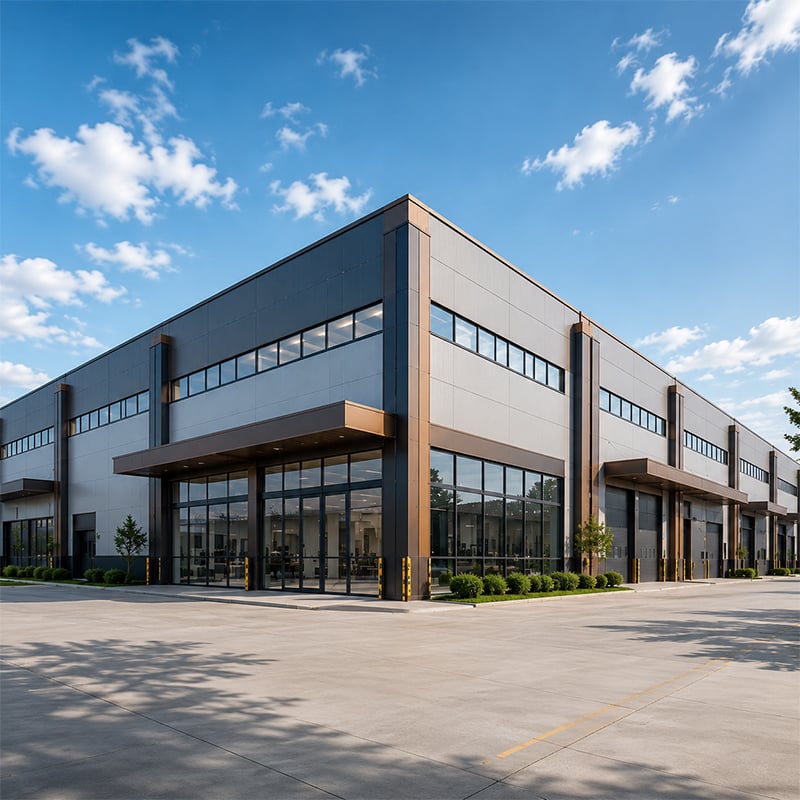
Standarditeollisuushallit ovat esirakennettuja, teräsrunkoisia valmistustiloja, jotka on suunniteltu tukemaan jatkuvia tuotanto-operaatioita, laitteiden integrointia ja joustavaa tilasuunnittelua. Useimmissa teräsrakenteisiin liittyvissä hankkeissa, joita olen tarkastellut, ostajat käyttävät tätä termiä kuvaamaan yksikerroksisia, portaalikehystettyjä rakennuksia, joiden selkävälin väli on 12–36 metriä, rintamakorkeus enintään 18 metriä ja rakenteellinen järjestelmä kykenee kantamaan yläkulkukourun kuormia. Termi "standardi" ei tarkoita valmiiksi valmistettua tuotetta – jokainen standarditeollisuushalli suunnitellaan erityisesti projektin sijaintipaikan tuulille, lumille ja maanjäristyksille, ja rakenteellinen järjestelmä mitataan todellisiin käyttökuormiin eikä yleispätevään luettelospecifikaatioon. Tämän eron ymmärtäminen on ensimmäinen askel rakennuksen määrittelyssä, joka toimii suunnitellusti koko sen suunnittelueliniä.
Tärkeimmät tuoteominaisuudet
Tämän luokan standarditeollisuushallit rakennetaan Q355B-korkealujuusisten rakenneteräspuuskien pohjalta täysin ruuviliitoksilla, mikä poistaa kaiken paikan päällä tehtävän hitsauksen sekä siihen liittyvät tarkastus- ja laatuvaatimukset. Jokainen rakenteellinen kehikko suunnitellaan 50 vuoden paluujaksoon perustuvien tuuli- ja lumikuormien mukaan kyseisen projektin sijaintipaikalle, ja sen oikeellisuus varmistetaan elementtimenetelmällä ennen piirustusten julkaisemista.
-
Vapaa jänneväli: 12–36 metriä yksittäisen jännevälin vapaata leveyttä; useita rinnakkaisia jännevälejä voidaan käyttää laajempiin kerroskuvioihin, joissa vaaditaan sarakeeton tuotantotila.
-
Rakennuksen katon reunan korkeus: Enintään 18 metriä korkea katon reuna, mikä mahdollistaa sekä tavallisten koneiden asennuksen että raskaiden yläkulkukranien käytön, joilla voidaan nostaa enintään 50 tonnia.
-
Rakenneteräksen luokka: Q355B-korkealujuusteräs kaikissa pääkehikon osissa, joka täyttää sekä GB50017- että EN 1090 EXC2/EXC3 -valmistusluokkavaatimukset.
-
Korroosiosuojaus: Kuumasinkityt rakenteelliset osat, joiden sinkkipinnoitustiukkuus on vähintään 600 g/m² — yli ISO 1461 -standardin vähimmäisvaatimukset — raskaisiin teollisiin ympäristöihin. Sinkitty teräs katto- ja seinäelementtijärjestelmä tarjoaa pitkäaikaista suojaa ilman maalauskierroksia. Merikelpoinen korrosiosuojaus on saatavilla valinnaisena päivityksenä rannikkoalueille ja korkean kosteuden alueille.
-
Sertifiointi ja noudattaminen: Tämän luokan rakennukset on suunniteltu ja valmistettu EN 1090 EXC2/EXC3 - ja ISO 3834-2 -hitsauslaatustandardeihin nähden, ja CE-merkintä sekä ISO 9001 -sertifikaatti ovat saatavilla jokaisesta tilauksesta.
-
Yhdistelmäjärjestelmä: M20-luokan 10,9S-kitkakäyttöiset korkealujuusruuvit kaikkien ensisijaisten kehikon liitosten kautta, mikä varmistaa tasaisen esijännityksen ja poistaa paikallisessa hitsauksessa esiintyvän vaihtelun etäisillä tai kehitysmarkkinoilla sijaitsevissa paikoissa.
Yhteiset sovellukset
Standarditeollisuushallit palvelevat laajaa valmistus- ja käsittelytoimintojen valikoimaa. Yleisimmät käyttötavat ovat CNC-koneistus- ja metallityöteollisuushallit, raskaiden koneiden kokoonpano- ja huoltotilat, ilmailu- ja avaruusteollisuuden komponenttien valmistus, autoteollisuuden tuotanto ja karosseriatoimintaa sekä teollisuuslogistiikkakeskukset, joissa on pystysuoria varastojärjestelmiä. Selkeäpohjainen portaalikehikkorakenne poistaa sisäiset pilareit, mikä tarkoittaa, että rakennuksen sisätilasuunnittelu voidaan sovittaa muuttuviin tuotantolinjojen konfiguraatioihin ilman rakenteellisia rajoituksia – tämä on käytännöllinen etu valmistajille, jotka odottavat laitteiston päivityksiä tai kerrospohjan muutoksia rakennuksen käyttöiän aikana.
Tähän luokkaan kuuluvia räätälöityjä teräsrakenneita voidaan määrittää erityisiin prosessitoimintoihin, kuten monikäyttöisiin teollisuusrakennuksiin ja tiloihin, joissa vaaditaan tiettyä nosturijärjestelmän integrointia tai prosessiin sopivia rakenteellisia ratkaisuja. Ostajien, jotka hankkivat standarditeollisuusworkshop-rakennuksia, on selkeästi erotettava vaatimuksensa kevyistä rakenteista, kuten myytävistä metalliautotarpeista tai kaupallisista katoksisysteemeistä – nämä palvelevat eri kuormitusalueita eivätkä ne täytä teollisen valmistustilan suunnittelun syvyyttä, sertifiointivaatimuksia tai rakenteellisia suorituskykyvaatimuksia, jotka liittyvät jatkuvaa tuotantoa varten suunniteltuun tilaan.
Miten valita oikea standarditeollisuusworkshop
Rakenteellisesta näkökulmasta oikean standardin mukaisen teollisuustehdasrakennuksen valinta ei niinkään perustu katalogeissa olevien vaihtoehtojen vertailuun, vaan pikemminkin rakenteellisen järjestelmän sovittamiseen tuotantoprosessin todellisiin toiminnallisihin vaatimuksiin. Useimmat ostajat olettavat aluksi, että standardin mukainen portaalikehikön jänneväli sopii heidän tuotantoalueelleen – kunnes huomaavat, että yläkulkukourun vaatimus muuttaa kaiken sarakkeiden, haaran ja kourupalkkien suunnittelussa. Seuraava päätöksentekopolku heijastaa niitä parametreja, jotka todella ohjaavat järjestelmän valintaa.
Vaihe 1: Määritä vaadittu selkäjänne. Yksijänneinen teollisuushalli, jonka leveys on 18–30 metriä, on alue, jossa portaalikehikkojärjestelmä osoittaa vahvaa rakenteellista ja kustannustehokkuutta. Alle 15 metrin leveydellä perinteinen kuumavalssattu profiilikehikko kilpailee usein kokonaishinnan perusteella; yli 36 metrin leveydellä yksijännitteisessä hallissa usean telakan konfiguraatio keskisillä pilareilla tarjoaa yleensä paremman rakenteellisen tehokkuuden. Jos tuotantojärjestelysi vaatii pilariton lattia-alue, joka ylittää 36 metriä, määrittele monitelakkinen portaalikehikko heti alussa eikä pidä sitä suunnittelun kehitysvaiheessa tapahtuvana päivityksenä.
Vaihe 2: Määritä nosturin kuorma ja nostokorkeus. Mitä tämä tarkoittaa, jos olet määrittänyt 30 m × 80 m:n tuotantohallin ja et ole vielä vahvistanut nosturin kapasiteettia? Melko paljon — koska nosturin tonnimäärä vaikuttaa nosturipalkkien mitoitukseen, kulku railien sijoittamiseen, haaran syvyyteen ja pilarien peruslevyjen suunnitteluun. Rakennuksissa, joissa on nostureita enintään 50 tonnia, pääkehyksen profiilit ovat huomattavasti raskaampia kuin tavallisessa ei-nosturiportaalikehyksessä, ja tämä ero ei näy yksinkertaistetussa tarjousvertailussa. Määritä nosturiluokka, jänneväli ja koukkukorkeus ennen rakenteellisen hinnan pyytämistä.
Vaihe 3: Arvioi korrosiosuojavaatimuksesi. Rakenteellisten osien kuumasinkityksen ja maalattujen pinnoitteiden valinta on lopulta kustannus-aikataulupäätös: sinkitty teräs kattoa ja rakennetta varten maksaa enemmän ostohetkellä, mutta se poistaa uudelleenmaalauskierrokset, joita tavallisissa maalauksissa vaaditaan joka 5–10 vuosi rannikkoalueilla, trooppisissa alueilla tai korkean kosteuden teollisuusympäristöissä. Rakennukselle, jonka suunniteltu käyttöikä on 50 vuotta merialttuisella alueella, kahden järjestelmän elinkaaren kokonaiskustannusten ero on merkittävä, vaikka alkuhinnat suosivatkin maalausta.
Vaihe 4: Tarkista liitos- ja nostojärjestelmä. Sen, käytetäänkö pääkehyksessä täysin ruuvattuja momenttiyhteyksiä vai paikallisesti hitsattuja liitoksia, määrittää usein enemmän saatavilla oleva nostotyövoiman taitotaso ja tarkastusmahdollisuudet kuin pelkästään rakenteellinen tehokkuus — erityisesti silloin, kun nostotyöt suoritetaan etäisellä alueella tai kehittyvässä markkina-alueessa, jossa sertifioitu hitsaustarkastus on rajoitettua. Täysin ruuvattu yhteysjärjestelmä siirtää laadullisesti kriittisen työn kentältä hallitun teollisuusympäristön tehtaalle, mikä merkitsee merkittävää riskin pienentämistä ulkomaisille ostajille, jotka koordinoivat nostotyöskentelyä paikalaisten urakoitsijoiden kanssa, joilla ei välttämättä ole kokemusta valmiiksi suunnitelluista teräskehysrakennuksista.
Miksi toimittajien pätevyystarkistus on tärkeää standarditeollisuusvarastoille
Teräsrakenteiden viennin markkinoilla valmistajat vaihtelevat ISO-sertifioiduista insinööriyrityksistä, joilla on omat rakennemuotoilutiimit, hitsausliikkeisiin, joilla on vähäinen itsenäinen suunnittelukyky. Ostajat, jotka arvioivat tarjouksia standarditeollisuushallien rakentamiseen, kohtaavat usein haasteen vertailla rakenteellisesti riittäviä rakennuksia alaspesifioituihin vaihtoehtoihin, jotka ovat halvemmin – ja ilman riippumatonta insinööripalvelua eroa on vaikea havaita pelkästään tarjousasiakirjasta. Pääkehyksen liitostyypin, teräsluokan, valmistustason ja pinnoitusspesifikaation valinta vaikuttavat kaikki rakenteelliseen suorituskykyyn, mutta näitä parametrejä ei yleensä luetella perus hintavertailussa.
Laadun erottelua osoittavat signaalit, joita kokemuksetta teollisuusrakennuksia ostavat oppivat tarkistamaan, ovat muun muassa sisäinen rakennetekninen suunnittelukyky, dokumentoitu äärellisten elementtien analyysin varmistus, valmistustoteutusluokan sertifiointi tunnetun rakenteellisen standardin mukaisesti, materiaalien jäljitettävyystiedot ja vientidokumentaation täydellisyys. Toimittaja, jolla on erikoistunutta kokemusta standarditeollisuushallien, raskaiden tuotantolaitosten ja erikoistuneiden käsittelyyksiköiden osalta, käyttää hyvin erilaista suunnitteluviitetaustaa kuin yleispätevä valmistaja. Tämä ero näkyy suunnittelun yksityiskohtaisuudessa työpiirustuksissa, perustusten piirustusten koordinoinnin tarkkuudessa ja nostopaketin täydellisyydessä, joka toimitetaan rakennustyömaalle.
Ostajille, jotka hankkivat mukautettuja teräsrakenteita ilman erillistä insinööritukea, tehokkain riskienhallintatoimi on saada selkeä rakenteellinen spesifikaatio – mukaan lukien teräslaatu, poikkileikkauksen koko perustana oleva standardi, liitosruuvien luokka ja pinnankäsittelyn standardi – sekä vaatia tämä tieto kirjallisesti ennen hintojen vertailua. Useimmat ostajat, jotka myöhemmin havaitsevat laadullisia puutteita toimitetussa rakennuksessa, voivat jäljittää syyt suunnittelumäärittelyyn, jossa nämä parametrit jäivät määrittelemättä, mikä antoi toimittajalle mahdollisuuden täyttää hintataso pikemminkin kuin toiminnalliset vaatimukset.
Jinnuodan standarditeollisuuswerkistöjen tuotealue on suunniteltu EN 1090 EXC2/EXC3 - ja ISO 3834-2 -standardien mukaisesti käyttäen kaikkialla Q355B-terästä; kaikki rakenteelliset laskelmat tehdään paikallisesti ja ne varmistetaan elementtimenetelmällä ennen kuin valmiit piirustukset luovutetaan. Ostajille, jotka vertailevat toimittajia teknisten vaatimusten ja vientiluotettavuuden perusteella, nämä sertifikaatit tarjoavat riippumattomasti tarkistettavan perustan rakenneteknisen laadun arviointiin.

 EN