Teräsrunkokomponentit: hankintayhteenveto
Teräsrunkorakenteiden osat muodostavat teollisuusrakennusten rakenteellisen perustan – alkaen pääkantavista osista, jotka kantavat pysty- ja sivukuormia, sekundääristen kantavien osien, joilla tuetaan katto- ja seinäverhoilujärjestelmiä. Tämä luokka kattaa kolme pääasiallista tuotetyyppiä: rakenteelliset H-palkit pääkantaville runkoille, C/Z-palkit katto- ja seinäosien sekundääriselle kantavalle rakenteelle sekä CNC-koneistetut teräsrakenteelliset liitokset, mukaan lukien perustalevyt, kulmateräkset ja valmiiksi valmistetut liitoskokoonpanot. Jokaisella komponentin tyypillä on erityinen tehtävä rakennusjärjestelmässä, ja oikean määrittelyn valinta edellyttää ymmärrystä siitä, miten komponentit toimivat yhdessä – ei ainoastaan niiden yksilöllisistä ominaisuuksista erillisinä.
Ostajat keskittyvät usein teräsprofiilin luokkaan tai liitoslevyn paksuuteen yksittäisinä mittareina. Rakenteellisesta näkökulmasta tärkeämpää on kuitenkin se, miten H-profiili, purliini ja liitosyksityiskohta on suunniteltu toimimaan yhdessä integroituna järjestelmänä – poikkileikkauksen kapasiteetin, reikäkuvion tai ruuvien määrittelyn epäsovitukset voivat aiheuttaa ongelmia, jotka eivät tule ilmi ennen kuin rakennus on kuormitettuna tai asennustiimi on paikalla. Jokainen teräsrakennushanke on yksilöllinen: jänneväli, korkeus, vaikuttelevat kuormat, sijaintipaikan alttius ja paikalliset rakenteelliset koodivaatimukset yhdistyvät siten, että jokainen komponenttien tilaus edellyttää hankespesifistä insinöörityötä eikä pelkkää luettelovalintaa.
Tärkeimmät tuoteominaisuudet
-
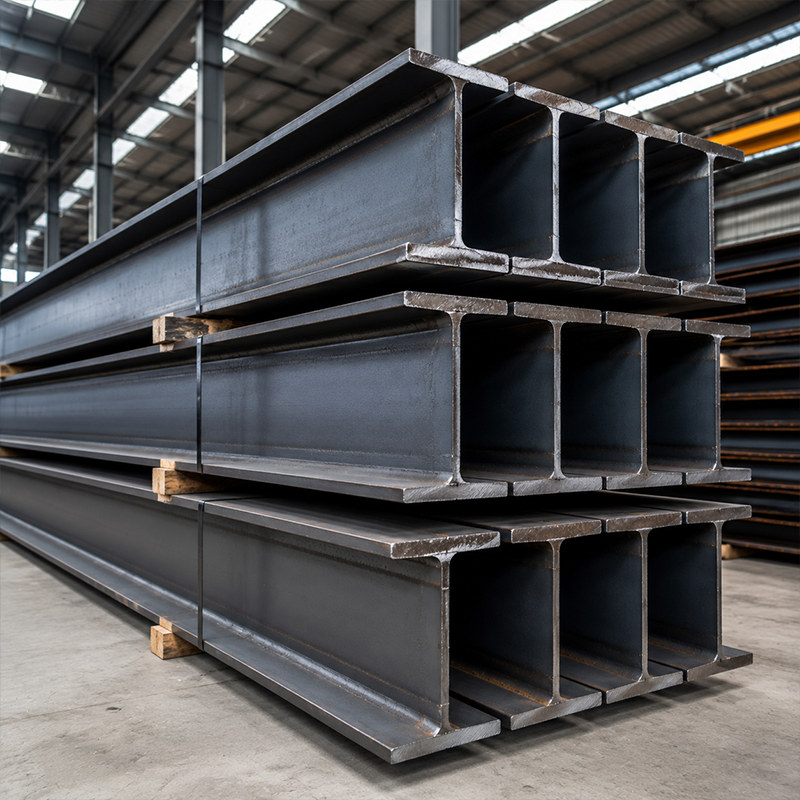
Rakenteelliset teräksen H-profiilit: Saatavilla kuumavalssattuina ja upotettuun kaarikäyrään (SAW) hitsattuina konfiguraatioina Q355B- ja vastaavien rakenneteräsluokkien avulla. H-muotoinen poikkileikkaus keskittää materiaalin laipoihin, mikä mahdollistaa poikkileikkauksen syvyyden ja laipan leveyden tehokkaan hyödyntämisen pystysuuntaisen kuorman siirtämiseen. Toimitetaan standardipituisina tai projektiin erityisesti leikattuina pituuksina, lisäpalveluna mahdollisia pinnan esikäsittelyjä. Kuumavalssatut profiilit tarjoavat yhtenäiset mekaaniset ominaisuudet koko jäsenen pituudelta; hitsatut profiilit mahdollistavat syvyyden ja laipan geometrian sovittamisen tarkemmin kyseisen jäsenen kuormitusjakautumaan.
-
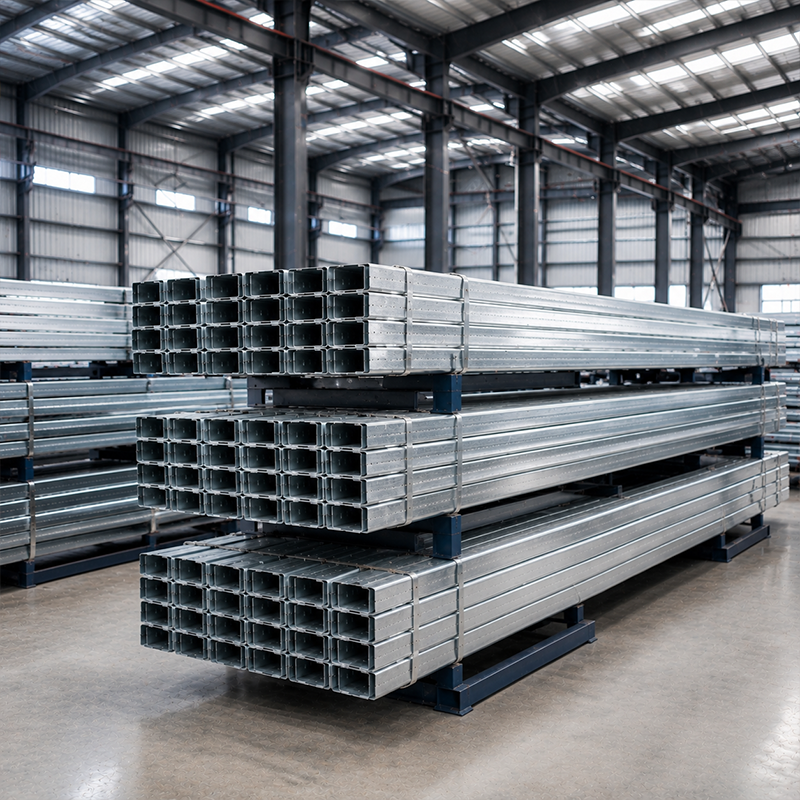
Sinkitty teräspurilinat C/Z-muodossa: Kylmämuovattuja toissijaisia kantavia profiileja teollisuusrakennusten katto- ja seinärakenteisiin. C-profiilit tarjoavat käytännöllisen yksittäisen jännevälin kantavan rakenteen määritellyille jänneväleille; Z-profiilit voivat päällekkäin tuentapisteissä, kun rakenteellinen jatkuvuus vaaditaan hyväksytyssä suunnittelussa. Profiilien mitat, teräsluokka, pinnoitteen massa, reikäkuvio ja jäsenten pituudet on vahvistettava hyväksyttyjen rakenteellisten piirrustusten, paikan kuormituseritelmien ja asennettavan katto- ja seinäkotelointijärjestelmän perusteella. Jos projektissanne käytetään kotelointilevyjä, joille on määritetty enimmäisjänneväli, pulttien keskietäisyys on tarkistettava pulttien suunnittelukapasiteetin ja sovellettavien kuormien perusteella – yhteensopivuuspuute, joka havaitaan rakennustontilla, edellyttää joko pulttien uudelleenasettelua tai levyeritelmän vaihtamista, mikä kumpikaan ei ole helppoa rakentamisen keskellä.
-
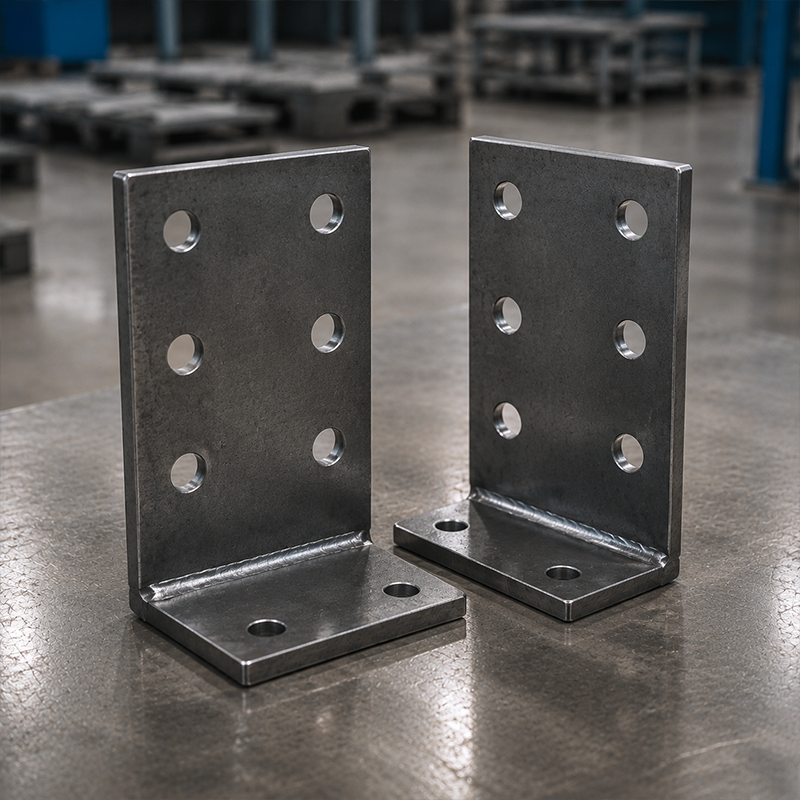
CNC-leikattuja teräsrakenteellisia liitimiä: Peruspelit, kulmapelit, L- ja U-maiset liitoskomponentit sekä projektiin erityisesti suunnitellut hitsatut kokoonpanot. Valmistetaan CNC-laserleikkauksella tai korkean tarkkuuden plasmaleikkauksella; valmiiden kokoonpanojen osalta saatavilla myös upotettu kaarilaskehitsaus. Reikäkuvio, jäykistinten sijainti, teräslajike, levyn paksuus ja pinnoitteen määrittely on vahvistettava hyväksytyn liitosrakenteen ja materiaaliluettelon perusteella ennen tilausta. Liitoskokoonpanomenetelmä – joko ruuvattavat momenttiliitokset tai paikallisesti hitsatut liitokset – riippuu usein enemmän saatavilla olevasta paikallisesta hitsaussertifiointista ja tarkastusmahdollisuuksista kuin rakenteellisesta mieltymyksestä, erityisesti silloin, kun nostopaikka sijaitsee kaukana tai alueella, jossa päteviä hitsaustarkastajia ei ole helposti saatavilla.
Yhteiset sovellukset
Teräsrunkorakenteiden komponentteja käytetään laajasti teollisuus- ja kaupallisessa rakentamisessa. Teollisuustehdas- ja työpaja-alueilla H-profiilit muodostavat pääasialliset portaalikehikon pylväät ja kattopalkit; C/Z-profiilit kantavat kattoa ja seinäverkkoa; ja rakenteelliset liittimet tarjoavat rajapinnan pylväiden, palkkien liitosten ja perustusten ankkurijärjestelmien välillä. Akkutehtaiden rakentamisessa ja vastaavissa tarkkuustuotantolaitoksissa mitallinen tarkkuus ja liitoskohtien yhdenmukaisuus ovat erityisen tärkeitä — poikkeamat pylväspohjalevyn sijoittelussa tai palkkien suuntautumisessa vaikuttavat laitteiden asennustoleransseihin ja tuotantolinjan sijoittelun koordinointiin.
Varastojen ja jakelukeskusten rakennushankkeissa H-profiilin leveys ja kattopalkkien välimatka määrittyvät katon kuormituksesta, tuulen nostovoimasta, lumikuormasta (jos sovellettavissa) sekä mahdollisista ripustettavista laitteista, kuten kuljetinhihnastoista tai yläkulkukoneista. Nosturirakennuksissa nosturipalkin ja käytäväjärjestelmän vaatimukset lisäävät yhdistelmien suunnittelua — nosturipalkkiyhdistelmien korkean lujuuden ruuviliitosten vääntömomenttivaatimukset on vahvistettava rakenteellisen suunnittelun perusteella, sillä liian heikosti kiristetyt liitokset korkean värähtelyn alaisissa ympäristöissä ovat dokumentoitu rakennustapahtuman riski, jota on vaikea havaita tai korjata rakentamisen valmiiksi saattamisen jälkeen.
Metallirakennusmateriaalien hankinnassa usean rakennuksen teollisuusalueen kehittämisessä on tärkeää, että eri toimitusvaiheiden tekniset tiedot ovat yhteneväisiä, samoin kuin yksikköhinnat. Eroavaisuudet reikäkuvioissa, levyjen paksuudessa tai pinnoitusteknisissä tiedoissa eri erissä voivat vaikeuttaa asennusjärjestyksen suunnittelua ja tarkastuksia suuremmalla mittakaavalla. Maatalous-, logistiikka- ja kevytliikennetilat, joiden jänneväli on 12–24 metriä, voidaan yleensä rakentaa standardisilla C/Z-palkkeilla ja kuumavalssatuilla H-profiilipylväillä, kun taas yli 30 metrin jännevälin omaavat teollisuusrakennukset vaativat yleensä hitsattuja tai tapersoitettuja pääkehyksiä, joiden profiiligeometriaa on optimoitu koko kehyksen pituudelta.
Miten valita oikeat teräskehikon komponentit
Oikeiden teräskehikon komponenttien valinta perustuu ehdollisiin päätöksiin, jotka tehdään projektin parametrien mukaan, eikä yhdestä yleispätevästä teknisestä tiedosta. Seuraavat kriteerit auttavat määrittämään jokaisen komponenttityypin oikean lähtökohdan.
-
Pääkehikon jänneväli ja kuorma: Noin 20–25 metrin välimatkoilla kuumavalssattujen H-profiilien käyttö on usein riittävää pylväiden ja ristipalkkien materiaaliksi standarditeollisuuskuormilla. Tätä suuremmilla välimatkoilla hitsatut tai tapersoitut I-profiilit tarjoavat yleensä paremman rakenteellisen tehokkuuden. 18 metrin välimatkalle sopiva profiilin korkeus ja laatan leveys eivät skaalaa suoraan 36 metriin – jokainen välimatka vaatii omaa rakenteellista laskentaa, ei pienemmän profiilin suoraa kertomista.
-
Katto- ja seinäverhouskuorma ja välimatka: Puriliniprofiilin valinta perustuu verhouslevyjen painoon, tuulikuormaan (ylös), lumikuormaan ja purilinien välimatkoihin pääkehyksen aukeamien välillä. Jos projektissa käytetään kattoon ja seinille sandwich-levyjä, varmista levynvalmistajan ilmoittama suurin sallittu välimatka ja tarkista, että valittu puriliniprofiili kestää tämän kuorman ennen keskusten välisten etäisyyksien lopullista määrittelyä.
-
Yhdistelmien kokoonpano paikan päällä: Korkealujuisia rakenteellisia ruuveja käytettäessä kiinnitykset voidaan tehdä nopeammin, kun paikallisessa työvoimassa ei ole sertifiointia rakenteelliseen hitsaamiseen. Paikallisesti hitsattavat liitokset voivat saavuttaa vaaditun taivutusmomentin kantokyvyn, mutta niiden valmistukseen vaaditaan päteviä hitsaajia, tarkastusmahdollisuuksia ja monissa markkinoilla kolmannen osapuolen sertifiointitietoja. Liitosmuoto on määriteltävä ennen liitoslevyjen ja H-profiilien päätietojen valmistusta – muutos liitosmuodossa valmistuksen jälkeen ei ole pieni tarkistus.
-
Pintakäsittely ja ympäristö: Tavallisissa kuivissa teollisuusympäristöissä käytetään yleensä perusmaalia, jonka kuivaksi jäävän kerroksen paksuus on määritelty. Jos hanke sijaitsee rannikkoalueella, korkean kosteuden alueella tai kemiallisesti aktiivisessa ympäristössä – tai se liittyy akkutehtaaseen tai kemikaaliteollisuuden laitokseen – korroosionsuojauksen vaatimukset muuttuvat merkittävästi. Kuumasinkitys on yleinen valinta purliineihin ja toissijaisiin rakenteisiin korkean kosteuden tai trooppisten markkinoiden alueilla; maalatut H-palkkijärjestelmät vaativat selkeän määrittelyn maalikerroksen tyypistä, kuivaksi jäävän kerroksen paksuudesta ja sovellettavasta standardista, jotta voidaan taata pitkäaikainen suorituskyky.
-
Dokumentointi- ja sertifiointivaatimukset: Materiaalitodistukset, valssitehtaan testausselostukset, hitsaustavallat ja mittojen tarkastusselostukset kuuluvat rakenteellisten komponenttien toimituksen standardiin. Jos hankkeessa vaaditaan paikallista lupaa, varmista ennen suunnitteluvaiheen päättämistä, onko rakennelaskentapaketti ja liitosten suunnittelu esitettävä muodossa, joka hyväksytään paikallisessa viranomaisessa. Dokumentaation muotoa koskevan vaatimuksen havaitseminen lupahakemuksen yhteydessä aiheuttaa vältettävissä olevia viivästyksiä hankkeen aikataulussa.
Miksi komponenttien määrittely on tärkeää teollisessa hankinnassa
Kun teräsrakenteen komponentteja hankitaan rakennusjärjestelmän osana, komponenttitasolla tehtävillä hankintapäätöksillä on seurauksia koko rakentamisaikataulun ja rakennuksen käyttöiän ajan. Yhden puuttuvan liitoslevyn tai väärän luokan ruuvien havaitseminen paikan päällä, kun nosturyhmä avaa kontin, aiheuttaa kriittisen polun viivästystä – etäisillä tai merellä sijaitsevilla alueilla yhden valmistetun liittimen ilmakuljetus voi maksaa enemmän kuin alkuperäinen komponentti. Materiaaliluettelon, reikäkuvion ja materiaalitodistusten tarkistaminen hyväksyttyjen piirrustusten mukaisesti ennen lähetyksen lähtöä poistaa tämän riskin vähäisin kustannuksin.
Aasian, Afrikan ja Euroopan ostajille, jotka hankkivat rakenteellisia teräskomponentteja kiinalaisilta valmistajilta, ero tarjottujen teknisten vaatimusten ja toimitettujen komponenttien välillä on yleisimmistä syistä jälkitoimituskiistoille. Yhdenmukaistamalla liitoksen suunnittelu, komponenttien valmistusstandardi ja paikan päällä tapahtuva kokoonpanomenetelmä ennen tilauksen vahvistamista voidaan poistaa useimmat näistä eroista ennen kuin ne muodostuvat kenttäongelmiksi.
JND:n sisäinen rakenneteknisen suunnittelun osaaminen tarkoittaa, että standardityyppisille projekteille komponenttien määrittelyt — mukaan lukien poikkileikkauksen geometria, reikäkuvio ja liitännät — voidaan tuottaa osana yhtenäistä suunnittelupakettia eikä niitä koota erillisistä katalogeilta. Projekteissa, joissa rakenteellinen tehokkuus on hankintatavoitteena, tärinämuotoisten I-palkkien käyttö mahdollistaa poikkileikkauksen geometrian sovittamisen todelliseen kuormituskuvaajaan, mikä vähentää teräspainoa verrattuna tasaisiin kuumavalssattuihin poikkileikkauksiin samalla jänneväliä. Näiden ominaisuuksien suora soveltuvuus riippuu projektin parametreistä ja hankintakohteesta — vaatimuksen vahvistaminen ennen kyselyä estää määrittelyjen epäyhtenevyydet, jotka hidastavat sekä tarjous- että suunnitteluvaiheita.

 EN