 EN
Сталеві конструкції складу-майстерні: багатофункційний дизайн
2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

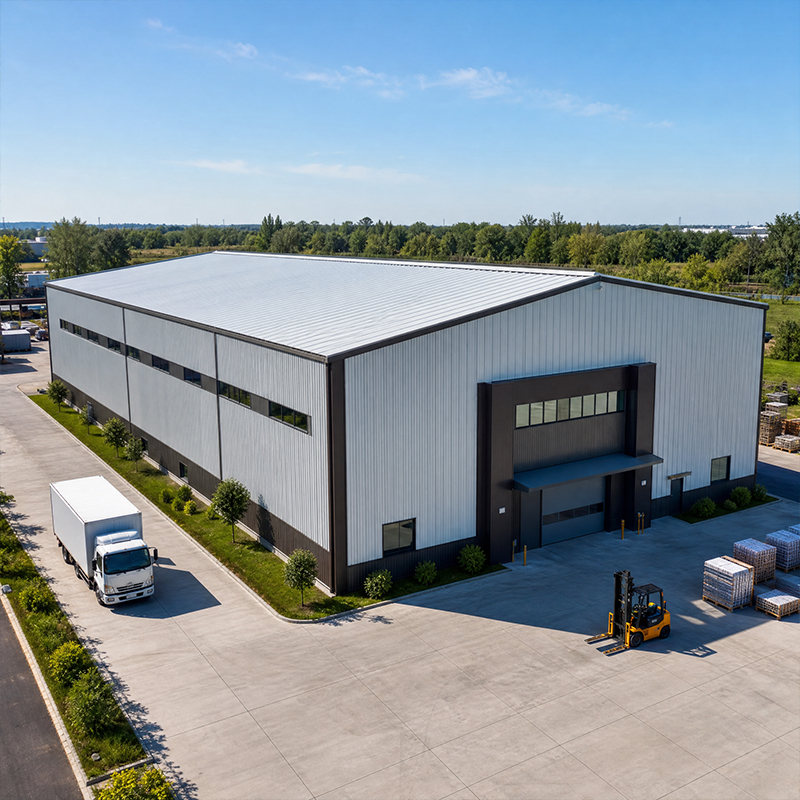
Для будь-якого заводського приміщення початковий етап проектування визначає межі всього подальшого. Рішення щодо сітки, прийняті на цьому етапі, визначають, наскільки легко можна буде розмістити нові виробничі лінії у майбутньому.
Сучасне заводське приміщення вигідно відрізняється внутрішнім простором без проміжних колон, що дозволяє розміщувати виробничі лінії по прямих і логічних траєкторіях. Потік матеріалів покращується, оскільки навантажувальні машини та автоматизовані транспортні засоби долають коротші відстані. Проектанти повинні відобразити повну траєкторію руху продукту до остаточного затвердження сітки колон, адже зміна сітки на пізніших етапах коштує набагато дорожче, ніж її правильне планування на початку.
Крім планування поверхні, природне освітлення та вентиляція зменшують енергоспоживання, а світлові фонарі на даху й вікна в бічних стінах скорочують потребу в штучному освітленні вдень. Також менше «сліпих кутів» означає менше зіткнень між транспортними засобами та персоналом.
Для важкого виробництва потрібні підйомно-транспортні крани, а конструкція повинна витримувати їх рухомі навантаження без надмірного прогину. Балки для кранів розраховують за вантажопідйомністю, прольотом і класом режиму роботи, оскільки недостатній переріз призводить до помітного провисання й передчасної втоми в зварних швах.
Якісний проект проміжного поверху передбачає вирівнювання сітки колон із головним каркасом, оскільки невирівняні проміжні поверхи створюють локальні перевантаження. Офіси над виробничим цехом потребують акустичного розділення та підлоги з вогнестійким покриттям.
Сталь надає заводському приміщенню перевагу у співвідношенні міцності до ваги та забезпечує швидке введення будівлі в експлуатацію. Основний каркас, вторинні елементи та фундамент працюють як єдина система для безпечного передавання навантажень на ґрунт.
Основна рама передає навантаження від даху та стін на фундамент. Збірні або прокатні профілі утворюють портальні рами, які мають прольоти до шістдесяти метрів. Прогони — це холоднодеформовані профілі типу C або Z, що підтримують обшивку та розподіляють точкові навантаження. Підкоси даху та стін сприймають вітрове навантаження та ударні навантаження від кранів, запобігаючи хитанню рами й руйнуванню вузлів.
Сталеві марки Q355B та Q355D забезпечують надійну межу текучості для більшості технологічних навантажень, тоді як Q420B підходить для зон із важкими кранами. Сталь з підвищеною опором розшаруванню (Z-напрямок) використовується там, де товсті листи зварюються. Високоміцні болти з’єднують елементи з постійною затискною силою, уникнувши зварювання на місці, що уповільнює монтаж.
Обладнання передає вібрації та точкові навантаження в плиту та фундаментні підошви, тому фундамент має відповідати характеристикам обладнання. Бетонний підстава під прес або компресор ізолює вібрації від основної плити, тоді як бази колон закріплюють раму й сприймають підіймальні зусилля від вітру.
Шлях передачі навантаження проходить від крана через балку, колону, базову плиту та анкерні болти до ґрунту. Несуча здатність ґрунту визначає розмір фундаментної плити, а слабкий ґрунт потребує пальового фундаменту або більш товстої плити. Проектанти узгоджують розташування фундаментів для обладнання з конструктивною моделлю, щоб стальний каркас і обладнання мали єдину систему координат, що запобігає колізіям під час монтажу.
Дисциплінована послідовність забезпечує передбачуваність реалізації заводського проекту. Роботи розпочинаються в цеху, а не на місці, оскільки контрольовані умови забезпечують точність різання й якість зварювання.
Сталеві деталі ріжуть за допомогою ЧПК-устаткування й зварюють у роботизованих комірках, що забезпечує відтворювану точність, недоступну зварюванню на місці. Кожне зварне з’єднання перевіряють відповідно до правил ISO 3834 щодо якості зварювання. Після виготовлення деталі отримують гаряче цинкування або скловолоконне покриття для захисту від корозії в промислових атмосферах — це простіше й чистіше зробити в цеху, ніж після монтажу.
Записи про якість надсилаються разом із вантажем. Сертифікати виробника, карти зварювальних швів та звіти про товщину покриття дають покупцеві змогу перевірити, що було виготовлено. Класи виконання EN 1090 визначають ступінь суворості допусків, а маркування CE підтверджує відповідність європейським правовим вимогам до сталевих конструкцій.
На місці бригади піднімають рами за допомогою каліброваного такелажу й затягують їх із зазначеним моментом затягування. Затягування болтами швидше й чистіше за зварювання й дозволяє коригувати положення в межах допусків. Геодезисти перевіряють вертикальність і вирівнювання по мірі підйому рами. Суворі допуски запобігають накопиченню похибок, що призводить до заклинювання дверей і збільшення зазорів у фасадному облицюванні.
Безпека забезпечується згідно з правилами, подібними до OSHA: кваліфіковані такелажники, зони обмеженого доступу та марковане підіймальне обладнання — це зменшує кількість нещасних випадків і затримок через погодні умови.
Придбання заводського обладнання — це довгострокове рішення, тому спроможність постачальника має таке саме значення, як і ціна. Правильний партнер контролює якість на етапі виробництва й підтримує замовника протягом монтажу та подальшого обслуговування.
Запитайте сертифікат ISO 9001 та останні проєктні посилання в подібній галузі. Виробник із ЧПУ-розрізанням та роботизованою зваркою контролює якість на етапі виробництва. Підтвердьте експортні та призначеннєві сертифікати на ранньому етапі, оскільки відсутність документів CE або EN 1090 може заблокувати митне оформлення. Перегляньте креслення виготовлення та 3D-модель до розрізання сталі, оскільки зміни після розрізання є коштовними.
Замовте аудит заводу або відеоогляд виробничої лінії й перевірте документи з контролю якості та процес нанесення покриття. Порівнюйте пропозиції за обсягом робіт, а не лише за ціною за тонну, оскільки низька пропозиція може не враховувати обов’язкові елементи, наприклад, розпорки чи фальці.
Після поставки перевірте момент затягування болтів, товщину покриття та ухили для стоку води й ведіть журнал технічного обслуговування для огороджувальної конструкції та кранової системи. Щорічна перевірка даху та водостоків запобігає проникненню води, що спричиняє корозію з’єднань. Швидке поновлення покриття зупиняє ржавіння, а проста процедура огляду продовжує термін служби.
Справжній приклад походить із машинобудівного цеху в Шеньяні, де власнику потрібен був кран вантажопідйомністю десять тонн, але рама мала низьку висоту. Команда перепроектувала основну раму, використавши сталь у напрямку Z у місцях кріплення крана, додала підкоси даху для сприйняття ударних навантажень та залила ізольовані фундаментні підстави для нового преса. Виробництво розпочалося на три тижні раніше, ніж при звичайному відбудові, а кран продовжує працювати без вимірюваного прогину вже два роки.
Підсумовуючи, успішне заводське приміщення залежить від раннього планування розташування, правильного вибору класів конструкцій та чіткої послідовності будівництва. Кран, проміжний поверх та фундаменти для обладнання мають проектуватися одночасно, а не «доправлятися» згодом. Дотримання норм EN 1090 та ISO 3834, а також вибір кваліфікованого постачальника забезпечують безпеку й економічну ефективність об’єкта протягом десятиліть.
Питання
Яка вантажопідйомність крана може бути сталева рама заводу підтримка?
Відповідь: А заводське приміщення зазвичай підтримує мостові крани від двох до двадцяти тонн за допомогою спеціалізованих кранових балок і посилених каркасів. Вантажопідйомність залежить від прольоту балки, класу навантаження та деталей з’єднання з колоною. У будь-якому промисловому заводському приміщенні , недостатньо потужні балки демонструють помітне прогинання й втомлення в зварних швах. Проектувальники розраховують систему кранів на етапі раннього моделювання, а не як подальше додавання, щоб забезпечити стабільність сталевої заводської конструкції та безпеку виробничого цеху під час щоденних підйомних операцій. Саме тому навантаження від кранів мають бути визначені до сталева рама заводу буде остаточно затверджено.
Питання
Чому мезонін планують на початковому етапі проектування?
Відповідь: Мезонін додає офісні, контрольні або складські площі без збільшення загальної площі будівлі, проте його навантаження має передаватися на основний каркас. Раннє визначення розташування мезоніну забезпечує узгодженість сітки колон і запобігає локальному перевантаженню в точках невідповідності. Монтаж мезоніну після зведення будівлі змушує виконувати реактивне посилення й порушує виробництво. Узгодження мезоніну з сталева рама заводу дозволяє постачальнику правильно визначити розміри елементів та поставити збалансовану, узгоджену з нормами продукцію сталевої заводської конструкції робочій обстановці промисловому заводському приміщенні це раннє узгодження забезпечує простоту майбутнього обладнання.
Питання
Як узгоджується фундаментом для машинного обладнання з сталева рама заводу ?
Відповідь: Фундаментом для машинного обладнання навантаження передаються через підставки, опорні плити та анкерні болти в ґрунт, тому фундамент має відповідати обладнанню. Інженери розміщують позиції машин у тій самій координатній моделі, що й сталева рама заводу щоб запобігти колізіям під час монтажу. Несуча здатність ґрунту визначає розмір фундаментної плити; слабкий ґрунт потребує паль або більш товстої плити. Раннє узгодження запобігає передачі вібрацій на головну плиту та забезпечує стабільність і ремонтопридатність заводське приміщення виробничої лінії. У важкій промисловому заводському приміщенні , the фундаментом для машинного обладнання і сталевої заводської конструкції має бути спроектованим як одна система, а не дві окремі системи.
Питання
Яке покриття захищає сталеву будівлю в умовах високої вологості?
Відповідь: Гаряче цинкування та скляне луската покриття обидва стійкі до корозії в промисловому й вологому повітрі. Цинкування підходить для елементів, що піддаються впливу зовнішніх факторів, та кріпильних деталей, тоді як скляне луската покриття добре працює на резервуарах і внутрішніх поверхнях із хімічним навантаженням. Покриття, нанесене в цеху, забезпечує чистіші й товщі плівки, ніж робота на місці. Для заводське приміщення або будь-якої промисловому заводському приміщенні , правильне визначення системи за зонами захищає сталевої заводської конструкції , зменшує необхідність додаткового фарбування та продовжує термін служби сталева рама заводу без потреби у частому повторному фарбуванні.
Питання
Коли слід перевіряти сертифікати постачальників?
Відповідь: Сертифікати слід перевіряти до розрізання сталі, а не після її доставки. Покупці мають вимагати документи, що підтверджують відповідність стандартам ISO 9001, EN 1090 (клас виконання) та маркування CE, а також записів про виробництво сталі й зварювання. Відсутність цих документів може призвести до блокування товарів митницею та затримки проекту. Раннє ознайомлення з кресленнями виготовлення та тривимірною моделлю підтверджує сталева рама заводу дизайн відповідає процесу. Постачальник, який надає чіткі документи з контролю якості (QA), демонструє контроль, необхідний для надійного та відповідного вимогам виробництва промисловому заводському приміщенні , а також підтверджує, що фундаментом для машинного обладнання інтерфейси було узгоджено до початку виготовлення.

2026/10/26
Спроектуйте сталеві конструкції складу-майстерні з розумнішим зонуванням, потоком, чистою висотою, краном, протипожежними заходами та рішеннями щодо розширення.

2026/10/26
Спроектуйте сталеву конструкцію для холодильного приміщення з урахуванням теплоізоляції, контролю пари, теплових розривів, інтерфейсів систем охолодження та деталей, стійких до корозії.

2026/10/26
Сплануйте сталеву сільськогосподарську конструкцію, яка масштабується від сараю для техніки до складу та центру фермерської логістики, з практичними етапами проектування та закупівель.

2026/10/26
Сплануйте сталеву конструкцію для тваринництва з урахуванням добробуту тварин, стійкості до корозії, вимог пожежної безпеки та ефективних рішень на етапах проектування й поставки.

2026/10/26
Спроектуйте сталеву конструкцію для ангарів та допоміжних споруд з урахуванням навантажень, корозії, пожежної безпеки, стандарту EN 1090 та етапів поставки.

2026/10/26
Оберіть сталеву фермерську споруду для сільськогосподарського зберігання з практичними рекомендаціями щодо навантажень, корозії, відповідності нормам та планування доставки.
