 EN
Struktur Baja Gudang-Bengkel: Desain Serba-Guna
2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

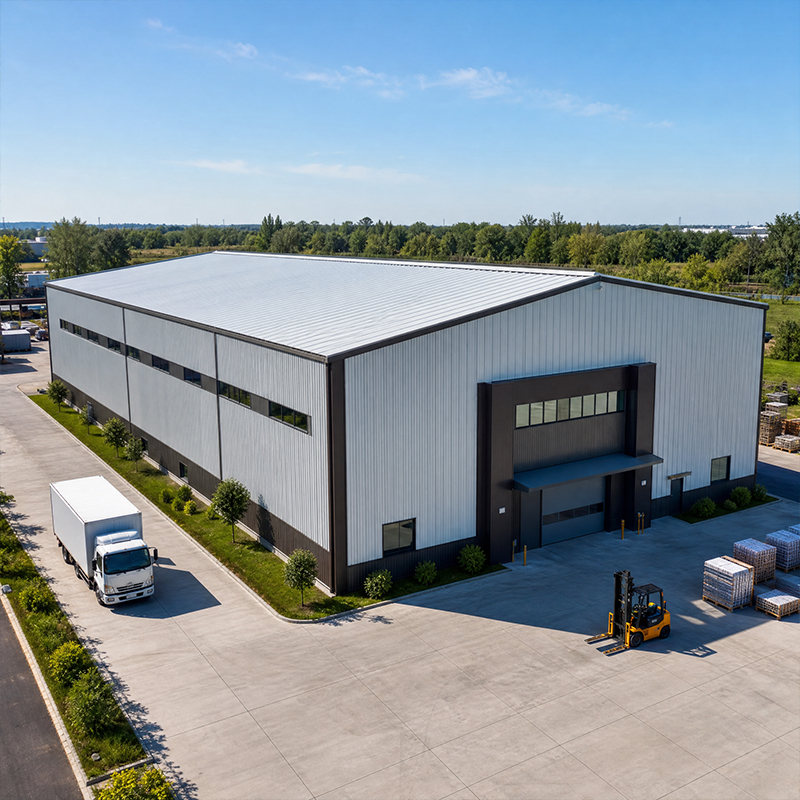
Untuk setiap pabrik, tahap desain awal menentukan batasan bagi semua hal yang menyusul. Keputusan mengenai pola penataan kolom yang diambil sekarang akan menentukan seberapa mudah jalur produksi baru dapat diintegrasikan di kemudian hari.
Pabrik modern memperoleh manfaat dari ruang interior bentang bebas yang menghilangkan kolom perantara sehingga jalur produksi dapat bergerak dalam lintasan lurus dan logis. Alur material menjadi lebih efisien karena forklift dan kendaraan otomatis menempuh jarak tempuh yang lebih pendek. Perancang harus memetakan seluruh perjalanan produk sebelum menetapkan pola penataan kolom, karena mengubah pola tersebut di kemudian hari jauh lebih mahal dibandingkan merencanakannya secara tepat sejak awal.
Di luar denah lantai, pencahayaan alami dan ventilasi mengurangi konsumsi energi, sementara monitor atap dan jendela dinding samping mengurangi beban penerangan siang hari. Sudut-sudut buta yang lebih sedikit juga berarti lebih sedikit kecelakaan yang melibatkan kendaraan maupun personel.
Produksi berat memerlukan jembatan pengangkat, serta struktur harus mampu menahan beban bergeraknya tanpa lendutan berlebihan. Balok jembatan pengangkat diukur berdasarkan kapasitas angkat, bentang, dan kelas tugas, karena ukuran yang terlalu kecil menyebabkan kelengkungan tampak jelas dan kelelahan dini pada las.
Desain mezzanine yang baik menjaga keselarasan kisi kolom dengan rangka utama, sebab mezzanine yang tidak selaras menciptakan beban berlebih lokal. Kantor di atas lantai pabrik memerlukan pemisahan akustik dan lantai berperingkat tahan api.
Baja memberikan keunggulan rasio kekuatan-terhadap-berat bagi pabrik serta kecepatan untuk menempati bangunan lebih cepat. Rangka utama, elemen sekunder, dan fondasi bekerja sebagai satu sistem guna mengalirkan beban secara aman ke tanah.
Rangka utama menyalurkan beban atap dan dinding ke fondasi. Profil susun atau profil bergulung membentuk rangka portal dengan bentang bersih hingga enam puluh meter. Gording, berupa profil C atau Z hasil pembentukan dingin, menopang pelapisan dan menyebarkan beban terpusat. Pengaku atap dan dinding menahan gaya angin serta dorongan derek, mencegah rangka bergoyang dan sambungan retak.
Baja mutu Q355B dan Q355D memberikan kekuatan leleh andal untuk sebagian besar beban pabrik, sedangkan baja mutu Q420B cocok untuk zona derek berat. Baja arah-Z tahan terhadap robekan lamelar di area pelat tebal yang dilas. Baut berkekuatan tinggi menghubungkan elemen struktur dengan gaya klem yang konsisten, menghindari pengelasan di lokasi yang memperlambat pemasangan.
Mesin menyalurkan getaran dan beban terpusat ke pelat lantai dan pondasi, sehingga fondasi harus disesuaikan dengan peralatan. Pedestal beton di bawah pres atau kompresor memisahkan getaran dari pelat lantai utama, sedangkan alas kolom mengikat rangka dan menahan gaya angkat akibat angin.
Jalur beban berjalan dari derek, melalui balok, kolom, pelat dasar, dan baut angkur, hingga ke dalam tanah. Kapasitas daya dukung tanah menentukan ukuran pondasi, dan tanah buruk memerlukan tiang pancang atau pelat pondasi yang lebih tebal. Perancang menyelaraskan posisi fondasi mesin dengan model struktural sehingga rangka baja dan peralatan menggunakan satu sistem koordinat, mencegah benturan selama pemasangan.
Urutan yang teratur menjaga keterprediksiannya proyek pabrik. Pekerjaan dimulai di bengkel, bukan di lapangan, karena kondisi terkendali melindungi ketepatan pemotongan dan kualitas las.
Komponen baja dipotong menggunakan CNC dan dilas oleh sel robotik, menghasilkan akurasi yang dapat diulang—sesuatu yang tidak dapat dicapai oleh pengelasan di lapangan. Setiap las diperiksa sesuai aturan mutu pengelasan ISO 3834. Setelah fabrikasi, komponen mendapatkan lapisan galvanisasi celup panas atau pelapisan serpih kaca untuk tahan korosi di atmosfer industri, yang lebih mudah dan bersih dilakukan di bengkel dibanding setelah pemasangan.
Catatan kualitas ikut dikirim bersama pengiriman. Sertifikat pabrik, peta las, dan laporan ketebalan lapisan memungkinkan pembeli memverifikasi apa yang telah dibangun. Kelas eksekusi EN 1090 menentukan ketatnya toleransi, sedangkan penandaan CE menunjukkan kepatuhan terhadap persyaratan hukum UE untuk konstruksi baja.
Di lokasi, tim mengangkat rangka menggunakan peralatan angkat yang telah dikalibrasi dan mengencangkan baut sesuai torsi yang ditentukan. Pengencangan baut lebih cepat dan lebih bersih dibandingkan pengelasan serta memungkinkan penyesuaian dalam batas toleransi. Petugas survei memeriksa kedataran dan keselarasan saat rangka ditinggikan. Toleransi ketat mencegah akumulasi kesalahan yang dapat menyebabkan pintu macet dan celah pada pelapis semakin melebar.
Keselamatan mengikuti aturan bergaya OSHA: pekerja pengangkat yang terlatih, zona eksklusi, dan peralatan angkat yang diberi label—sehingga mengurangi kecelakaan dan keterlambatan akibat cuaca.
Membeli pabrik merupakan keputusan jangka panjang, sehingga kemampuan pemasok sama pentingnya dengan harga. Mitra yang tepat mengendalikan kualitas sejak sumbernya dan mendukung pemilik selama proses pemasangan maupun perawatan berikutnya.
Minta sertifikasi ISO 9001 dan referensi proyek terkini di industri serupa. Produsen yang memiliki pemotongan CNC dan pengelasan robotik mengendalikan kualitas sejak sumbernya. Konfirmasi sertifikasi ekspor dan tujuan sedini mungkin, karena ketiadaan dokumen CE atau EN 1090 dapat menghambat proses bea cukai. Tinjau gambar fabrikasi dan model 3D sebelum baja dipotong, karena perubahan setelah pemotongan berbiaya tinggi.
Minta audit pabrik atau tur video jalur produksi, serta periksa dokumen QA dan proses pelapisan. Bandingkan proposal berdasarkan ruang lingkupnya, bukan hanya harga per ton, karena penawaran rendah bisa menghilangkan komponen esensial seperti bracing atau flashing.
Setelah pengiriman, verifikasi torsi baut, ketebalan lapisan, dan kemiringan saluran pembuangan, serta catat riwayat perawatan untuk sistem envelope dan crane. Pemeriksaan atap dan talang tahunan mencegah masuknya air yang menyebabkan korosi pada sambungan. Sentuhan ulang lapisan secara cepat menghentikan karat, dan rutinitas inspeksi sederhana memperpanjang masa pakai.
Contoh nyata berasal dari sebuah bengkel mesin di Shenyang, di mana pemiliknya membutuhkan derek berkapasitas sepuluh ton tetapi memiliki rangka rendah. Tim merancang ulang rangka utama dengan baja arah-Z pada sambungan derek, menambahkan penyangga atap untuk beban guncangan serta menuangkan pedestal terisolasi untuk press baru. Produksi dimulai tiga minggu lebih cepat dibandingkan pembangunan ulang konvensional, dan derek tersebut masih beroperasi tanpa lendutan yang terukur setelah dua tahun.
Secara ringkas, pabrik yang sukses bergantung pada perencanaan awal tata letak, kelas struktural yang tepat, serta urutan konstruksi yang rapi. Dereks, lantai mezzanine, dan fondasi mesin harus dirancang secara terintegrasi—bukan diperbaiki secara tambal-sulam di kemudian hari. Mengikuti disiplin EN 1090 dan ISO 3834, serta memilih pemasok yang kompeten, menjaga fasilitas tetap aman dan hemat biaya selama puluhan tahun.
Pertanyaan
Berapa kapasitas derek yang dapat rangka baja pabrik dukungan?
Jawaban: Apabrik umumnya mendukung derek overhead dari dua hingga dua puluh ton melalui balok derek khusus dan rangka yang diperkuat. Kapasitas tergantung pada bentang balok, kelas tugas, dan detail sambungan di tiang. Dalam setiap bangunan pabrik industri , balok yang terlalu kecil menunjukkan lendutan nyata dan kelelahan pada las. Perancang menentukan ukuran sistem derek pada tahap awal model, bukan sebagai penambahan belakangan, agar struktur pabrik baja tetap stabil dan lantai produksi aman untuk operasi pengangkatan harian. Oleh karena itu, beban derek harus ditetapkan sebelum rangka baja pabrik diselesaikan.
Pertanyaan
Mengapa mezzanine direncanakan selama desain awal?
Jawaban: Mezzanine menambah ruang kantor, ruang kendali, atau gudang tanpa memperluas tapak bangunan, tetapi bebannya harus disalurkan ke rangka utama. Penempatan awal menjaga keselarasan jarak tiang dan menghindari kelebihan beban lokal di titik-titik yang tidak selaras. Pemasangan mezzanine setelah ereksi paksa memerlukan penguatan reaktif dan mengganggu produksi. Koordinasi mezzanine dengan rangka baja pabrik memungkinkan pemasok mengukur anggota dengan tepat dan mengirimkan solusi yang seimbang serta selaras dengan kode struktur pabrik baja dalam lingkungan kerja yang sibuk bangunan pabrik industri koordinasi dini ini merupakan kunci agar pemasangan di masa depan berjalan lancar.
Pertanyaan
Bagaimana sebuah pondasi mesin dikoordinasikan dengan rangka baja pabrik ?
Jawaban: Pondasi mesin beban dipindahkan melalui dudukan, pelat dasar, dan baut jangkar ke tanah, sehingga pondasi harus sesuai dengan peralatan. Insinyur menempatkan posisi mesin dalam model koordinat yang sama dengan rangka baja pabrik untuk mencegah tabrakan saat pemasangan. Daya dukung tanah menentukan ukuran fondasi; tanah lemah memerlukan tiang pancang atau pelat lantai yang lebih tebal. Koordinasi dini mencegah getaran mencapai pelat utama serta menjaga pabrik jalur produksi tetap stabil dan dapat dioperasikan. Dalam proyek berat bangunan pabrik industri yang andal dan dapat diskalakan, pondasi mesin dan struktur pabrik baja harus dirancang sebagai satu sistem, bukan dua paket terpisah.
Pertanyaan
Lapisan pelindung mana yang melindungi bangunan baja dalam kondisi lembap?
Jawaban: Galvanisasi celup panas dan lapisan serpih kaca sama-sama tahan korosi di udara industri dan lembap. Galvanisasi cocok untuk elemen yang terbuka dan pengencang, sedangkan serpih kaca berkinerja baik pada tangki dan permukaan interior yang terpapar bahan kimia. Lapisan yang diaplikasikan di bengkel menghasilkan film yang lebih bersih dan lebih tebal dibandingkan pekerjaan di lapangan. Untuk sebuah pabrik atau any bangunan pabrik industri , menentukan sistem yang tepat berdasarkan zona melindungi struktur pabrik baja , mengurangi sentuhan ulang, serta memperpanjang masa pakai rangka baja pabrik tanpa pengecatan ulang yang sering.
Pertanyaan
Kapan sertifikasi pemasok harus diverifikasi?
Jawaban: Sertifikasi harus diverifikasi sebelum baja dipotong, bukan setelah pengiriman. Pembeli harus meminta bukti sertifikasi ISO 9001, kelas eksekusi EN 1090, dan penandaan CE, serta catatan pabrik baja dan las. Dokumen yang hilang dapat menghalangi proses bea cukai dan menunda proyek. Memeriksa gambar fabrikasi dan model 3D sejak dini memastikan kesesuaian rangka baja pabrik desain sesuai dengan proses. Pemasok yang menyediakan dokumen QA yang jelas menunjukkan kendali yang diperlukan untuk keandalan dan kepatuhan bangunan pabrik industri , dan juga memastikan bahwa pondasi mesin antarmuka telah dikoordinasikan sebelum fabrikasi dimulai.

2026/10/26
Rencanakan struktur baja gudang-bengkel dengan zonasi yang lebih cerdas, alur kerja, ketinggian bebas, derek, ketentuan kebakaran, dan pertimbangan ekspansi.

2026/10/26
Rencanakan struktur baja penyimpanan dingin dengan insulasi, pengendali uap, pemutus termal, antarmuka pendinginan, serta detail tahan korosi.

2026/10/26
Rencanakan struktur baja pertanian yang dapat diperluas dari gudang peralatan menjadi pusat penyimpanan dan logistik pertanian, dengan langkah-langkah desain dan pengadaan yang praktis.

2026/10/26
Rencanakan struktur baja untuk ternak guna menjamin kesejahteraan hewan, ketahanan terhadap korosi, pertimbangan kebakaran, serta pengambilan keputusan yang efisien dari tahap perancangan hingga pengiriman.

2026/10/26
Rencanakan struktur baja pesawat terbang untuk hanggar dan fasilitas pendukung dengan panduan mengenai beban, korosi, kebakaran, EN 1090, serta tonggak pengiriman.

2026/10/26
Pilih struktur baja pertanian untuk penyimpanan pertanian dengan panduan praktis mengenai beban, korosi, kepatuhan regulasi, serta perencanaan pengiriman.
