 EN
Raktár-műhely acél szerkezetek: kettős felhasználású tervezés
2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

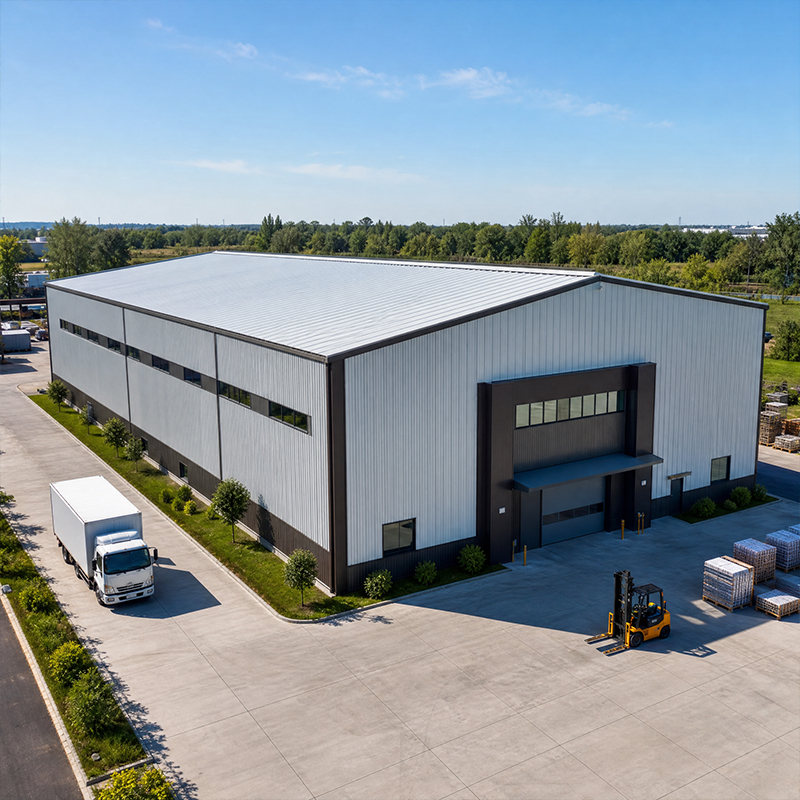
Bármely gyártóüzem esetében a korai tervezési szakasz meghatározza mindent, ami azt követi. A jelenleg meghozott rácshálózati döntések határozzák meg, mennyire könnyű később új termelési vonalakat beilleszteni.
A modern gyártóüzem profitál egy olyan zárttér nélküli belső tértervezésből, amely kiküszöböli a köztes oszlopokat, és lehetővé teszi, hogy a termelési vonalak egyenes, logikus útvonalon mozogjanak. A nyersanyag-forgalom javul, mert a targoncák és az automatizált járművek rövidebb útvonalakat tesznek meg. A tervezőknek a teljes termékút leképezését kell elvégezniük még az oszloprács-méretek véglegesítése előtt, mert a rács későbbi áthelyezése sokkal költségesebb, mint a helyes tervezés a kezdeti szakaszban.
A földszinti elrendezésen túl a természetes fény és a szellőzés csökkentik az energiafelhasználást, miközben a tetőtéri fénynyílások és az oldalfalak ablakai csökkentik a nappali világítási igényt. Kevesebb vak sarok azt is jelenti, hogy kevesebb jármű- és személyi ütközés fordul elő.
A nehéz gyártási igények emelődarukat igényelnek, és a szerkezetnek képesnek kell lennie a mozgó terhek hordozására túlzott lehajlás nélkül. A daruszerkezetek méretét a megemelhető teher, a fesztávolság és a használati osztály határozza meg, mivel a túl kis méretű daruszerkezetek látható lehajlást és hegesztési varratoknál korai fáradást okoznak.
A jó felső szint-tervezés során a tartóoszlop-rácsot a fővázhoz igazítják, mert a nem igazított felső szintek helyi túlterheléseket eredményeznek. Az üzemi padló feletti irodák akusztikai elválasztást és tűzálló padlóburkolatot igényelnek.
Az acél az acélgyárépületnek erősség-tömeg arányban nyújt előnyt, valamint lehetővé teszi a gyorsabb építést és a korábbi épületbe költözést. A főváz, a másodlagos szerkezeti elemek és az alapozás egyetlen rendszerként működnek, hogy biztonságosan vezessék a terheket a földig.
A fő váz a tető- és falterheket a alapra vezeti. Összeállított vagy hengerelt szelvények alkotnak kapuformájú vázakat, amelyek akár hatvan méteres tiszta nyílást is áthidalnak. A cserepek, hidegen alakított C- vagy Z-szelvények a burkolatot támasztják alá és terelik el a pontszerű terheléseket. A tető- és falmerevítések ellenállnak a szélnek és a daruk hirtelen mozgásának, megakadályozva a váz lengését és az illesztések repedését.
A Q355B és Q355D acélminőségek megbízható folyáshatárt biztosítanak a legtöbb gyártóberendezési terheléshez, míg a Q420B nehezebb daruzónákhoz alkalmas. A Z-irányú acél ellenáll a réteges repedéseknek (lamelláris repedés) ott, ahol vastag lemezeket hegesztenek. A nagy szilárdságú csavarok egyenletes befeszítőerővel kötik össze az elemeket, elkerülve a helyszíni hegesztést, amely lassítja a szerelést.
A gépek rezgést és pontszerű terheléseket vezetnek át a padlólemezbe és az alapokba, ezért az alapozásnak illeszkednie kell a berendezésekhez. Egy beton talapzat egy sajtó vagy kompresszor alatt rezgéselválasztást biztosít a fő padlólemeztől, miközben az oszlopalapok rögzítik a vázat és ellenállnak a szél által okozott felhúzó erőnek.
A teherátviteli útvonal a darutól indul, áthalad a gerendán, az oszlopon, az alaplemezen és az ankercsavarokon, majd a földbe vezet. A talaj teherbíró képessége határozza meg az alaptest méretét, és gyenge talaj esetén cölöpözésre vagy vastagabb lemezalapra van szükség. A tervezők összehangolják a gépek alapozási helyzetét a szerkezeti modelllel, így a acélvázszerkezet és a berendezések egy közös koordináta-rendszert használnak, amely megakadályozza az ütközést a szerelés során.
Egy szigorúan meghatározott sorrend biztosítja a gyártóüzem-projekt előrejelezhetőségét. A munka a gyártóüzemben kezdődik, nem a terepen, mert a kontrollált körülmények megőrzik a vágás pontosságát és az hegesztés minőségét.
A acélalkatrészeket CNC-gépekkel vágják, és robotos hegesztőcellák segítségével hegesztik össze, így elérhető a mezőn végzett hegesztéssel nem összehasonlítható ismételhető pontosság. Minden hegesztést az ISO 3834 hegesztési minőségi szabványok szerint ellenőriznek. A gyártás után az alkatrészeket forró-merítéses cinkbevonattal vagy üvegporos bevonattal látják el, hogy ellenálljanak az ipari légkör korrodáló hatásainak – ez a gyártóüzemben egyszerűbb és tisztább, mint a szerelés után.
A minőségi dokumentumok a szállítmánnyal együtt utaznak. A gyártmánytanúsítványok, hegesztési térképek és bevonatvastagsági jelentések lehetővé teszik a vevő számára, hogy ellenőrizze a megépített elemeket. Az EN 1090 végrehajtási osztályok meghatározzák a tűréshatárok szigorúságát, míg a CE-jelölés igazolja az acélépítmények EU-jogi előírásoknak való megfelelését.
A helyszínen a szerelőcsapatok kalibrált emelőberendezésekkel emelik fel a vázakat, és a megadott nyomatékkal csavarozzák őket össze. A csavarozás gyorsabb és tisztább, mint a hegesztés, és lehetővé teszi a beállítást a megengedett tűréshatárokon belül. A mérnökök a váz emelkedése közben ellenőrzik a függőlegességet és az illeszkedést. A szigorú tűrések megakadályozzák a hibák felhalmozódását, amelyek később ajtók elakadásához és homlokzati burkolati rések szélesedéséhez vezethetnek.
A biztonság az OSHA-stílusú szabályokat követi: képzett emelőmunkások, kizárási zónák és címkézett emelőfelszerelés – ez csökkenti a baleseteket és az időjárás okozta késéseket.
Egy gyári üzem megvásárlása hosszú távú döntés, ezért a szállító képessége ugyanolyan fontos, mint az ár. A megfelelő partner a forrásnál ellenőrzi a minőséget, és támogatja a tulajdonost a telepítés során, valamint a későbbi karbantartásban.
Kérjük az ISO 9001 tanúsítványt és legutóbbi, hasonló iparágból származó projektreferenciákat. Egy gyártó, amely CNC-vágással és robotos hegesztéssel dolgozik, a minőséget a forrásnál ellenőrzi. Igazoljuk időben a kiviteli és a célországban érvényes tanúsítványokat, mert a hiányzó CE- vagy EN 1090-ok akadályozhatják a vámkezelést. Ellenőrizzük a gyártási rajzokat és a 3D-modellt a acélvágás előtt, mert a vágás utáni módosítások költségesek.
Kérjünk gyári auditot vagy videós bemutatót a termelési vonalról, és ellenőrizzük a minőségbiztosítási dokumentumokat és a bevonatolási folyamatot. Használjunk összehasonlítást a feladatkör alapján, ne csak a tonnánkénti ár alapján, mert egy alacsony ajánlat kihagyhat lényeges elemeket, például merevítéseket vagy lefolyólemezeket.
A szállítás után ellenőrizzük a csavarok nyomatékát, a bevonat vastagságát és a lefolyási lejtéseket, valamint vezessünk karbantartási naplót a burkolatra és a darus rendszerre. Az éves tető- és csatorna-ellenőrzések megakadályozzák a víz behatolását, amely korróziót okozhat a kapcsolatoknál. A gyors bevonatjavítások megállítják a rozsdásodást, és egy egyszerű ellenőrzési rutin meghosszabbítja a szolgáltatási élettartamot.
Egy valós példa egy gépgyártó műhelyből származik Sinyangban, ahol a tulajdonos tíztonnás darut igényelt, de alacsony keretrendszere volt. A csapat újratervezte a főkeretet a daruk csatlakozási pontjain Z-irányú acélelemekkel, tetőmerevítést épített be a hirtelen terhelések elviselésére, és elkülönített alapokat öntött az új sajtó számára. A gyártás három héttel korábban kezdődött el, mint egy hagyományos újjáépítés esetén, és a daru két év elteltével is üzemel mért deformáció nélkül.
Összefoglalva, egy sikeres gyártóüzem az elsődleges elrendezési tervezéstől, a megfelelő szerkezeti osztályoktól és egy tiszta építési sorrendtől függ. A daru, a félemelet és a gépek alapozása együttesen kell, hogy legyen tervezve – későbbi javítgatás nem megengedett. Az EN 1090 és az ISO 3834 szabványok szigorú betartása, valamint egy képes beszállító kiválasztása évtizedekre biztosítja az üzem biztonságát és költséghatékonyságát.
Kérdés
Mekkora teherbírású daru gyári acélvázszerkezet támogatás?
Válasz: Agyártóüzem általában két-tíz tonnás darukat támogat speciális daruszerkezetekkel és megerősített vázszerkezetekkel. A teherbírás függ a gerenda fesztávolságától, a használati osztálytól és az oszlophoz való rögzítés részleteitől. Bármilyen ipari gyártóépületben , túl kis méretű gerendák látható lehajlást és hegesztési fáradást mutatnak. A tervezők a darurendszer méretezését a korai modellalkotás során végzik, nem pedig későbbi utólagos beépítésként, hogy a acélgyári szerkezet stabil maradjon, és a termelési padló biztonságos legyen a napi emelési műveletekhez. Ezért a daruteher meghatározása szükséges még a gyári acélvázszerkezet véglegesítése előtt.
Kérdés
Miért tervezik a félemeletet a kezdeti tervezés során?
Válasz: A félemelet irodai, irányítási vagy tárolási felületet biztosít anélkül, hogy növelné az épület alapterületét, de terhelését a fővázszerkezetnek kell elviselnie. A korai elhelyezés biztosítja az oszlophálózat összhangját, és elkerüli a helyi túlterhelést a nem illeszkedő pontokon. A félemelet utólagos beépítése a felállítás után reaktív megerősítést kényszerít ki, és zavarja a termelést. A félemelet koordinálása a gyári acélvázszerkezet lehetővé teszi a szállító számára, hogy a tagokat megfelelő méretre állítsa be, és egyensúlyos, kódokkal összhangban lévő acélgyári szerkezet üzleti környezetben ipari gyártóépületben , e korai koordináció biztosítja a jövőbeni berendezés egyszerűségét.
Kérdés
Hogyan történik egy gépalap koordinálása a gyári acélvázszerkezet ?
Válasz: Gépalap terhelések a talapzatokon, alaplemezeken és rögzítő csavarokon keresztül jutnak át a földbe, ezért az alapnak illeszkednie kell a felszereléshez. A mérnökök a gépek helyzetét ugyanabban a koordináta-modellben határozzák meg, mint a gyári acélvázszerkezet ütközések elkerülése érdekében a felszerelés felállításakor. A talaj teherbírása dönti el a lábazat méretét; gyenge talaj esetén cölöpözésre vagy vastagabb lemezalapra van szükség. A korai koordináció megakadályozza, hogy rezgés érje el a fő födémlemezt, és stabil, karbantartható állomást biztosít a gyártóüzem gyártósornak. Egy nehéz ipari gyártóépületben , a gépalap és a acélgyári szerkezet egy rendszerként kell megtervezni, nem két külön csomagként.
Kérdés
Melyik bevonat véd egy acélépületet nedves körülmények között?
Válasz: A forró–merítéses cinkbevonat és a üvegporos bevonat is ellenáll a korróziónak ipari és nedves levegőben. A cinkbevonat az expozált szerkezeti elemekre és rögzítőelemekre alkalmas, míg az üvegporos bevonat jól teljesít kémiai hatásnak kitett tartályokon és belső felületeken. A gyárban alkalmazott bevonat tisztább és vastagabb rétegeket eredményez, mint a helyszíni felhordás. Egy gyártóüzem vagy bármely ipari gyártóépületben -nél a zónánkénti megfelelő rendszer megadása védi a acélgyári szerkezet -t, csökkenti a javítási munkát, és meghosszabbítja a gyári acélvázszerkezet szolgálati élettartamát gyakori újrafestés nélkül.
Kérdés
Mikor kell ellenőrizni a szállítók tanúsítványait?
Válasz: A tanúsítványokat az acélvágás előtt kell ellenőrizni, nem a szállítás után. A vevőknek ISO 9001-es, EN 1090-es végrehajtási osztályú és CE-jelölési igazolást, valamint gyári és hegesztési dokumentumokat kell kérniük. Hiányzó iratok akadályozhatják a vámkezelést és késleltethetik a projektet. A gyártási rajzok és a 3D-modell korai átvizsgálata megerősíti a gyári acélvázszerkezet a tervezés illeszkedik a folyamathoz. Egy olyan beszállító, amely egyértelmű minőségbiztosítási dokumentumokat oszt meg, bizonyítja a megbízható, szabályzatoknak megfelelő ipari gyártóépületben , és ugyanakkor megerősíti, hogy a gépalap felületeket a gyártás megkezdése előtt koordinálták.

2026/10/26
Tervezzen egy raktár-műhely acél szerkezetet okosabb zónázással, áramlással, tiszta magassággal, daruval, tűzvédelemmel és bővítési lehetőségekkel.

2026/10/26
Tervezzen hűtött raktár acélszerkezetet hőszigeteléssel, párazáró réteggel, hőhíd-mentes kialakítással, hűtési interfészekkel és korroziónak ellenálló részletekkel.

2026/10/26
Tervezzen egy mezőgazdasági acélépítményt, amely skálázható gépjármű-istállóból tároló- és mezőgazdasági logisztikai központtá – gyakorlatias tervezési és beszerzési lépésekkel.

2026/10/26
Tervezzen élőállat-tartó acélépítményt a jólét, a korrózióállóság, a tűzbiztonsági szempontok és az hatékony tervezéstől-a-kiszállításig döntéshozatal érdekében.

2026/10/26
Tervezzen acél szerkezetet repülőgépek számára, például fedett hangároknak és kiszolgáló épületeknek, terhelési, korróziós, tűzvédelmi követelményekkel, az EN 1090 szabvánnyal és a szállítási határidőkkel kapcsolatos útmutatással.

2026/10/26
Válasszon farm acél szerkezetet mezőgazdasági tárolásra gyakorlati útmutatással a terhelésekről, korrózióról, megfelelőségről és szállítási tervezésről.
