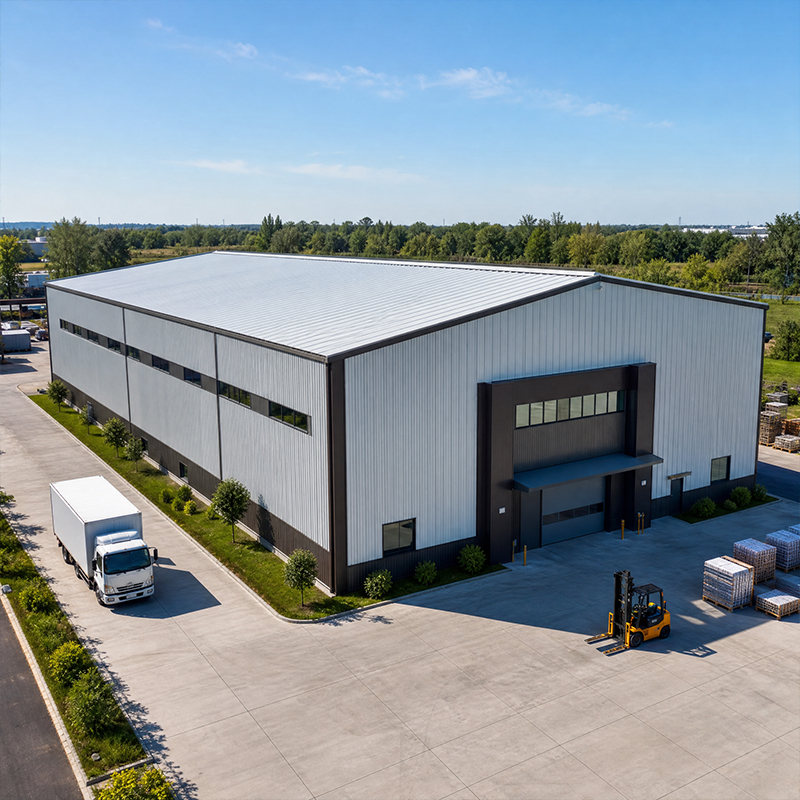
Kluczowe cechy projektowe nowoczesnego zakładu produkcyjnego
W przypadku każdego zakładu produkcyjnego wczesna faza projektowania wyznacza granice wszystkich kolejnych etapów. Decyzje dotyczące układu osi przyjęte na tym etapie decydują o łatwości rozbudowy linii produkcyjnych w przyszłości.
Układ bezpodporowy i przepływ produkcji
Nowoczesny zakład produkcyjny korzysta z wnętrza bezpodporowego, które eliminuje pośrednie kolumny i umożliwia przemieszczanie się linii produkcyjnych po prostych, logicznych trasach. Przepływ materiałów poprawia się, ponieważ wózki widłowe i pojazdy zautomatyzowane pokonują krótsze odległości. Projektanci powinni zaplanować pełną ścieżkę produktu jeszcze przed ustaleniem układu kolumn, ponieważ zmiana układu osi w późniejszym etapie wiąże się z wyższymi kosztami niż jego prawidłowe zaprojektowanie na samym początku.
Ponad planem poziomu, światło dzienne i wentylacja naturalna redukują zużycie energii, a świetliki dachowe oraz okna w ścianach bocznych zmniejszają zapotrzebowanie na oświetlenie w ciągu dnia. Mniejsza liczba martwych kątów oznacza również mniejsze ryzyko kolizji pojazdów i personelu.
Wciągniki sufitowe i systemy mezzaninowe
Do ciężkich zadań produkcyjnych wymagane są wciągniki sufitowe, a konstrukcja musi przenosić ich ruchome obciążenia bez nadmiernego ugięcia. Belki pod wciągniki dobiera się na podstawie nośności, rozpiętości i klasy użytkowania, ponieważ niedoszacowanie ich wymiarów powoduje widoczne ugięcie oraz przedwczesne zmęczenie materiału w miejscach spawania.
Dobrze zaprojektowana mezzanina zachowuje współliniowość układu kolumn z główną ramą konstrukcyjną, ponieważ niezgodność tych układów prowadzi do lokalnych przeciążeń. Biura umieszczone nad halą produkcyjną wymagają izolacji akustycznej oraz płyt podłogowych o odporności ogniowej.
Elementy konstrukcyjne stalowej hali fabrycznej
Stal zapewnia hali fabrycznej przewagę wytrzymałości do masy oraz możliwość szybszego wprowadzenia obiektu do użytkowania. Główna rama, elementy wtórne oraz fundament działają jako jeden system, który bezpiecznie przenosi obciążenia na grunt.
Główna rama, blachy płaskie (purliny) i wzmocnienia
Główna konstrukcja nośna przenosi obciążenia dachu i ścian na fundamenty. Konstrukcje portalowe, wykonane z profili spawanych lub walcowanych, mogą rozpiętość do sześćdziesięciu metrów. Łączniki dachowe – zimnowalcowane profile C lub Z – wspierają okładzinę i rozprowadzają obciążenia punktowe. Wiatrołapy dachowe i ścienne zapobiegają przechylaniu się konstrukcji oraz pękaniu połączeń pod wpływem wiatru i uderzeń suwnic.
Stale stopu Q355B i Q355D zapewniają wiarygodną wytrzymałość na rozciąganie przy większości obciążeń zakładu, natomiast stal Q420B nadaje się do stref ciężkich suwnic. Stal o odporności na pęknięcia warstwowe (kierunek Z) zapobiega lamelarnemu pękaniu w miejscach spawania grubyh płyt. Wysokowytrzymałosciowe śruby zapewniają jednolite siły docisku przy łączeniu elementów, eliminując spawanie na budowie, które zwalnia montaż.
Ścieżki obciążeń: fundamenty i maszyny
Maszyny przekazują drgania i obciążenia punktowe na płyty i fundamenty, dlatego fundamenty muszą być dopasowane do sprzętu. Żelbetowy cokół pod prasą lub sprężarką izoluje drgania od głównej płyty, podczas gdy podstawy słupów zakotwiczają konstrukcję i przeciwstawiają się uniesieniu spowodowanemu wiatrem.
Ścieżka obciążenia przebiega od dźwigu przez belkę, słup, płytkę podstawową i śruby kotwiące do gruntu. Nośność gruntu decyduje o rozmiarze fundamentu, a słabe podłoże wymaga palowania lub grubszej płyty fundamentowej. Projektanci koordynują położenie fundamentów pod urządzenia z modelem konstrukcyjnym, aby ramy stalowe i wyposażenie korzystały z jednego układu współrzędnych, zapobiegając kolizjom podczas montażu.
Kolejność budowy: od warsztatu do placu budowy
Dyscyplinowana kolejność czynności zapewnia przewidywalność realizacji zakładu produkcyjnego. Prace rozpoczynają się w warsztacie, a nie na placu budowy, ponieważ kontrolowane warunki zapewniają dokładność cięć i jakość spawania.
Wytwarzanie, kontrola jakości i powłoki ochronne
Elementy stalowe są cięte za pomocą maszyn CNC i spawane w komórkach robota, co zapewnia powtarzalną dokładność niedosięgnioną przez spawanie na placu budowy. Każde połączenie spawane jest sprawdzane zgodnie z zasadami jakości spawania ISO 3834. Po wytwarzaniu elementy są chronione przed korozją w atmosferze przemysłowej poprzez ocynkowanie ogniowe lub powłokę z płatków szklanych – proces ten jest łatwiejszy i czystszy w warsztacie niż po montażu.
Dokumenty jakościowe towarzyszą przesyłce. Certyfikaty hutnicze, mapy spawania oraz raporty dotyczące grubości powłoki pozwalają nabywcy zweryfikować wykonane elementy. Klasy wykonania zgodnie z normą EN 1090 określają surowość tolerancji, a oznaczenie CE potwierdza zgodność konstrukcji stalowych z wymogami prawymi Unii Europejskiej.
Montaż, dokręcanie i tolerancje
Na miejscu załogi podnoszą ramy za pomocą skalibrowanego sprzętu dźwigowego i dokręcają je z zadanym momentem obrotowym. Dokręcanie jest szybsze i czystsze niż spawanie oraz umożliwia korektę w granicach tolerancji. Geodeci sprawdzają pionowość i wyrównanie konstrukcji w trakcie jej wznoszenia. Ścisłe tolerancje zapobiegają kumulowaniu się błędów, które powodują zaklinowanie drzwi lub poszerzanie się szczelin w okładzinach.
Bezpieczeństwo opiera się na zasadach podobnych do wytycznych OSHA: wykwalifikowani operatorzy sprzętu dźwigowego, strefy wyłączone z dostępu oraz oznakowane wyposażenie dźwigowe – co zmniejsza liczbę wypadków oraz opóźnienia spowodowane warunkami pogodowymi.
Zakupy, inspekcja i konserwacja
Zakup zakładu produkcyjnego to decyzja długoterminowa, dlatego zdolności dostawcy mają takie samo znaczenie jak cena. Prawidłowy partner kontroluje jakość już na etapie źródła i wspiera inwestora zarówno podczas montażu, jak i późniejszej eksploatacji.
Jak wybrać kwalifikowanego dostawcę
Zażądaj certyfikatu ISO 9001 oraz niedawnych referencji projektowych z podobnej branży. Producent wyposażony w CNC do cięcia i robotyczną spawarkę zapewnia kontrolę jakości już na etapie źródłowym. Upewnij się wcześnie, czy dokumenty wywozowe i docelowe są kompletne – brak certyfikatów CE lub EN 1090 może spowodować zablokowanie przewozu przez celną. Przejrzyj rysunki wykonawcze oraz model 3D przed rozpoczęciem cięcia stali, ponieważ zmiany po cięciu wiążą się z wysokimi kosztami.
Zaproś do audytu fabryki lub zorganizuj wirtualną wycieczkę po linii produkcyjnej; sprawdź dokumenty zapewnienia jakości oraz proces powłokowy. Porównuj oferty pod kątem zakresu prac, a nie tylko ceny za tonę – niska cena może oznaczać pominięcie niezbędnych elementów, takich jak wzmocnienia lub blachy okapowe.
Kontrole na miejscu i długoterminowa obsługa
Po dostawie zweryfikuj moment dokręcenia śrub, grubość powłoki oraz nachylenia odpływu wody; prowadź dziennik konserwacji dla obudowy i systemu suwnicy. Roczne kontrole dachu i rynien zapobiegają przedostawaniu się wody, która koroduje połączenia. Szybkie uzupełnienia powłoki zatrzymują rdzę, a prosta procedura inspekcyjna wydłuża czas użytkowania.
Prawdziwy przykład pochodzi z warsztatu maszynowego w Shenyang, gdzie właściciel potrzebował dźwigu o nośności dziesięciu ton, ale miał niską konstrukcję ramy. Zespół zaprojektował ponownie główną ramę, stosując stal w kierunku osi Z w miejscach połączeń dźwigu, dodał wzmocnienia dachu do przenoszenia obciążeń dynamicznych oraz wykonał oddzielne fundamenty pod nowy prasę. Produkcja rozpoczęła się trzy tygodnie wcześniej niż przy standardowej przebudowie, a dźwig nadal działa bez mierzalnego ugięcia po dwóch latach.
Podsumowując, sukces fabryki zależy od wczesnego planowania układu przestrzennego, prawidłowego doboru klas wytrzymałościowych konstrukcji oraz przejrzystej kolejności budowy. Dźwig, mezzanine oraz fundamenty pod maszyny muszą być zaprojektowane łącznie, a nie dopasowywane później. Stosowanie dyscypliny norm EN 1090 i ISO 3834 oraz wybór kompetentnego dostawcy zapewnia bezpieczeństwo i opłacalność obiektu przez dziesięciolecia.
Najczęściej zadawane pytania
Pytanie
Jaka nośność dźwigu może konstrukcja stalowa fabryki wsparcie?
Odpowiedź: Afabryka zwykle obsługuje mosty kranowe o nośności od dwóch do dwudziestu ton za pośrednictwem dedykowanych belek kranowych i wzmocnionych ram. Nośność zależy od rozpiętości belki, klasy obciążenia oraz szczegółów połączenia z kolumną. W każdym przemysłowym budynku fabrycznym , zbyt cienkie belki wykazują widoczną ugięcia i zmęczenie w spoinach. Projektanci dobierają układ kranowy już na wczesnym etapie modelowania, a nie jako dodatkowy element w późniejszym czasie, aby zapewnić stabilność konstrukcji stalowej zakładu oraz bezpieczeństwo podłogi produkcyjnej podczas codziennych operacji podnoszenia. Dlatego obciążenia kranów muszą zostać określone przed konstrukcja stalowa fabryki projektu.
Pytanie
Dlaczego mezzaninę planuje się już na wczesnym etapie projektowania?
Odpowiedź: Mezzanina dodaje przestrzeń biurową, kontrolną lub magazynową bez zwiększania powierzchni zabudowy, ale jej obciążenie musi być przenoszone na główną ramę. Wczesne zaplanowanie zapewnia spójność siatki kolumn i unika lokalnego przeciążenia w miejscach niespójności. Montaż mezzaniny po wykonaniu konstrukcji wymusza reaktywne wzmocnienia i zakłóca produkcję. Współpraca przy projektowaniu mezzaniny z konstrukcja stalowa fabryki pozwala dostawcy prawidłowo dobrać członów i dostarczyć zrównoważone, zgodne z przepisami rozwiązanie konstrukcji stalowej zakładu przedsiębiorstwie, to wcześniejsza koordynacja zapewnia prostotę przyszłej instalacji. przemysłowym budynku fabrycznym w zajętym zakładzie przemysłowym, ta wczesna koordynacja to czynnik decydujący o prostocie przyszłej instalacji.
Pytanie
Jak fundamentem pod urządzenia mechaniczne z konstrukcja stalowa fabryki ?
Odpowiedź: Fundamentem pod urządzenia mechaniczne obciążenia przenoszone są przez podstawy, płyty podstawowe i śruby kotwiące do gruntu, dlatego fundament musi być dopasowany do sprzętu. Inżynierowie umieszczają pozycje maszyn w tym samym modelu współrzędnych co konstrukcja stalowa fabryki aby zapobiec kolizjom podczas montażu. Nośność gruntu decyduje o rozmiarze stóp fundamentowych; słaby grunt wymaga palowania lub grubszej płyty fundamentowej. Wczesna koordynacja zapobiega przenikaniu drgań do głównej płyty stropowej i zapewnia stabilność oraz użytkowalność fabryka linii produkcyjnej. W zakładzie ciężkiego przemysłu przemysłowym budynku fabrycznym ,fundamentem pod urządzenia mechaniczne a dokładność konstrukcji stalowej zakładu musi być zaprojektowany jako jeden system, a nie dwa osobne zestawy.
Pytanie
Które powłoki chronią stalowy budynek w wilgotnych warunkach?
Odpowiedź: Zabezpieczenie metodą gorącej ocynkowania i powłoki z płatków szklanych skutecznie zapobiegają korozji w środowisku przemysłowym i wilgotnym. Ocynkowanie nadaje się do elementów narażonych na działanie czynników atmosferycznych oraz do elementów łączących, podczas gdy powłoka z płatków szklanych sprawdza się dobrze na zbiornikach i powierzchniach wewnętrznych narażonych na działanie środków chemicznych. Powłoki nanoszone w warsztacie zapewniają czystsze i grubsze warstwy niż prace wykonywane na placu budowy. Dla fabryka lub każdego przemysłowym budynku fabrycznym , określenie odpowiedniego systemu ochrony według strefy chroni konstrukcji stalowej zakładu , ogranicza konieczność dokonywania poprawek i wydłuża czas eksploatacji konstrukcja stalowa fabryki bez częstego odświeżania malowania.
Pytanie
Kiedy należy zweryfikować certyfikaty dostawcy?
Odpowiedź: Certyfikaty należy zweryfikować przed cięciem stali, a nie po dostarczeniu materiału. Zamawiający powinien zażądać dokumentów potwierdzających zgodność z normą ISO 9001, klasą wykonania EN 1090 oraz oznaczeniem CE, a także dokumentów z huty i protokołów spawania. Brak wymaganych dokumentów może spowodować zablokowanie towaru przez celników i opóźnienie realizacji projektu. Wczesna analiza rysunków wykonawczych oraz modelu 3D potwierdza zgodność konstrukcja stalowa fabryki projekt jest zgodny z procesem. Dostawca, który udostępnia przejrzyste dokumenty zapewnienia jakości, wykazuje kontrolę niezbędną do zapewnienia niezawodności i zgodności przemysłowym budynku fabrycznym , a także potwierdza, że fundamentem pod urządzenia mechaniczne interfejsy zostały zsynchronizowane przed rozpoczęciem produkcji.

 EN