 EN
गोदाम-कार्यशाला स्टील संरचनाएँ: दोहरे उपयोग का डिज़ाइन
2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

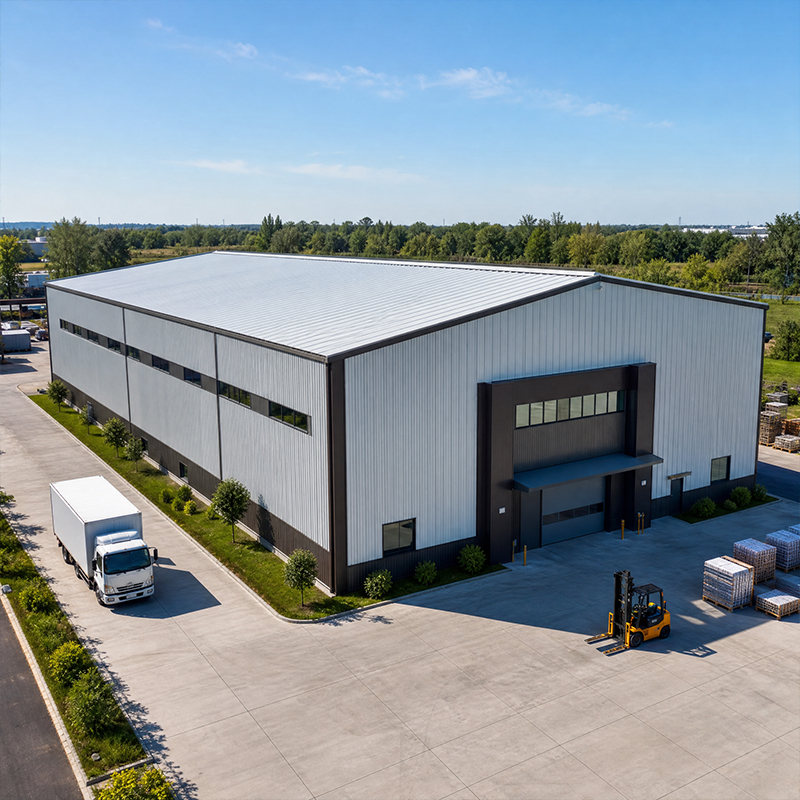
किसी भी कारखाना प्लांट के लिए, प्रारंभिक डिज़ाइन चरण बाद में होने वाली सभी चीज़ों की सीमाएँ तय करता है। अभी किए गए ग्रिड निर्णय भविष्य में नई लाइनों के आसानी से फिट होने को निर्धारित करते हैं।
एक आधुनिक कारखाना प्लांट को एक स्पष्ट-स्पैन आंतरिक स्थान से लाभ होता है, जो मध्यवर्ती स्तंभों को हटा देता है और उत्पादन लाइनों को सीधे, तार्किक पथों पर चलने की अनुमति देता है। सामग्री का प्रवाह सुधर जाता है क्योंकि फोर्कलिफ्ट और स्वचालित वाहन छोटे मार्गों पर यात्रा करते हैं। डिज़ाइनरों को स्तंभ ग्रिड को अंतिम रूप देने से पहले पूरी उत्पाद यात्रा का मानचित्रण करना चाहिए, क्योंकि बाद में ग्रिड को स्थानांतरित करने की लागत शुरुआत में सही योजना बनाने की तुलना में कहीं अधिक होती है।
फर्श योजना के अतिरिक्त, प्राकृतिक प्रकाश और वेंटिलेशन ऊर्जा के उपयोग को कम करते हैं, जबकि छत के मॉनिटर और पार्श्व दीवार की खिड़कियाँ दिन के समय की प्रकाश आवश्यकताओं को कम करती हैं। कम अंधे कोने इसके अलावा वाहनों और कर्मियों के टकराव को भी कम करते हैं।
भारी उत्पादन के लिए ऊपरी क्रेन की आवश्यकता होती है, और संरचना को उनके गतिशील भारों को बिना अत्यधिक विक्षेप के सहन करने में सक्षम होना चाहिए। क्रेन बीम्स का आकार उठाए गए भार की क्षमता, स्पैन और ड्यूटी क्लास के आधार पर तय किया जाता है, क्योंकि छोटे आकार के बीम्स से दृश्यमान झुकाव और वेल्ड जोड़ों पर शीघ्र थकान उत्पन्न हो सकती है।
अच्छी मेज़ानाइन डिज़ाइन में मुख्य फ्रेम के साथ कॉलम ग्रिड को संरेखित रखा जाता है, क्योंकि गैर-संरेखित मेज़ानाइन स्थानीय अतिभार पैदा करती हैं। कार्यशाला फर्श के ऊपर कार्यालयों को ध्वनि अलगाव और अग्नि-दर्ज़ा प्राप्त डेकिंग की आवश्यकता होती है।
स्टील कारखाना संयंत्र को भार-प्रति-वजन का लाभ प्रदान करता है और इमारत को जल्दी से उपयोग में लाने की गति प्रदान करता है। प्राथमिक फ्रेम, द्वितीयक सदस्य और फाउंडेशन एक साथ कार्य करके भारों को सुरक्षित रूप से भूमि तक स्थानांतरित करते हैं।
प्राथमिक फ्रेम छत और दीवार के भार को नींव तक स्थानांतरित करता है। बनाए गए या रोल्ड अनुभाग पोर्टल फ्रेम बनाते हैं, जो छह मीटर तक की स्पैन को संभाल सकते हैं। पर्लिन्स, ठंडे-आकार वाले सी या जेड अनुभाग, आवरण को सहारा देते हैं और बिंदु भार को फैलाते हैं। छत और दीवार के ब्रेसिंग वायु और क्रेन के झटके का प्रतिरोध करते हैं, जिससे फ्रेम के दोलन और जोड़ों के फटने को रोका जा सके।
क्यू355बी और क्यू355डी स्टील ग्रेड अधिकांश संयंत्र भारों के लिए विश्वसनीय यील्ड सामर्थ्य प्रदान करते हैं, जबकि क्यू420बी भारी क्रेन क्षेत्रों के लिए उपयुक्त है। जेड-दिशा की स्टील मोटी प्लेटों के वेल्डिंग के स्थानों पर परतदार फटने का प्रतिरोध करती है। उच्च-शक्ति बोल्ट सदस्यों को सुसंगत क्लैम्पिंग बल के साथ जोड़ते हैं, जिससे निर्माण स्थल पर वेल्डिंग की आवश्यकता समाप्त हो जाती है, जो फ्रेम के निर्माण को धीमा कर देती है।
मशीनें कंपन और बिंदु भार को स्लैब और फुटिंग्स में स्थानांतरित करती हैं, इसलिए नींव को उपकरण के अनुरूप होना आवश्यक है। एक प्रेस या कंप्रेसर के नीचे कंक्रीट पेडेस्टल मुख्य स्लैब से कंपन को अलग करता है, जबकि कॉलम आधार फ्रेम को स्थिर करते हैं और वायु द्वारा उत्पन्न ऊर्ध्वाधर बल का प्रतिरोध करते हैं।
लोड पाथ क्रेन से शुरू होकर बीम, कॉलम, बेस प्लेट और एंकर बोल्ट्स के माध्यम से जमीन में प्रवेश करता है। मिट्टी की भार वहन क्षमता फुटिंग के आकार का निर्धारण करती है, और कमजोर जमीन के लिए पाइलिंग या मोटी राफ्ट की आवश्यकता होती है। डिज़ाइनर मशीनरी की फाउंडेशन स्थितियों को स्ट्रक्चरल मॉडल के साथ समन्वयित करते हैं, ताकि स्टील फ्रेम और उपकरण एक ही निर्देशांक प्रणाली साझा कर सकें, जिससे स्थापना के दौरान टकराव रोका जा सके।
एक अनुशासित क्रम के कारण फैक्ट्री प्लांट परियोजना भविष्यवाणी योग्य बनी रहती है। कार्य जमीन पर नहीं, बल्कि दुकान में शुरू होता है, क्योंकि नियंत्रित परिस्थितियाँ कट की सटीकता और वेल्ड की गुणवत्ता की रक्षा करती हैं।
स्टील के भाग सीएनसी द्वारा काटे जाते हैं और रोबोटिक सेल्स द्वारा वेल्ड किए जाते हैं, जिससे फील्ड वेल्डिंग के सामने दोहराए जा सकने वाली सटीकता प्राप्त होती है। प्रत्येक वेल्ड की जाँच आईएसओ ३८३४ वेल्डिंग गुणवत्ता नियमों के अनुसार की जाती है। फैब्रिकेशन के बाद, भागों को उद्योगिक वातावरण में संक्षारण के प्रतिरोध के लिए हॉट-डिप गैल्वेनाइज़िंग या ग्लास फ्लेक कोटिंग दी जाती है, जो स्थापना के बाद की तुलना में दुकान में करना आसान और स्वच्छ होता है।
गुणवत्ता अभिलेख भेजे गए माल के साथ यात्रा करते हैं। मिल प्रमाणपत्र, वेल्ड मैप और कोटिंग मोटाई की रिपोर्टें खरीदार को यह सत्यापित करने में सक्षम बनाती हैं कि क्या निर्मित किया गया था। ईएन १०९० कार्यान्वयन वर्ग सहिष्णुता की कठोरता को परिभाषित करते हैं, और सीई चिह्न इस्पात कार्य के लिए यूरोपीय संघ की कानूनी आवश्यकताओं के अनुपालन को दर्शाता है।
स्थल पर, क्रू निर्दिष्ट टॉर्क के साथ कैलिब्रेटेड रिगिंग का उपयोग करके फ्रेम उठाते हैं और उन्हें बोल्ट करते हैं। बोल्ट-अप वेल्डिंग की तुलना में तेज़ और साफ़ होता है तथा सहिष्णुता के भीतर समायोजन की अनुमति देता है। सर्वेक्षक फ्रेम के ऊपर उठने के साथ-साथ ऊर्ध्वाधरता और संरेखण की जाँच करते हैं। कड़ी सहिष्णुता संचित त्रुटि को रोकती है, जिससे दरवाज़े अटक जाते हैं और क्लैडिंग के अंतराल बढ़ जाते हैं।
सुरक्षा ओएसएचए-शैली के नियमों का पालन करती है: प्रशिक्षित रिगर्स, बहिष्करण क्षेत्र और टैग किए गए उठाने के उपकरण, जो दुर्घटनाओं और मौसम से होने वाली देरी को कम करते हैं।
एक कारखाना संयंत्र खरीदना एक दीर्घकालिक निर्णय है, इसलिए आपूर्तिकर्ता की क्षमता मूल्य के समान महत्वपूर्ण है। सही साझेदार गुणवत्ता को स्रोत पर नियंत्रित करता है और स्थापना के दौरान तथा बाद में रखरखाव के दौरान मालिक का समर्थन करता है।
आईएसओ ९००१ प्रमाणन और समान उद्योग में हाल के परियोजना संदर्भों के लिए अनुरोध करें। सीएनसी कटिंग और रोबोटिक वेल्डिंग के साथ एक निर्माता गुणवत्ता को स्रोत पर नियंत्रित करता है। निर्यात और गंतव्य प्रमाणन की पुष्टि शुरू में करें, क्योंकि सीई या ईएन १०९० दस्तावेज़ों की कमी कस्टम्स को अवरुद्ध कर सकती है। स्टील कटिंग से पहले फैब्रिकेशन ड्रॉइंग्स और ३डी मॉडल की समीक्षा करें, क्योंकि कटिंग के बाद परिवर्तन महंगे होते हैं।
फैक्ट्री ऑडिट या उत्पादन लाइन की वीडियो वॉकथ्रू के लिए अनुरोध करें, और क्यूए दस्तावेज़ों और कोटिंग प्रक्रिया की जाँच करें। प्रस्तावों की तुलना क्षेत्र के आधार पर करें, केवल टन दर के आधार पर नहीं, क्योंकि कम बोली में ब्रेसिंग या फ्लैशिंग जैसे आवश्यक तत्व शामिल नहीं हो सकते हैं।
डिलीवरी के बाद, बोल्ट टॉर्क, कोटिंग मोटाई और ड्रेनेज ढलान की पुष्टि करें, और एन्वलप और क्रेन प्रणाली के लिए रखरखाव लॉग रखें। वार्षिक छत और गटर की जाँच जल प्रवेश को रोकती है, जो कनेक्शन को क्षरित कर सकता है। त्वरित कोटिंग स्पॉट-टच-अप जंग लगने को रोकते हैं, और एक सरल निरीक्षण दिशानिर्देश सेवा आयु को बढ़ाता है।
एक वास्तविक उदाहरण शेनयांग की एक मशीनरी वर्कशॉप से आता है, जहाँ मालिक को दस टन की क्रेन की आवश्यकता थी, लेकिन फ्रेम कम ऊँचाई का था। टीम ने क्रेन के संयोजन बिंदुओं पर Z-दिशा के इस्पात के साथ प्राथमिक फ्रेम को पुनर्डिज़ाइन किया, झटका भार के लिए छत ब्रेसिंग जोड़ी और नए प्रेस के लिए अलग-अलग पेडिस्टल बनाए। उत्पादन एक पारंपरिक पुनर्निर्माण की तुलना में तीन सप्ताह पहले शुरू हुआ, और दो वर्षों तक क्रेन अभी भी बिना किसी मापनीय विक्षेप के चल रही है।
संक्षेप में, एक सफल कारखाना संयंत्र के लिए प्रारंभिक लेआउट योजना, सही संरचनात्मक ग्रेड और एक स्पष्ट निर्माण क्रम आवश्यक हैं। क्रेन, मेज़ानाइन और मशीनरी की नींव को एक साथ डिज़ाइन किया जाना चाहिए, बाद में उन्हें जोड़ना या सुधारना नहीं चाहिए। EN 1090 और ISO 3834 के अनुशासन का पालन करना तथा एक कुशल आपूर्तिकर्ता का चयन करना सुविधा को दशकों तक सुरक्षित और लागत-प्रभावी बनाए रखता है।
प्रश्न
कितनी क्षमता की क्रेन एक कारखाने का इस्पात फ्रेम समर्थन?
उत्तर: ए कारखाना संयंत्र आमतौर पर विशिष्ट क्रेन बीम और मजबूत फ्रेम के माध्यम से दो से बीस टन तक के ओवरहेड क्रेन का समर्थन करता है। क्षमता बीम के स्पैन, ड्यूटी क्लास और कॉलम पर कनेक्शन विवरण पर निर्भर करती है। किसी भी औद्योगिक कारखाना इमारत में , छोटे आकार के बीम दृश्यमान विक्षेप और वेल्ड जोड़ों पर थकान दिखाते हैं। डिज़ाइनर क्रेन प्रणाली का आकार प्रारंभिक मॉडल के दौरान तय करते हैं, बाद में जोड़े गए घटक के रूप में नहीं, ताकि इस्पात संयंत्र की संरचना स्थिर रहे और दैनिक उठाने के कार्यों के लिए उत्पादन फर्श सुरक्षित रहे। यही कारण है कि क्रेन भार को कारखाने का इस्पात फ्रेम अंतिम रूप देने से पहले परिभाषित किया जाना चाहिए।
प्रश्न
मेज़ानीन को प्रारंभिक डिज़ाइन के दौरान क्यों योजनाबद्ध किया जाता है?
उत्तर: मेज़ानीन कार्यालय, नियंत्रण या भंडारण स्थान जोड़ता है बिना फुटप्रिंट को बढ़ाए, लेकिन इसका भार प्राथमिक फ्रेम तक पहुँचना चाहिए। प्रारंभिक स्थापना कॉलम ग्रिड को संरेखित रखती है और असंगत बिंदुओं पर स्थानीय अतिभार से बचाती है। मेज़ानीन को निर्माण के बाद लगाना अप्रत्यक्ष मजबूतीकरण को आवश्यक बनाता है और उत्पादन में व्यवधान डालता है। मेज़ानीन का समन्वय कारखाने का इस्पात फ्रेम आपूर्तिकर्ता को सदस्यों के आकार को सही ढंग से निर्धारित करने और संतुलित, कोड-संरेखित इस्पात संयंत्र की संरचना में, इस प्रारंभिक समन्वय के कारण भविष्य में फिट-आउट सरल बना रहता है। औद्योगिक कारखाना इमारत में व्यस्त
प्रश्न
एक मशीनरी फाउंडेशन को कैसे समन्वित किया जाता है कारखाने का इस्पात फ्रेम ?
उत्तर: मशीनरी फाउंडेशन भार पेडेस्टल, बेस प्लेट और एंकर बोल्ट के माध्यम से भूमि में स्थानांतरित होते हैं, अतः फाउंडेशन को उपकरण के अनुरूप होना चाहिए। इंजीनियर मशीन की स्थिति को उसी निर्देशांक मॉडल में रखते हैं जिसमें कारखाने का इस्पात फ्रेम स्थापना के दौरान टकराव को रोकने के लिए। मिट्टी की भार वहन क्षमता फुटिंग के आकार का निर्धारण करती है; कमजोर भूमि के लिए पाइलिंग या मोटी राफ्ट की आवश्यकता होती है। प्रारंभिक समन्वय के कारण कंपन मुख्य स्लैब तक नहीं पहुँचता और कारखाना संयंत्र उत्पादन लाइन स्थिर और सेवा योग्य बनी रहती है। एक भारी औद्योगिक कारखाना इमारत में , द ऑर मशीनरी फाउंडेशन और इस्पात संयंत्र की संरचना एक प्रणाली के रूप में डिज़ाइन किया जाना चाहिए, दो अलग-अलग पैकेज नहीं।
प्रश्न
कौन सी कोटिंग आर्द्र परिस्थितियों में एक स्टील भवन की रक्षा करती है?
उत्तर: हॉट-डिप गैल्वनाइज़िंग और ग्लास फ्लेक कोटिंग दोनों औद्योगिक और आर्द्र वायु में संक्षारण का प्रतिरोध करती हैं। गैल्वनाइज़िंग उजागर सदस्यों और फास्टनर्स के लिए उपयुक्त है, जबकि ग्लास फ्लेक कोटिंग रासायनिक अभिक्रिया के अधीन टैंकों और आंतरिक सतहों पर अच्छा प्रदर्शन करती है। दुकान में लगाई गई कोटिंग क्षेत्र में लगाई गई की तुलना में साफ़ और मोटी परतें देती है। एक कारखाना संयंत्र किसी भी औद्योगिक कारखाना इमारत में , क्षेत्र के आधार पर सही प्रणाली का निर्दिष्ट करना इस्पात संयंत्र की संरचना , छूने की आवश्यकता को कम करता है और कारखाने का इस्पात फ्रेम के सेवा जीवन को बिना बार-बार पुनः रंगाई के बढ़ाता है।
प्रश्न
आपूर्तिकर्ता प्रमाणपत्रों की पुष्टि कब करनी चाहिए?
उत्तर: प्रमाणपत्रों की पुष्टि स्टील के कटने से पहले करनी चाहिए, डिलीवरी के बाद नहीं। खरीदारों को आईएसओ ९००१, ईएन १०९० कार्यान्वयन श्रेणी और सीई मार्किंग के प्रमाण, साथ ही मिल और वेल्डिंग रिकॉर्ड का अनुरोध करना चाहिए। लापता दस्तावेज़ सीमा शुल्क की प्रक्रिया को अवरुद्ध कर सकते हैं और परियोजना में देरी कर सकते हैं। निर्माण आरेखों और ३डी मॉडल की शुरुआत में समीक्षा करने से कारखाने का इस्पात फ्रेम डिज़ाइन प्रक्रिया के अनुरूप है। एक आपूर्तिकर्ता जो स्पष्ट गुणवत्ता आश्वासन दस्तावेज़ साझा करता है, वह विश्वसनीय और अनुपालन-अनुकूल उत्पादन के लिए आवश्यक नियंत्रण को दर्शाता है औद्योगिक कारखाना इमारत में , और यह यह भी पुष्टि करता है कि मशीनरी फाउंडेशन इंटरफ़ेस को निर्माण शुरू करने से पहले समन्वित किया गया था।

2026/10/26
एक गोदाम-कार्यशाला स्टील संरचना की योजना बनाएँ जिसमें बुद्धिमान क्षेत्रीकरण, प्रवाह, स्पष्ट ऊँचाई, क्रेन, अग्नि सुरक्षा और विस्तार के निर्णय शामिल हों।

2026/10/26
ऊष्मा-रोधन, वाष्प नियंत्रण, ऊष्मीय विच्छेद, शीतन अंतरफलक और संक्षारण-प्रतिरोधी विवरणों के साथ एक शीत-भंडारण इस्पात संरचना की योजना बनाएँ।

2026/10/26
एक कृषि स्टील संरचना की योजना बनाएँ जो मशीनरी बार्न से लेकर भंडारण और फार्म लॉजिस्टिक्स हब तक स्केल कर सके, जिसमें व्यावहारिक डिज़ाइन और खरीद प्रक्रिया के चरण शामिल हों।

2026/10/26
पशुधन के लिए इस्पात संरचना की योजना बनाएँ, जिसमें कल्याण, संक्षारण प्रतिरोध, अग्नि सुरक्षा विचार और कुशल डिज़ाइन-से-डिलीवरी निर्णय शामिल हों।

2026/10/26
हैंगर और सहायक सुविधाओं के लिए विमान इस्पात संरचना की योजना बनाएँ, जिसमें भार, संक्षारण, अग्नि सुरक्षा, EN 1090 और डिलीवरी मील के पत्थरों पर मार्गदर्शन शामिल हो।

2026/10/26
भार, संक्षारण, अनुपालन और डिलीवरी योजना पर व्यावहारिक मार्गदर्शन के साथ कृषि भंडारण के लिए एक फार्म स्टील संरचना चुनें।
