 EN
سازههای فولادی انبار-کارگاه: طراحی دومنظوره
2026/10/26
طراحی سازه فولادی انبار-کارگاه را با تقسیمبندی هوشمندانهتر، جریان کار بهینه، ارتفاع روشن مناسب، تجهیزات بالابر، ایمنی در برابر آتش و امکان گسترش در نظر بگیرید.

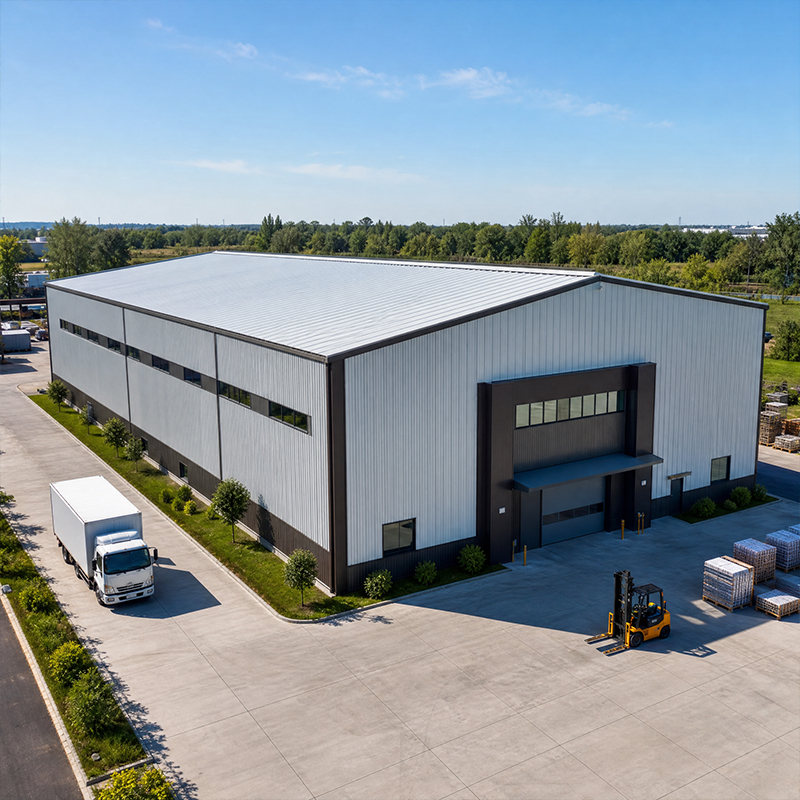
برای هر کارخانهای، مرحلهٔ اولیهٔ طراحی، محدودیتهای تمام مراحل بعدی را تعیین میکند. تصمیمات گرفتهشده در این مرحله دربارهٔ شبکهٔ ستونها، انطباق خطوط تولید جدید را در آینده تعیین میکند.
کارخانهٔ مدرن از چیدمان داخلی بدون ستون میانی بهره میبرد که ستونهای میانی را حذف کرده و امکان حرکت خطوط تولید را در مسیرهای مستقیم و منطقی فراهم میسازد. جریان مواد بهبود مییابد، زیرا برای کاهش مسافتهای طیشده توسط بالابرها و وسایل نقلیهٔ خودکار، مسیرهای کوتاهتری طی میشوند. طراحان باید پیش از ثابت کردن شبکهٔ ستونها، کل مسیر محصول را ترسیم کنند؛ زیرا تغییر شبکهٔ ستونها در مراحل بعدی هزینهای بسیار بیشتر از برنامهریزی دقیق در ابتدا دارد.
فراتر از نقشهٔ کف، نور طبیعی و تهویهٔ مناسب، مصرف انرژی را کاهش میدهند؛ در عین حال، نورگیرهای سقفی و پنجرههای دیوارهای جانبی بار روشنایی روزانه را کاهش میدهند. گوشههای کور کمتر نیز به معنای تصادفات کمتر بین وسایل نقلیه و افراد است.
تولید سنگین نیازمند جرثقیلهای سقفی است و سازه باید بتواند بارهای متحرک آنها را بدون انحراف بیش از حد تحمل کند. تیرهای جرثقیل بر اساس ظرفیت بلندش، دهانه و رده کار طراحی میشوند، زیرا کوچکتر انتخاب کردن آنها باعث خمش قابلمشاهده و خستگی زودرس در جوشها میشود.
طراحی مناسب طبقه میانی ستونها را با قاب اصلی همتراز نگه میدارد، چرا که عدم همترازی طبقه میانی بارهای محلی اضافی ایجاد میکند. ادارهها روی سطح کارگاه نیازمند جداکنندههای صوتی و سقفهای مقاوم در برابر آتش هستند.
فولاد به کارخانه فولادی مزیت نسبت استحکام به وزن و سرعت اشغال زودهنگام ساختمان را میدهد. قاب اصلی، اعضای فرعی و پی سازه بهصورت یک سیستم واحد عمل میکنند تا بارها را بهطور ایمن به زمین منتقل کنند.
قاب اصلی بارهای سقف و دیوارها را تا پی منتقل میکند. قابهای دروازهای از مقاطع ساختهشده یا نوردشده تشکیل میشوند و تا شصت متر فاصلهٔ خالی را پوشش میدهند. پورلینها که از مقاطع سردشکل C یا Z ساخته میشوند، روکش را نگه میدارند و بارهای متمرکز را پخش میکنند. تقویتکنندههای سقف و دیوار در برابر باد و ضربهٔ جرثقیل مقاومت میکنند و از نوسان قاب و ترکخوردن اتصالات جلوگیری مینمایند.
درجههای فولاد Q355B و Q355D استحکام تسلیم قابلاطمینانی برای اکثر بارهای کارخانه فراهم میکنند، درحالیکه Q420B برای مناطق با جرثقیلهای سنگین مناسب است. فولاد جهت Z در برابر پارگی لاملاً در نقاطی که صفحات ضخیم جوش داده میشوند مقاومت میکند. پیچهای با استحکام بالا اعضای سازه را با نیروی فشاری یکنواخت به هم متصل میکنند و از جوشکاری در محل اجرا که سرعت نصب را کاهش میدهد، جلوگیری میکنند.
ماشینآلات ارتعاش و بارهای متمرکز را به صفحهٔ بتنی و پیها منتقل میکنند؛ بنابراین پی باید با تجهیزات مطابقت داشته باشد. ستون بتنی زیر یک پرس یا کمپرسور ارتعاش را از صفحهٔ اصلی جدا میسازد، درحالیکه پایههای ستون قاب را ثابت نگه میدارند و در برابر نیروی بلندشوندگی ناشی از باد مقاومت میکنند.
مسیر بار از جرثقیل شروع میشود و از طریق تیر، ستون، صفحه پایه و بولتهای لنگر به سمت زمین انتقال مییابد. ظرفیت باربری خاک، اندازه پی را تعیین میکند و زمینهای ضعیف نیازمند شمعزنی یا شناور سنگینتر هستند. طراحان موقعیت پیهای ماشینآلات را با مدل سازهای هماهنگ میکنند تا قاب فولادی و تجهیزات از یک سیستم مختصات مشترک استفاده کنند و از برخورد در حین نصب جلوگیری شود.
رعایت یک ترتیب منظم، پیشبینیپذیری پروژه کارخانه را تضمین میکند. کار از کارگاه آغاز میشود، نه از روی زمین، زیرا شرایط کنترلشده دقت برش و کیفیت جوشکاری را حفظ میکنند.
قطعات فولادی توسط دستگاههای CNC برش داده میشوند و در سلولهای رباتیک جوشکاری میشوند که دقت تکرارپذیری را فراهم میکنند و این دقت در جوشکاری در محل قابل دستیابی نیست. هر جوش با قوانین کیفیت جوشکاری ISO 3834 بررسی میشود. پس از ساخت، قطعات با روش گالوانیزهکاری غوطهوری گرم یا پوششدهی با پرده شیشهای (glass flake) در برابر خوردگی در محیطهای صنعتی محافظت میشوند که انجام این عملیات در کارگاه نسبت به انجام آن پس از نصب، آسانتر و تمیزتر است.
سوگندنامههای کیفیت همراه با محموله ارسال میشوند. گواهیهای کارخانه، نقشههای جوشکاری و گزارشهای ضخامت پوشش به خریدار امکان تأیید آنچه ساخته شده را میدهند. کلاسهای اجرايی استاندارد EN 1090، سختگیری در تلرانسها را تعیین میکنند و علامت CE نشاندهندهٔ انطباق با الزامات قانونی اتحادیه اروپا برای سازههای فولادی است.
در محل، تیمهای اجرایی با تجهیزات بالابری کالیبرهشده قابها را بلند کرده و با گشتاور مشخصشده پیچ میبندند. بستن پیچ سریعتر و تمیزتر از جوشکاری است و امکان تنظیم در محدودهٔ تلرانس را فراهم میکند. بازرسان در حین رشد قاب، عمودیبودن و همترازی را بررسی میکنند. تلرانسهای سختگیرانه خطاهای تجمعی را جلوگیری میکنند که موجب گیرکردن درها و افزایش شکافهای روکش میشوند.
ایمنی طبق قوانینی شبیه به OSHA رعایت میشود: افراد متخصص در بالابری، مناطق ممنوعه و تجهیزات بالابری با برچسب مشخصشده؛ این امر تعداد حادثهها و تأخیرهای ناشی از شرایط آبوهوایی را کاهش میدهد.
خرید یک واحد تولیدی تصمیمی بلندمدت است، بنابراین توانایی تأمینکننده به اندازهٔ قیمت اهمیت دارد. همکار مناسب کیفیت را از منبع کنترل میکند و صاحب را در مراحل نصب و نگهداری بعدی پشتیبانی میکند.
گواهینامهٔ استاندارد ایزو ۹۰۰۱ و مراجع پروژههای اخیر در صنایع مشابه را درخواست کنید. تولیدکنندهای که از ماشینآلات برش سیانسی و جوشکاری رباتیک استفاده میکند، کیفیت را از منبع کنترل میکند. گواهینامههای صادراتی و مقصد را در ابتدا تأیید کنید، زیرا عدم داشتن مدارک سیای یا ان ۱۰۹۰ ممکن است عبور از گمرک را مسدود کند. قبل از برش فولاد، نقشههای ساخت و مدل سهبعدی را بررسی کنید، چرا که اعمال تغییرات پس از برش هزینهبر است.
درخواست بازدید از کارخانه یا پیادهروی تصویری از خط تولید را دهید و اسناد کنترل کیفیت و فرآیند پوششدهی را بررسی کنید. پیشنهادها را بر اساس محدودهٔ کار مقایسه کنید، نه فقط بر اساس قیمت تنبهتن، زیرا پیشنهاد پایین ممکن است موارد ضروری مانند تقویتکنندهها یا نوارهای آببندی را حذف کرده باشد.
پس از تحویل، گشتاور پیچها، ضخامت پوشش و شیبهای تخلیهٔ آب را تأیید کنید و سوابق نگهداری برای پوستهٔ ساختمان و سیستم بالابر را ثبت نمایید. بازرسیهای سالانهٔ سقف و نردبانها از نفوذ آب جلوگیری میکند که موجب خوردگی اتصالات میشود. لایهزنی سریع پوشش، زنگزدگی را متوقف میکند و یک برنامهٔ بازرسی ساده عمر مفید سیستم را افزایش میدهد.
نمونهای واقعی از یک کارگاه ماشینآلات در شنیانگ آمده است که صاحب آن نیاز به یک جرثقیل دهتنی داشت، اما قاب اصلی آن پایین بود. تیم طراحی قاب اصلی را با فولاد جهت Z در نقاط اتصال جرثقیل بازطراحی کرد، برای تحمل بارهای ناگهانی از تیرهای مهاری روی سقف استفاده نمود و پایههای جداگانهای برای پرس جدید ریخت. تولید سه هفته زودتر از یک بازسازی معمولی آغاز شد و پس از دو سال جرثقیل همچنان بدون انحراف قابلاندازهگیری کار میکند.
در خلاصه، یک کارخانهٔ موفق به برنامهریزی اولیهٔ چیدمان، درجهبندی صحیح سازهها و ترتیب ساخت منظم و بدون نقص وابسته است. طراحی جرثقیل، طبقهٔ میانی و پیهای ماشینآلات باید همزمان و بهصورت یکپارچه انجام شود، نه اینکه بعدها با اصلاحات پراکنده جبران گردند. رعایت انضباط استانداردهای EN 1090 و ISO 3834 و انتخاب تأمینکنندهای با توانمندی لازم، ایمنی و کارایی اقتصادی تسهیلات را برای دههها تضمین میکند.
سوال
ظرفیت جرثقیل چقدر میتواند باشد؟ قاب فولادی کارخانه پشتیبانی؟
پاسخ: ا کارخانه معمولاً از طریق تیرهای اختصاصی جرثقیل و قابهای تقویتشده، از جرثقیلهای سقفی با ظرفیت دو تا بیست تن پشتیبانی میکند. ظرفیت به دهانهٔ تیر، ردهٔ کار و جزئیات اتصال در ستون بستگی دارد. در هر ساختمان کارخانهٔ صنعتی تیرهای نامناسب، خیز قابلمشاهده و خستگی در جوشها را نشان میدهند. طراحان سیستم جرثقیل را در مدل اولیه، نه بهعنوان افزودنی بعدی، تعیین اندازه میکنند تا سازهٔ کارخانهٔ فولادی پایدار و کف تولید برای عملیات بلندکردن روزانه ایمن باقی بماند. بههمین دلیل بارهای جرثقیل باید پیش از قاب فولادی کارخانه نیاز است طرح تأییدشده و دستورالعملهای قرارگیری ارائه شوند.
سوال
چرا مِزانین در طراحی اولیه برنامهریزی میشود؟
پاسخ: مِزانین بدون افزایش سطح زیربنایی، فضای اداری، کنترلی یا انباری ایجاد میکند، اما بار آن باید به قاب اصلی منتقل شود. قرارگیری زودهنگام آن، شبکهٔ ستونها را همتراز نگه میدارد و از بارگذاری موضعی در نقاط نامتناظر جلوگیری میکند. نصب مِزانین پس از اجرای سازه، تقویت واکنشی را اجباری میکند و تولید را مختل میسازد. هماهنگسازی مِزانین با قاب فولادی کارخانه به تامینکننده اجازه میدهد اعضای سازه را بهدرستی اندازهگیری کند و سازهای متعادل و هماهنگ با مقررات اجرا کند کارخانهٔ فولادی در یک محیط شلوغ ساختمان کارخانهٔ صنعتی این هماهنگی اولیه همان چیزی است که نصب بعدی را ساده نگه میدارد.
سوال
چگونه یک پی ماشینآلات با قاب فولادی کارخانه ?
پاسخ: پی ماشینآلات بارها از طریق پایهها، صفحات پایه و بولتهای لنگر به زمین منتقل میشوند، بنابراین پی باید با تجهیزات مطابقت داشته باشد. مهندسان موقعیت ماشینآلات را در همان مدل مختصاتی قرار میدهند که برای قاب فولادی کارخانه برای جلوگیری از تداخل در زمان نصب. ظرفیت باربری خاک، ابعاد فونداسیون را تعیین میکند؛ زمینهای ضعیف نیازمند شمعکوبی یا شالودهای ضخیمتر هستند. هماهنگی اولیه از انتقال ارتعاش به صفحه اصلی جلوگیری میکند و خط تولید را پایدار و قابلخدمت نگه میدارد. در یک محیط سنگین کارخانه تولیدی ساختمان کارخانهٔ صنعتی ,پی ماشینآلات و کارخانهٔ فولادی باید بهصورت یک سیستم واحد طراحی شود، نه دو بستهٔ جداگانه.
سوال
کدام پوشش برای حفاظت از ساختمانهای فولادی در شرایط مرطوب مناسب است؟
پاسخ: گالوانیزهکردن غوطهوری گرم و پوشش شیشهای ریزه هر دو در برابر خوردگی در هوای صنعتی و مرطوب مقاومت دارند. گالوانیزهکردن برای اعضای بیرونی و پیچها مناسب است، درحالیکه پوشش شیشهای ریزه عملکرد بهتری در مخازن و سطوح داخلی در معرض مواد شیمیایی دارد. اعمال پوشش در کارگاه، لایههایی تمیزتر و ضخیمتر از کار در محل ایجاد میکند. برای یک کارخانه یا هر ساختمان کارخانهٔ صنعتی ، مشخصکردن سیستم مناسب بر اساس منطقه، از کارخانهٔ فولادی محافظت میکند، نیاز به تعمیر و بازپوشش را کاهش میدهد و عمر خدماتی قاب فولادی کارخانه را بدون رنگآمیزی مکرر افزایش میدهد.
سوال
در چه زمانی باید مدارک تأییدیهٔ تأمینکنندگان بررسی شوند؟
پاسخ: مدارک تأییدیه باید پیش از برش فولاد و نه پس از تحویل آن بررسی شوند. خریداران باید مدارک استاندارد ایزو ۹۰۰۱، ردهٔ اجرایی ان ۱۰۹۰ و علامت سیئی را درخواست کنند و همچنین سوابق کارخانهٔ تولید و جوشکاری را نیز دریافت نمایند. عدم وجود این اسناد میتواند عبور از گمرک را مسدود کرده و پروژه را بهتعویق بیندازد. بررسی زودهنگام نقشههای ساخت و مدل سهبعدی، تأیید میکند که قاب فولادی کارخانه طراحی با فرآیند هماهنگ است. تأمینکنندهای که اسناد کنترل کیفیت واضحی ارائه میدهد، نشاندهندهٔ کنترل لازم برای تولید قابل اعتماد و مطابق با استانداردها است ساختمان کارخانهٔ صنعتی , و همچنین تأیید میکند که پی ماشینآلات رابطها پیش از آغاز ساخت هماهنگ شدهاند.

2026/10/26
طراحی سازه فولادی انبار-کارگاه را با تقسیمبندی هوشمندانهتر، جریان کار بهینه، ارتفاع روشن مناسب، تجهیزات بالابر، ایمنی در برابر آتش و امکان گسترش در نظر بگیرید.

2026/10/26
طراحی یک سازه فولادی برای انبار سرد را با در نظر گرفتن عایقبندی، کنترل بخار، شکستهای حرارتی، اتصالات سیستمهای تبرید و جزئیات مقاوم در برابر خوردگی انجام دهید.

2026/10/26
طراحی یک سازهی فولادی کشاورزی را برنامهریزی کنید که از انبار ماشینآلات تا فضای انبارداری و مرکز لجستیک مزرعه گسترش یافته و مراحل عملی طراحی و تأمین آن را شامل شود.

2026/10/26
برنامهریزی سازههای فولادی برای پرورش دام با تمرکز بر رفاه حیوانات، مقاومت در برابر خوردگی، ملاحظات آتشنشانی و تصمیمگیریهای کارآمد از طراحی تا تحویل.

2026/10/26
طراحی سازههای فولادی برای هواپیما در سالنهای نگهداری و تأسیسات پشتیبانی با راهنمایی در مورد بارها، خوردگی، آتشسوزی، استاندارد EN 1090 و مراحل تحویل.

2026/10/26
سازهی فولادی مزرعهای را برای انبارداری کشاورزی انتخاب کنید و راهنمایی عملی دربارهی بارها، خوردگی، انطباق با استانداردها و برنامهریزی تحویل دریافت کنید.
