 EN
Staalconstructies voor magazijn-werkplaatsen: ontwerp met dubbele functie
2026/10/26
Plan een staalconstructie voor een magazijn-werkplaats met slimmere zone-indeling, stroming, vrije hoogte, kraan, brandveiligheid en uitbreidingsmogelijkheden.

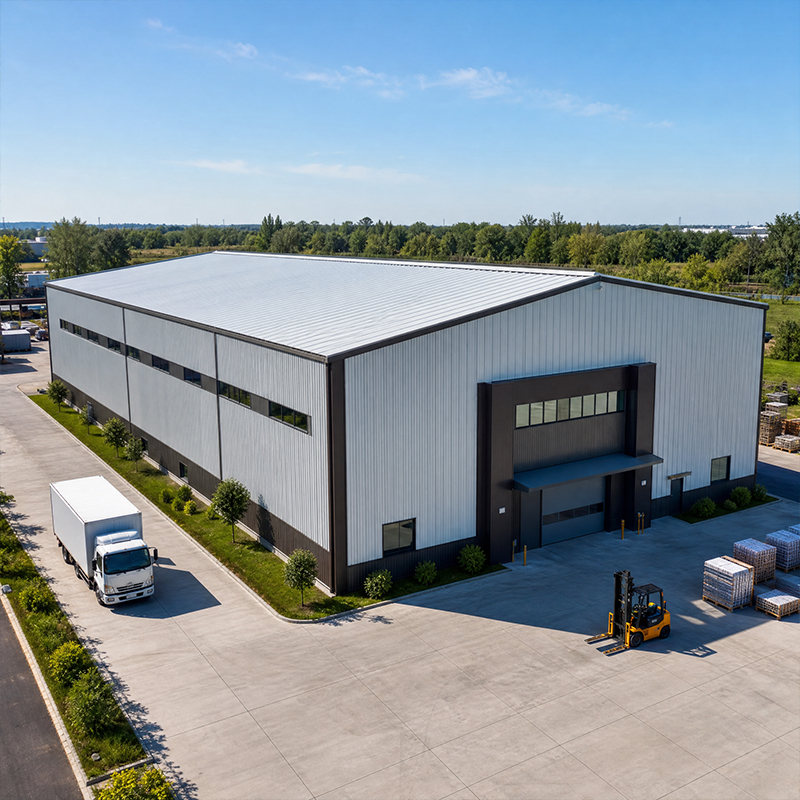
Voor elke fabriek bepaalt de vroege ontwerpfase de grenzen voor alles wat daarna volgt. De nu genomen beslissingen over het rooster bepalen hoe gemakkelijk nieuwe productielijnen later kunnen worden ingepast.
Een moderne fabriek profiteert van een open ruimte binnenin, waarbij tussenliggende kolommen worden verwijderd zodat productielijnen in rechte, logische banen kunnen lopen. De materiaalstroming verbetert omdat heftrucks en geautomatiseerde voertuigen kortere routes afleggen. Ontwerpers moeten de volledige productreis in kaart brengen voordat ze het kolommenrooster vastleggen, want het verplaatsen van een rooster later kost veel meer dan het op de juiste manier plannen vanaf het begin.
Buiten de plattegrond verminderen natuurlijk licht en ventilatie het energieverbruik, terwijl daklichtkoepels en zijwandramen de belasting op de daglichtverlichting verminderen. Minder blinde hoeken betekenen ook minder botsingen tussen voertuigen en personeel.
Zware productie vereist overheadkranen, en de constructie moet hun bewegende belastingen kunnen dragen zonder overmatige doorbuiging. Kraanbalken worden uitgevoerd op basis van de hefcapaciteit, de overspanning en de gebruiksklasse, omdat onderschatte afmetingen zichtbare doorbuiging en vroegtijdige vermoeiing bij de lassen veroorzaken.
Een goede ontwerpkwaliteit voor een tussenverdieping houdt in dat de kolomrooster is afgestemd op het hoofdraam, aangezien niet-afgestemde tussenverdiepingen lokale overbelastingen veroorzaken. Kantoren boven de werkplaats vereisen akoestische scheiding en brandwerende vloerplaten.
Staal verleent een fabriekshal zijn sterkte-op-gewichtvoordeel en de snelheid om het gebouw eerder in gebruik te nemen. Het primaire raam, secundaire onderdelen en de fundering vormen samen één systeem om belastingen veilig naar de grond te leiden.
Het primaire frame draagt de belastingen van het dak en de wanden naar de fundering. Samengestelde of gewalste profielen vormen portaalframes met een overspanning tot zestig meter. Liggers (purlins), koudgevormde C- of Z-profielen, ondersteunen de gevelbekleding en verdelen puntbelastingen. Dak- en wandverstijving weerstaat wind- en kraanbelastingen en voorkomt dat het frame zwaait en verbindingen barsten.
Staalsoorten Q355B en Q355D bieden betrouwbare sterkte bij vloeien voor de meeste fabrieksbelastingen, terwijl Q420B geschikt is voor zwaar belaste kraangebieden. Staal met laminaire scheurweerstand in de z-richting voorkomt laagvlakse scheuren bij lassen van dikke platen. Hoogsterktebouten verbinden de constructiedelen met een constante klemkracht, waardoor lastige laswerkzaamheden op locatie worden vermeden.
Machines overbrengen trillingen en puntbelastingen naar de betonnen plaat en funderingskussens, dus de fundering moet afgestemd zijn op de apparatuur. Een betonnen voetstuk onder een pers of compressor isoleert trillingen van de hoofdplaat, terwijl kolombases het frame verankeren en opwaartse krachten door wind tegengaan.
Het belastingspad loopt van de kraan via de balk, de kolom, de voetplaat en de ankerbouten naar de grond. De draagcapaciteit van de bodem bepaalt de afmeting van de fundering; bij slechte ondergrond is heien of een dikker platenfundering nodig. Ontwerpers coördineren de positie van de machines op de fundering met het constructiemodel, zodat het stalen frame en de apparatuur één coördinatensysteem delen, waardoor botsingen tijdens de montage worden voorkomen.
Een gestructureerde volgorde zorgt voor voorspelbaarheid bij het realiseren van een fabriekshal. Het werk begint in de werkplaats, niet op de bouwplaats, omdat gecontroleerde omstandigheden de nauwkeurigheid van sneden en de kwaliteit van lassen waarborgen.
Staaldelen worden met CNC gesneden en door robotcellen gelast, wat een herhaalbare nauwkeurigheid oplevert die ter plaatse niet te evenaren is. Elke las wordt gecontroleerd volgens de ISO 3834-richtlijnen voor lasqualiteit. Na fabricage krijgen de onderdelen een thermisch verzinkte of glasvlokcoating om corrosiebestendigheid te bieden in industriële atmosferen; dit is in de werkplaats eenvoudiger en schoner dan na montage.
Kwaliteitsregistraties reizen mee met de zending. Matrijscertificaten, lasplannen en rapporten over de coatingdikte stellen de koper in staat te verifiëren wat is gebouwd. De uitvoeringsklassen volgens EN 1090 bepalen de strengheid van de toleranties, en het CE-keurmerk toont aan dat is voldaan aan de EU-wettelijke vereisten voor staalconstructies.
Op locatie tillen montageteams de constructiekaders op met geijkte hijsmiddelen en bevestigen ze met het gespecificeerde aandraai moment. Het bouten is sneller en schoner dan lassen en maakt aanpassing binnen de toleranties mogelijk. Meettechnici controleren de verticale stand en uitlijning terwijl het kader omhooggaat. Strikte toleranties voorkomen cumulatieve fouten waardoor deuren vastlopen en gevelafwerkingen ongelijk worden.
Veiligheid volgt regels in de stijl van OSHA: getrainde hijsmonteurs, afgezette gebieden en gekeurde hijsmiddelen, wat ongevallen en weersomstandighedenvertragingen vermindert.
De aankoop van een fabrieksinstallatie is een langetermijnbeslissing, dus het vermogen van de leverancier telt evenveel als de prijs. De juiste partner beheerst de kwaliteit bij de bron en ondersteunt de eigenaar tijdens de installatie en latere onderhoudsfase.
Vraag naar de ISO 9001-certificering en recente projectreferenties in een vergelijkbare sector. Een fabrikant met CNC-snijden en robotlassen beheerst de kwaliteit bij de bron. Bevestig export- en bestemmingscertificaten vroegtijdig, want ontbrekende CE- of EN 1090-documenten kunnen de douaneblokkade veroorzaken. Controleer de fabricage-tekeningen en het 3D-model voordat staal wordt gesneden, aangezien wijzigingen na het snijden duur zijn.
Verzoek om een fabrieksaudit of een videorondleiding van de productielijn, en controleer de kwaliteitsborgingsdocumenten en het coatingproces. Vergelijk offertes op basis van het werkgebied, niet alleen op basis van de prijs per ton, omdat een lage offerte essentiële onderdelen zoals verstijving of afdekplaten kan uitsluiten.
Na levering controleer je de boutaanhaakkracht, de coatingdikte en de afwateringshellingen, en houd je een onderhoudslogboek bij voor de gevel en het hijsysteem. Jaarlijkse controles van het dak en de goten voorkomen waterinfiltratie die verbindingen doet corroderen. Snelle coatingaanpassingen stoppen roestvorming, en een eenvoudige inspectieroutine verlengt de levensduur.
Een concreet voorbeeld komt van een machineshop in Shenyang, waar de eigenaar een kraan van tien ton nodig had, maar een lage constructie had. Het team herontwierp het hoofdraam met staal in Z-richting op de kraanaansluitingen, voegde dakverstijving toe voor stuwdrukbelastingen en gaf geïsoleerde sokkels aan voor de nieuwe pers. De productie begon drie weken eerder dan bij een conventionele herbouw, en de kraan werkt nog steeds zonder meetbare doorbuiging na twee jaar.
Samenvattend hangt een succesvolle fabrieksinstallatie af van vroegtijdige lay-outplanning, juiste constructiekwaliteiten en een logische bouwvolgorde. Kraan, tussenverdieping en machinewerktuigfundament moeten gezamenlijk worden ontworpen, niet achteraf worden aangepast. Door te voldoen aan de normen EN 1090 en ISO 3834 en een bekwaam leverancier te kiezen, blijft de installatie veilig en kosteneffectief gedurende decennia.
Vraag
Welke kraancapaciteit kan een fabrieksstaalkader ondersteuning?
Antwoord: Afabrieksinstallatie ondersteunt doorgaans loopkranen van twee tot twintig ton via speciale kranenbalken en versterkte frames. De capaciteit hangt af van de overspanning van de balk, de gebruiksklasse en het aansluitdetail aan de kolom. In elk industriële fabriekshal , vertonen onvoldoende dimensioneerde balken zichtbare doorbuiging en vermoeiing bij de lasnaden. Ontwerpers dimensioneren het kraansysteem tijdens het vroege ontwerpstadium, niet als een latere aanvulling, om de staalconstructie van de fabriek stabiel te houden en de productievloer veilig voor dagelijkse hijsoperaties. Daarom moeten kraanbelastingen worden gedefinieerd vóór de fabrieksstaalkader wordt afgerond.
Vraag
Waarom wordt een tussenverdieping al tijdens het initiële ontwerp gepland?
Antwoord: Een tussenverdieping voegt kantoor-, besturings- of opslagruimte toe zonder de bebouwde oppervlakte uit te breiden, maar de belasting moet wel worden overgedragen op het primaire draagframe. Vroegtijdige integratie zorgt voor een afgestemde kolommenrooster en voorkomt lokale overbelasting op niet-overeenkomende aansluitpunten. Een tussenverdieping achteraf monteren dwingt tot reactieve versterking en verstoort de productie. Coördinatie van de tussenverdieping met de fabrieksstaalkader stelt de leverancier in staat om de leden correct af te meten en een evenwichtige, code-conforme levering te doen staalconstructie van de fabriek in een drukke industriële fabriekshal omgeving is deze vroege coördinatie wat de toekomstige inrichting eenvoudig houdt.
Vraag
Hoe wordt een machineriefundering gecoördineerd met de fabrieksstaalkader ?
Antwoord: Machineriefundering worden belastingen via voetstukken, basisplaten en ankerbouten naar de ondergrond overgebracht, dus moet de fundering aansluiten bij de apparatuur. Ingenieurs plaatsen de machinaposities in hetzelfde coördinatenmodel als de fabrieksstaalkader om botsingen tijdens de montage te voorkomen. De draagkracht van de grond bepaalt de afmeting van de funderingsvoeten; zwakke ondergrond vereist paalwerken of een dikker plaatfundering. Vroege coördinatie voorkomt dat trillingen de hoofdplaat bereiken en zorgt ervoor dat de fabrieksinstallatie productielijn stabiel en onderhoudbaar blijft. In een zware industriële fabriekshal , de machineriefundering en de staalconstructie van de fabriek moet als één systeem worden ontworpen, niet als twee afzonderlijke pakketten.
Vraag
Welke coating beschermt een stalen gebouw in vochtige omstandigheden?
Antwoord: Thermisch verzinken en glasvlokcoating zijn beide bestand tegen corrosie in industriële en vochtige lucht. Verzinken is geschikt voor blootgestelde onderdelen en bevestigingsmiddelen, terwijl glasvlok uitstekend presteert op tanks en binnenvlakken met chemische belasting. Coating die in de werkplaats wordt aangebracht, levert schonere en dikker lagen op dan veldwerk. Voor een fabrieksinstallatie of enige industriële fabriekshal , waarbij het juiste systeem per zone wordt gespecificeerd, wordt de staalconstructie van de fabriek , wordt het aantal nabehandelingen verminderd en wordt de levensduur van de fabrieksstaalkader zonder frequente herverfing verlengd.
Vraag
Wanneer moeten leverancierscertificaten worden gecontroleerd?
Antwoord: Certificaten moeten worden gecontroleerd voordat staal wordt gezaagd, niet pas na levering. Kopers moeten ISO 9001-, EN 1090-uitvoeringsklasse- en CE-markeringbewijs aanvragen, evenals walserij- en lasdocumentatie. Ontbrekende papieren kunnen douaneblokkades veroorzaken en het project vertragen. Vroegtijdig beoordelen van de fabricage-tekeningen en het 3D-model bevestigt de fabrieksstaalkader ontwerp komt overeen met het proces. Een leverancier die duidelijke QA-documenten deelt, toont de controle die nodig is voor een betrouwbare, conformerende industriële fabriekshal , en bevestigt ook dat de machineriefundering interfaces zijn gecoördineerd voordat de fabricage begon.

2026/10/26
Plan een staalconstructie voor een magazijn-werkplaats met slimmere zone-indeling, stroming, vrije hoogte, kraan, brandveiligheid en uitbreidingsmogelijkheden.

2026/10/26
Plan een stalen constructie voor koelopslag met isolatie, vochtregeling, thermische onderbrekingen, aansluitingen voor koelinstallaties en corrosiebestendige details.

2026/10/26
Plan een landbouwkundige stalen constructie die kan schalen van machineschuur tot opslag- en logistieke landbouwhub, met praktische ontwerp- en inkoopstappen.

2026/10/26
Plan een staalconstructie voor veeteelt met aandacht voor dierenwelzijn, corrosiebestendigheid, brandveiligheid en efficiënte beslissingen van ontwerp tot levering.

2026/10/26
Plan een stalen constructie voor vliegtuigen voor hangars en ondersteunende faciliteiten, met richtlijnen voor belastingen, corrosie, brandveiligheid, EN 1090 en leveringsmijlpalen.

2026/10/26
Kies een stalen constructie voor landbouwdoeleinden met praktische richtlijnen over belastingen, corrosie, naleving van voorschriften en planning van de levering.
